
Tempo di ciclo
Che cos’è il Takt Time?
Il Takt Time è uno strumento che consente di definire il ritmo e la cadenza del processo produttivo, allineandolo alla domanda dei clienti. Come parametro di misura, il Takt Time rappresenta il tempo “previsto” per la produzione di ciascun pezzo, ad esempio la produzione di un pezzo ogni 22 secondi. Come strumento, aiuta a stabilire un flusso continuo ed eliminare gli sprechi nel processo.
Formula del Takt Time
Formalmente, il Takt Time è il tempo massimo pianificato per unità che consente comunque di soddisfare la domanda dei clienti.
Formula:
Takt Time = Tempo di produzione disponibile (pianificato) ÷ Quantità richiesta
Esempio: se si dispone di 1.920 minuti di tempo di produzione pianificato in una settimana e sono necessarie 960 unità, il tempo di takt = 1.920 ÷ 960 = 2,0 minuti/unità.
Pertanto, il takt time viene tradizionalmente calcolato in base al tempo di produzione disponibile e alla domanda del cliente.
Il Takt Time è pari al tempo di produzione disponibile diviso per la domanda dei clienti.
In altre parole, prendete il tempo di produzione a vostra disposizione per l’esecuzione del processo – che, per convenzione, include i tempi di fermo previsti dal budget ed esclude i cambi di produzione e le pause – e dividete tale tempo per il numero di pezzi che dovete produrre per soddisfare la domanda dei clienti, al fine di determinare quanto tempo avete a disposizione per la produzione di ciascun pezzo.
Esempi di Takt Time
Ecco alcuni esempi di come questa formula si applica in base a diversi orizzonti temporali e requisiti:
| Orizzonte temporale | Tempo di produzione pianificato | Quantità richiesta | Takt Time |
|---|---|---|---|
| 1 turno (480 minuti) | 420 min | 210 unità | 2,0 min/unità |
| 1 giorno | 450 min | 300 unità | 1,5 min/unità |
| 1 settimana | 1.920 min | 960 unità | 2,0 min/unità |
A prima vista, questo calcolo sembra semplicistico e controintuitivo. Non è forse il vostro processo di produzione a determinare il tempo necessario per realizzare un pezzo?
Approfondiremo questa questione tra poco. Ma prima, è importante riconoscere che il calcolo del takt time presenta molte sfumature. Non si tratta di un numero magico che, da solo, porta a un miglioramento della produzione. Consideratelo piuttosto come uno strumento che vi aiuterà a favorire il flusso in tutto il vostro processo produttivo e a ridurre gli sprechi bilanciando la linea (in modo che ogni fase proceda allo stesso ritmo). Approfondiremo tutto questo e molto altro ancora in questo articolo.
Come viene utilizzato il takt time
Esaminiamo quattro diversi modi in cui il takt time si integra con le vostre operazioni di produzione.
1. Pianificazione della capacità
La pianificazione della capacità determina quanta capacità produttiva è necessaria per soddisfare la domanda dei clienti. Si può pensare a questo concetto come a un confronto tra:
- Takt Time: il ritmo che soddisfa esattamente la domanda dei clienti, tenuto conto del tempo di produzione disponibile. Si tratta di un indicatore incentrato sul cliente.
- Takt Time operativo: il ritmo che è effettivamente possibile raggiungere con il processo e le attrezzature attuali. Si tratta di un indicatore incentrato sulla produzione.
Qualsiasi discrepanza tra i due porterà a un risultato non ottimale: o una domanda dei clienti insoddisfatta o un eccesso di scorte. Quindi, in un mondo ideale, è auspicabile che i due siano allineati. Supponendo che la domanda dei clienti sia fissa, esistono due modi per allineare il takt time e il takt time operativo: modificare il tempo di produzione disponibile (attraverso la pianificazione della produzione) oppure modificare il takt time operativo (attraverso la progettazione del processo).

2. Progettazione dei processi
La progettazione del processo consente di allineare il takt time e il takt time operativo modificando il takt time operativo del processo (ovvero il ritmo che è effettivamente possibile raggiungere con il processo e le attrezzature attuali). Si tratta in genere di una strategia a medio-lungo termine. Modificate il tempo di takt operativo in modo incrementale, apportando modifiche al processo esistente, oppure in modo più sostanziale, modificando la progettazione delle vostre attrezzature.
3. Pianificazione della produzione
La pianificazione della produzione consente di allineare il tempo di takt e il tempo di takt operativo modificando il tempo di takt del processo. Si tratta in genere di una strategia a breve-medio termine. Se la domanda dei clienti viene considerata fissa, l’unica leva disponibile per modificare il tempo di takt è il tempo di produzione disponibile. Una strategia chiave consiste nell’utilizzare la pianificazione della produzione per modificare il tempo disponibile direttamente (ad esempio, attraverso gli orari dei turni) o indirettamente (modificando il numero di persone che lavorano nel processo).
4. Operazioni in officina
È nelle operazioni in produzione che il takt time passa dal concetto alla pratica. Nei termini della produzione snella, è il luogo del “gemba” (ovvero il luogo o la scena reale). Ci sono importanti sfumature da considerare quando si applica il takt time in produzione.
Il primo punto da considerare è se il takt time debba essere interpretato o meno come un ritmo rigido che non deve essere superato (suggerimento: per la maggior parte dei produttori, la risposta è “no”). A meno che non sia necessario limitare il ritmo a causa di vincoli di progettazione, ad esempio per controllare i difetti, il takt time operativo dovrebbe essere considerato un indicatore migliorabile.
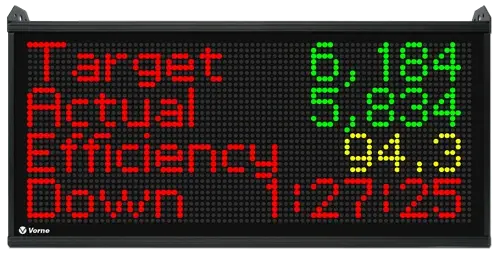
Il secondo punto da considerare è il modo migliore per tradurre il takt time in qualcosa di concreto per gli operatori. Raccomandiamo il TAED: Target, Actual, Efficiency, Downtime, dove il target si basa sul takt time operativo. L’obiettivo è un valore dinamico che permette agli operatori di sapere dove dovrebbero trovarsi in quel preciso momento. A differenza di un obiettivo statico, l’obiettivo è sempre pertinente. Il bello del TAED è che trasforma il takt time in un’opportunità per gli operatori di “vincere il turno”.
Scopri di più su “Quattro modi per sfruttare il Takt Time nel tuo processo produttivo”.
Perché il Takt Time è importante?
Produrre al ritmo dettato dal takt time è uno dei principi fondamentali della produzione snella. Il takt time fornisce un parametro di riferimento significativo che puoi applicare a ogni fase del processo produttivo, il che rende più facile bilanciare la tua linea (rispetto a un obiettivo specifico) e garantire un flusso continuo (tra le diverse fasi).
In altre parole, anziché progettare il processo produttivo in modo che proceda il più rapidamente possibile, la strategia consiste nel progettarlo affinché proceda a un ritmo costante e sostenibile, in grado di soddisfare la domanda con il minimo spreco.
Vantaggi del takt time
Sfruttare efficacemente il takt time offre una vasta gamma di vantaggi, soprattutto perché influisce su molti aspetti delle operazioni di produzione. I vantaggi della produzione basata sul takt includono:
- Riduzione del WIP e delle scorte
- Creazione di una base per la mappatura del flusso di valore
- Aiuto nell’identificazione e nell’individuazione dei colli di bottiglia
- Facilitare lo sviluppo di procedure operative standard
- Miglioramento della pianificazione della capacità
- Fornire una base incentrata sui dati per la programmazione
- Fornire un obiettivo in tempo reale agli operatori per “vincere il turno”
In sintesi, il takt time contribuisce a garantire che la domanda dei clienti venga soddisfatta, incoraggiando al contempo l’eliminazione dei colli di bottiglia e di altre inefficienze sulla linea di produzione.
| Aspetto | Produzione tradizionale | Produzione a takt |
|---|---|---|
| Takt | Ogni fase opera il più velocemente possibile con un coordinamento limitato tra le fasi. | Ogni fase opera al ritmo stabilito dal tempo di takt, con l’obiettivo di mantenere lo stesso ritmo di produzione. |
| Risultato | Colli di bottiglia, accumulo di scorte e molte altre forme di spreco. | Flusso regolare e costante con sprechi minimi o nulli. |
Le origini del takt time
Chi ha inventato il takt time? Quali sono le sue origini? La storia si articola in due parti.
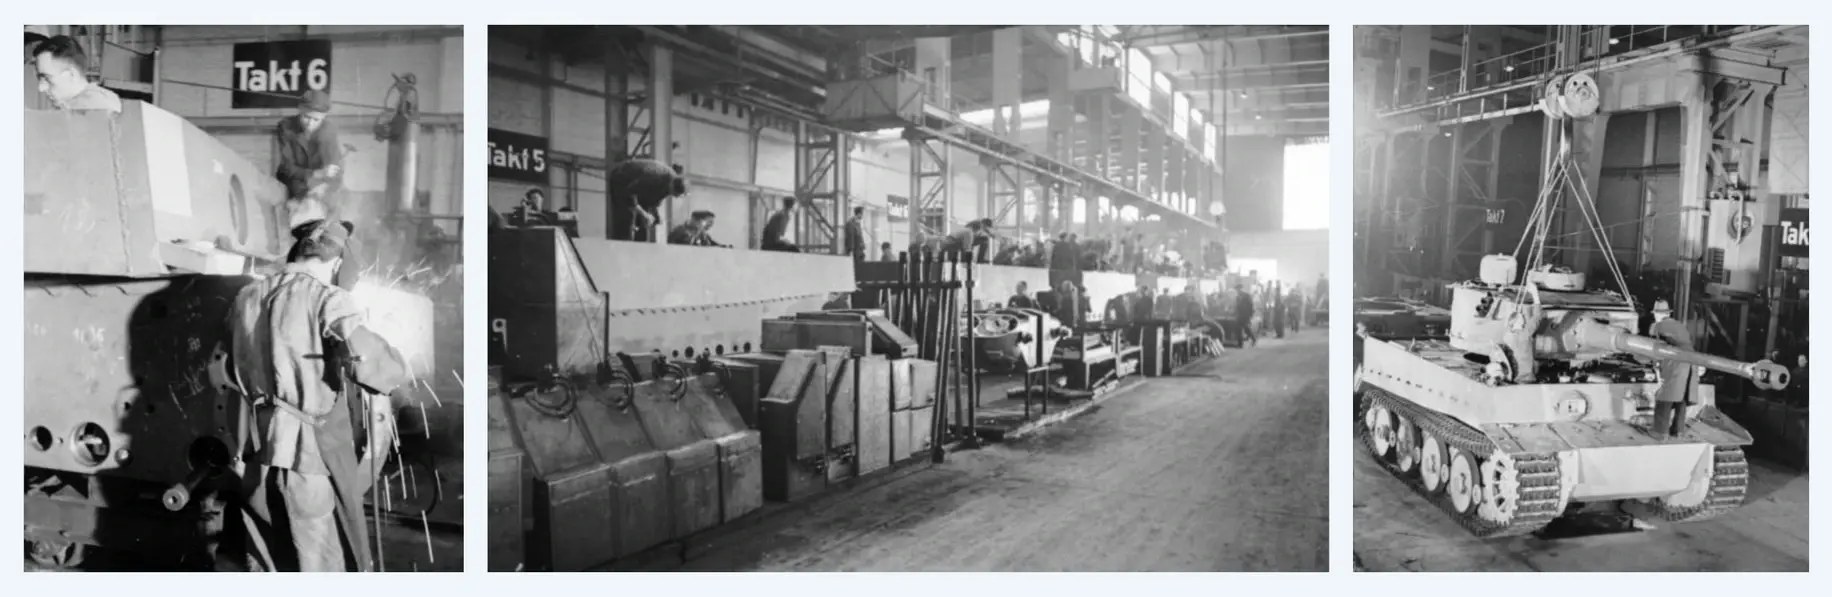
La storia ha inizio in Germania dopo la Prima guerra mondiale. “Takt” è una parola tedesca che letteralmente significa “tempo”, “ritmo”, “cadenza” o “ciclo”. Negli anni ’20, Hugo Junkers implementò i “Takte” (intervalli di ciclo) per consegnare i sottogruppi degli aerei alla linea di produzione principale esattamente quando necessario. Durante la Seconda Guerra Mondiale, il Taktsystem (sistema di temporizzazione) di Junkers fu adottato dal capo degli approvvigionamenti della Luftwaffe, Ernst Udet, che lo standardizzò in tutta la Germania. Ad esempio, la Henschel und Sohn utilizzò le stazioni takt (nella foto sotto) per regolare il ritmo di produzione del carro armato Tiger I, con ogni takt della durata di sei ore.
Una nota a margine: contemporaneamente e in modo indipendente, la Ford Motor Company implementò il proprio modello di produzione a flusso continuo nello stabilimento di Willow Run negli Stati Uniti, producendo bombardieri B-24 con una linea di produzione sincronizzata e ritmica che funzionava al ritmo di 63 minuti per aereo (producendo più o meno un B-24 all’ora).
La storia del takt prosegue in Giappone durante la Seconda guerra mondiale, quando gli ingegneri della Junkers furono invitati dalla Mitsubishi a tenere una conferenza sul takt time e sui principi del flusso continuo. Successivamente, dopo la guerra, l’amministratore delegato della Toyota, Kiichiro Toyoda, reclutò ingegneri provenienti dall’industria aeronautica per fondere le loro tecniche di produzione in piccoli lotti e a flusso continuo con le tecniche di produzione di massa della Ford.
La definizione di tempo takt di Taiichi Ohno
Taiichi Ohno, spesso definito il padre del Sistema di Produzione Toyota (TPS), fornì la propria definizione di tempo di takt:
Taiichi Ohno diffuse i concetti di “takt time” e di flusso continuo in tutta la Toyota e, col passare del tempo, i principi del TPS si diffusero grazie alla produzione snella. Con essi si diffuse anche il “takt time”.
Scopri di più su questa affascinante storia nel nostro articolo dedicato alle origini del takt time.
Come calcolare il takt time
Per calcolare il takt time, è importante definire innanzitutto due parametri chiave che collegano la prospettiva del cliente a quella produttiva e che si basano anche sulla definizione di Taiichi Ohno sopra riportata.
Elementi chiave per il calcolo del takt time
La quantità richiesta è la quantità di prodotto necessaria in un determinato arco di tempo, ad esempio 1.260 pezzi a settimana. Questa quantità può derivare esclusivamente dalla domanda del cliente oppure può essere adeguata in base a quanto si intende effettivamente produrre.
Il tempo di produzione pianificato è il tempo a disposizione per produrre il pezzo entro lo stesso arco di tempo, ad esempio 32 ore (1.920 minuti) a settimana. Questo include solo il tempo in cui si prevede che il processo sia in funzione (da cui il nome). In altre parole:
Il «Tempo di esecuzione pianificato» comprende:
- Tempo di funzionamento (effettivo)
- I tempi di inattività (durante i quali si prevede che il processo sia in funzione)
Il tempo di funzionamento pianificato esclude:
- I tempi di arresto pianificati (ad es. cambi di produzione e manutenzione programmata)
- Tempo non programmato per la produzione (ad es. pause e intervalli tra i turni)
Calcolo del Takt Time
Ecco lo stesso calcolo presentato all’inizio di questo articolo, riformulato con i nuovi termini.
Il Takt Time può essere calcolato come tempo di esecuzione pianificato diviso per la quantità richiesta.
Se l'equazione sopra riportata viene riorganizzata e adattata per utilizzare il tempo di takt operativo (il ritmo che è effettivamente possibile raggiungere con il processo e le attrezzature attuali), essa si allinea alla prospettiva della pianificazione della produzione.
Il tempo di esecuzione previsto può essere calcolato moltiplicando il tempo di ciclo operativo per la quantità richiesta.
Se si riorganizza l'equazione per calcolare la quantità richiesta, essa si allinea alla prospettiva delle operazioni in officina.
L'equazione per il takt time è apparentemente semplice, ed è per questo che nel nostro articolo intitolato “Le sfumature del calcolo del takt time” forniamo numerosi dettagli aggiuntivi.
Comprendere le metriche basate sul ciclo: tempo di takt, tempo di ciclo e altro ancora
Le metriche basate sul ciclo possono essere suddivise in due grandi categorie in base all’intervallo di tempo in cui vengono misurate. Gli intervalli di tempo sono:
- Tempo di esecuzione
- Tempo di esecuzione pianificato
Metriche di esecuzione
Le metriche di esecuzione si basano sul tempo in cui il processo è effettivamente in esecuzione. La metrica di riferimento del ciclo è il tempo di ciclo ideale, ovvero la velocità teorica massima alla quale il processo può funzionare in modo continuativo. Il tempo di ciclo ideale rappresenta una produzione perfetta ed è un elemento chiave dell’OEE (Efficacia complessiva delle attrezzature).
Metriche di funzionamento pianificato
Le metriche di funzionamento pianificato si basano sul tempo in cui ci si aspetta che il processo sia in esecuzione. Oltre al tempo di funzionamento, questo include anche i tempi di inattività, ovvero il tempo in cui il processo dovrebbe essere in esecuzione ma non lo è. La metrica di riferimento del ciclo è il tempo di takt operativo, ovvero il ritmo che il processo può effettivamente raggiungere in modo sostenuto. Rappresenta la produzione “nel mondo reale” ed è un elemento chiave dell’Efficienza (quanto il ritmo si avvicina al piano).
Un modello temporale basato sulle perdite
Il modello sopra descritto può essere ulteriormente esteso per includere tutti i tempi e funzionare come un modello temporale completo che abbraccia l’OEE (efficacia complessiva delle attrezzature) e il TEEP (prestazione effettiva totale delle attrezzature).
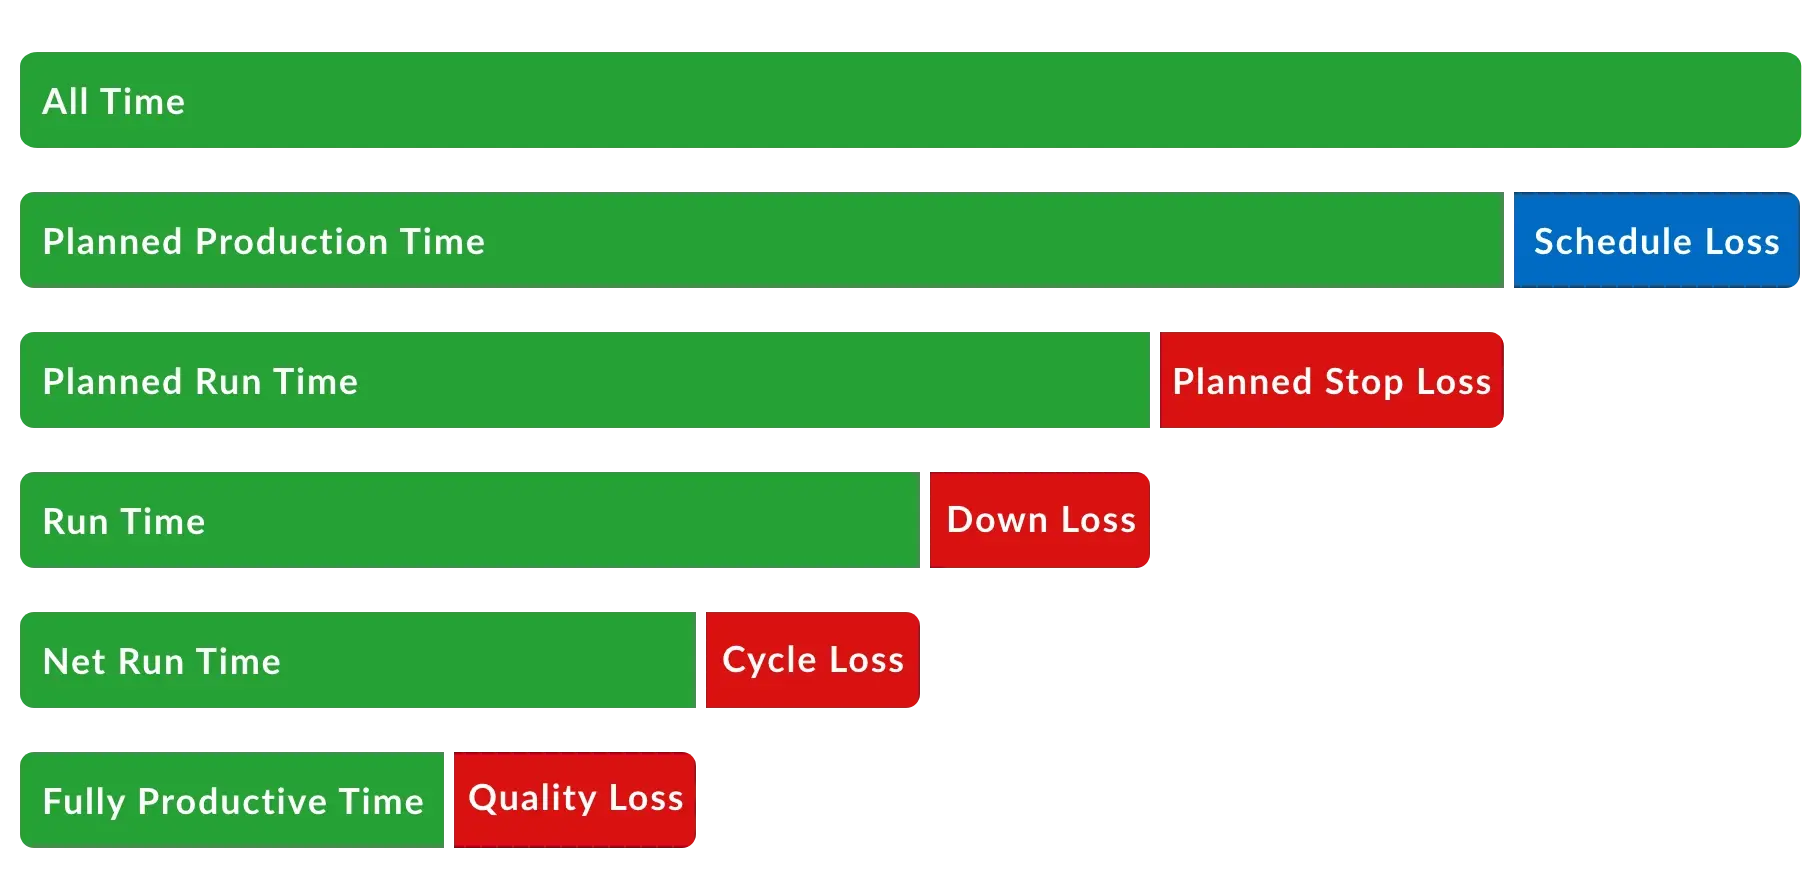
Le perdite di programma rientrano nell’ambito del TEEP. Il fattore di calcolo sottostante è l’utilizzo.
Tutte le altre perdite rientrano nell’ambito dell’OEE. I fattori di calcolo sottostanti sono la disponibilità (perdita per fermo programmato, perdita per fermo imprevisto), le prestazioni (perdita di ciclo) e la qualità (perdita di qualità).
Il tempo pienamente produttivo rappresenta la produzione perfetta: produttività pura!
Per un'analisi approfondita delle metriche basate sul ciclo, leggi il nostro articolo sul confronto tra il Takt Time e altre metriche basate sul ciclo.
OEE vs. efficienza
Esistono alcuni confronti molto interessanti da effettuare tra l’OEE (efficacia complessiva delle attrezzature) e l’efficienza. Entrambe sono metriche fondamentali per la produzione.
Alla scoperta della perfezione
Innanzitutto, analizziamo il concetto di perfezione. Cosa significa il 100% quando si parla di tempo di ciclo ideale (nel contesto dell’OEE) e di takt time (nel contesto dell’efficienza)?
OEE al 100%
Un OEE del 100% rappresenta una produzione perfetta. Si tratta di una produzione alla massima velocità possibile, caratterizzata da un tempo di ciclo ideale (prestazioni al 100%), senza difetti (qualità al 100%) e senza fermi pianificati o non pianificati (disponibilità al 100%).
100% di efficienza
L’efficienza al 100% rappresenta una produzione al ritmo previsto, caratterizzata dal takt time, in cui il conteggio effettivo (numero di pezzi conformi) è uguale al conteggio target (un obiettivo in tempo reale determinato dal takt time).
Obiettivi ciclici
L’obiettivo ciclico per l’OEE è il tempo di ciclo ideale. Per l’efficienza, è il tempo di takt. È sorprendente quanto spesso il tempo di ciclo ideale e il tempo di takt vengano confusi nell’uso pratico. Ciò può compromettere seriamente l’accuratezza dei punteggi OEE, quindi è importante distinguerli chiaramente. Esaminiamo le due metriche.
Tempo di ciclo ideale
Il tempo di ciclo ideale rappresenta il tempo di ciclo teoricamente più veloce che si può raggiungere per un determinato processo di produzione e non include alcuna perdita prevista. È la metrica di riferimento per l’OEE.
Takt time
Il takt time rappresenta il tempo di ciclo che allinea la domanda al tempo di funzionamento pianificato. Include le perdite previste per cicli lenti, piccole interruzioni, difetti e tempi di inattività (tutte le perdite che si verificano quando ci si aspetta che il processo di produzione sia in funzione).
Prospettiva dell’operatore
In generale, l’efficienza (e il takt time) sono molto più significativi per gli operatori rispetto all’OEE (e al tempo di ciclo ideale). L’OEE è molto astratto: non è possibile guardare un punteggio OEE e capire immediatamente se è buono o cattivo. È sempre relativo. L’efficienza, invece, ha un’interpretazione molto chiara. Se è pari o superiore al 100%, i vostri operatori stanno «vincendo il turno».
| Categoria | OEE | Efficienza |
|---|---|---|
| Metrica basata sul ciclo | Tempo di ciclo ideale | Takt Time |
| Tempo incluso | In funzione, inattivo, arresto pianificato | Funzionamento, fermo |
| Interpretazione del 100% | Produzione perfetta | Produzione raggiungibile |
| Destinatari principali | Dirigenti | Operatori |
| Obiettivo a breve termine | Miglioramenti incrementali | Vincere il turno |
Vorne XL: tempo di ciclo e molto altro
Il Vorne XL Productivity Appliance™è un dispositivo IIoT avanzato che integra perfettamente l’acquisizione dei dati, il monitoraggio della produzione in tempo reale, un tabellone di controllo dello stabilimento e una ricca reportistica per promuovere in modo rapido e significativo il miglioramento a tutti i livelli delle vostre operazioni di produzione. Tra le sue numerose funzionalità, fornisce agli operatori un obiettivo in tempo reale e un punteggio di efficienza basati sul takt time effettivo, in modo che possano “vincere il turno”. Naturalmente, fornisce anche metriche complete relative a OEE, TEEP e alle Sei Grandi Perdite per supervisori e manager.
Il nostro modello più popolare costa 4.190 dollari ed è disponibile in magazzino per la consegna immediata. Invitiamo tutti i nostri clienti a iniziare con una prova gratuita di 90 giorni. Prenotate un webinar individuale e uno dei nostri esperti di prodotto sarà lieto di valutare la vostra applicazione.
XL include oltre 140 metriche, oltre 20 dimensioni di dati, un numero illimitato di utenti, un numero illimitato di report, aggiornamenti software gratuiti, assistenza tecnica gratuita e una garanzia di 3 anni leader nel settore. Ci sono oltre 30.000 installazioni di XL in più di 45 paesi.
Con XL puoi facilmente:
- Monitorare oltre 140 metriche in tempo reale e storiche
- Analizzare le metriche attraverso oltre 20 dimensioni di dati
- Dare agli operatori gli strumenti per “vincere il turno” grazie a un tabellone integrato in tempo reale
- Fornire approfondimenti immediati ai manager con oltre 50 report predefiniti
- Creare un numero illimitato di report personalizzati per adattare i dati alle tue esigenze e ai tuoi desideri
- Invia automaticamente avvisi via e-mail e report ai membri del tuo team
- Inoltra automaticamente gli avvisi per richiamare l’attenzione su questioni urgenti
Hai già XL? Scopri le ultime funzionalità. Hai domande? Contattaci per ricevere assistenza.

Cosa dovresti fare ora...
1. Scopri di più su come il nostro prodotto, Vorne XL, può aiutarti a eliminare gli sprechi e a migliorare significativamente l'OEE.
Vorne XL è il modo più semplice e veloce per monitorare e migliorare la produzione. Si tratta di un costo una tantum e l'installazione richiede solo un giorno. Inoltre, puoi provarlo gratuitamente per 90 giorni.
Scopri di più2. Scarica il nostro pacchetto GRATUITO di strumenti per potenziare la produttività della tua azienda manifatturiera
Il pacchetto include lezioni sulla leadership, guide di formazione, modelli per riunioni e relazioni, sintesi dei concetti chiave, strumenti per l'organizzazione dei progetti e altro ancora. Riceverai inoltre gratuitamente la nostra newsletter mensile. Puoi annullare l'iscrizione in qualsiasi momento.
SCARICA STRUMENTI OEE GRATUITI3. Iscriviti alla nostra newsletter mensile
Ricevi aggiornamenti mensili gratuiti con metodi collaudati per migliorare la produttività della nostra produzione. Puoi annullare l'iscrizione in qualsiasi momento.