
Temps de cadence

Qu'est-ce que le « takt time » ?
Le temps de takt est un outil permettant de définir le rythme de votre processus de fabrication et de l'aligner sur la demande des clients. En tant qu'indicateur, le temps de takt correspond au temps « prévu » pour fabriquer chaque pièce, par exemple une pièce toutes les 22 secondes. En tant qu'outil, il vous aide à établir un flux continu et à éliminer le gaspillage dans votre processus.
Formule du temps de takt
Formellement, le temps de takt correspond au temps maximal prévu par unité permettant de répondre à la demande des clients.
Formule :
Takt Time = Temps de production disponible (prévu) ÷ Quantité requise
Exemple : si vous disposez de 1 920 minutes de temps de production prévu par semaine et que vous avez besoin de 960 unités, le temps de takt = 1 920 ÷ 960 = 2,0 minutes/unité.
Par conséquent, le temps de takt est traditionnellement calculé à partir du temps de production disponible et de la demande client.
Le temps de takt correspond au temps de production disponible divisé par la demande des clients.
En d'autres termes, prenez le temps de production dont vous disposez pour exécuter votre processus – qui, par convention, inclut les temps d'arrêt budgétés et exclut les changements de série et les pauses – et divisez ce temps par le nombre de pièces que vous devez fabriquer pour répondre à la demande des clients, afin de déterminer le temps dont vous disposez pour fabriquer chaque pièce.
Exemples de temps de takt
Voici quelques exemples illustrant comment cette formule s’applique selon différents horizons temporels et différentes exigences :
| Horizon temporel | Durée de production prévue | Quantité requise | Takt Time |
|---|---|---|---|
| 1 équipe (480 minutes) | 420 min | 210 unités | 2,0 min/unité |
| 1 jour | 450 min | 300 unités | 1,5 min/unité |
| 1 semaine | 1 920 min | 960 unités | 2,0 min/unité |
À première vue, ce calcul semble simpliste et contre-intuitif. N’est-ce pas votre processus de fabrication qui détermine le temps nécessaire à la fabrication d’une pièce ?
Nous aborderons cette question dans un instant. Mais avant tout, il faut comprendre que le calcul du temps de cadence comporte de nombreuses nuances. Il ne s’agit pas d’un chiffre magique qui, à lui seul, permet d’améliorer la production. Considérez-le plutôt comme un outil qui vous aidera à favoriser la fluidité tout au long de votre processus de fabrication et à réduire le gaspillage en équilibrant la ligne (afin que chaque étape avance au même rythme). Nous aborderons tous ces aspects et bien d’autres encore dans cet article.
Comment le « takt time » est-il utilisé ?
Examinons quatre façons différentes d’intégrer le temps de takt à vos opérations de fabrication.
1. Planification des capacités
La planification des capacités permet de déterminer la capacité de production dont vous avez besoin pour répondre à la demande des clients. On peut la considérer comme une comparaison entre :
- Takt Time : le rythme qui répond exactement à la demande des clients compte tenu du temps de production disponible. Il s’agit d’un indicateur axé sur le client.
- Takt-time opérationnel : le rythme que vous pouvez réellement atteindre avec vos processus et équipements actuels. Il s’agit d’un indicateur axé sur la production.
Tout écart entre ces deux indicateurs conduira à un résultat sous-optimal : soit une demande client non satisfaite, soit un stock excessif. Idéalement, il faut donc que ces deux indicateurs soient alignés. En supposant que la demande client soit fixe, il existe deux façons d’aligner le temps de takt et le temps de takt réalisable : modifier le temps de production disponible (via la planification de la production) ou modifier le temps de takt réalisable (via la conception des processus).

2. Conception des processus
La conception des processus vous permet d’aligner le temps de cadence et le temps de cadence exploitable en modifiant le temps de cadence exploitable de votre processus (c’est-à-dire le rythme que vous pouvez réellement atteindre avec votre processus et vos équipements actuels). Il s’agit généralement d’une stratégie à moyen ou long terme. Modifiez le temps de cadence exploitable de manière progressive en apportant des changements à votre processus existant, ou de manière plus substantielle en modifiant la conception de vos équipements.
3. Planification de la production
La planification de la production vous permet d’aligner le temps de cadence et le temps de cadence exploitable en modifiant le temps de cadence de votre processus. Il s’agit généralement d’une stratégie à court ou moyen terme. Si la demande des clients est considérée comme fixe, le seul levier disponible pour modifier le temps de cadence est le temps de production disponible. Une stratégie clé consiste à utiliser la planification de la production pour modifier le temps disponible directement (par exemple, via les plannings des équipes) ou indirectement (en modifiant le nombre de personnes travaillant sur le processus).
4. Opérations en atelier
C’est au niveau des opérations en atelier que le temps de takt passe du concept à la pratique. Dans le langage de la production allégée, c’est le lieu du « gemba » (c’est-à-dire le lieu ou la scène réelle). Il existe des nuances importantes à prendre en compte lors de l’application du temps de takt en atelier.
Le premier point à examiner est de savoir si le temps de takt doit être interprété comme un rythme strict à ne pas dépasser (indice : pour la plupart des fabricants, la réponse est « non »). À moins que vous ne deviez limiter le rythme en raison de contraintes de conception, par exemple pour contrôler les défauts, le temps de takt opérationnel doit être considéré comme un indicateur susceptible d’être amélioré.
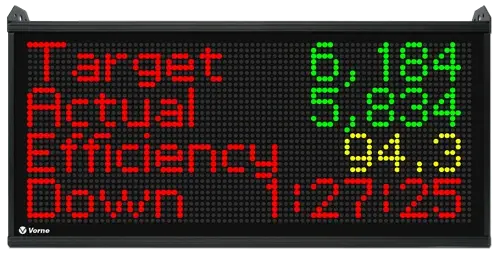
Le deuxième point à prendre en compte est la meilleure façon de traduire le temps de takt en quelque chose de concret pour les opérateurs. Nous recommandons la méthode TAED : Objectif, Réel, Efficacité, Temps d’arrêt, où l’objectif est basé sur le temps de takt exploitable. La cible est une valeur dynamique qui indique aux opérateurs où ils devraient en être à ce moment précis. Contrairement à un objectif statique, la cible reste toujours pertinente. L’intérêt du TAED réside dans le fait qu’il transforme le temps de takt en une opportunité pour les opérateurs de « remporter leur poste ».
Découvrez les quatre façons de tirer parti du temps de takt dans votre processus de fabrication.
Pourquoi le temps de takt est-il important ?
La production au rythme dicté par le takt time est l’un des principes fondamentaux de la production allégée. Le takt time fournit un repère pertinent que vous pouvez appliquer à chaque étape du processus de fabrication, ce qui facilite l’équilibrage de votre ligne (par rapport à un objectif spécifique) et garantit un flux continu (d’une étape à l’autre).
En d’autres termes, plutôt que de concevoir le processus de fabrication pour qu’il fonctionne aussi vite que possible, la stratégie consiste à le concevoir pour qu’il fonctionne à un rythme constant et durable qui réponde à la demande avec un minimum de gaspillage.
Avantages du temps de takt
Une utilisation efficace du temps de takt offre de nombreux avantages, d’autant plus qu’il influe sur de nombreux aspects de vos opérations de fabrication. Les avantages de la production au rythme du takt comprennent :
- Réduction des travaux en cours et des stocks
- La mise en place d’une base pour la cartographie de la chaîne de valeur
- Aide à l’identification et à la mise en évidence des goulots d’étranglement
- Faciliter l’élaboration de routines de travail standardisées
- Amélioration de la planification des capacités
- Fournir une base centrée sur les données pour la planification
- Fournir un objectif en temps réel aux opérateurs pour qu’ils « réussissent leur poste »
En résumé, le temps de takt permet de garantir la satisfaction de la demande des clients tout en favorisant l’élimination des goulots d’étranglement et autres inefficacités sur la chaîne de production.
| Aspect | Fabrication traditionnelle | Fabrication au rythme du takt |
|---|---|---|
| Rythme | Chaque étape s'exécute aussi rapidement que possible, avec une coordination limitée entre les étapes. | Chaque étape se déroule au rythme dicté par le temps de takt, dans le but d’atteindre une cadence de production uniforme. |
| Résultat | Goulots d'étranglement, accumulation de stocks et nombreuses autres formes de gaspillage. | Un flux régulier et homogène, avec peu ou pas de gaspillage. |
Origines du « takt time »
Qui a inventé le temps de takt ? Quelles sont ses origines ? Cette histoire comporte deux volets.
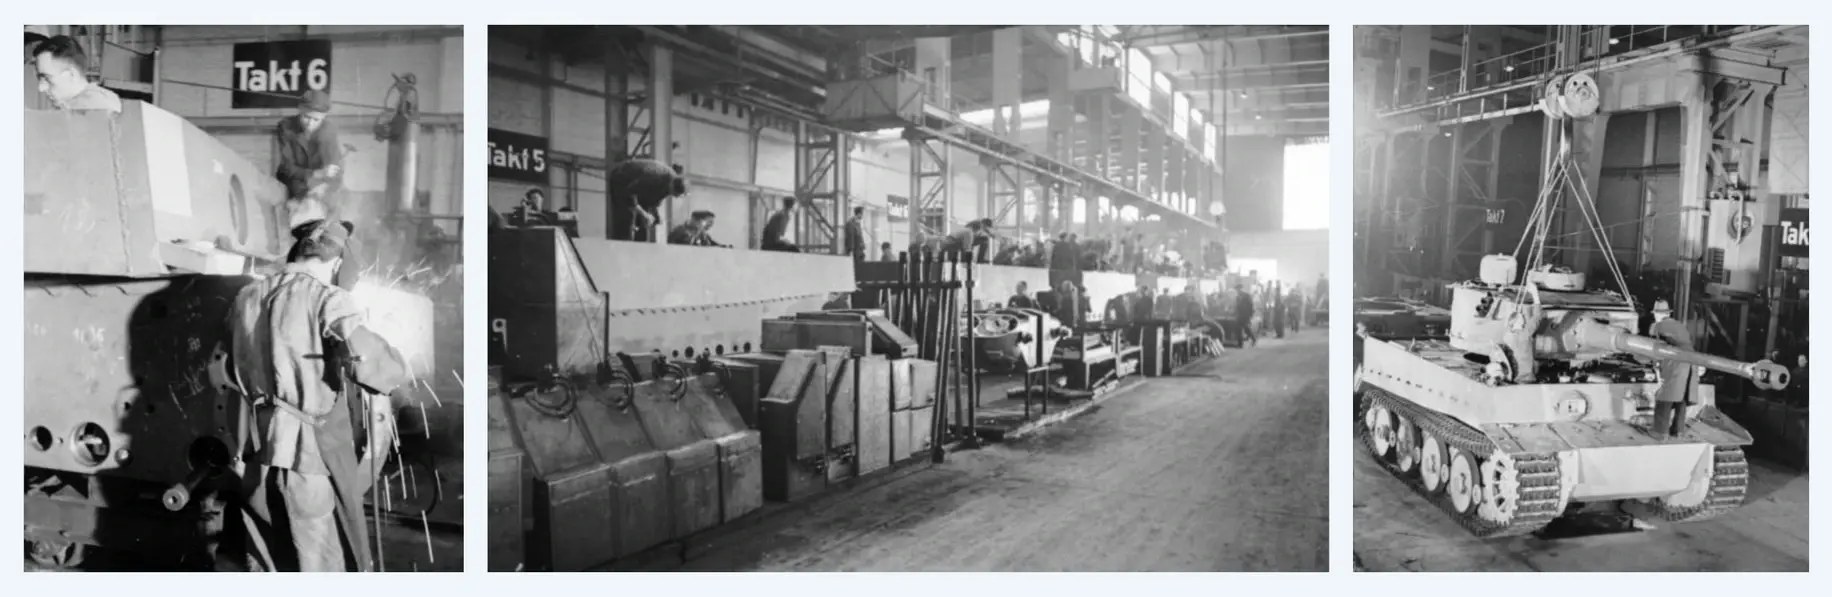
L'histoire commence en Allemagne après la Première Guerre mondiale. « Takt » est un mot allemand qui signifie littéralement « temps », « rythme », « cadence » ou « cycle ». Dans les années 1920, Hugo Junkers a mis en place des « Takte » (intervalles de cycle) pour livrer des sous-ensembles d'avions à la branche principale du processus exactement au moment où ils étaient nécessaires. Pendant la Seconde Guerre mondiale, le « Taktsystem » (système de synchronisation) de Junkers a été adopté par Ernst Udet, chef des achats de la Luftwaffe, qui l’a généralisé à l’échelle de l’Allemagne. Par exemple, Henschel und Sohn utilisait des postes « takt » (illustrés ci-dessous) pour rythmer la production du char Tiger I, chaque « takt » durant six heures.
À titre d'anecdote : parallèlement et de manière indépendante, Ford Motor Company a mis en place son propre système de production en flux continu à l'usine de Willow Run aux États-Unis, où l'on fabriquait des bombardiers B-24 grâce à une chaîne de production synchronisée et rythmée, fonctionnant à un rythme de 63 minutes par avion (ce qui correspondait plus ou moins à la production d'un B-24 par heure).
L’histoire du takt se poursuit au Japon pendant la Seconde Guerre mondiale, lorsque les ingénieurs de Junkers furent invités par Mitsubishi à donner des conférences sur le temps de takt et les principes du flux continu. Puis, après la guerre, le PDG de Toyota, Kiichiro Toyoda, recruta des ingénieurs issus de l’industrie aéronautique afin de combiner leurs techniques de production en petites séries et en flux continu avec les techniques de production de masse de Ford.
La définition du temps de takt par Taiichi Ohno
Taiichi Ohno, souvent considéré comme le père du système de production Toyota (TPS), a donné sa propre définition du temps de takt :
Taiichi Ohno a diffusé les concepts de « takt time » et de flux continu au sein de Toyota, et au fil du temps, les principes du TPS se sont généralisés grâce à la production allégée. Le « takt time » a ainsi connu le même essor.
Découvrez-en davantage sur cette histoire fascinante dans notre article consacré aux origines du « takt time ».
Comment calculer le « takt time »
Pour calculer le temps de takt, il est important de définir au préalable deux éléments clés qui font le lien entre les perspectives du client et celles de la fabrication, et qui s'inspirent également de la définition de Taiichi Ohno mentionnée ci-dessus.
Paramètres clés pour le calcul du « takt time »
La quantité requise correspond au nombre de produits nécessaires sur un horizon temporel donné, par exemple 1 260 pièces par semaine. Cette quantité peut découler uniquement de la demande client, ou être ajustée pour correspondre à ce que vous prévoyez réellement de produire.
Le temps de production prévu correspond au temps dont vous disposez pour fabriquer la pièce au cours de cette même période, par exemple 32 heures (1 920 minutes) par semaine. Il inclut uniquement le temps pendant lequel le processus est censé fonctionner (d’où son nom). En d’autres termes :
La durée de fonctionnement prévue comprend:
- Le temps de fonctionnement (temps de fonctionnement effectif)
- Les temps d’arrêt (périodes pendant lesquelles le processus devrait être en cours d’exécution)
La durée de fonctionnement prévue n’inclut pas:
- Les temps d’arrêt planifiés (par exemple, les changements de série et la maintenance planifiée)
- Le temps non prévu pour la production (par exemple, les pauses et le temps entre les équipes)
Calcul du temps de cadence
Voici le même calcul que celui présenté au début de cet article, reformulé avec les nouveaux termes.
Le temps de takt peut être calculé en divisant le temps de cycle prévu par la quantité requise.
Si l'on réorganise l'équation ci-dessus et que l'on précise qu'il s'agit du temps de cadence exploitable (le rythme que vous pouvez réellement atteindre avec votre processus et vos équipements actuels), elle s'inscrit dans la logique de la planification de la production.
La durée de production prévue peut être calculée en multipliant le temps de cadence opérationnel par la quantité requise.
Si l'on réorganise l'équation pour calculer la quantité requise, cela correspond à la perspective des opérations en atelier.
L'équation permettant de calculer le temps de takt est d'une simplicité trompeuse ; c'est pourquoi nous fournissons de nombreuses précisions supplémentaires dans notre article intitulé « Les nuances du calcul du temps de takt ».
Comprendre les indicateurs basés sur le cycle : temps de takt, temps de cycle et autres
Les indicateurs basés sur les cycles peuvent être classés en deux grandes catégories en fonction de la période sur laquelle ils sont mesurés. Ces périodes sont les suivantes :
- Temps d'exécution
- Temps de fonctionnement prévu
Indicateurs d’exécution
Les indicateurs de fonctionnement sont basés sur le temps pendant lequel le processus est effectivement en cours d’exécution. L’indicateur de référence du cycle est le temps de cycle idéal, qui correspond à la cadence théorique la plus rapide à laquelle le processus peut fonctionner de manière soutenue. Le temps de cycle idéal représente une production parfaite et constitue un élément clé de l’OEE (efficacité globale des équipements).
Indicateurs de fonctionnement planifié
Les indicateurs de fonctionnement prévus sont basés sur le temps pendant lequel le processus est censé fonctionner. Outre la durée de fonctionnement, cela inclut également les temps d’arrêt, c’est-à-dire les périodes pendant lesquelles le processus devrait fonctionner mais ne fonctionne pas. L’indicateur de référence du cycle est le temps de takt réalisable, c’est-à-dire le rythme que le processus peut effectivement atteindre de manière durable. Il représente la production « réelle » et constitue un élément clé de l’efficacité (dans quelle mesure le rythme est proche de celui prévu).
Un modèle temporel basé sur les pertes
Le modèle ci-dessus peut être étendu pour inclure l’ensemble du temps et fonctionner comme un modèle temporel complet couvrant à la fois l’OEE (efficacité globale des équipements) et le TEEP (performance totale effective des équipements).
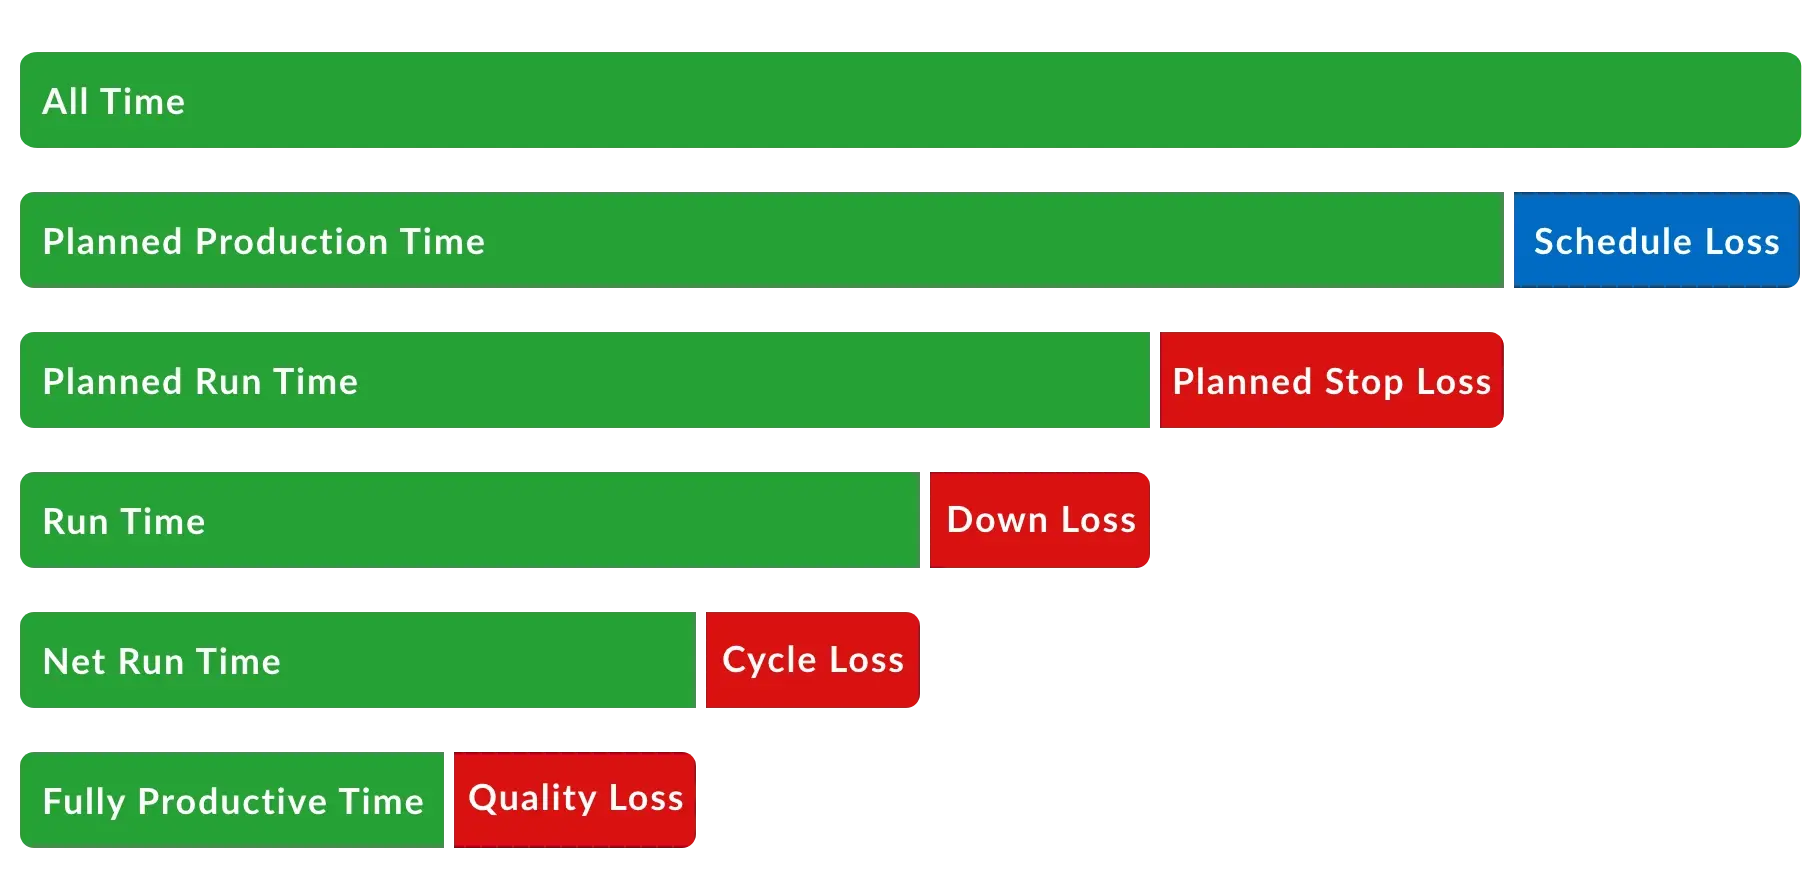
Les pertes liées au respect des délais relèvent du TEEP. Le facteur de calcul sous-jacent est le taux d'utilisation.
Toutes les autres pertes relèvent de l'OEE. Les facteurs de calcul sous-jacents sont la disponibilité (perte due aux arrêts planifiés, perte due aux pannes), la performance (perte de cycle) et la qualité (perte due à la qualité).
Le temps de production totale correspond à une production parfaite : la productivité à l’état pur!
Pour une analyse détaillée des indicateurs basés sur le cycle, consultez notre article intitulé « Comparaison du temps de takt avec d’autres indicateurs basés sur le cycle ».
OEE et efficacité
Il existe des comparaisons très intéressantes à établir entre l’OEE (efficacité globale des équipements) et l’efficacité. Ces deux indicateurs sont essentiels dans le secteur de la fabrication.
À la découverte de la perfection
Commençons par nous pencher sur la notion de perfection. Que signifie « 100 % » en termes de temps de cycle idéal (dans le cadre de l’OEE) et de temps de takt (dans le cadre de l’efficacité) ?
OEE à 100 %
Un OEE de 100 % représente une production parfaite. Il s'agit d'une production aussi rapide que possible, caractérisée par un temps de cycle idéal (performance de 100 %), sans défaut (qualité de 100 %) et sans arrêt planifié ou imprévu (disponibilité de 100 %).
100 % d’efficacité
Une efficacité de 100 % correspond à une production au rythme prévu, caractérisée par le temps de takt, le nombre réel (nombre de pièces conformes) étant égal au nombre cible (une cible en temps réel déterminée par le temps de takt).
Objectifs cycliques
L’objectif cyclique pour l’OEE est le temps de cycle idéal. Pour l’efficacité, il s’agit du temps de takt. Il est surprenant de constater à quel point le temps de cycle idéal et le temps de takt sont souvent confondus dans la pratique. Cela peut sérieusement fausser la précision des scores OEE ; il est donc important de bien les distinguer. Explorons ces deux indicateurs.
Temps de cycle idéal
Le temps de cycle idéal représente le temps de cycle théoriquement le plus rapide pouvant être atteint pour un processus de fabrication donné et n’inclut aucune perte prévue. Il s’agit de l’indicateur de référence en matière de temps de cycle pour l’OEE.
Takt-time
Le temps de takt correspond au temps de cycle qui aligne la demande sur la durée de fonctionnement prévue. Il inclut les pertes prévues liées aux cycles lents, aux petits arrêts, aux défauts et aux temps d’arrêt (toutes les pertes qui surviennent alors que le processus de fabrication est censé fonctionner).
Point de vue des opérateurs
En général, l’efficacité (et le temps de takt) ont beaucoup plus de sens pour les opérateurs que le TRG (et le temps de cycle idéal). Le TRG est très abstrait : on ne peut pas se contenter de regarder un score de TRG pour savoir immédiatement s’il est bon ou mauvais. C’est toujours relatif. L’efficacité, en revanche, s’interprète très clairement. Si elle est de 100 % ou plus, vos opérateurs « réussissent leur équipe ».
| Catégorie | OEE | Efficacité |
|---|---|---|
| Indicateur basé sur le cycle | Temps de cycle idéal | Takt |
| Temps inclus | Temps de fonctionnement, temps d’arrêt, arrêt planifié | Fonctionnement, arrêt |
| Interprétation de 100 % | Production parfaite | Production réalisable |
| Public cible | Responsables | Opérateurs |
| Objectif à court terme | Améliorations progressives | Réussir la poste |
Vorne XL : temps de cadence et bien plus encore
Le Vorne XL Productivity Appliance™est un dispositif IIoT avancé qui intègre de manière transparente la collecte de données, la surveillance de la production en temps réel, un tableau de bord de l’usine et des rapports détaillés afin de générer rapidement et de manière spectaculaire des améliorations à tous les niveaux de vos opérations de fabrication. Parmi ses nombreuses fonctionnalités, il fournit aux opérateurs un objectif en temps réel et un score d’efficacité basés sur le temps de cycle exploitable, afin qu’ils puissent « remporter leur équipe ». Bien entendu, il fournit également des indicateurs complets sur le Taux de Rendement Global (OEE), le TEEP et les Six Grandes Pertes à l’intention des superviseurs et des responsables.
Notre modèle le plus populaire coûte 4 190 $ et est disponible en stock pour une livraison immédiate. Nous encourageons tous nos clients à commencer par un essai gratuit de 90 jours. Réservez un webinaire individuel et l’un de nos experts produits se fera un plaisir d’étudier votre cas d’utilisation.
XL comprend plus de 140 indicateurs, plus de 20 dimensions de données, un nombre illimité d'utilisateurs, un nombre illimité de rapports, des mises à jour logicielles gratuites, une assistance technique gratuite et une garantie de 3 ans, la meilleure du secteur. On recense plus de 30 000 installations de XL dans plus de 45 pays.
Avec XL, vous pouvez facilement :
- Suivre plus de 140 indicateurs en temps réel et historiques
- Analyser les indicateurs selon plus de 20 dimensions de données
- Donner à vos opérateurs les moyens de « réussir leur service » grâce à un tableau de bord intégré en temps réel
- Fournir des informations immédiates aux responsables grâce à plus de 50 rapports prêts à l’emploi
- Créer un nombre illimité de rapports personnalisés pour adapter les données à vos besoins et attentes précis
- Envoyez automatiquement des alertes par e-mail et des rapports aux membres de votre équipe
- Transmettez automatiquement les alertes à un niveau supérieur pour signaler les problèmes urgents
Vous disposez déjà de XL ? Découvrez les dernières fonctionnalités. Vous avez des questions ? Contactez-nous pour obtenir de l'aide.

Ce que vous devriez faire ensuite...
1. Découvrez comment notre produit, Vorne XL, peut vous aider à réduire le gaspillage et à améliorer considérablement le taux de rendement global (OEE).
Vorne XL est le moyen le plus simple et le plus rapide de surveiller et d'améliorer la production. Il s'agit d'un investissement ponctuel et son installation ne prend qu'une journée. De plus, vous pouvez l'essayer gratuitement pendant 90 jours.
En savoir plus2. Téléchargez notre ensemble d'outils GRATUIT pour booster la productivité de votre entreprise manufacturière
Ce pack comprend des leçons sur le leadership, des guides de formation, des modèles de comptes rendus et de réunions, des résumés des concepts clés, des outils d'organisation de projets, et bien plus encore. Vous recevrez également gratuitement notre newsletter mensuelle. Vous pouvez vous désabonner à tout moment.
TÉLÉCHARGER DES OUTILS OEE GRATUITS3. Inscrivez-vous à notre lettre d'information mensuelle
Recevez chaque mois des mises à jour gratuites proposant des méthodes éprouvées pour améliorer la productivité de notre production. Vous pouvez vous désabonner à tout moment.