
Les subtilités du calcul du temps de takt
La formule du temps de takt
Bien que la formule permettant de calculer le temps de takt soit très simple, son application efficace comporte des nuances importantes. Commençons par la formule canonique du temps de takt, qui est la suivante :
Le « Takt Time » est calculé en divisant le temps de production disponible par la demande des clients.
Le temps de takt correspond au temps de production dont vous disposez pour fabriquer chaque pièce afin de répondre à la demande des clients.
La demande client correspond à la quantité de produit que vous devez fabriquer pour satisfaire la demande sur un horizon temporel donné, par exemple 1 260 pièces par semaine. L’horizon temporel que vous choisirez dépendra de l’objectif que vous poursuivez : planification des capacités, conception des processus, planification de la production ou opérations en atelier ; mais il doit toujours être suffisamment long pour fournir une image précise des besoins des clients.
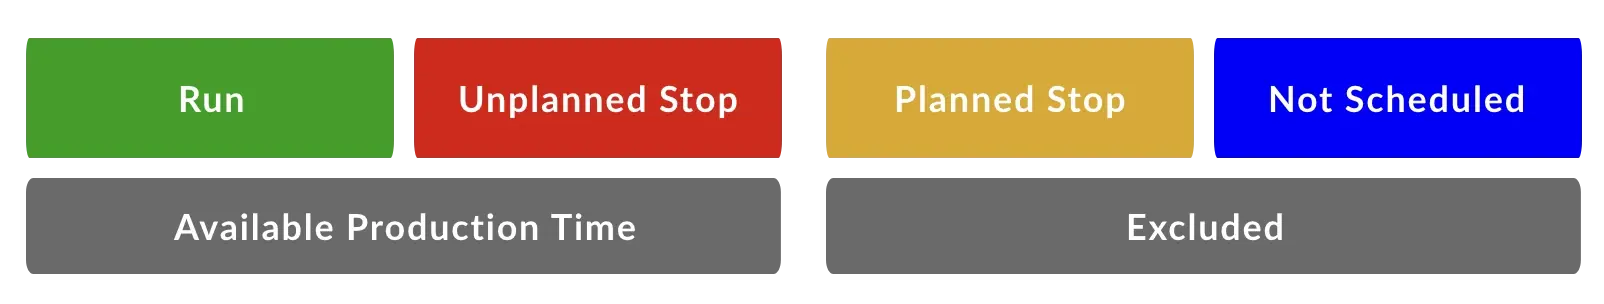
Le temps de production disponible correspond au « temps de fonctionnement planifié » qui sera utilisé pour fabriquer la pièce au cours de ce même horizon temporel, par exemple 32 heures par semaine. Cela inclut uniquement le temps pendant lequel vous prévoyez d’être en production. Si l’on considère que tout le temps se répartit entre les catégories « fonctionnement », « arrêt imprévu », « arrêt planifié » et « non programmé », les deux dernières sont exclues.
Temps de cadence exploitable
Une variante très utile de la formule du temps de cadence met l'accent sur les capacités de votre processus de fabrication, c'est-à-dire ce que votre processus est réellement capable de réaliser de manière durable. C'est ce qu'on appelle le temps de cadence exploitable.
- Takt time : le rythme qui répond exactement à la demande des clients compte tenu du temps de production disponible. Il s'agit d'un indicateur axé sur le client.
- Takt-temps opérationnel : le rythme que vous pouvez réellement atteindre avec votre processus et vos équipements actuels. Il s’agit d’un indicateur axé sur la fabrication.
Vous pouvez les considérer comme les deux faces d’une même pièce : le temps de cadence (déterminé par la demande) et le temps de cadence opérationnel (déterminé par votre processus de fabrication). Lorsque le temps de cadence et le temps de cadence opérationnel sont alignés, vous êtes en mesure de répondre pleinement et efficacement à la demande des clients.
Le temps de cadence exploitable est plus ou moins « défini » ou « fixe » en fonction de la conception de votre processus de fabrication. À court terme, il peut être amélioré progressivement grâce à des techniques d’amélioration continue. À long terme, il peut être amélioré de manière plus substantielle grâce à des projets d’amélioration à plus grande échelle et à des changements de processus.
Une perspective de planification de la production
En tenant compte du temps de cadence opérationnel, la formule du temps de cadence peut être réorganisée et appliquée par les planificateurs de production pour estimer le temps nécessaire à la fabrication d’une série de pièces ou à la réalisation d’une tâche donnée. Dans ce scénario, le temps de cadence opérationnel doit être considéré comme un « chiffre évolutif » qui est mis à jour au fil du temps en fonction des changements apportés à votre processus et à votre personnel.
Une variante de la formule du temps de takt peut être utilisée pour la planification de la production. Dans ce cas, il faut multiplier le temps de takt opérationnel par la quantité requise pour déterminer la durée de cycle prévue.
La durée de fonctionnement prévue correspond au temps pendant lequel votre processus de fabrication doit être programmé pour « fonctionner » afin de répondre aux exigences de production. Elle comprend la durée de fonctionnement (temps de fonctionnement effectif) et les temps d'arrêt (temps pendant lesquels le fonctionnement est prévu). Elle exclut les temps d’arrêt planifiés (par exemple, les changements d’outillage et la maintenance planifiée) ainsi que les temps non prévus pour la production (par exemple, les pauses et les temps entre les équipes). L’une des raisons pour lesquelles on calcule le temps de takt à partir de la durée de fonctionnement prévue (également appelée « temps de production disponible ») est que cela permet d’exclure les plages horaires susceptibles de faire varier le temps de takt en fonction de la manière dont elles sont planifiées (par exemple, les changements de série, les réunions et la maintenance planifiée).
Le temps de takt opérationnel est le temps de takt que votre processus de fabrication est capable d’atteindre de manière durable. Il est largement déterminé par les contraintes de votre processus de fabrication. Il inclut le temps prévu pour les pertes survenant pendant le temps de fonctionnement planifié, telles que les temps d’arrêt, les petits arrêts, les cycles lents et les défauts. Fonctionner au temps de takt opérationnel correspond à une production réalisable.
La quantité requise correspond à la quantité de produit que vous devez fabriquer pour cette série donnée. Il s'agit tout simplement de la « demande du client », le client étant en l'occurrence interne (votre programme de production).

Demande des clients
La demande client correspond à la quantité de pièces que vous devez fabriquer sur un horizon temporel donné afin de répondre aux besoins de votre marché. Cet horizon temporel est très important et varie selon que vous vous concentriez sur la planification des capacités, la conception des processus, la planification de la production ou les opérations en atelier. Cet horizon doit être suffisamment long pour fournir une image précise des besoins des clients, que la demande soit externe (par exemple, utilisée pour la planification des capacités) ou interne (par exemple, utilisée pour la planification de la production).
Dans la réalité, la demande fluctue souvent, et il est important de disposer d’une stratégie pour faire face à cette variabilité. Trois options s’offrent à vous pour la conception de votre processus de fabrication :
- Produire en dessous de la demande moyenne. Cela minimise les stocks, mais il vous arrivera parfois de ne pas pouvoir répondre à la demande des clients. Cela revient à laisser passer des opportunités commerciales et peut frustrer les clients. Toutefois, cela peut constituer une option viable sur un marché concurrentiel comptant de nombreux fournisseurs, où vous souhaitez atteindre le coût de fabrication le plus bas possible en fonctionnant en continu à un rythme très régulier.
- Produire pour répondre à la demande moyenne. Cela entraînera des périodes d’excédent de stock (lorsque la demande est faible), ainsi que des périodes où il n’y aura pas assez de produits pour répondre à la demande (lorsque celle-ci est forte). Les périodes de forte demande entraîneront temporairement soit des délais de livraison allongés (livraison en retard), soit des commandes perdues (absence totale de livraison). Cette option peut être viable si la demande présente une variabilité limitée.
- Produire au-delà de la demande moyenne. Vous serez en bonne position pour honorer les commandes, mais vous devrez veiller à ne pas accumuler de stocks. Cette option peut être viable si vous souhaitez toujours répondre pleinement à la demande des clients et si vous pouvez utiliser la planification de la production comme outil pour maintenir l’équilibre des stocks.
La meilleure stratégie dépendra des spécificités de votre marché, de votre processus de fabrication et de votre main-d'œuvre. L'essentiel est de prendre une décision consciente et réfléchie quant à la stratégie à adopter, tout en en comprenant les implications.
Temps de production disponible
Le temps de production disponible correspond exactement à ce que son nom indique : le temps dont vous disposez pour fabriquer effectivement les pièces. Bien que « temps de production disponible » soit le terme traditionnellement utilisé dans le contexte du temps de takt, nous recommandons d’utiliser l’expression « temps de production prévu », car elle correspond mieux à l’intention sous-jacente. En tant qu’entreprise disposant d’une importante équipe d’ingénieurs, nous sommes de fervents adeptes du langage omniprésent (qui établit un vocabulaire commun pour un domaine problématique donné).
Dans l’esprit du langage ubiquitaire, partons du principe que le « temps de production prévu » inclut tout le temps pendant lequel vous avez l’intention de produire :
- Temps de fonctionnement (fonctionnement effectif)
- Temps d’arrêt (période pendant laquelle la machine est censée fonctionner)
Et il exclut tout le temps pendant lequel vous n’avez pas l’intention d’être en fonctionnement :
- Temps d'arrêt prévu (par exemple, configuration, changements de série, maintenance planifiée)
- Temps non programmé (par exemple, pauses, réunions, temps entre les quarts de travail)
Selon un calcul conforme à notre langage commun :
La durée de fonctionnement prévue n'inclut pas les temps d'arrêt prévus (par exemple, mise en place, changements de production, maintenance planifiée) ni les temps non programmés (par exemple, pauses, réunions, temps entre deux quarts de travail).
Qu'en est-il des temps d'arrêt ?
Une question fréquente est de savoir si les temps d’arrêt « prévus » doivent être inclus dans la durée de fonctionnement planifiée. La réponse est sans équivoque : oui, les temps d’arrêt prévus doivent être inclus dans la durée de fonctionnement planifiée. Pourquoi ? Parce qu’il s’agit du temps pendant lequel le processus est censé fonctionner (c’est-à-dire pendant lequel la production est programmée).
Pour aller un peu plus loin, nous recommandons que toutes les pertes qui surviennent généralement alors que vous vous attendez à une production en régime permanent soient prises en compte dans le temps de fonctionnement prévu. Du point de vue des six principales sources de pertes, cela inclut :
- Les arrêts imprévus
- Les petits arrêts
- Cycles lents
- Les rejets de production
Il s’agit là de pertes qui surviennent pendant la production ou lorsque vous vous attendez à ce qu’elle soit en cours. Si vous ne les intégrez pas dans votre budget, vous finirez rapidement par établir un planning basé sur une production parfaite : une production aussi rapide que possible, sans temps d’arrêt ni défauts. En d’autres termes, votre temps de takt correspondra à votre temps de cycle idéal. Bien que cet objectif soit louable, il correspond à un Taux de Rendement Global (TRG) de 100 % et ne constitue pas une méthode pratique pour planifier la production.
Qu'en est-il des réglages et des changements de série ?
Une autre question courante est de savoir si les réglages et les changements de série doivent être inclus dans le temps de fonctionnement prévu. La réponse est non, pour des raisons pratiques et historiques.
Les réglages et les changements de série ne sont pas inclus dans le temps de fonctionnement prévu pour trois raisons simples.
- Votre processus n’est pas censé fonctionner pendant ce temps.
- Les réglages et les changements de série constituent généralement des plages horaires qui ne varient pas en fonction de la durée du cycle de production. Par conséquent, la planification est plus précise lorsqu’ils sont traités comme une catégorie de temps distincte.
- Historiquement, les réglages et les changements de série n’ont jamais été inclus dans les calculs du temps de takt.
Il est utile d’aborder ce type de questions en termes plus généraux. Explorons un modèle simple pour appréhender la notion de temps dans la fabrication.
Un modèle simple pour appréhender le temps dans la production
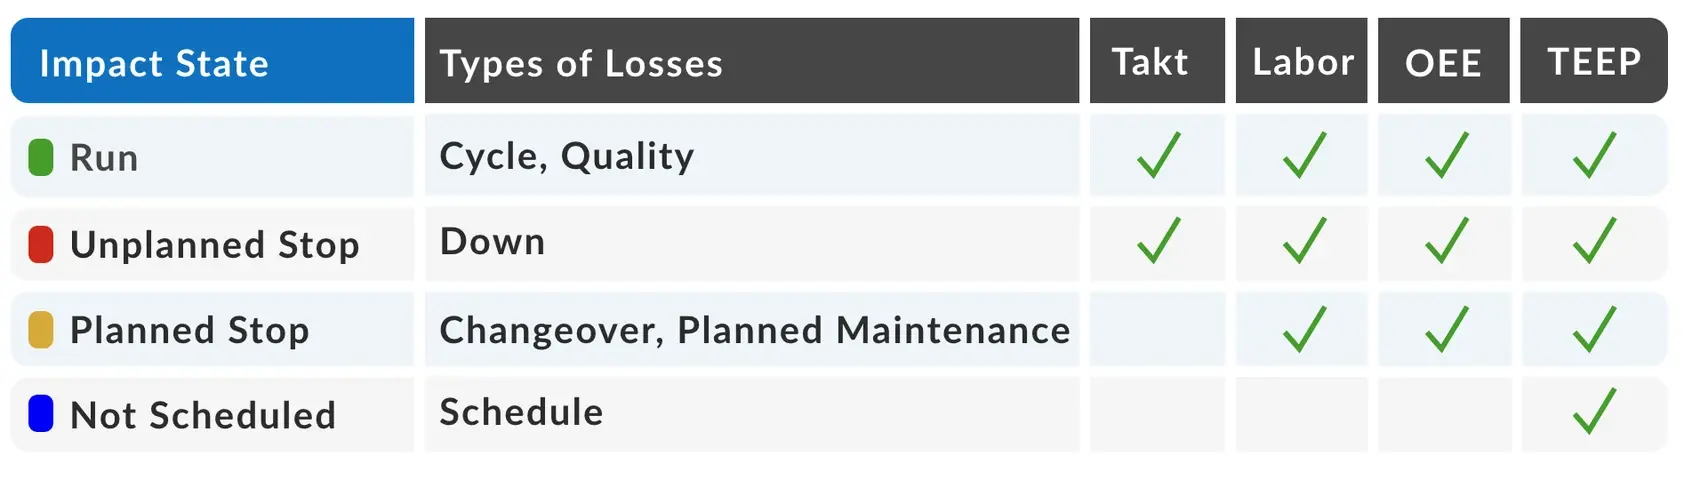
Une manière très utile, efficace et simple d’aborder la notion de temps dans le contexte de la production consiste à classer chaque instant dans l’une des quatre catégories suivantes :

- Le terme « fonctionnement » englobe le fonctionnement normal, le fonctionnement au ralenti (cycles lents, petits arrêts) et le fonctionnement de mauvaise qualité (défauts).
- Les « arrêts imprévus » comprennent les arrêts (par exemple, pannes, bourrages, réglages mineurs, manque de matière).
- Les « arrêts planifiés » comprennent les changements de production (par exemple, changements de matière première, de bobines, de pièces, réglages) et la maintenance planifiée (par exemple, nettoyage, 5S, lubrification).
- La catégorie « Non planifié » comprend les pauses, les réunions (par exemple, les relais d’équipe, les réunions de sécurité, les formations) et l’absence de production (aucune équipe prévue).
Nous appelons ces quatre catégories « états d’impact » car elles correspondent à un large éventail d’indicateurs de productivité et ont une incidence sur ceux-ci : le takt, la main-d’œuvre, l’OEE (efficacité globale des équipements) et le TEEP (performance totale effective des équipements).
Voici un aperçu des quatre états d’impact et de leur lien avec les pertes de productivité et les indicateurs basés sur la productivité :
Ce que vous devriez faire ensuite...
1. Découvrez comment notre produit, Vorne XL, peut vous aider à réduire le gaspillage et à améliorer considérablement le taux de disponibilité global (OEE).
Vorne XL est le moyen le plus simple et le plus rapide de surveiller et d'améliorer la production. Il s'agit d'un investissement ponctuel et son installation ne prend qu'une journée. De plus, vous pouvez l'essayer gratuitement pendant 90 jours.
En savoir plus2. Téléchargez notre ensemble d'outils GRATUIT pour booster la productivité de votre entreprise manufacturière
Ce pack comprend des leçons sur le leadership, des guides de formation, des modèles de comptes rendus et de réunions, des résumés des concepts clés, des outils d'organisation de projets, et bien plus encore. Vous recevrez également gratuitement notre newsletter mensuelle. Vous pouvez vous désabonner à tout moment.
TÉLÉCHARGER DES OUTILS OEE GRATUITS3. Inscrivez-vous à notre lettre d'information mensuelle
Recevez chaque mois des mises à jour gratuites proposant des méthodes éprouvées pour améliorer la productivité de notre production. Vous pouvez vous désabonner à tout moment.