
Matices del cálculo del tiempo de takt

La fórmula del tiempo de takt
Aunque la fórmula para calcular el tiempo de takt es muy sencilla, existen matices importantes a la hora de aplicarla de forma eficaz. Empecemos por la fórmula canónica del tiempo de takt, que es:
El «takt time» se calcula dividiendo el tiempo de producción disponible entre la demanda del cliente.
El tiempo takt representa el tiempo de producción del que se dispone para fabricar cada pieza con el fin de satisfacer la demanda de los clientes.
La demanda del cliente es la cantidad de producto que hay que fabricar para satisfacer la demanda durante un horizonte temporal determinado, como por ejemplo 1.260 unidades a la semana. El horizonte temporal que elijas dependerá de si te centras en la planificación de la capacidad, el diseño de procesos, la programación de la producción o las operaciones en planta, pero siempre debe ser lo suficientemente largo como para ofrecer una visión precisa de los requisitos de los clientes.
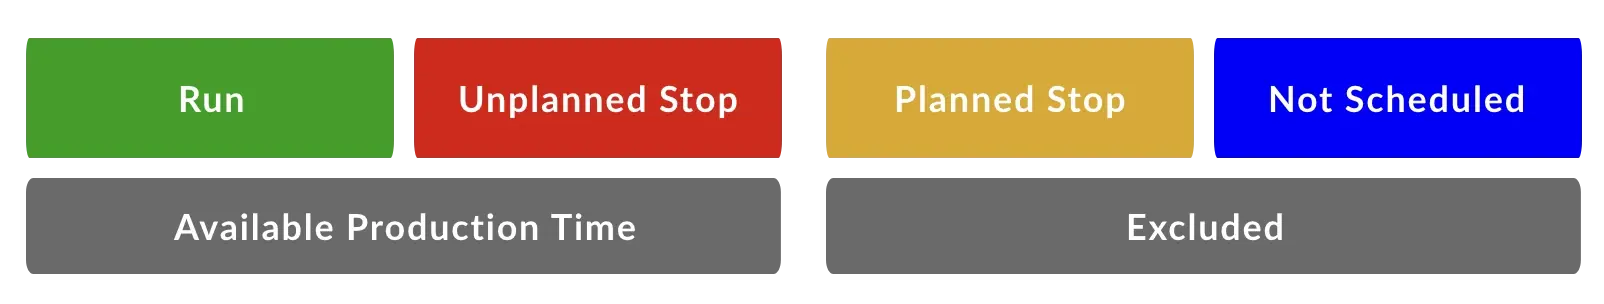
El tiempo de producción disponible es la cantidad de «tiempo de funcionamiento planificado» que se utilizará para fabricar la pieza dentro de ese mismo horizonte temporal, por ejemplo, 32 horas a la semana. Esto solo incluye el tiempo en el que se espera que la producción esté en marcha. Si se considera que todo el tiempo se clasifica en las categorías de funcionamiento, parada no planificada, parada planificada y tiempo no programado, las dos últimas quedan excluidas.
Tiempo de takt operativo
Una variante muy útil de la fórmula del tiempo de takt se centra en las capacidades de su proceso de fabricación: lo que su proceso puede alcanzar realmente de forma sostenida. A esto se le denomina tiempo de takt operativo.
- Tiempo de takt: el ritmo que satisface exactamente la demanda del cliente, teniendo en cuenta el tiempo de producción disponible. Se trata de una métrica centrada en el cliente.
- Tiempo de takt operativo: el ritmo que realmente puede alcanzar con su proceso y equipo actuales. Se trata de una métrica centrada en la fabricación.
Se pueden considerar como las dos caras de una misma moneda: el tiempo de takt (determinado por la demanda) y el tiempo de takt operativo (determinado por su proceso de fabricación). Cuando el tiempo de takt y el tiempo de takt operativo están alineados, se puede satisfacer de forma plena y eficiente la demanda del cliente.
El tiempo takt operativo viene más o menos «determinado» o «fijado» por el diseño de su proceso de fabricación. A corto plazo, puede mejorarse gradualmente mediante técnicas de mejora continua. A largo plazo, puede mejorarse de forma más sustancial mediante proyectos de mejora a mayor escala y cambios en los procesos.
Una perspectiva de planificación de la producción
Teniendo en cuenta el tiempo de takt operativo, los planificadores de producción pueden reorganizar y aplicar la fórmula del tiempo de takt para estimar cuánto tiempo necesitará una tirada de piezas o un trabajo concretos. En este escenario, el tiempo de takt operativo debe considerarse una «cifra dinámica» que se actualiza con el tiempo a medida que se producen cambios en el proceso y en el personal.
Para planificar la producción se puede utilizar una variante de la fórmula del tiempo takt. En este caso, se multiplica el tiempo takt operativo por la cantidad requerida para determinar el tiempo de ciclo previsto.
El tiempo de funcionamiento previsto es el tiempo durante el cual debe programarse el proceso de fabricación para que «funcione» con el fin de cumplir los requisitos de producción. Incluye el tiempo de funcionamiento (tiempo en el que el proceso está realmente en marcha) y el tiempo de inactividad (tiempo en el que se espera que el proceso esté en marcha). Excluye el tiempo de parada planificado (por ejemplo, los cambios de producción y el mantenimiento planificado) y el tiempo no programado para la producción (por ejemplo, los descansos y el tiempo entre turnos). Una de las razones para calcular el tiempo takt utilizando el tiempo de funcionamiento previsto (también conocido como tiempo de producción disponible) es que, al hacerlo, se excluyen los intervalos de tiempo que pueden hacer que el tiempo takt varíe en función de cómo se programen dichos intervalos (por ejemplo, cambios de línea, reuniones y mantenimiento programado).
El tiempo de takt operativo es el tiempo de takt que su proceso de fabricación es capaz de alcanzar de forma sostenida. Esto viene determinado en gran medida por las limitaciones de su proceso de fabricación. Incluye el tiempo presupuestado para las pérdidas que se producen durante el tiempo de funcionamiento planificado, como el tiempo de inactividad, las pequeñas paradas, los ciclos lentos y los defectos. Funcionar al tiempo de takt operativo es la producción alcanzable.
La cantidad requerida es la cantidad de producto que debes fabricar para esta serie concreta de piezas. Se trata, sencillamente, de la «demanda del cliente», en la que el cliente es interno (tu plan de producción).

Demanda de los clientes
La demanda de los clientes es la cantidad de piezas que hay que fabricar en un horizonte temporal determinado para satisfacer las necesidades del mercado. El horizonte temporal es muy importante y variará en función de si el enfoque se centra en la planificación de la capacidad, el diseño de procesos, la programación de la producción o las operaciones en planta. El horizonte debe ser lo suficientemente amplio como para ofrecer una visión precisa de las necesidades de los clientes, tanto si la demanda es externa (por ejemplo, utilizada para la planificación de la capacidad) como interna (por ejemplo, utilizada para la programación de la producción).
En la práctica, la demanda suele fluctuar, por lo que es importante contar con una estrategia para hacer frente a esa variabilidad. Existen tres opciones a la hora de diseñar el proceso de fabricación:
- Producir por debajo de la demanda media. Esto minimiza el stock, pero en ocasiones no podrás satisfacer la demanda de los clientes. Esto supone perder oportunidades de negocio y puede frustrar a los clientes. Sin embargo, puede ser una opción viable en un mercado competitivo con muchos proveedores, en el que se busca alcanzar el menor coste de fabricación posible operando de forma continua a un ritmo muy constante.
- Producir para satisfacer la demanda media. Esto dará lugar a períodos de exceso de stock (cuando la demanda es baja), así como a períodos en los que no hay suficiente producto para satisfacer la demanda (cuando la demanda es alta). Los períodos de alta demanda darán lugar temporalmente a plazos de entrega más largos (entregas tardías) o a la pérdida de pedidos (no se entrega nada). Esta puede ser una opción viable si la demanda presenta una variabilidad limitada.
- Producir por encima de la demanda media. Estarás en una buena posición para atender los pedidos, pero deberás estar atento para evitar la acumulación de existencias. Esta puede ser una opción viable si deseas satisfacer siempre plenamente la demanda de los clientes, y puedes utilizar la planificación de la producción como herramienta para mantener el equilibrio de las existencias.
La mejor estrategia dependerá de las características específicas de tu mercado, tu proceso de fabricación y tu plantilla. Lo importante es tomar una decisión consciente y razonada sobre la estrategia, siendo consciente de las consecuencias.
Tiempo de producción disponible
El tiempo de producción disponible es exactamente lo que su nombre indica: la cantidad de tiempo de que se dispone para fabricar realmente las piezas. Aunque «tiempo de producción disponible» es el término tradicional que se utiliza en el contexto del «takt time», recomendamos utilizar el término «tiempo de ejecución planificado», ya que se ajusta mejor a la intención subyacente. Como empresa con un amplio equipo de ingeniería, somos grandes defensores del «lenguaje ubicuo» (que establece un vocabulario compartido para un ámbito de problemas concreto).
En aras del lenguaje ubicuo, partamos de la base de que el «tiempo de ejecución planificado» incluye todo el tiempo durante el cual se tiene la intención de estar en funcionamiento:
- Tiempo de funcionamiento (funcionamiento efectivo)
- Tiempo de inactividad (se espera que esté en funcionamiento)
Y excluye todo el tiempo en el que no se tiene la intención de estar en funcionamiento:
- Tiempo de parada planificado (p. ej., puesta a punto, cambios de producción, mantenimiento planificado)
- Tiempo no programado (p. ej., descansos, reuniones, tiempo entre turnos)
Como cálculo alineado con nuestro lenguaje ubicuo:
El tiempo de funcionamiento previsto no incluye el tiempo de parada previsto (por ejemplo, preparación, cambios de producción, mantenimiento programado) ni el tiempo no programado (por ejemplo, descansos, reuniones, tiempo entre turnos).
¿Qué ocurre con el tiempo de inactividad?
Una pregunta habitual es si el tiempo de inactividad «previsto» debe incluirse en el tiempo de funcionamiento planificado. La respuesta es rotundamente sí: el tiempo de inactividad previsto debe incluirse en el tiempo de funcionamiento planificado. ¿Por qué? Porque se trata del tiempo en el que está previsto que el proceso esté en marcha (es decir, en el que está programada la producción).
Profundizando un poco más, recomendamos que todas las pérdidas que suelen producirse mientras se espera que la producción se desarrolle en condiciones normales se tengan en cuenta dentro del tiempo de funcionamiento previsto. Desde la perspectiva de las seis grandes pérdidas, esto incluye:
- Paradas no planificadas
- Pequeñas paradas
- Ciclos lentos
- Rechazos de producción
Todas estas son pérdidas que se producen durante la producción o mientras se espera que esta se mantenga en marcha. Si no se tienen en cuenta estas pérdidas, se acabará rápidamente elaborando una programación basada en una producción perfecta: funcionar lo más rápido posible, sin paradas y sin defectos. En otras palabras, su tiempo takt será igual a su tiempo de ciclo ideal. Aunque se trata de un objetivo loable —que representa un OEE del 100 %—, no es una forma práctica de programar la producción.
¿Qué ocurre con las configuraciones y los cambios de línea?
Otra pregunta habitual es si las configuraciones y los cambios de línea deben incluirse en el tiempo de funcionamiento previsto. La respuesta es no, por razones prácticas e históricas.
Las configuraciones y los cambios de línea no se incluyen en el tiempo de funcionamiento planificado por tres razones sencillas.
- No se espera que su proceso esté en marcha durante ese tiempo.
- Las configuraciones y los cambios suelen ser intervalos de tiempo que no varían en función de la duración de la tirada de producción. Por lo tanto, la planificación es más precisa cuando se tratan como una categoría de tiempo independiente.
- Históricamente, las configuraciones y los cambios de producción no se han incluido en los cálculos del tiempo takt.
Resulta útil plantearse este tipo de cuestiones en términos más generales. Analicemos un modelo sencillo para abordar el concepto de tiempo en la fabricación.
Un modelo sencillo para el tiempo en la fabricación
Una forma muy útil, eficaz y sencilla de plantearse el tiempo desde una perspectiva de fabricación consiste en clasificar cada momento en una de estas cuatro categorías:

- El funcionamiento incluye el funcionamiento normal, el funcionamiento lento (ciclos lentos, pequeñas paradas) y el funcionamiento de mala calidad (defectos).
- Las paradas no planificadas incluyen las interrupciones (p. ej., averías, atascos, ajustes menores, falta de material).
- Las paradas planificadas incluyen los cambios de producción (p. ej., cambios de material, de bobinas, de piezas, puesta a punto) y el mantenimiento planificado (p. ej., limpieza, 5S, lubricación).
- «No programado» incluye descansos, reuniones (p. ej., traspasos de turno, seguridad, formación) y ausencia de producción (no hay turno programado).
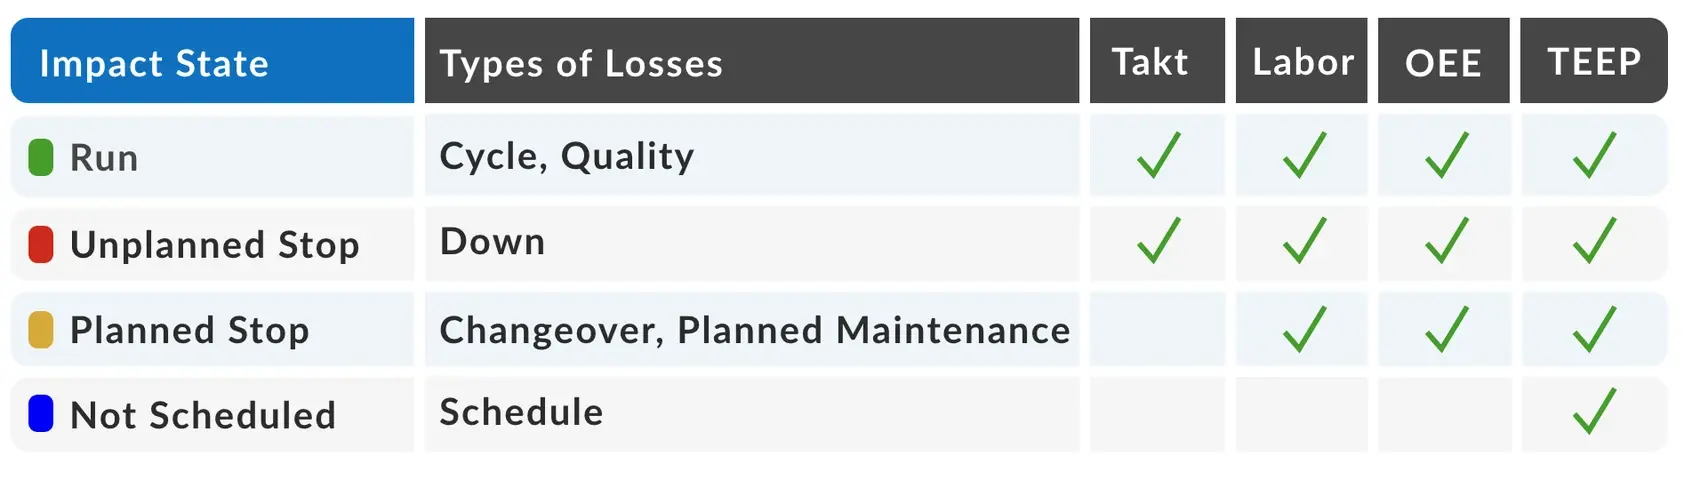
Denominamos a estas cuatro categorías «estados de impacto» porque se alinean con una amplia gama de métricas de productividad —y las afectan—: el takt, la mano de obra, la OEE (eficacia global de los equipos) y el TEEP (rendimiento efectivo total de los equipos).
A continuación se ofrece una visión general de los cuatro «estados de impacto» y de cómo se relacionan con las pérdidas de productividad y las métricas basadas en la productividad:
Lo que deberías hacer a continuación...
1. Descubre cómo nuestro producto, Vorne XL, puede ayudarte a eliminar el desperdicio y a mejorar significativamente la OEE.
Vorne XL es la forma más sencilla y rápida de supervisar y mejorar la producción. Se trata de un gasto único y su instalación solo lleva un día. Además, puedes probarlo de forma totalmente gratuita durante 90 días.
Más información2. Descarga nuestro paquete GRATUITO de herramientas para potenciar al máximo la productividad de tu empresa de fabricación
El paquete incluye lecciones sobre liderazgo, guías de formación, plantillas para reuniones e informes, resúmenes de conceptos clave, organizadores de proyectos y mucho más. Además, recibirás nuestro boletín mensual de forma gratuita. Puedes darte de baja en cualquier momento.
DESCARGAR HERRAMIENTAS GRATUITAS DE OEE3. Suscríbete a nuestro boletín mensual
Recibe actualizaciones mensuales gratuitas con métodos probados para mejorar la productividad en la fabricación. Puedes darte de baja en cualquier momento.