
Le sfumature del calcolo del tempo di takt

La formula del takt time
Sebbene la formula per calcolare il takt time sia molto semplice, esistono alcune sfumature significative da tenere in considerazione per applicarla in modo efficace. Partiamo dalla formula canonica del takt time, che è la seguente:
Il Takt Time si calcola dividendo il tempo di produzione disponibile per la domanda del cliente.
Il tempo di takt rappresenta il tempo di produzione a disposizione per realizzare ciascun pezzo al fine di soddisfare la domanda dei clienti.
La domanda del cliente è la quantità di prodotto che è necessario produrre per soddisfare la domanda in un determinato orizzonte temporale, ad esempio 1.260 pezzi a settimana. L'orizzonte temporale scelto dipenderà dal fatto che l'attenzione sia rivolta alla pianificazione della capacità, alla progettazione dei processi, alla programmazione della produzione o alle operazioni in officina, ma dovrebbe sempre essere sufficientemente lungo da fornire un quadro accurato delle esigenze dei clienti.
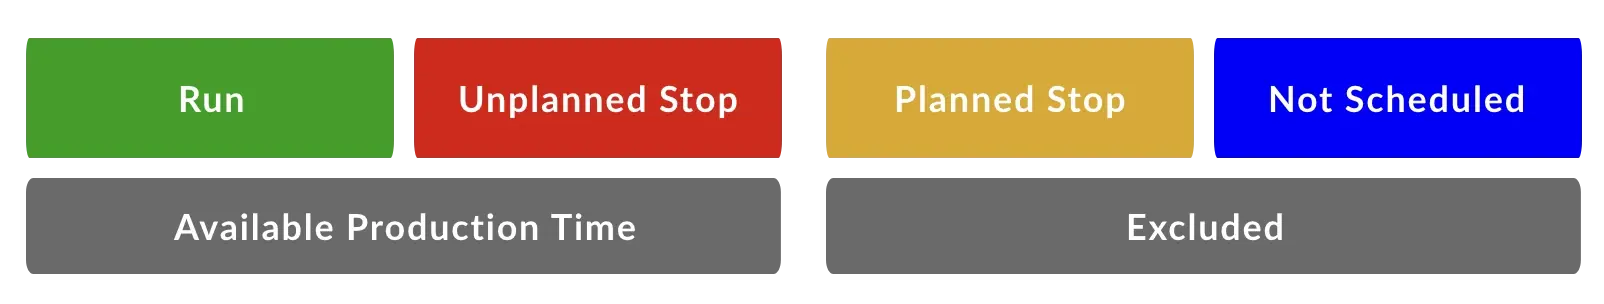
Il tempo di produzione disponibile è la quantità di “tempo di funzionamento pianificato” che verrà utilizzato per produrre il pezzo entro lo stesso orizzonte temporale, ad esempio 32 ore a settimana. Questo include solo il tempo in cui ci si aspetta che l’impianto sia in funzione. Se si considera l’intero periodo suddiviso nelle categorie di funzionamento, fermo non pianificato, fermo pianificato e non programmato, le ultime due vengono escluse.
Takt time operativo
Una variante molto utile della formula del takt time si concentra sulle capacità del processo di produzione, ovvero su ciò che il processo è effettivamente in grado di realizzare in modo sostenibile. Si parla in questo caso di takt time operativo.
- Takt time: il ritmo che soddisfa esattamente la domanda dei clienti, tenuto conto del tempo di produzione disponibile. Si tratta di un indicatore incentrato sul cliente.
- Takt time operativo: il ritmo che è effettivamente possibile raggiungere con il processo e le attrezzature attuali. Si tratta di un indicatore incentrato sulla produzione.
Si possono considerare come le due facce della stessa medaglia: il tempo di takt (determinato dalla domanda) e il tempo di takt operativo (determinato dal processo produttivo). Quando il tempo di takt e il tempo di takt operativo sono allineati, è possibile soddisfare pienamente ed efficacemente la domanda dei clienti.
Il tempo di takt operativo è più o meno “determinato” o “fissato” dalla progettazione del processo produttivo. Nel breve termine, può essere migliorato in modo incrementale attraverso tecniche di miglioramento continuo. Nel lungo termine, può essere migliorato in modo più sostanziale attraverso progetti di miglioramento su larga scala e modifiche al processo.
Una prospettiva di pianificazione della produzione
Tenendo presente il tempo di takt operativo, la formula del tempo di takt può essere riorganizzata e applicata dai responsabili della pianificazione della produzione per stimare quanto tempo richiederà una determinata serie di pezzi o un determinato lavoro. In questo scenario, il tempo di takt operativo dovrebbe essere considerato un “numero dinamico” che viene aggiornato nel tempo in base ai cambiamenti del processo e del personale.
Per la pianificazione della produzione è possibile utilizzare una variante della formula del tempo di takt. In questo scenario, occorre moltiplicare il tempo di takt operativo per la quantità richiesta per determinare il tempo di ciclo pianificato.
Il tempo di funzionamento pianificato è il tempo per cui il processo di produzione deve essere programmato per “funzionare” al fine di soddisfare i requisiti di produzione. Comprende il tempo di funzionamento (effettivo) e il tempo di inattività (previsto). Esclude il tempo di arresto pianificato (ad es. cambi di produzione e manutenzione programmata) e il tempo non programmato per la produzione (ad es. pause e intervalli tra i turni). Uno dei motivi per cui si calcola il tempo di takt utilizzando il tempo di funzionamento pianificato (noto anche come tempo di produzione disponibile) è che in questo modo si escludono i blocchi di tempo che potrebbero far variare il tempo di takt a seconda di come tali blocchi sono programmati (ad esempio, cambi di linea, riunioni e manutenzione programmata).
Il tempo di takt operativo è il tempo di takt che il processo di produzione è in grado di raggiungere in modo sostenuto. Esso è determinato in gran parte dai vincoli del processo di produzione. Include il tempo previsto per le perdite che si verificano durante il tempo di funzionamento pianificato, quali tempi di inattività, piccole interruzioni, cicli lenti e difetti. Operare al tempo di takt operativo rappresenta una produzione realizzabile.
La quantità richiesta è la quantità di prodotto che è necessario produrre per questa determinata serie di pezzi. Si tratta semplicemente della “domanda del cliente”, dove il cliente è interno (il vostro programma di produzione).

Domanda dei clienti
La domanda dei clienti è la quantità di componenti che è necessario produrre in un determinato orizzonte temporale per soddisfare le esigenze del mercato. L’orizzonte temporale è molto importante e varia a seconda che l’attenzione sia rivolta alla pianificazione della capacità, alla progettazione dei processi, alla programmazione della produzione o alle operazioni in officina. L’orizzonte temporale dovrebbe essere sufficientemente lungo da fornire un quadro accurato delle esigenze dei clienti, sia che la domanda sia esterna (ad esempio, utilizzata per la pianificazione della capacità) o interna (ad esempio, utilizzata per la programmazione della produzione).
Nella realtà, la domanda spesso subisce fluttuazioni ed è importante disporre di una strategia per gestire tale variabilità. Esistono tre opzioni quando si tratta di progettare il processo di produzione:
- Produrre al di sotto della domanda media. Ciò riduce al minimo le scorte, ma a volte non si sarà in grado di soddisfare la domanda dei clienti. Ciò comporta la perdita di opportunità commerciali e può causare frustrazione nei clienti. Tuttavia, questa può essere un’opzione valida in un mercato competitivo con molti fornitori, in cui si desidera ottenere il costo di produzione più basso possibile operando continuamente a un ritmo molto costante.
- Produrre per soddisfare la domanda media. Ciò comporterà periodi di eccedenze di magazzino (quando la domanda è bassa), così come periodi in cui non ci sarà prodotto sufficiente per soddisfare la domanda (quando la domanda è alta). I periodi di forte domanda comporteranno temporaneamente tempi di consegna prolungati (ritardi nelle consegne) o la perdita di ordini (mancata consegna). Questa può essere un’opzione valida se la domanda presenta una variabilità limitata.
- Produrre in eccesso rispetto alla domanda media. Si sarà in una buona posizione per evadere gli ordini, ma occorre prestare attenzione a non accumulare scorte. Questa può essere un’opzione valida se si desidera soddisfare sempre pienamente la domanda dei clienti e si può utilizzare la pianificazione della produzione come strumento per mantenere le scorte in equilibrio.
La strategia migliore dipenderà dalle specificità del vostro mercato, dal vostro processo produttivo e dalla vostra forza lavoro. L’importante è prendere una decisione consapevole e ragionata in merito alla strategia, comprendendone le implicazioni.
Tempo di produzione disponibile
Il tempo di produzione disponibile è esattamente ciò che suggerisce il termine: il tempo a vostra disposizione per produrre effettivamente i componenti. Sebbene “tempo di produzione disponibile” sia il termine tradizionale utilizzato nel contesto del takt time, raccomandiamo di utilizzare il termine “tempo di ciclo pianificato”, poiché si allinea meglio all’intento sottostante. In qualità di azienda con un ampio team di ingegneri, siamo grandi sostenitori del linguaggio ubiquitario (che stabilisce un vocabolario condiviso per un determinato ambito problematico).
Ai fini del linguaggio ubiquitario, partiamo dal presupposto che il “tempo di esecuzione pianificato” includa tutto il tempo in cui si intende eseguire la produzione:
- Tempo di funzionamento (effettivo funzionamento)
- Tempo di inattività (in cui ci si aspetta che il sistema sia in esecuzione)
Ed esclude tutto il tempo in cui non si intende essere in funzione:
- Tempo di arresto pianificato (ad es. configurazione, cambi di produzione, manutenzione programmata)
- Tempo non programmato (ad es. pause, riunioni, intervalli tra i turni)
Come calcolo in linea con il nostro linguaggio comune:
Il tempo di funzionamento pianificato esclude il tempo di fermo pianificato (ad esempio, allestimento, cambi di produzione, manutenzione programmata) e il tempo non programmato (ad esempio, pause, riunioni, intervalli tra i turni).
E i tempi di inattività?
Una domanda ricorrente è se i tempi di fermo “previsti” debbano essere inclusi nel tempo di funzionamento pianificato. La risposta è inequivocabilmente sì: i tempi di fermo previsti devono essere inclusi nel tempo di funzionamento pianificato. Perché? Perché si tratta del tempo in cui il processo dovrebbe essere in funzione (ovvero, in cui è prevista la produzione).
Approfondendo ulteriormente, raccomandiamo che tutte le perdite che si verificano tipicamente mentre ci si aspetta che la produzione proceda in condizioni di stabilità vengano considerate all’interno del tempo di funzionamento pianificato. Dal punto di vista delle sei principali perdite, ciò include:
- Fermate non pianificate
- Piccoli arresti
- Cicli lenti
- Scarti di produzione
Si tratta di perdite che si verificano durante la produzione o nel periodo in cui ci si aspetta che essa proceda. Se non si tiene conto di queste perdite, si finirà rapidamente per basare la pianificazione su una produzione perfetta: lavorare il più velocemente possibile, senza tempi di inattività e senza difetti. In altre parole, il vostro takt time sarà pari al vostro tempo di ciclo ideale. Sebbene sia un obiettivo lodevole – che rappresenta un OEE del 100% – non è un modo pratico per pianificare la produzione.
E per quanto riguarda le operazioni di allestimento e cambio formato?
Un’altra domanda comune è se le operazioni di allestimento e cambio formato debbano essere incluse nel tempo di produzione pianificato. La risposta è no, per ragioni pratiche e storiche.
Le operazioni di configurazione e cambio formato non sono incluse nel tempo di funzionamento pianificato per tre semplici motivi.
- Non ci si aspetta che il processo sia in funzione durante quel periodo.
- Le operazioni di configurazione e cambio formato tendono ad essere blocchi di tempo che non variano in base alla durata del ciclo produttivo. Pertanto, la pianificazione risulta più accurata quando vengono trattate come una categoria di tempo separata.
- Storicamente, le operazioni di avviamento e cambio formato non sono state incluse nei calcoli del takt time.
È utile riflettere su questo tipo di domande in termini più generali. Esploriamo un modello semplice per concepire il tempo nella produzione.
Un modello semplice per il tempo nella produzione
Un modo molto utile, efficace e semplice per considerare il tempo dal punto di vista della produzione consiste nel classificare ogni momento in una delle quattro categorie seguenti:

- Il termine "funzionamento" comprende il funzionamento normale, quello lento (cicli lenti, brevi arresti) e quello di scarsa qualità (difetti).
- Il "fermo non pianificato" comprende i periodi di inattività (ad es. guasti, inceppamenti, piccole regolazioni, mancanza di materiale).
- I fermi pianificati includono i cambi di produzione (ad es. cambi di materiale, cambi di bobina, cambi di pezzo, messa a punto) e la manutenzione programmata (ad es. pulizia, 5S, lubrificazione).
- La voce "Non programmato" comprende pause, riunioni (ad es. passaggi di turno, sicurezza, formazione) e assenza di produzione (nessun turno in programma).
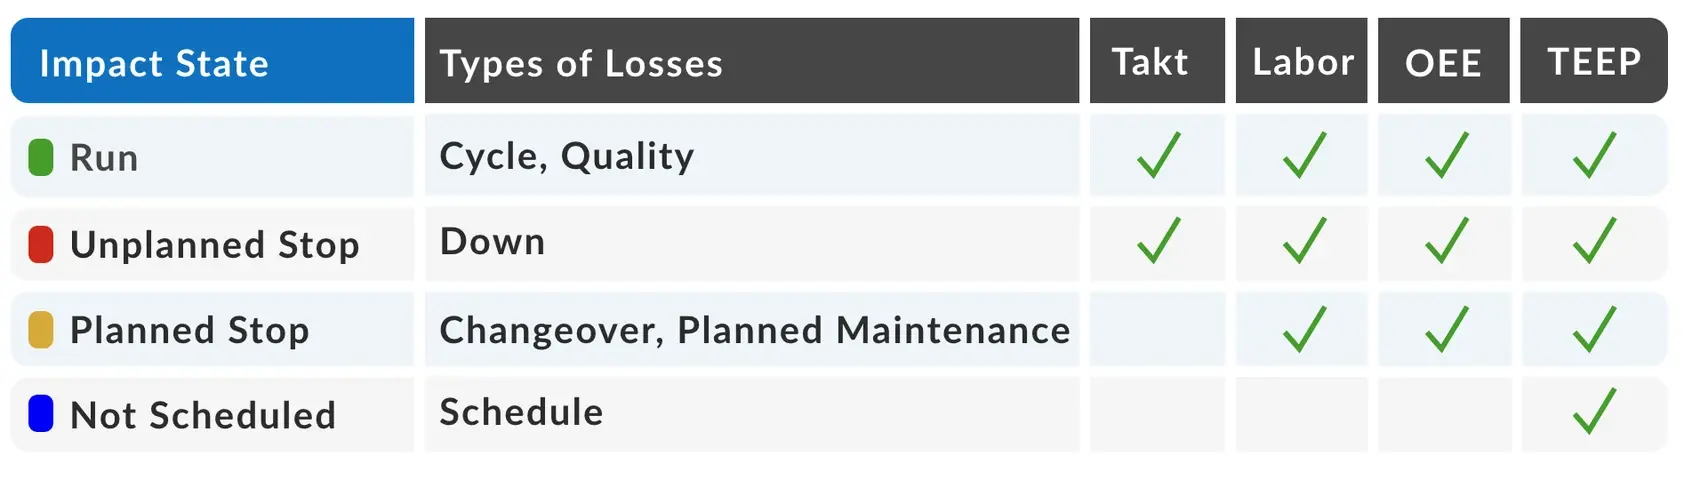
Chiamiamo queste quattro categorie “stati di impatto” perché sono allineate con un’ampia gamma di metriche di produttività e le influenzano: takt, manodopera, OEE (efficacia complessiva delle attrezzature) e TEEP (prestazione effettiva totale delle attrezzature).
Ecco una panoramica dei quattro stati di impatto e di come si relazionano alle perdite di produttività e agli indicatori basati sulla produttività:
Cosa dovresti fare ora...
1. Scopri di più su come il nostro prodotto, Vorne XL, può aiutarti a eliminare gli sprechi e a migliorare significativamente l'OEE.
Vorne XL è il modo più semplice e veloce per monitorare e migliorare la produzione. Si tratta di un costo una tantum e l'installazione richiede solo un giorno. Inoltre, puoi provarlo gratuitamente per 90 giorni.
Scopri di più2. Scarica il nostro pacchetto GRATUITO di strumenti per potenziare la produttività della tua azienda manifatturiera
Il pacchetto include lezioni sulla leadership, guide di formazione, modelli per riunioni e relazioni, sintesi dei concetti chiave, strumenti per l'organizzazione dei progetti e altro ancora. Riceverai inoltre gratuitamente la nostra newsletter mensile. Puoi annullare l'iscrizione in qualsiasi momento.
SCARICA STRUMENTI OEE GRATUITI3. Iscriviti alla nostra newsletter mensile
Ricevi aggiornamenti mensili gratuiti con metodi collaudati per migliorare la produttività della nostra produzione. Puoi annullare l'iscrizione in qualsiasi momento.