
Les origines du « Takt Time »

L'étymologie du terme « Takt Time »
Le mot « Takt » est d’origine allemande et signifie « rythme », « cadence » ou « cycle ». À ce titre, il a d’abord été utilisé en référence au tempo en musique. Un mot apparenté est« Taktzeit », qui signifie « temps de cycle » ou « intervalle ». Le mot « Zeit » signifie à lui seul « temps », d’où l’expression courante en anglais « takt time ».
Les origines du « takt time » en tant que pierre angulaire de la production allégée constituent une histoire fascinante qui remonte à 100 ans. Cette histoire comporte deux volets principaux :
- L'Allemagne : les origines
- Japon : le système de production Toyota
Commençons par l’Allemagne, il y a 100 ans.
Allemagne : l’origine du « takt time »
Les débuts du « takt time »
Hugo Junkers, industriel et concepteur d’avions allemand, a expérimenté diverses techniques de fabrication pour la production aéronautique de son entreprise après la Première Guerre mondiale. Précurseur du « takt time », une méthode d’assemblage cadencée a été mise en œuvre par Junkers Aircraft Works. Dans ce système, des équipes spécialisées passaient de manière synchronisée d’une étape de fabrication à l’autre. Le résultat ? Un avion fini toutes les neuf heures. C'était révolutionnaire à l'époque.
C’est vers 1926 que le « takt », en tant que concept de fabrication, fit sa première apparition documentée. À cette époque, Junkers Aircraft Works a mis en place des chaînes de sous-assemblage qui alimentaient la chaîne d’assemblage principale à des intervalles fixes, appelés « Takte ». Cette approche permettait de fournir des sous-ensembles complets à la chaîne principale au fur et à mesure des besoins, favorisant ainsi un flux régulier sur la chaîne d’assemblage principale (Baudin).
Évolution chez Junkers et adoption à plus grande échelle
Au début des années 1930, la Lufthansa a demandé des améliorations supplémentaires au système de flux de Junkers, avec des cadences de production accrues, lors d’une commande d’avions de transport Ju52, en le qualifiant de « Taktsystem » (système de cadencement). Dans le cadre du Taktsystem, Junkers a défini une Taktdauer (durée de cycle) uniforme pour chaque ligne de sous-assemblage principale. La Taktdauer pouvait être ajustée selon les besoins afin d’aligner la production des sous-ensembles sur la demande.
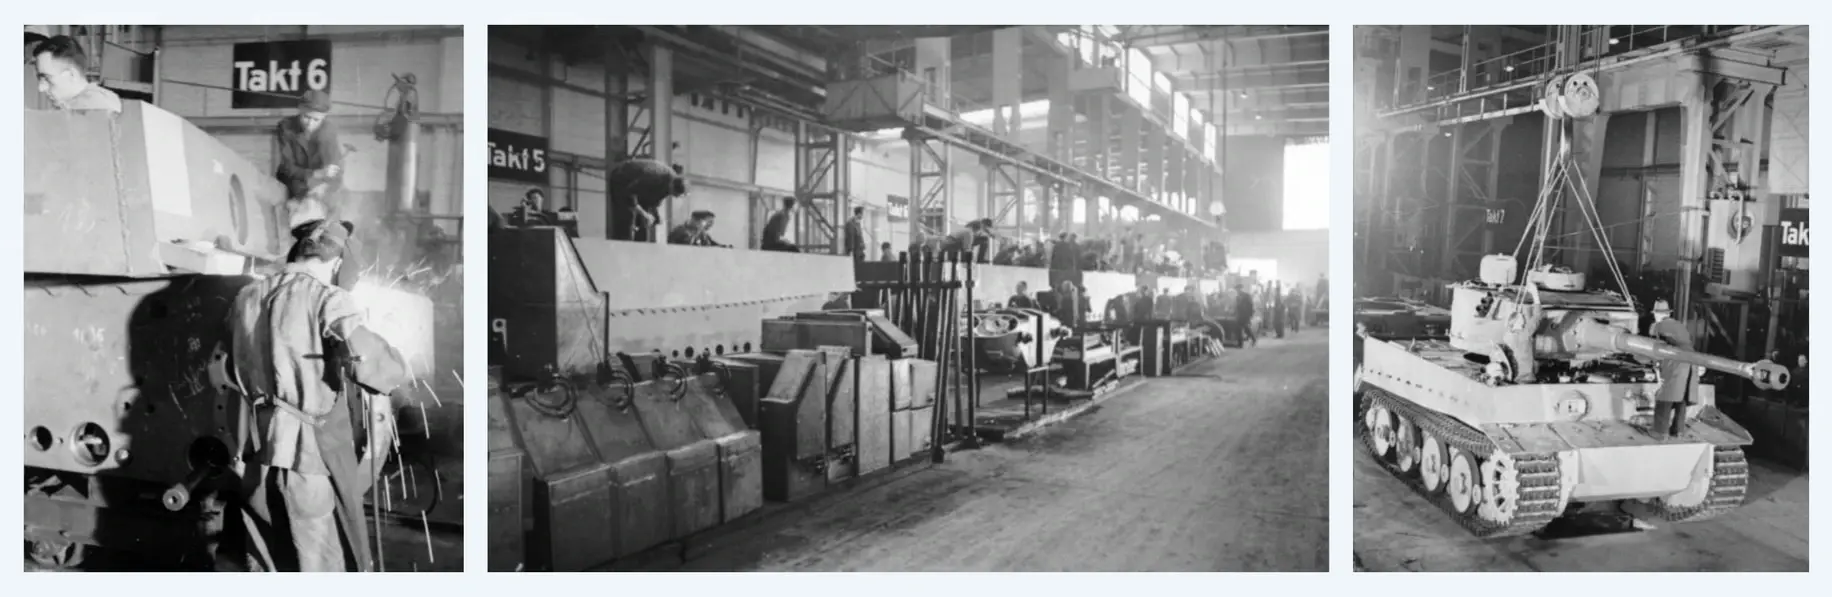
Lors d’une visite à l’usine de Junkers à Dessau à la fin des années 1930, Ernst Udet, chef des achats de la Luftwaffe, prit connaissance du Taktsystem et le standardisa pour les entreprises publiques. Peu après, Henschel et Fils utilisèrent neuf postes de « Takt » dans leur usine de Mittelfeld pour rythmer la production du char Tiger I, chaque « Takt » durant six heures (Hanby).
Willow Run et la production de masse américaine
Les théories du flux continu, comme beaucoup d’idées, se sont développées simultanément et indépendamment dans différentes parties du monde. Alors que l’Allemagne mettait en œuvre son Taktsystem, la Ford Motor Company développait un système rythmé similaire à l’autre bout du monde, dans son usine de Willow Run.
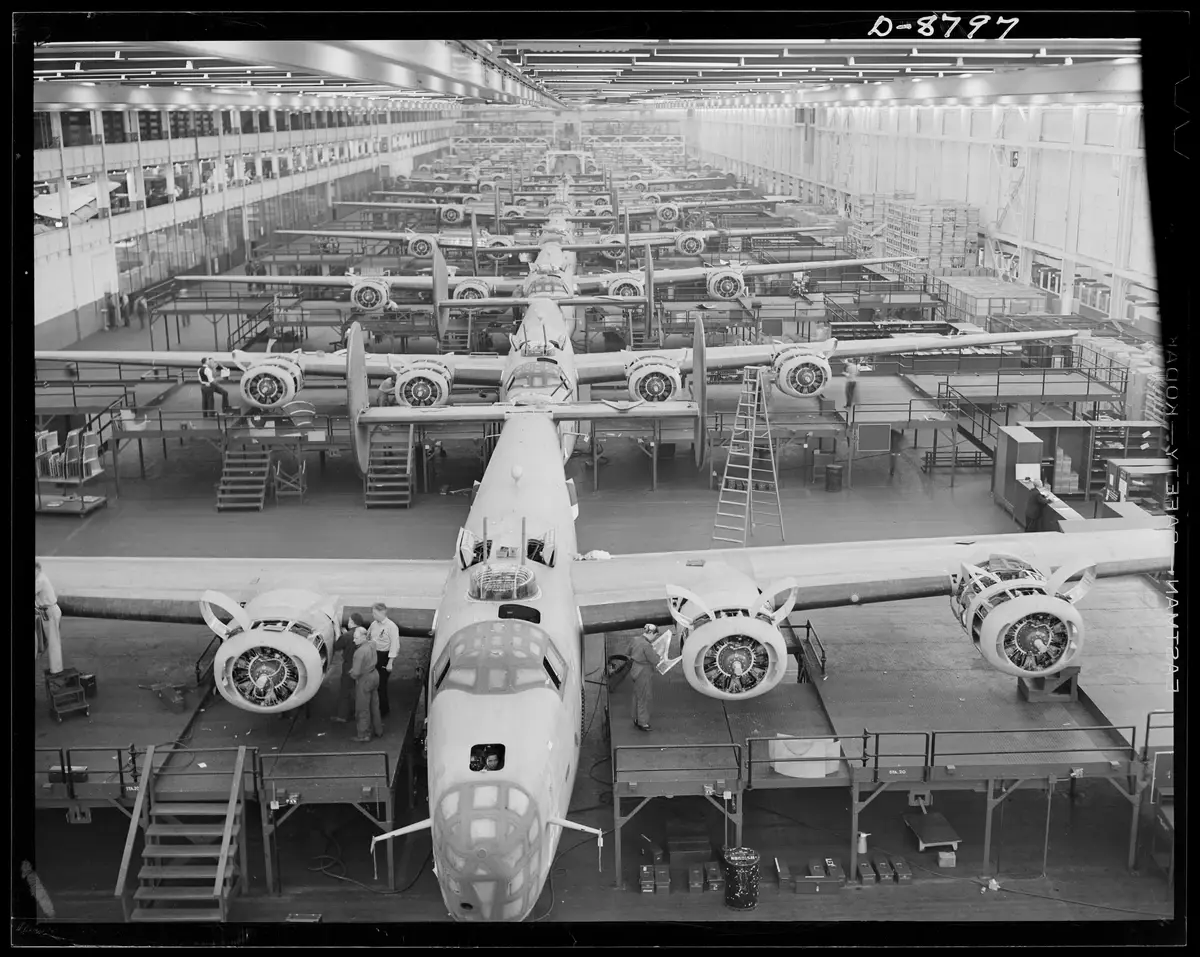
Charles Sorensen a dirigé la conception de l’usine Ford de Willow Run dédiée au B-24 Liberator et a mis en place, parmi une multitude d’autres techniques de production de masse, une horloge de cadencement associée à des chaînes de sous-assemblage synchronisées. Ces deux éléments ont joué un rôle crucial pour aider Ford à atteindre un flux continu et à réduire le temps de production, passant d’un avion par jour à un avion par heure.
Alors que le « takt time », en tant que concept de fabrication, n’existait pas encore en dehors de l’Allemagne, le temps de takt de l’assemblage du B-24 aurait été de 63 minutes, ce qui est tout simplement stupéfiant.
Japon : le système de production Toyota
Le transfert du « Takt Time » de l’Allemagne vers le Japon
L’histoire se poursuit au Japon pendant les dernières années de la Seconde Guerre mondiale. Mitsubishi, cherchant à augmenter son volume de production et à améliorer le contrôle de ses processus, invitait régulièrement des ingénieurs à venir donner des conférences sur les techniques de fabrication de pointe. L’un de ces groupes était une équipe d’ingénieurs de Junkers, venue à l’usine Mitsubishi de Nagoya pour donner des conférences sur la « fabrication en grande série de fuselages et de moteurs » (Herrigel et Zeitlin). Concernant l’adoption par Mitsubishi des idées des ingénieurs de Junkers, un éditorial de journal de 1943 indiquait ce qui suit :
Cependant, en raison de contraintes liées aux outils et de pénuries de matériaux, la mise en œuvre du système « takt » par Mitsubishi n’a pas permis d’atteindre un flux véritablement continu.
Le temps de takt et le système de production Toyota
Au cours de l’après-guerre, Toyota s’est vivement intéressé à la production en flux continu et à la production de masse. Il convient notamment de noter que le PDG de Toyota, Kiichiro Toyoda, a recruté des ingénieurs concepteurs issus de l’industrie aéronautique afin de développer et de s’appuyer sur les techniques de production mises au point dans ce secteur.
Parallèlement, Taiichi Ohno, souvent considéré comme le père du système de production Toyota (TPS), travaillait avec passion à l’amélioration de la productivité et à la mise en œuvre de la production en flux continu dans les ateliers d’usinage de Toyota. Lorsque, en 1950, Toyota a mis en œuvre un plan quinquennal visant à « …moderniser le contrôle de la production et les installations afin de doubler la production sans augmenter les effectifs, ce qui nécessitait l’introduction à grande échelle d’un système d’assemblage en flux continu », Ohno s’est vu confier le pouvoir de déployer plus largement, à l’échelle de l’ensemble de Toyota, des techniques de production en flux continu axées sur les produits (Wada).
La définition du temps de takt par Taiichi Ohno
Pour une définition du temps de takt selon le TPS, nous nous tournons vers Taiichi Ohno lui-même, qui a écrit :
Grâce à son engagement sans relâche en faveur de la réduction des gaspillages et à sa philosophie consistant à ne produire que ce qui est nécessaire, quand c'est nécessaire et dans la quantité nécessaire, Taiichi Ohno a diffusé les concepts de flux continu et de temps de takt au sein de Toyota et chez ses fournisseurs, qui s'efforçaient ainsi de produire exactement en fonction de la demande des clients. À mesure que les principes de réduction des gaspillages du TPS se sont popularisés grâce au lean manufacturing, le temps de takt a gagné en notoriété et a touché un public encore plus large.
Un grand merci aux personnes suivantes, dont les travaux ont été consultés lors de la rédaction de cet article : Michel Baudin, Alan Hanby, Gary Herrigel, Taiichi Ohno, Kazuo Wada et Jonathan Zeitlin.
Ce que vous devriez faire ensuite...
1. Découvrez comment notre produit, Vorne XL, peut vous aider à réduire le gaspillage et à améliorer considérablement le taux de rendement global (OEE).
Vorne XL est le moyen le plus simple et le plus rapide de surveiller et d'améliorer la production. Il s'agit d'un investissement ponctuel et son installation ne prend qu'une journée. De plus, vous pouvez l'essayer gratuitement pendant 90 jours.
En savoir plus2. Téléchargez notre ensemble d'outils GRATUIT pour booster la productivité de votre entreprise manufacturière
Ce pack comprend des leçons sur le leadership, des guides de formation, des modèles de comptes rendus et de réunions, des résumés des concepts clés, des outils d'organisation de projets, et bien plus encore. Vous recevrez également gratuitement notre newsletter mensuelle. Vous pouvez vous désabonner à tout moment.
TÉLÉCHARGER DES OUTILS OEE GRATUITS3. Inscrivez-vous à notre lettre d'information mensuelle
Recevez chaque mois des mises à jour gratuites proposant des méthodes éprouvées pour améliorer la productivité de notre production. Vous pouvez vous désabonner à tout moment.