
Le origini del Takt Time

L'etimologia del termine "Takt Time"
La parola Takt è di origine tedesca e significa ritmo, cadenza o ciclo. In quanto tale, è stata utilizzata per la prima volta in riferimento al tempo nella musica. Una parola correlata èTaktzeit, che significa tempo di ciclo o intervallo. La parola Zeit da sola significa tempo, da cui deriva la comune espressione inglese " takt time".
Le origini del «takt time» come pietra miliare della produzione snella sono una storia affascinante che risale a 100 anni fa. La storia si articola in due parti principali:
- Germania: le origini
- Giappone: il Sistema di Produzione Toyota
Cominciamo dalla Germania, 100 anni fa.
Germania: l’origine del takt time
I primi passi del takt time
Hugo Junkers, industriale e progettista aeronautico tedesco, sperimentò varie tecniche di produzione per la sua azienda dopo la prima guerra mondiale. Come precursore del takt time, la Junkers Aircraft Works implementò un metodo di assemblaggio a impulsi. In questo sistema, squadre specializzate si spostavano in modo sincronizzato tra le diverse fasi di produzione. Il risultato? Un aereo finito ogni nove ore. All’epoca si trattò di una vera rivoluzione.
Intorno al 1926, il “takt” come concetto di produzione fece la sua prima apparizione documentata. In quel periodo, la Junkers Aircraft Works introdusse linee di sottoassemblaggio che alimentavano l’assemblaggio principale a intervalli prestabiliti, denominati «Takte». Questo approccio forniva sottoassiemi completi alla linea principale man mano che se ne presentava la necessità, favorendo un flusso regolare nella linea di assemblaggio principale (Baudin).
L’evoluzione alla Junkers e una più ampia diffusione
All’inizio degli anni ’30, la Lufthansa richiese ulteriori miglioramenti al sistema di flusso della Junkers, con un aumento dei ritmi di produzione, al momento di presentare una richiesta d’ordine per l’aereo da trasporto Ju52, definendolo «Taktsystem» (sistema di temporizzazione). Nell’ambito del Taktsystem, la Junkers stabilì una Taktdauer (durata del ciclo) uniforme per ciascuna delle principali linee di sottoassemblaggio. La Taktdauer poteva essere regolata secondo necessità per allineare la produzione dei sottoassiemi alla domanda.
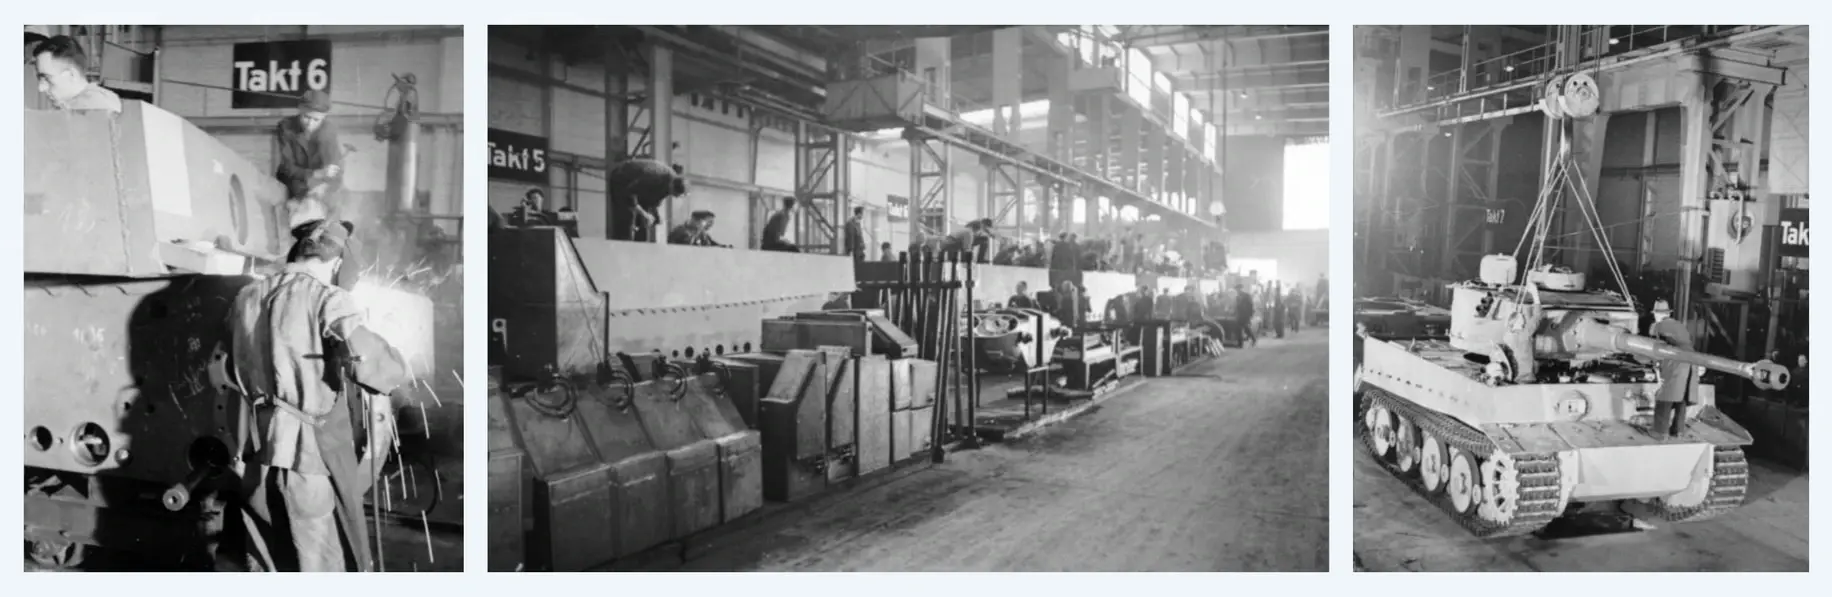
Durante una visita allo stabilimento Junkers di Dessau alla fine degli anni ’30, Ernst Udet, capo degli approvvigionamenti della Luftwaffe, prese nota del Taktsystem e lo standardizzò per le imprese statali. Poco dopo, la Henschel & Sohn utilizzò nove stazioni di Takt nel proprio stabilimento di Mittelfeld per regolare il ritmo di produzione del carro armato Tiger I, con ogni Takt della durata di sei ore (Hanby).
Willow Run e la produzione di massa americana
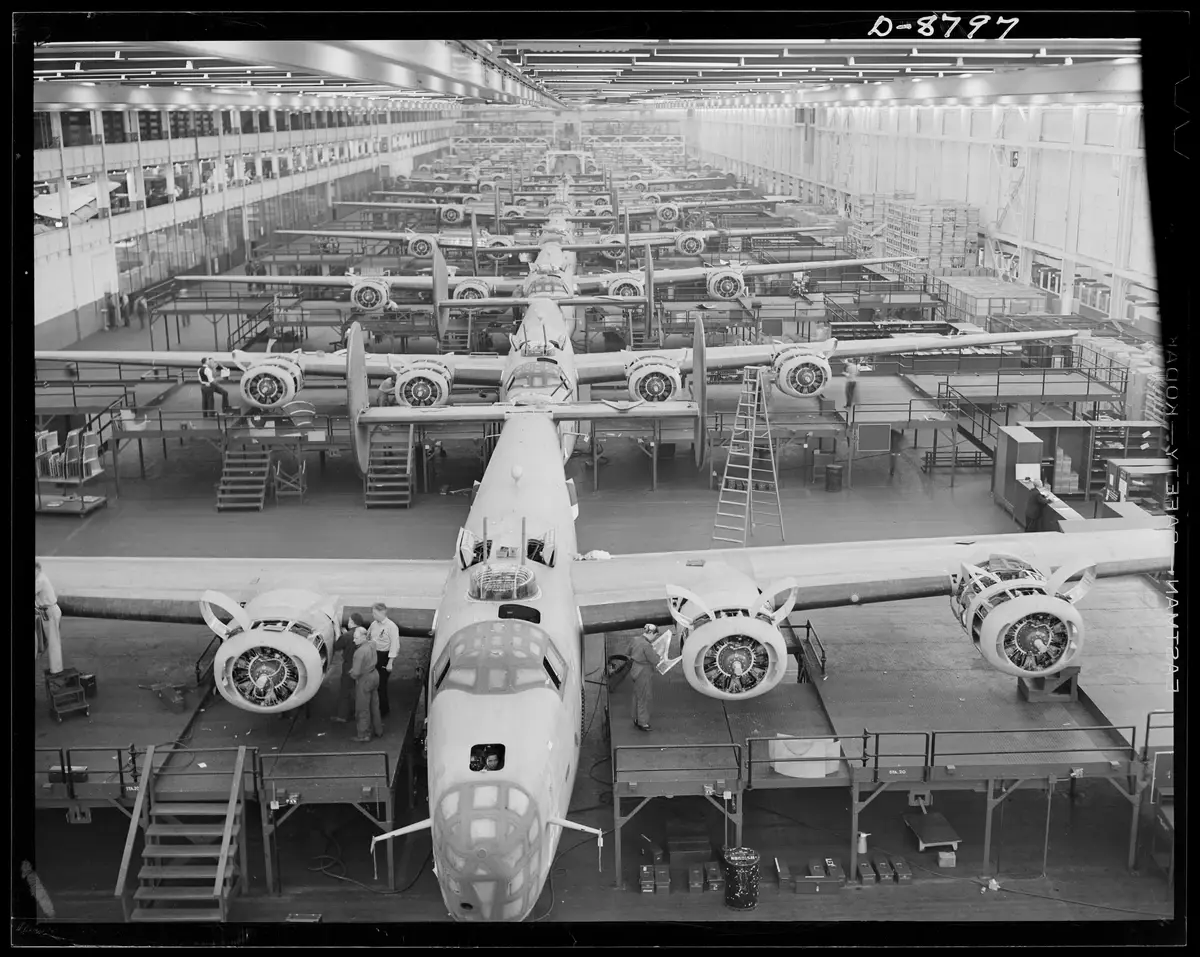
Le teorie del flusso continuo, come molte altre idee, si svilupparono simultaneamente e in modo indipendente in diverse parti del mondo. Mentre la Germania stava implementando il proprio Taktsystem, la Ford Motor Company stava sviluppando un sistema simile, ritmico e cadenzato, dall’altra parte del mondo, nel proprio stabilimento di Willow Run.
Charles Sorensen guidò la progettazione dello stabilimento Ford di Willow Run dedicato al B-24 Liberator e implementò, tra una serie di altre tecniche di produzione di massa, un orologio di regolazione del ritmo con linee di sottoassemblaggio sincronizzate. Entrambe queste soluzioni furono fondamentali per aiutare la Ford a ottenere un flusso continuo e a ridurre i tempi di produzione da un velivolo al giorno a un velivolo all’ora.
Sebbene il concetto di «takt time» non esistesse ancora al di fuori della Germania, il tempo di takt per l’assemblaggio del B-24 sarebbe stato di ben 63 minuti.
Giappone: Il Sistema di Produzione Toyota
Il trasferimento del Takt Time dalla Germania al Giappone
La storia prosegue in Giappone negli ultimi anni della Seconda Guerra Mondiale. La Mitsubishi, nell’intento di aumentare la produzione e migliorare i controlli di processo, invitava regolarmente ingegneri a tenere conferenze sulle tecniche di produzione avanzate. Uno di questi gruppi era costituito da un team di ingegneri della Junkers, che si recò presso lo stabilimento Mitsubishi di Nagoya per tenere una conferenza sulla “produzione in serie di fusoliere e motori” (Herrigel e Zeitlin). Riguardo all’adozione da parte della Mitsubishi delle idee degli ingegneri della Junkers, in un editoriale di un quotidiano del 1943 si leggeva quanto segue:
Tuttavia, a causa dei limiti degli strumenti e della carenza di materiali, l’implementazione del sistema takt da parte di Mitsubishi non riuscì a garantire un flusso veramente continuo.
Il Takt Time e il Sistema di Produzione Toyota
Nel dopoguerra, la Toyota era profondamente interessata alla produzione a flusso e alla produzione di massa. In particolare, l’amministratore delegato della Toyota, Kiichiro Toyoda, reclutò ingegneri progettisti provenienti dall’industria aeronautica per sviluppare e migliorare le tecniche di produzione elaborate in quel settore.
Nel frattempo, Taiichi Ohno, spesso definito il padre del Sistema di Produzione Toyota (TPS), lavorava con grande passione per migliorare la produttività e implementare la produzione a flusso nelle officine meccaniche di Toyota. Quando, nel 1950, la Toyota attuò un piano quinquennale per «… modernizzare il controllo della produzione e gli impianti al fine di raddoppiare la produzione senza aumentare il numero dei dipendenti, richiedendo l’introduzione su larga scala di un sistema di assemblaggio a flusso », a Ohno fu conferita l’autorità di implementare più ampiamente in tutta la Toyota tecniche di produzione a flusso incentrate sul prodotto (Wada).
La definizione di Takt Time di Taiichi Ohno
Per una definizione del takt time secondo il TPS, ci rivolgiamo allo stesso Taiichi Ohno, che scrisse:
Grazie al suo instancabile impegno a favore della riduzione degli sprechi e alla filosofia di produrre solo ciò che è necessario, quando è necessario e nella quantità necessaria, Taiichi Ohno diffuse i concetti di flusso continuo e takt time in tutta la Toyota e tra i suoi fornitori, che si impegnavano a produrre esattamente in base alla domanda dei clienti. Man mano che i principi di riduzione degli sprechi del TPS venivano diffusi attraverso la produzione snella, il tempo takt ha acquisito sempre maggiore popolarità, raggiungendo un pubblico ancora più ampio.
Un sentito ringraziamento va alle seguenti persone, alle cui opere si è fatto riferimento durante la stesura di questo articolo: Michel Baudin, Alan Hanby, Gary Herrigel, Taiichi Ohno, Kazuo Wada e Jonathan Zeitlin.
Cosa dovresti fare ora...
1. Scopri di più su come il nostro prodotto, Vorne XL, può aiutarti a ridurre gli sprechi e a migliorare in modo significativo l'OEE.
Vorne XL è il modo più semplice e veloce per monitorare e migliorare la produzione. Si tratta di un costo una tantum e l'installazione richiede solo un giorno. Inoltre, puoi provarlo gratuitamente per 90 giorni.
Scopri di più2. Scarica il nostro pacchetto GRATUITO di strumenti per potenziare la produttività della tua azienda manifatturiera
Il pacchetto comprende lezioni sulla leadership, guide formative, modelli per riunioni e relazioni, sintesi dei concetti chiave, strumenti per l'organizzazione dei progetti e altro ancora. Riceverai inoltre gratuitamente la nostra newsletter mensile. Puoi annullare l'iscrizione in qualsiasi momento.
SCARICA STRUMENTI OEE GRATUITI3. Iscriviti alla nostra newsletter mensile
Ricevi aggiornamenti mensili gratuiti con metodi collaudati per migliorare la produttività della nostra produzione. Puoi annullare l'iscrizione in qualsiasi momento.