
Calcular el OEE

Cálculo sencillo del OEE
La forma más sencilla de calcular el OEE es como la relación entre el tiempo totalmente productivo y el tiempo de producción previsto. El tiempo totalmente productivo no es más que otra forma de decir que se fabrican únicamente piezas buenas lo más rápido posible (tiempo de ciclo ideal) sin tiempos de parada. El cálculo sencillo del OEE es:
OEE = (Número de piezas buenas × Tiempo de ciclo ideal) / Tiempo de producción planificado
Aunque se trata de un cálculo totalmente válido del OEE, no proporciona información sobre los tres factores relacionados con las pérdidas: disponibilidad, rendimiento y calidad. Para ello, utilizamos el cálculo preferido.
Cálculo preferido del OEE
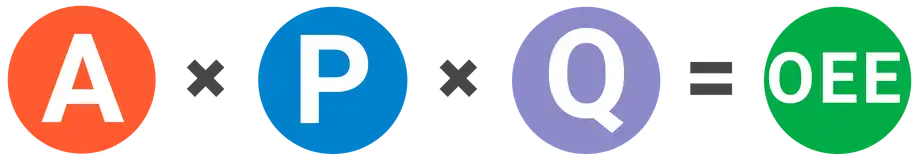
El cálculo preferido del OEE se basa en los tres factores del OEE: disponibilidad, rendimiento y calidad.
Disponibilidad
La disponibilidad tiene en cuenta todos los incidentes que interrumpen la producción planificada durante un tiempo lo suficientemente prolongado como para que tenga sentido registrar el motivo de la interrupción (normalmente varios minutos).
La disponibilidad se calcula como la relación entre el tiempo de funcionamiento y el tiempo de producción previsto:
Disponibilidad = Tiempo de funcionamiento / Tiempo de producción previsto
El tiempo de funcionamiento es simplemente el tiempo de producción previsto menos el tiempo de parada, entendiéndose por tiempo de parada todo el tiempo en el que se preveía que el proceso de fabricación estuviera en marcha, pero no lo estuvo debido a paradas no planificadas (por ejemplo, averías) o paradas planificadas (por ejemplo, cambios de producción).
Tiempo de funcionamiento = Tiempo de producción planificado − Tiempo de parada
Rendimiento
El rendimiento tiene en cuenta cualquier factor que haga que el proceso de fabricación funcione a una velocidad inferior a la máxima posible cuando está en marcha (incluidos tanto los ciclos lentos como las pequeñas paradas).
El rendimiento es la relación entre el tiempo de funcionamiento neto y el tiempo de funcionamiento. Se calcula de la siguiente manera:
Rendimiento = (tiempo de ciclo ideal × recuento total) / tiempo de funcionamiento
El tiempo de ciclo ideal es el tiempo de ciclo más rápido que tu proceso puede alcanzar en circunstancias óptimas. Por lo tanto, al multiplicarlo por el recuento total, el resultado es el tiempo de funcionamiento neto (el tiempo más rápido posible para fabricar las piezas).
Dado que la tasa es el recíproco del tiempo, el rendimiento también puede calcularse de la siguiente forma:
Rendimiento = (Recuento total / Tiempo de funcionamiento) / Velocidad de funcionamiento ideal
El rendimiento nunca debe ser superior al 100 %. Si lo es, suele indicar que el tiempo de ciclo ideal está mal configurado (es demasiado alto).
Calidad
La calidad tiene en cuenta las piezas fabricadas que no cumplen los estándares de calidad, incluidas aquellas que requieren reelaboración. Recuerda que la calidad del OEE es similar al rendimiento a la primera, en el sentido de que define las «piezas buenas» como aquellas que superan con éxito el proceso de fabricación a la primera sin necesidad de reelaboración.
La calidad se calcula de la siguiente manera:
Calidad = Recuento de piezas buenas / Recuento total
Esto equivale a calcular la relación entre el tiempo totalmente productivo (solo las piezas buenas fabricadas lo más rápido posible sin tiempo de parada) y el tiempo neto de funcionamiento (todas las piezas fabricadas lo más rápido posible sin tiempo de parada).
Fórmula del OEE
El OEE tiene en cuenta todas las pérdidas, lo que da como resultado una medida del tiempo de fabricación verdaderamente productivo. Se calcula de la siguiente manera:
OEE = Disponibilidad × Rendimiento × Calidad
Si se sustituyen las ecuaciones de disponibilidad, rendimiento y calidad en la fórmula anterior y se simplifican al máximo, el resultado es:
OEE = (Número de piezas buenas × Tiempo de ciclo ideal) / Tiempo de producción previsto
Este es el cálculo «más sencillo» del OEE descrito anteriormente. Y, tal y como se ha explicado antes, al multiplicar el número de piezas buenas por el tiempo de ciclo ideal se obtiene el tiempo totalmente productivo (fabricación exclusiva de piezas buenas lo más rápido posible, sin tiempo de parada).
¿Por qué se prefiere este cálculo del OEE?
Las puntuaciones de OEE proporcionan una información muy valiosa: una imagen precisa de la eficacia con la que funciona su proceso de fabricación. Además, facilitan el seguimiento de las mejoras en dicho proceso a lo largo del tiempo.
Lo que tu puntuación de OEE no proporciona es información sobre las causas subyacentes de la pérdida de productividad. Esa es la función de la disponibilidad, el rendimiento y la calidad.
En el cálculo preferido, se obtiene lo mejor de ambos mundos: una única cifra que refleja el rendimiento (OEE) y tres cifras que reflejan la naturaleza fundamental de las pérdidas (disponibilidad, rendimiento y calidad).
He aquí un ejemplo interesante. Fíjate en los siguientes datos de OEE correspondientes a dos semanas consecutivas.
| Factor OEE | Semana 1 | Semana 2 |
|---|---|---|
| OEE | 85,1 % | 85,7 % |
| Disponibilidad | 90,0 % | 95,0 % |
| Rendimiento | 95,0 % | 95,0 % |
| Calidad | 99,5 % | 95,0 % |
El OEE está mejorando. ¡Buen trabajo! ¿O no? Si se analiza un poco más a fondo, el panorama no resulta tan claro. La mayoría de las empresas no querrían aumentar la disponibilidad en un 5,0 % a costa de reducir la calidad en un 4,5 %.

EJEMPLO DE CÁLCULO DEL OEE
Ahora, veamos un ejemplo completo utilizando el método de cálculo del OEE más habitual. Estos son los datos registrados para el primer turno:
| Elemento | Datos |
|---|---|
| Duración del turno | 8 horas (480 minutos) |
| Descansos | (2) de 15 minutos y (1) de 30 minutos |
| Tiempo de inactividad | 47 minutos |
| Tiempo de ciclo ideal | 1,0 segundos |
| Recuento total | 19 271 piezas |
| Recuento de rechazos | 423 piezas |
Tiempo de producción previsto
Tal y como se describe en la página «Factores del OEE», el cálculo del OEE comienza con el tiempo de producción previsto. Por lo tanto, en primer lugar, excluye cualquier tiempo de turno en el que no se tenga la intención de llevar a cabo la producción (normalmente, los descansos).
Fórmula: Duración del turno − Pausas
Ejemplo: 480 minutos − 60 minutos = 420 minutos
Tiempo de funcionamiento
El siguiente paso consiste en calcular el tiempo durante el cual la producción estuvo realmente en marcha (sin paradas). Recuerda que el «tiempo de parada» debe incluir tanto las paradas no planificadas (por ejemplo, averías) como las paradas planificadas (por ejemplo, cambios de producción). Ambas ofrecen oportunidades de mejora.
Fórmula: Tiempo de producción planificado − Tiempo de parada
Ejemplo: 420 minutos − 47 minutos = 373 minutos
Recuento de productos en buen estado
Si no se realiza un seguimiento directo del recuento de productos conformes, también es necesario calcularlo.
Fórmula: Recuento total − Recuento de productos rechazados
Ejemplo: 19 271 unidades − 423 unidades = 18 848 unidades
Disponibilidad
La disponibilidad es el primero de los tres factores del OEE que hay que calcular. Tiene en cuenta los momentos en los que el proceso no está en marcha (tanto las paradas no planificadas como las planificadas).
Fórmula: Tiempode funcionamiento / Tiempo de producción planificado
Ejemplo: 373 minutos / 420 minutos = 0,8881 (88,81 %)
Rendimiento
El rendimiento es el segundo de los tres factores del OEE que hay que calcular. Tiene en cuenta los momentos en los que el proceso funciona a una velocidad inferior a su velocidad máxima teórica (tanto paradas breves como ciclos lentos).
Fórmula: (tiempo de ciclo ideal × recuento total) / tiempo de funcionamiento
Ejemplo: (1,0 segundos × 19 271 unidades) / (373 minutos × 60 segundos) = 0,8611 (86,11 %)
El rendimiento también se puede calcular basándose en la tasa de producción ideal. La tasa de producción ideal equivalente en nuestro ejemplo es de 60 piezas por minuto.
Fórmula: (Recuento total / Tiempo de funcionamiento) / Ritmo de producción ideal
Ejemplo: (19 271 piezas / 373 minutos) / 60 piezas por minuto = 0,8611 (86,11 %)
Calidad
La calidad es el tercero de los tres factores del OEE que hay que calcular. Tiene en cuenta las piezas fabricadas que no cumplen los estándares de calidad.
Fórmula: Recuento de piezas buenas / Recuento total
Ejemplo: 18 848 piezas / 19 271 piezas = 0,9780 (97,80 %)
OEE
Por último, el OEE se calcula multiplicando los tres factores que lo componen.
Fórmula: Disponibilidad × Rendimiento × Calidad
Ejemplo: 0,8881 × 0,8611 × 0,9780 = 0,7479 (74,79 %)
El OEE también se puede calcular mediante un cálculo sencillo.
Fórmula: (Número de unidades buenas × Tiempo de ciclo ideal) / Tiempo de producción previsto
Ejemplo: (18 848 unidades × 1,0 segundos) / (420 minutos × 60 segundos) = 0,7479 (74,79 %)
El resultado es el mismo en ambos casos. El OEE de este turno es del 74,79 %.
Lo que deberías hacer a continuación...
1. Descubre cómo nuestro producto, Vorne XL, puede ayudarte a eliminar el desperdicio y a mejorar significativamente la OEE.
Vorne XL es la forma más sencilla y rápida de supervisar y mejorar la producción. Se trata de un gasto único y su instalación solo lleva un día. Además, puedes probarlo de forma totalmente gratuita durante 90 días.
Más información2. Descarga nuestro paquete GRATUITO de herramientas para potenciar al máximo la productividad de tu empresa de fabricación
El paquete incluye lecciones sobre liderazgo, guías de formación, plantillas para reuniones e informes, resúmenes de conceptos clave, organizadores de proyectos y mucho más. Además, recibirás nuestro boletín mensual de forma gratuita. Puedes darte de baja en cualquier momento.
DESCARGAR HERRAMIENTAS GRATUITAS DE OEE3. Suscríbete a nuestro boletín mensual
Recibe actualizaciones mensuales gratuitas con métodos probados para mejorar la productividad en la fabricación. Puedes darte de baja en cualquier momento.