
Calcola l'OEE

Calcolo semplificato dell’OEE
Il modo più semplice per calcolare l’OEE consiste nel rapportare il tempo di piena produttività al tempo di produzione pianificato. Il tempo di piena produttività è semplicemente un altro modo per indicare la produzione esclusiva di pezzi conformi il più rapidamente possibile (tempo di ciclo ideale) senza tempi di fermo. Il calcolo semplice dell’OEE è:
OEE = (Numero di pezzi conformi × Tempo di ciclo ideale) / Tempo di produzione pianificato
Sebbene si tratti di un calcolo dell’OEE del tutto valido, esso non fornisce informazioni sui tre fattori correlati alle perdite: disponibilità, rendimento e qualità. A tal fine, utilizziamo il calcolo preferito.
Calcolo preferito dell’OEE
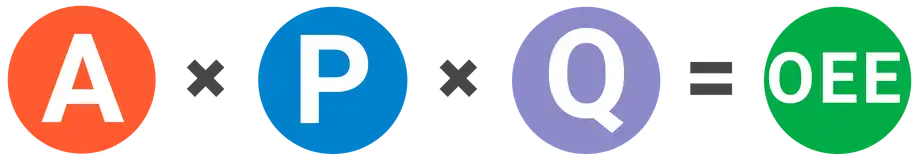
Il calcolo preferito dell’OEE si basa sui tre fattori dell’OEE: disponibilità, prestazione e qualità.
Disponibilità
La disponibilità tiene conto di tutti gli eventi che interrompono la produzione pianificata per un periodo di tempo sufficientemente lungo da giustificare la registrazione del motivo del fermo (in genere diversi minuti).
La disponibilità viene calcolata come rapporto tra il tempo di funzionamento e il tempo di produzione pianificato:
Disponibilità = Tempo di funzionamento / Tempo di produzione pianificato
Il tempo di funzionamento è semplicemente il tempo di produzione pianificato meno il tempo di fermo, dove il tempo di fermo è definito come tutto il tempo in cui il processo di produzione avrebbe dovuto essere in funzione ma non lo era a causa di fermi non pianificati (ad es. guasti) o fermi pianificati (ad es. cambi di produzione).
Tempo di funzionamento = Tempo di produzione pianificato − Tempo di fermo
Prestazioni
Le prestazioni tengono conto di tutto ciò che fa sì che il processo di produzione funzioni a una velocità inferiore a quella massima possibile quando è in funzione (compresi sia i cicli lenti che i piccoli arresti).
La prestazione è il rapporto tra il tempo di funzionamento netto e il tempo di funzionamento. Si calcola come segue:
Prestazione = (Tempo di ciclo ideale × Conteggio totale) / Tempo di funzionamento
Il tempo di ciclo ideale è il tempo di ciclo più veloce che il processo può raggiungere in circostanze ottimali. Pertanto, moltiplicandolo per il conteggio totale, si ottiene il tempo di funzionamento netto (il tempo più veloce possibile per produrre i pezzi).
Poiché la velocità è il reciproco del tempo, le prestazioni possono anche essere calcolate come segue:
Prestazione = (Conteggio totale / Tempo di funzionamento) / Velocità di funzionamento ideale
La prestazione non dovrebbe mai essere superiore al 100%. Se lo è, ciò indica solitamente che il tempo di ciclo ideale è impostato in modo errato (è troppo alto).
Qualità
La qualità tiene conto dei pezzi prodotti che non soddisfano gli standard di qualità, compresi quelli che necessitano di rilavorazione. Ricordate che la qualità OEE è simile alla resa al primo passaggio, in quanto definisce i pezzi buoni come quelli che superano con successo il processo di produzione al primo tentativo senza bisogno di alcuna rilavorazione.
La qualità si calcola come segue:
Qualità = Numero di pezzi conformi / Numero totale di pezzi
Ciò equivale a calcolare il rapporto tra il tempo pienamente produttivo (solo i pezzi conformi prodotti il più rapidamente possibile senza tempi di fermo) e il tempo di funzionamento netto (tutti i pezzi prodotti il più rapidamente possibile senza tempi di fermo).
Formula dell’OEE
L’OEE tiene conto di tutte le perdite, fornendo così una misura del tempo di produzione effettivamente produttivo. Si calcola come segue:
OEE = Disponibilità × Prestazione × Qualità
Se si sostituiscono le equazioni relative a disponibilità, rendimento e qualità nella formula sopra riportata e si semplificano al massimo, il risultato è:
OEE = (Numero di pezzi conformi × Tempo di ciclo ideale) / Tempo di produzione pianificato
Questo è il calcolo “più semplice” dell’OEE descritto in precedenza. E, come illustrato in precedenza, moltiplicando il numero di pezzi conformi per il tempo di ciclo ideale si ottiene il tempo pienamente produttivo (produzione esclusiva di pezzi conformi il più rapidamente possibile, senza tempi di fermo).
Perché questo calcolo dell’OEE è preferibile?
I punteggi OEE forniscono informazioni molto preziose: un quadro accurato dell’efficacia con cui funziona il vostro processo di produzione. Inoltre, rendono facile monitorare i miglioramenti di quel processo nel tempo.
Ciò che il vostro punteggio OEE non fornisce sono informazioni sulle cause alla base della perdita di produttività. Questo è il ruolo della disponibilità, delle prestazioni e della qualità.
Nel calcolo preferito, si ottiene il meglio di entrambi i mondi. Un unico numero che riflette il vostro rendimento (OEE) e tre numeri che descrivono la natura fondamentale delle vostre perdite (Disponibilità, Prestazione e Qualità).
Ecco un esempio interessante. Osservate i seguenti dati OEE relativi a due settimane consecutive.
| Fattore OEE | Settimana 1 | Settimana 2 |
|---|---|---|
| OEE | 85,1% | 85,7% |
| Disponibilità | 90,0% | 95,0% |
| Prestazioni | 95,0% | 95,0% |
| Qualità | 99,5% | 95,0% |
L'OEE sta migliorando. Ottimo lavoro! O forse no? Se si approfondisce un po' la questione, il quadro non è così chiaro. La maggior parte delle aziende non vorrebbe aumentare la disponibilità del 5,0% a scapito di una diminuzione della qualità del 4,5%.

ESEMPIO DI CALCOLO DELL'OEE
Ora, esaminiamo un esempio completo utilizzando il metodo di calcolo dell’OEE preferito. Ecco i dati registrati per il primo turno:
| Elemento | Dati |
|---|---|
| Durata del turno | 8 ore (480 minuti) |
| Pause | (2) da 15 minuti e (1) da 30 minuti |
| Tempo di inattività | 47 minuti |
| Tempo di ciclo ideale | 1,0 secondi |
| Conteggio totale | 19.271 widget |
| Numero di scarti | 423 widget |
Tempo di produzione pianificato
Come descritto nella pagina sui fattori OEE, il calcolo dell’OEE parte dal tempo di produzione pianificato. Pertanto, occorre innanzitutto escludere qualsiasi periodo di turno in cui non è prevista l’attività produttiva (in genere le pause).
Formula: durata del turno − pause
Esempio: 480 minuti − 60 minuti = 420 minuti
Tempo di funzionamento
Il passo successivo consiste nel calcolare il tempo in cui la produzione è stata effettivamente in funzione (senza interruzioni). È importante ricordare che il tempo di fermo deve includere sia i fermi non pianificati (ad esempio, i guasti) sia quelli pianificati (ad esempio, i cambi di produzione). Entrambi rappresentano opportunità di miglioramento.
Formula: Tempo di produzione pianificato − Tempo di fermo
Esempio: 420 minuti − 47 minuti = 373 minuti
Conteggio dei prodotti conformi
Se non si tiene traccia direttamente del conteggio dei prodotti conformi, è necessario calcolarlo.
Formula: Conteggio totale − Conteggio scarti
Esempio: 19.271 widget − 423 widget = 18.848 widget
Disponibilità
La disponibilità è il primo dei tre fattori dell’OEE da calcolare. Tiene conto dei periodi in cui il processo non è in funzione (sia arresti non pianificati che arresti pianificati).
Formula: Tempodi funzionamento / Tempo di produzione pianificato
Esempio: 373 minuti / 420 minuti = 0,8881 (88,81%)
Rendimento
La prestazione è il secondo dei tre fattori dell’OEE da calcolare. Tiene conto dei momenti in cui il processo procede a una velocità inferiore alla sua velocità massima teorica (sia per i piccoli arresti che per i cicli lenti).
Formula: (Tempo di ciclo ideale × Numero totale) / Tempo di funzionamento
Esempio: (1,0 secondi × 19.271 widget) / (373 minuti × 60 secondi) = 0,8611 (86,11%)
La prestazione può essere calcolata anche in base alla velocità di produzione ideale. Nel nostro esempio, la velocità di produzione ideale equivalente è di 60 pezzi al minuto.
Formula: (Numero totale / Tempo di funzionamento) / Velocità di funzionamento ideale
Esempio: (19.271 widget / 373 minuti) / 60 pezzi al minuto = 0,8611 (86,11%)
Qualità
La qualità è il terzo dei tre fattori dell’OEE da calcolare. Riguarda i pezzi prodotti che non soddisfano gli standard di qualità.
Formula: Numero di pezzi conformi / Numero totale
Esempio: 18.848 widget / 19.271 widget = 0,9780 (97,80%)
OEE
Infine, l’OEE si calcola moltiplicando i tre fattori che lo compongono.
Formula: Disponibilità × Prestazione × Qualità
Esempio: 0,8881 × 0,8611 × 0,9780 = 0,7479 (74,79%)
L’OEE può essere calcolato anche utilizzando un calcolo semplice.
Formula: (Numero di pezzi conformi × Tempo di ciclo ideale) / Tempo di produzione pianificato
Esempio: (18.848 widget × 1,0 secondi) / (420 minuti × 60 secondi) = 0,7479 (74,79%)
Il risultato è lo stesso in entrambi i casi. L’OEE per questo turno è pari al 74,79%.
Cosa dovresti fare ora...
1. Scopri di più su come il nostro prodotto, Vorne XL, può aiutarti a eliminare gli sprechi e a migliorare significativamente l'OEE.
Vorne XL è il modo più semplice e veloce per monitorare e migliorare la produzione. Si tratta di un costo una tantum e l'installazione richiede solo un giorno. Inoltre, puoi provarlo gratuitamente per 90 giorni.
Scopri di più2. Scarica il nostro pacchetto GRATUITO di strumenti per potenziare la produttività della tua azienda manifatturiera
Il pacchetto comprende lezioni sulla leadership, guide formative, modelli per riunioni e relazioni, sintesi dei concetti chiave, strumenti per l'organizzazione dei progetti e altro ancora. Riceverai inoltre gratuitamente la nostra newsletter mensile. Puoi annullare l'iscrizione in qualsiasi momento.
SCARICA STRUMENTI OEE GRATUITI3. Iscriviti alla nostra newsletter mensile
Ricevi aggiornamenti mensili gratuiti con metodi collaudati per migliorare la produttività della nostra produzione. Puoi annullare l'iscrizione in qualsiasi momento.