
Implementar el OEE

Cómo medir el OEE
Esta página es una «guía de inicio rápido» para medir el OEE. Ofrece una hoja de ruta con las decisiones clave y está organizada en tres partes:
- Definición del proyecto: aspectos que hay que decidir antes de iniciar el proyecto de OEE
- Recopilación de datos de OEE: todo lo necesario para calcular el OEE
- Recopilación de datos detallados sobre pérdidas: todo lo necesario para calcular la disponibilidad, el rendimiento y la calidad
Antes de empezar a consultar esta página, debes estar familiarizado con los tres factores del OEE y con cómo calcularlo.
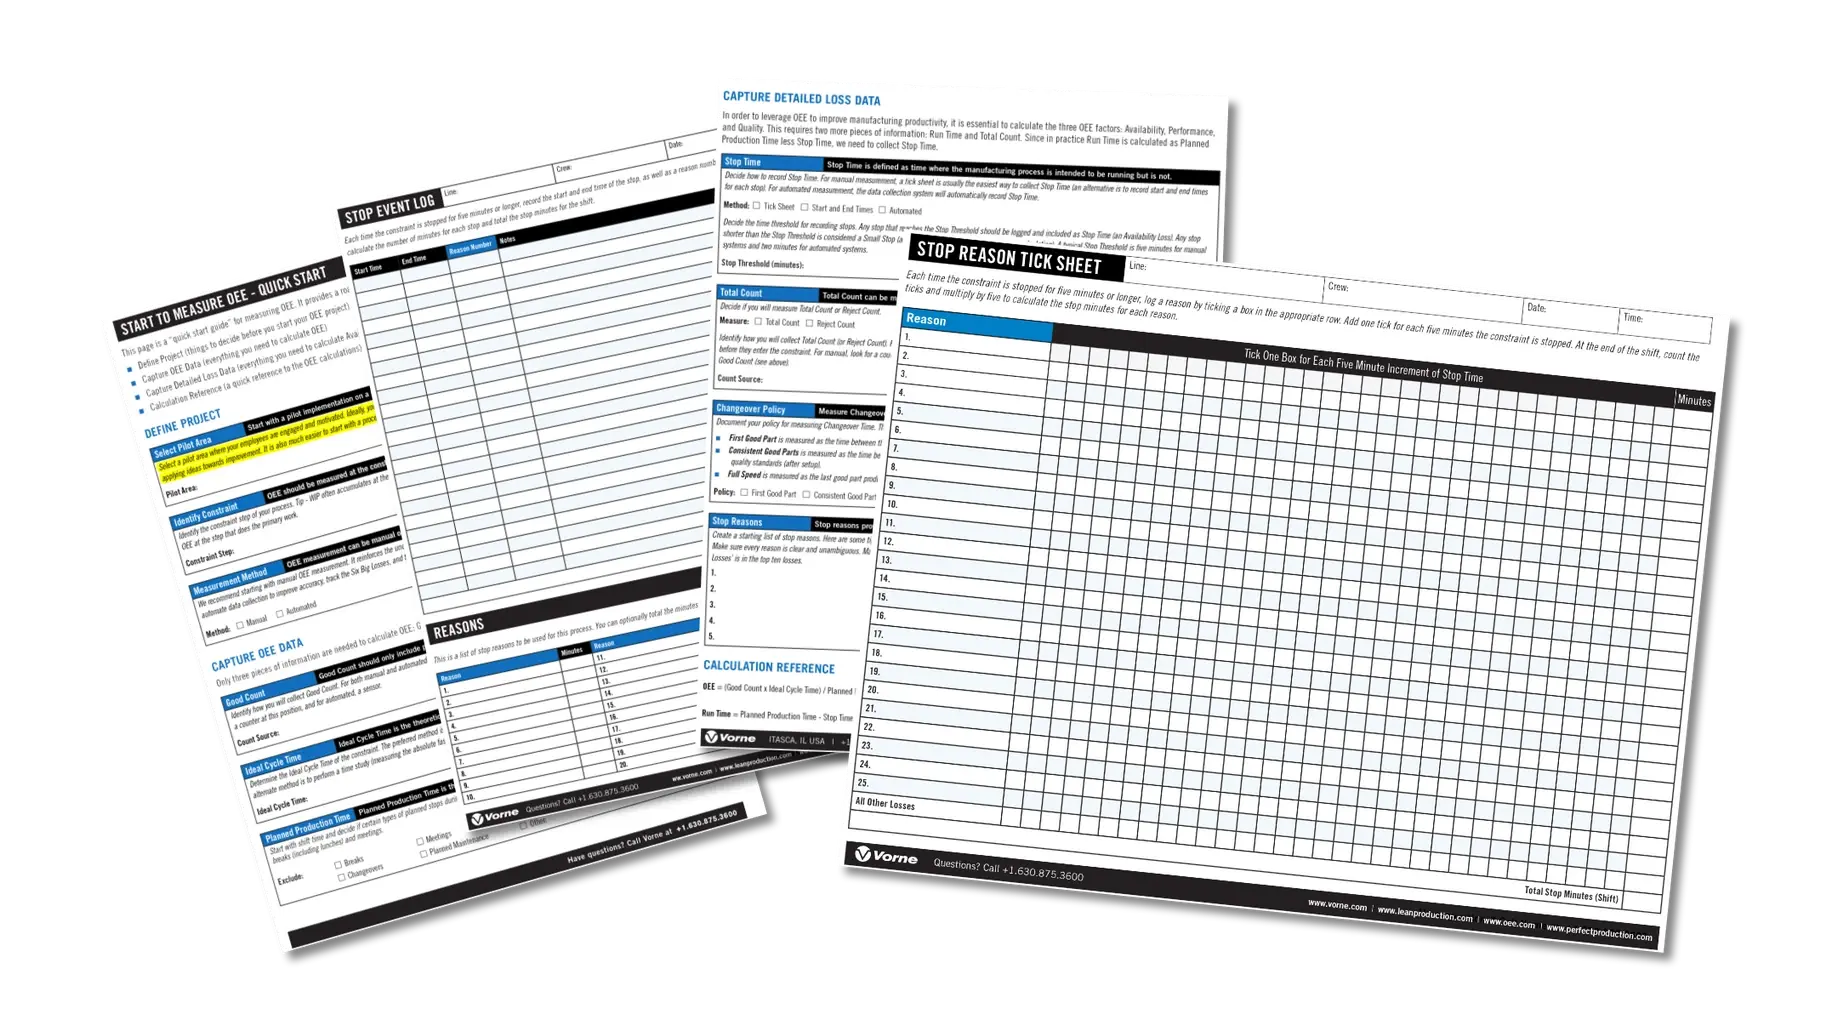
Puede descargar un formulario en PDF para organizar su proyecto de OEE.
Define tu proyecto
Selecciona un área piloto
A la hora de poner en marcha cualquier iniciativa nueva, suele ser mejor empezar poco a poco y ampliarla a partir de una base de éxito. En el caso del OEE, esto significa comenzar con una implementación piloto en una sola máquina, célula o línea. Calcular el OEE en varios puntos te proporcionará información contradictoria y podría llevarte a centrarte en aspectos menos críticos de tu proceso.
Selecciona un área piloto en la que tus empleados se muestren comprometidos y motivados; lo ideal es que sea un área en la que los empleados estén interesados en aprender cosas nuevas y en aplicar ideas para mejorar. Preferiblemente, selecciona un área piloto que fabrique una sola pieza o varias piezas con el mismo tiempo de ciclo.
Identificar la limitación
El OEE debe medirse en la etapa de restricción de su proceso (a veces denominada «cuello de botella»). La limitación es el paso o la máquina que determina (es decir, limita) el rendimiento del proceso en su conjunto. Mejorar la limitación mejorará el proceso en su conjunto. Si la limitación cambia porque has mejorado la limitación anterior, traslada tu medición del OEE a la nueva limitación y vuelve a empezar.
Identifica la etapa de restricción de tu proceso.

Seleccionar método de medición
La medición del OEE puede realizarse de forma manual o automatizada.
Recomendamos empezar con la medición manual del OEE. Esto refuerza los conceptos básicos y permite comprender mejor el OEE. Más adelante, es posible que desee automatizar la recopilación de datos para mejorar la precisión, realizar un seguimiento de las «seis grandes pérdidas» y generar informes sobre las principales pérdidas y otros datos.

Recopilación de datos de OEE
Solo se necesitan tres datos para calcular el OEE: recuento de piezas buenas, tiempo de ciclo ideal y tiempo de producción previsto
Recuento de piezas buenas
El recuento de piezas buenas solo debe incluir aquellas piezas que no presenten defectos en su primera pasada por el proceso. Este concepto es similar al del rendimiento en la primera pasada (First Pass Yield), que define las piezas buenas como aquellas que superan el proceso de fabricación a la primera sin necesidad de reelaboración.
Determina cómo vas a recopilar el recuento de piezas buenas. Para la medición manual, busca un contador situado inmediatamente después del cuello de botella que cuente de forma fiable las piezas buenas. Para la medición automatizada, busca un sensor situado inmediatamente después del cuello de botella que se active únicamente con las piezas buenas.
Tiempo de ciclo ideal
El tiempo de ciclo ideal es el tiempo mínimo teórico necesario para producir una pieza (NO es un tiempo «presupuestado» ni «estándar»). Es importante que el tiempo de ciclo ideal sea una medida real y fiel de la velocidad a la que puede funcionar el proceso, incluso si actualmente este funciona más lento debido a problemas con el producto, el material o el equipo.
Determina el tiempo de ciclo ideal. El método preferido es utilizar la capacidad nominal (la capacidad de diseño especificada por el fabricante del equipo). Un método alternativo consiste en realizar un estudio de tiempos (midiendo la velocidad máxima absoluta que el proceso puede soportar).
Tiempo de producción planificado
El tiempo de producción planificado es el tiempo total durante el cual está programado el proceso de fabricación. Es el criterio con el que se mide el tiempo de plena productividad.
Comience por la duración del turno y decida si se excluirán determinados tipos de paradas planificadas (es decir, si no se contabilizarán a efectos del OEE). La mayoría de las empresas excluyen únicamente los descansos (incluidas las comidas) y las reuniones.
Recopilar datos detallados sobre las pérdidas de OEE
Para aprovechar el OEE con el fin de mejorar la productividad de la fabricación, es esencial calcular los tres factores del OEE: disponibilidad, rendimiento y calidad. Para ello se necesitan dos datos más: el tiempo de funcionamiento y el recuento total. Dado que, en la práctica, el tiempo de funcionamiento se calcula restando el tiempo de parada del tiempo de producción planificado, debemos recopilar el tiempo de parada.
Tiempo de parada
El tiempo de parada se define como todo el tiempo en el que se preveía que el proceso de fabricación estuviera en marcha, pero no lo estuvo debido a paradas no planificadas (p. ej., averías) o paradas planificadas (p. ej., cambios de producción).
Decida cómo registrar el tiempo de parada. Para la medición manual, una hoja de marcación suele ser la forma más sencilla de recopilar el tiempo de parada (una alternativa es registrar las horas de inicio y fin de cada parada). Para la medición automatizada, el sistema de recopilación de datos registrará automáticamente estos tiempos.
Establezca el umbral de tiempo para el registro de paradas. Cualquier parada que alcance dicho umbral se registra y se incluye como «Tiempo de parada» (una pérdida de disponibilidad). Cualquier parada de duración inferior al umbral se considera una parada breve (una pérdida de rendimiento) y no se registra. Un umbral típico de parada es de cinco minutos para los sistemas manuales y de dos minutos para los sistemas automatizados.
Recuento total
El recuento total es necesario para medir la calidad del OEE. Se puede medir directamente o, en su lugar, se puede medir el recuento de rechazos y sumarlo al recuento de piezas buenas para calcular el recuento total.
Decida si va a medir el recuento total o el recuento de rechazos. Para la medición manual del recuento total, busque un contador que cuente todas las piezas que entran en la restricción. Para la medición automatizada del recuento total, busque un sensor situado antes de la restricción que se active con todas las piezas. El recuento de rechazos se mide en el mismo lugar que el recuento de piezas buenas (véase más arriba).
Política de cambio de serie
Mida el tiempo de cambio de serie de forma coherente definiendo los puntos de inicio y fin de cada evento.
Documenta una política para medir el tiempo de cambio de producción. Tres opciones habituales son:
- La «primera pieza buena» se mide como el tiempo transcurrido entre la última pieza buena producida (antes de la puesta a punto) y la primera pieza buena producida (después de la puesta a punto).
- Las «piezas buenas consistentes» se miden como el tiempo transcurrido entre la última pieza buena producida (antes de la puesta a punto) y la primera vez que se producen de forma consistente piezas que cumplen los estándares de calidad (después de la puesta a punto).
- La «velocidad máxima» se mide como el tiempo transcurrido desde la última pieza buena producida a velocidad máxima (antes de la puesta a punto) hasta la primera pieza buena producida a velocidad máxima (después de la puesta a punto).
Motivos de parada
Los motivos de parada proporcionan información sobre por qué se ha detenido el proceso, especialmente en el caso de las paradas no planificadas. Son una parte esencial de cualquier programa de mejora de la fabricación.
Elabora una lista inicial de motivos de parada. A continuación te ofrecemos algunos consejos:
- Empiece por algo sencillo (10 motivos).
- Crea un motivo genérico («Todas las demás pérdidas»).
- Asegúrate de que cada motivo sea claro e inequívoco.
- Asegúrate de que cada motivo describa los síntomas.
- Elimina los motivos que no se utilicen con frecuencia.
- Añade motivos si «Todas las demás pérdidas» se encuentra entre las diez principales pérdidas.
Uso de los datos de OEE
Ahora ya tienes una buena comprensión de cómo definir un proyecto, cómo recopilar los datos necesarios para calcular el OEE y cómo registrar y calcular datos detallados sobre pérdidas. También dispone de una hoja de ruta con las decisiones clave que debe tomar a lo largo del proceso. Utilice esta información para empezar poco a poco y medir la puntuación de OEE en su área piloto, y luego amplíe el alcance hasta conocer el OEE de cada línea de su planta.
Una vez que dispongas de una medición precisa de tu puntuación de OEE, podrás ampliar tu proceso de mejora aprendiendo a calcular el TEEP, así como a utilizar la información que has recopilado para mejorar el OEE.
Lo que deberías hacer a continuación...
1. Descubre cómo nuestro producto, Vorne XL, puede ayudarte a eliminar el desperdicio y a mejorar significativamente la OEE.
Vorne XL es la forma más sencilla y rápida de supervisar y mejorar la producción. Se trata de un gasto único y su instalación solo lleva un día. Además, puedes probarlo de forma totalmente gratuita durante 90 días.
Más información2. Descarga nuestro paquete GRATUITO de herramientas para potenciar al máximo la productividad de tu empresa de fabricación
El paquete incluye lecciones sobre liderazgo, guías de formación, plantillas para reuniones e informes, resúmenes de conceptos clave, organizadores de proyectos y mucho más. Además, recibirás nuestro boletín mensual de forma gratuita. Puedes darte de baja en cualquier momento.
DESCARGAR HERRAMIENTAS GRATUITAS DE OEE3. Suscríbete a nuestro boletín mensual
Recibe actualizaciones mensuales gratuitas con métodos contrastados para mejorar la productividad en la fabricación. Puedes darte de baja en cualquier momento.