
Mettre en œuvre l'OEE

Mesure de l'OEE
Cette page est un « guide de démarrage rapide » pour la mesure de l’OEE. Elle fournit une feuille de route des décisions clés et s’articule en trois parties :
- Définir le projet : les éléments à déterminer avant de lancer votre projet OEE
- Collecte des données de l’OEE : tout ce dont vous avez besoin pour calculer l’OEE
- Collecte des données détaillées sur les pertes : tout ce dont vous avez besoin pour calculer la disponibilité, la performance et la qualité
Avant de consulter cette page, vous devez vous familiariser avec les trois facteurs de l’OEE et savoir comment calculer l’OEE.
Vous pouvez télécharger un formulaire au format PDF pour organiser votre projet OEE.
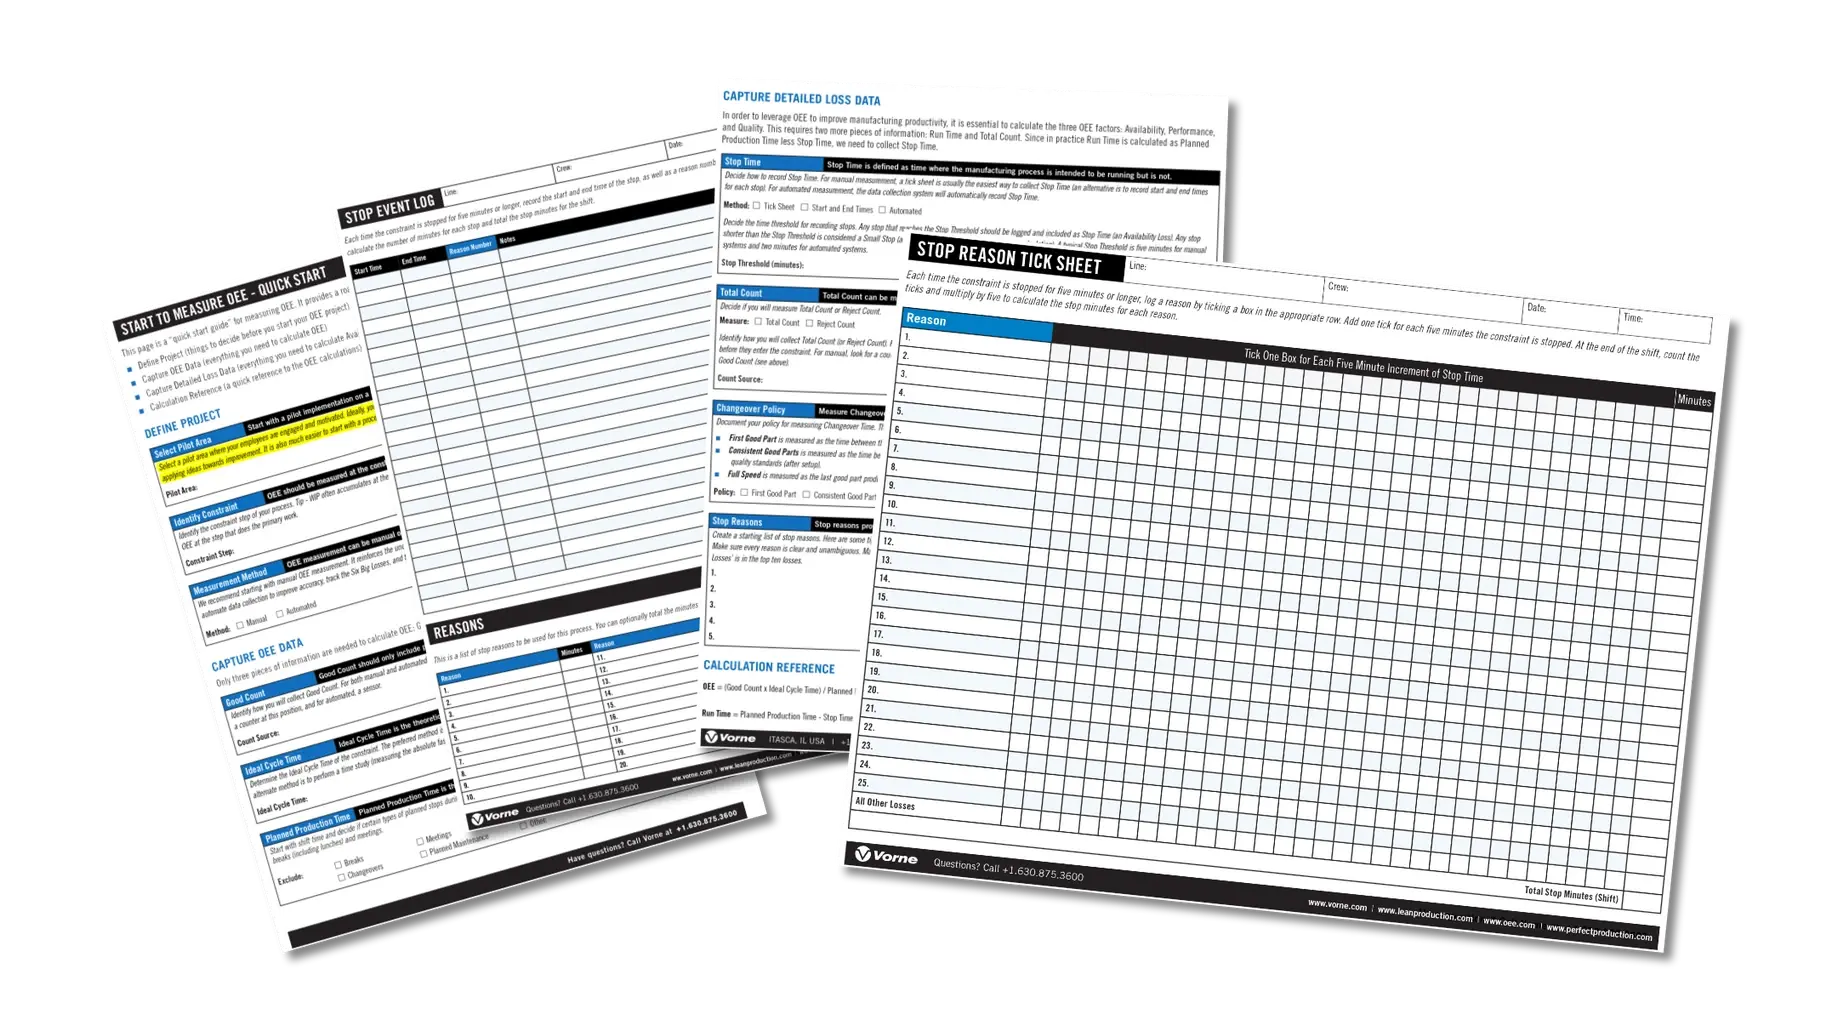
Définissez votre projet
Sélectionnez une zone pilote
Lors de la mise en œuvre d’une nouvelle initiative, il est généralement préférable de commencer modestement et de se développer à partir d’une base de réussite. Pour l’OEE, cela signifie commencer par une mise en œuvre pilote sur une seule machine, une seule cellule ou une seule ligne. Établir un score OEE à plusieurs endroits vous donnera des informations contradictoires et risque de vous amener à vous concentrer sur des aspects moins critiques de votre processus.
Choisissez une zone pilote où vos collaborateurs sont impliqués et motivés ; idéalement, un secteur où ils sont désireux d’apprendre de nouvelles choses et de mettre en œuvre des idées d’amélioration. Choisissez de préférence une zone pilote qui fabrique soit une seule pièce, soit plusieurs pièces ayant le même temps de cycle.
Identifier le goulot d’étranglement
L’OEE doit être mesuré au niveau de l’étape constitutive de la contrainte de votre processus (parfois appelée « goulot d’étranglement »). La contrainte est l’étape ou la machine unique qui régit (c’est-à-dire limite) le débit de l’ensemble du processus. L’amélioration de la contrainte permettra d’améliorer l’ensemble du processus. Si la contrainte se déplace parce que vous avez amélioré l’ancienne contrainte, déplacez votre mesure de l’OEE vers la nouvelle contrainte et recommencez.
Identifiez l’étape constituant la contrainte de votre processus.

Choisissez la méthode de mesure
La mesure de l'OEE peut être manuelle ou automatisée.
Nous vous recommandons de commencer par une mesure manuelle de l’OEE. Cela permet de consolider les concepts sous-jacents et d’acquérir une meilleure compréhension de l’OEE. Par la suite, vous souhaiterez peut-être automatiser la collecte des données afin d’améliorer la précision, de suivre les « six grandes pertes » et de générer des rapports sur les principales pertes ainsi que d’autres rapports.

Collecte des données OEE
Seules trois informations sont nécessaires pour calculer l'OEE : le nombre de pièces conformes, le temps de cycle idéal et le temps de production prévu
Nombre de pièces conformes
Le nombre de pièces conformes ne doit inclure que les pièces exemptes de défauts dès leur premier passage dans le processus. Ce concept est similaire à celui du « rendement au premier passage » (First Pass Yield), qui définit les pièces conformes comme celles qui traversent le processus de fabrication du premier coup sans nécessiter de retouche.
Déterminez comment vous allez collecter le nombre de pièces conformes. Pour une mesure manuelle, installez un compteur immédiatement après le goulot d’étranglement, capable de compter de manière fiable les pièces conformes. Pour une mesure automatisée, installez un capteur immédiatement après le goulot d’étranglement, qui ne se déclenche que pour les pièces conformes.
Temps de cycle idéal
Le temps de cycle idéal correspond au temps minimum théorique nécessaire pour produire une pièce (il ne s’agit PAS d’un temps « budgété » ou « standard »). Il est important que le temps de cycle idéal soit une mesure fidèle et honnête de la vitesse à laquelle le processus peut fonctionner, même si celui-ci est actuellement plus lent en raison de problèmes liés au produit, aux matériaux ou à l’équipement.
Déterminez le temps de cycle idéal. La méthode privilégiée consiste à utiliser la capacité nominale (la capacité de conception spécifiée par le fabricant de l’équipement). Une autre méthode consiste à réaliser une étude des temps (en mesurant la vitesse absolue maximale que le processus peut supporter).
Temps de production prévu
Le temps de production prévu correspond à la durée totale pendant laquelle le processus de fabrication est programmé pour la production. Il sert de référence pour mesurer le temps de production effective.
Commencez par la durée de l’équipe et décidez si certains types d’arrêts planifiés seront exclus (c’est-à-dire qu’ils ne seront pas pris en compte dans le calcul du Taux de Rendement Global). La plupart des entreprises n’excluent que les pauses (y compris les déjeuners) et les réunions.
Collecter des données détaillées sur les pertes d’OEE
Afin de tirer parti de l’OEE pour améliorer la productivité de la fabrication, il est essentiel de calculer les trois facteurs de l’OEE: la disponibilité, la performance et la qualité. Cela nécessite deux informations supplémentaires : le temps de fonctionnement et le nombre total. Étant donné que, dans la pratique, le temps de fonctionnement est calculé comme étant le temps de production prévu moins le temps d’arrêt, nous devons collecter le temps d’arrêt.
Temps d’arrêt
Le temps d’arrêt est défini comme l’ensemble du temps pendant lequel le processus de fabrication était censé fonctionner mais n’a pas fonctionné en raison d’arrêts imprévus (par exemple, des pannes) ou d’arrêts planifiés (par exemple, des changements de série).
Déterminez comment enregistrer le temps d’arrêt. Pour une mesure manuelle, une feuille de pointage est généralement le moyen le plus simple de collecter le temps d’arrêt (une alternative consiste à noter les heures de début et de fin de chaque arrêt). Pour une mesure automatisée, le système de collecte de données enregistrera automatiquement ces durées.
Définissez le seuil de durée à partir duquel les arrêts sont enregistrés. Tout arrêt atteignant ce seuil est enregistré et pris en compte comme « temps d’arrêt » (une perte de disponibilité). Tout arrêt d’une durée inférieure au seuil est considéré comme un « arrêt mineur » (une perte de performance) et n’est pas enregistré. Un seuil typique est de cinq minutes pour les systèmes manuels et de deux minutes pour les systèmes automatisés.
Nombre total
Le nombre total est nécessaire pour mesurer la qualité de l’OEE. Il peut être mesuré directement, ou bien on peut mesurer le nombre de rejets à la place, puis l’ajouter au nombre de pièces conformes pour calculer le nombre total.
Décidez si vous allez mesurer le nombre total ou le nombre de rejets. Pour une mesure manuelle du nombre total, utilisez un compteur qui comptabilise toutes les pièces entrant dans le goulot d’étranglement. Pour une mesure automatisée du nombre total, installez un capteur en amont du goulot d’étranglement qui se déclenche pour chaque pièce. Le nombre de rejets est mesuré au même endroit que le nombre de pièces conformes (voir ci-dessus).
Politique de changement d’outillage
Mesurez le temps de changement de série de manière cohérente en définissant les points de début et de fin de chaque événement.
Documentez une politique de mesure du temps de changement d’outillage. Voici trois options courantes :
- La « première pièce conforme » est mesurée comme le temps écoulé entre la dernière pièce conforme produite (avant le réglage) et la première pièce conforme produite (après le réglage).
- La « production constante de pièces conformes » est mesurée comme le temps écoulé entre la dernière pièce conforme produite (avant le réglage) et le premier moment où des pièces répondant aux normes de qualité sont produites de manière constante (après le réglage).
- La « pleine vitesse » est mesurée comme le temps écoulé entre la dernière pièce conforme produite à pleine vitesse (avant le changement d’outillage) et la première pièce conforme produite à pleine vitesse (après le changement d’outillage).
Causes d’arrêt
Les causes d’arrêt permettent de comprendre pourquoi le processus s’est arrêté, en particulier dans le cas d’arrêts imprévus. Elles constituent un élément essentiel de tout programme d’amélioration de la production.
Créez une liste initiale de causes d’arrêt. Voici quelques conseils :
- Commencez par quelque chose de simple (10 motifs).
- Prévoyez une catégorie fourre-tout (« Toutes les autres pertes »).
- Assurez-vous que chaque motif soit clair et sans ambiguïté.
- Veillez à ce que chaque motif décrive des symptômes.
- Supprimez les motifs qui ne sont pas régulièrement utilisés.
- Ajoutez des motifs si « Toutes les autres pertes » figure parmi les dix principales pertes.
Utilisation des données OEE
Vous savez désormais comment définir un projet, comment collecter les données nécessaires au calcul de l’OEE, et comment saisir et calculer les données détaillées relatives aux pertes. Vous disposez également d’une feuille de route indiquant les décisions clés à prendre tout au long du processus. Utilisez ces informations pour commencer modestement et mesurer le score OEE dans votre zone pilote, puis étendez votre démarche jusqu’à connaître l’OEE de chaque ligne de production de votre usine !
Une fois que vous disposerez d’une mesure précise de votre score OEE, vous pourrez approfondir votre démarche d’amélioration en apprenant à calculer le TEEP, ainsi qu’à utiliser les informations que vous avez recueillies pour améliorer l’OEE.
Ce que vous devriez faire ensuite...
1. Découvrez comment notre produit, Vorne XL, peut vous aider à réduire le gaspillage et à améliorer considérablement le taux de disponibilité global (OEE).
Vorne XL est le moyen le plus simple et le plus rapide de surveiller et d'améliorer la production. Il s'agit d'un investissement ponctuel et son installation ne prend qu'une journée. De plus, vous pouvez l'essayer gratuitement pendant 90 jours.
En savoir plus2. Téléchargez notre ensemble d'outils GRATUIT pour booster la productivité de votre entreprise manufacturière
Ce pack comprend des leçons sur le leadership, des guides de formation, des modèles de comptes rendus et de réunions, des résumés des concepts clés, des fiches d'organisation de projets, et bien plus encore. Vous recevrez également gratuitement notre newsletter mensuelle. Vous pouvez vous désabonner à tout moment.
TÉLÉCHARGER DES OUTILS OEE GRATUITS3. Inscrivez-vous à notre lettre d'information mensuelle
Recevez chaque mois des mises à jour gratuites proposant des méthodes éprouvées pour améliorer la productivité de notre production. Vous pouvez vous désabonner à tout moment.