
Implementare l'OEE

Misurazione dell’OEE
Questa pagina è una "guida rapida" alla misurazione dell'OEE. Fornisce una tabella di marcia delle decisioni chiave ed è organizzata in tre parti:
- Definizione del progetto: aspetti da definire prima di avviare il progetto OEE
- Acquisizione dei dati OEE: tutto ciò che serve per calcolare l’OEE
- Acquisizione dei dati dettagliati sulle perdite: tutto ciò che serve per calcolare disponibilità, rendimento e qualità
Prima di consultare questa pagina, è necessario avere familiarità con i tre fattori dell’OEE e con le modalità di calcolo dell’OEE.
È possibile scaricare un modulo in formato PDF per organizzare il proprio progetto OEE.
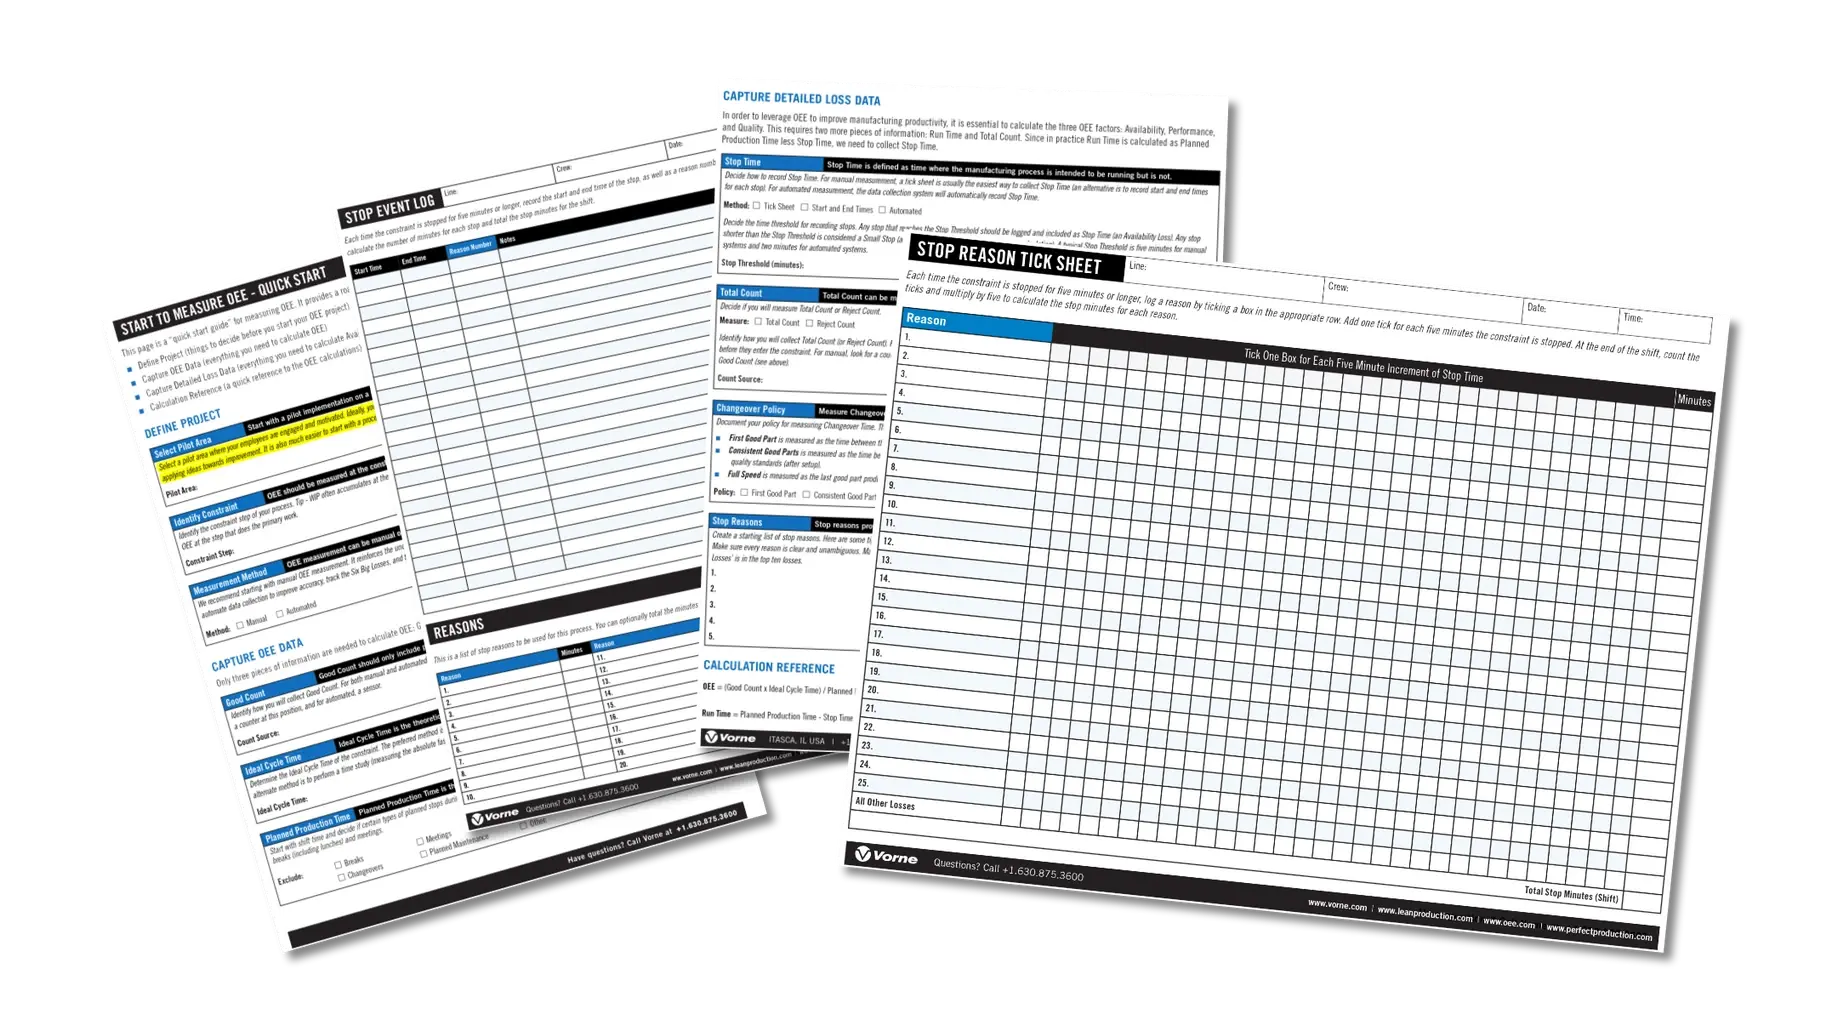
Definisci il tuo progetto
Seleziona l'area pilota
Quando si implementa una nuova iniziativa, di solito è meglio iniziare in piccolo e espandersi partendo da una base di successo. Per l’OEE, ciò significa iniziare con un’implementazione pilota su una singola macchina, cella o linea. Calcolare il punteggio OEE in più punti fornirà informazioni contrastanti e potrebbe portare a concentrarsi su aspetti meno critici del processo.
Scegli un'area pilota in cui i tuoi dipendenti siano coinvolti e motivati; idealmente un'area in cui i dipendenti siano interessati ad apprendere cose nuove e ad applicare idee volte al miglioramento. Preferibilmente, scegli un'area pilota che produca un singolo pezzo o più pezzi con lo stesso tempo di ciclo.
Identificare il collo di bottiglia
L’OEE dovrebbe essere misurato nella fase di vincolo del processo (talvolta indicata come “colli di bottiglia”). Il vincolo è la singola fase o macchina che determina (cioè limita) la produttività dell’intero processo. Migliorare il vincolo migliorerà l’intero processo. Se il vincolo si sposta perché avete migliorato il precedente, spostate la misurazione dell’OEE sul nuovo vincolo e ricominciate da capo.
Identificate la fase di collo di bottiglia del vostro processo.

Scegli il metodo di misurazione
La misurazione dell'OEE può essere manuale o automatizzata.
Si consiglia di iniziare con la misurazione manuale dell'OEE. Ciò consente di consolidare i concetti di base e di acquisire una comprensione più approfondita dell'OEE. In seguito, potrebbe essere opportuno automatizzare la raccolta dei dati per migliorare la precisione, monitorare le sei principali cause di perdita e generare report sulle perdite principali e di altro tipo.

Acquisizione dei dati OEE
Per calcolare l'OEE sono necessarie solo tre informazioni: numero di pezzi conformi, tempo di ciclo ideale e tempo di produzione pianificato
Numero di pezzi conformi
Il conteggio dei pezzi conformi deve includere esclusivamente i pezzi privi di difetti al primo passaggio attraverso il processo. Si tratta di un concetto simile a quello di resa al primo passaggio (First Pass Yield), che definisce come pezzi conformi quelle unità che superano il processo di produzione al primo passaggio senza necessità di rilavorazione.
Stabilire come raccogliere il numero di pezzi conformi. Per la misurazione manuale, individuare un contatore immediatamente a valle del collo di bottiglia in grado di contare in modo affidabile i pezzi conformi. Per la misurazione automatizzata, individuare un sensore immediatamente a valle del collo di bottiglia che si attivi solo in presenza di pezzi conformi.
Tempo di ciclo ideale
Il tempo di ciclo ideale è il tempo minimo teorico necessario per produrre un pezzo (NON è un tempo “preventivato” o “standard”). È importante che il tempo di ciclo ideale sia una misura reale e veritiera della velocità alla quale il processo può funzionare, anche se attualmente il processo procede più lentamente a causa di problemi relativi al prodotto, al materiale o alle attrezzature.
Determinare il tempo di ciclo ideale. Il metodo preferito consiste nell’utilizzare la capacità nominale (la capacità di progetto specificata dal costruttore dell’attrezzatura). Un metodo alternativo consiste nell’effettuare uno studio dei tempi (misurando la velocità massima assoluta che il processo è in grado di sostenere).
Tempo di produzione pianificato
Il tempo di produzione pianificato è il tempo totale in cui il processo di produzione è programmato per la produzione. È il parametro di riferimento rispetto al quale viene misurato il tempo pienamente produttivo.
Partire dalla durata del turno e decidere se escludere determinati tipi di arresti pianificati (ovvero, se non li si conterà ai fini dell’OEE). La maggior parte delle aziende esclude solo le pause (comprese quelle per il pranzo) e le riunioni.
Raccogliere dati dettagliati sulle perdite di OEE
Per sfruttare l’OEE al fine di migliorare la produttività produttiva, è essenziale calcolare i tre fattori dell’OEE: disponibilità, rendimento e qualità. Ciò richiede due ulteriori informazioni: il tempo di funzionamento e il conteggio totale. Poiché in pratica il tempo di funzionamento viene calcolato come tempo di produzione pianificato meno il tempo di fermo, è necessario raccogliere i dati relativi al tempo di fermo.
Tempo di fermo
Il tempo di fermo è definito come tutto il tempo in cui il processo produttivo avrebbe dovuto essere in funzione ma non lo era a causa di fermi non pianificati (ad es. guasti) o fermi pianificati (ad es. cambi di produzione).
Decidere come registrare il tempo di fermo. Per la misurazione manuale, un foglio di registrazione è solitamente il modo più semplice per raccogliere il tempo di fermo (un’alternativa consiste nel registrare gli orari di inizio e fine di ogni fermo). Per la misurazione automatizzata, il sistema di raccolta dati registrerà automaticamente questi tempi.
Stabilire la soglia temporale per la registrazione delle interruzioni. Qualsiasi interruzione che raggiunga tale soglia viene registrata e inclusa come “Tempo di interruzione” (una perdita di disponibilità). Qualsiasi interruzione di durata inferiore alla soglia viene considerata una “piccola interruzione” (una perdita di prestazioni) e non viene registrata. Una soglia tipica per le interruzioni è di cinque minuti per i sistemi manuali e di due minuti per quelli automatizzati.
Conteggio totale
Il conteggio totale è necessario per misurare la qualità dell’OEE. Può essere misurato direttamente oppure, in alternativa, è possibile misurare il numero di scarti e sommarlo al numero di pezzi conformi per calcolare il conteggio totale.
Decidete se misurare il conteggio totale o il conteggio degli scarti. Per la misurazione manuale del conteggio totale, cercate un contatore che conti tutti i pezzi in entrata nel collo di bottiglia. Per la misurazione automatizzata del conteggio totale, cercate un sensore a monte del collo di bottiglia che venga attivato per tutti i pezzi. Il conteggio degli scarti viene misurato nello stesso punto del conteggio dei pezzi conformi (vedi sopra).
Politica di cambio formato
Misurate il tempo di cambio formato in modo coerente definendo i punti di inizio e di fine di ciascun evento.
Documentare una politica per la misurazione del tempo di cambio formato. Tre opzioni comuni sono:
- Il “Primo pezzo conforme ” viene misurato come il tempo che intercorre tra l’ultimo pezzo conforme prodotto (prima dell’allestimento) e il primo pezzo conforme prodotto (dopo l’allestimento).
- La "produzione costante di pezzi conformi" viene misurata come il tempo che intercorre tra l’ultimo pezzo conforme prodotto (prima della configurazione) e il primo momento in cui si inizia a produrre in modo costante pezzi che soddisfano gli standard di qualità (dopo la configurazione).
- La “velocità massima” viene misurata come il tempo che intercorre tra l’ultimo pezzo conforme prodotto a velocità massima (prima della configurazione) e il primo pezzo conforme prodotto a velocità massima (dopo la configurazione).
Motivi di arresto
I motivi di arresto forniscono informazioni sul perché il processo si è arrestato, specialmente nel caso di arresti non pianificati. Sono una parte essenziale di qualsiasi programma di miglioramento della produzione.
Crea un elenco iniziale dei motivi di arresto. Ecco alcuni suggerimenti:
- Iniziate in modo semplice (10 motivi).
- Inserite una voce generica (Tutte le altre perdite).
- Assicuratevi che ogni motivo sia chiaro e inequivocabile.
- Assicuratevi che ogni motivo descriva i sintomi.
- Elimina i motivi che non vengono utilizzati regolarmente.
- Aggiungi motivi se “Tutte le altre perdite” figura tra le prime dieci perdite.
Utilizzo dei dati OEE
Ora hai una buona comprensione di come definire un progetto, di come raccogliere i dati necessari per calcolare l’OEE e di come acquisire e calcolare i dati dettagliati sulle perdite. Disponi inoltre di una tabella di marcia delle decisioni chiave da prendere lungo il percorso. Utilizza queste informazioni per iniziare in piccolo e misurare il punteggio OEE nella tua area pilota, per poi espanderti fino a conoscere l’OEE di ogni linea del tuo impianto!
Una volta ottenuta una misurazione accurata del vostro punteggio OEE, potrete ampliare il vostro percorso di miglioramento imparando a calcolare il TEEP, nonché a utilizzare le informazioni raccolte per migliorare l’OEE.
Cosa dovresti fare ora...
1. Scopri di più su come il nostro prodotto, Vorne XL, può aiutarti a eliminare gli sprechi e a migliorare significativamente l'OEE.
Vorne XL è il modo più semplice e veloce per monitorare e migliorare la produzione. Si tratta di un costo una tantum e l'installazione richiede solo un giorno. Inoltre, puoi provarlo gratuitamente per 90 giorni.
Scopri di più2. Scarica il nostro pacchetto GRATUITO di strumenti per potenziare la produttività della tua azienda manifatturiera
Il pacchetto comprende lezioni sulla leadership, guide formative, modelli per riunioni e relazioni, sintesi dei concetti chiave, strumenti per l'organizzazione dei progetti e altro ancora. Riceverai inoltre gratuitamente la nostra newsletter mensile. Puoi annullare l'iscrizione in qualsiasi momento.
SCARICA STRUMENTI OEE GRATUITI3. Iscriviti alla nostra newsletter mensile
Ricevi aggiornamenti mensili gratuiti con metodi collaudati per migliorare la produttività della nostra produzione. Puoi annullare l'iscrizione in qualsiasi momento.