
Cómo mejorar el OEE

Tres metodologías para mejorar el OEE en la fabricación
Las tres metodologías más populares para la mejora de la fabricación son la fabricación ajustada (Lean Manufacturing), Six Sigma y la Teoría de las Restricciones. El OEE se desarrolló como parte de la fabricación ajustada, concretamente como parte del potente y holístico proceso de mejora conocido como TPM (Mantenimiento Productivo Total).
Todas estas metodologías tienen mucho que ofrecer para la mejora de la fabricación. Ninguna de ellas es fácil. Por ello, a menudo nos preguntan: ¿hay alguna forma de empezar mientras ponemos en marcha un programa integral? La respuesta es sí.
Una cuarta metodología: IDA
Esta página presenta una metodología sencilla y universal para impulsar cualquier actividad de mejora y te muestra cómo aplicarla al OEE. La metodología se conoce como IDA (Información, Decisión, Acción).
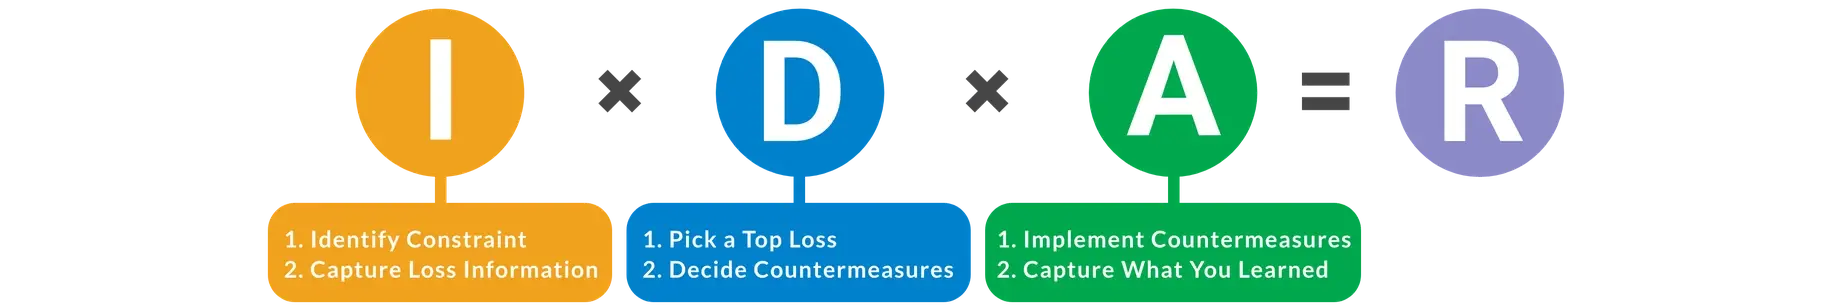
El IDA hace hincapié en tres factores:
- Información: La información es la base y el punto de partida de la IDA. Una información de calidad (es decir, precisa, relevante y fácil de entender) es una condición previa para una toma de decisiones eficaz.
- Decisión: Las decisiones son el eje que une la información y la acción. Es el momento en el que se analiza la información y se decide un curso de acción.
- Acción: La acción es donde las posibilidades teóricas se transforman en avances tangibles; donde las decisiones se transforman en resultados.
El IDA es sencillo y universal. Quizá hayas notado que la ecuación se parece mucho a la del OEE. Se multiplican tres factores para obtener una respuesta:
Disponibilidad × Rendimiento × Calidad = OEE
Información × Decisión × Acción = Resultado
Al igual que en el OEE, se necesitan los tres factores para obtener un buen resultado. Veamos un ejemplo. Imagina que eres piloto y que tu trabajo consiste en llevar a los pasajeros de forma segura de Chicago a Londres. En cada uno de los tres escenarios siguientes hay un problema relacionado con el IDA que te impedirá alcanzar tu objetivo:
- Los indicadores son imprecisos o están averiados (problemade información )
- Los indicadores son precisos, pero no los utilizas para trazar tu ruta (problemade decisión )
- Los indicadores son precisos y los miras, pero no te molestas en realizar ningún ajuste en los mandos de vuelo (problemade acción )
Al igual que una cadena, el modelo IDA es tan fuerte como su eslabón más débil. Los tres factores (información, decisión y acción) deben estar presentes y en equilibrio para lograr resultados óptimos.
El modelo IDA es lo suficientemente sencillo como para que lo entiendan todos los empleados y lo suficientemente amplio como para servir de herramienta fundamental para impulsar los objetivos de la empresa. Al establecer comportamientos que optimicen los inputs (información, decisión y acción), los outputs (resultados) se conseguirán por sí solos.
Información
La información es la base para una toma de decisiones eficaz. El objetivo es generar datos precisos y relevantes que estén a disposición de todas las partes interesadas.
Identificar la limitación
¿Qué hacemos?
El primer paso es asegurarse de que se está recopilando información en el punto adecuado del proceso de fabricación. Ya sea que se estén llenando botellas, empaquetando cajas, estampando metal o montando autobuses, siempre habrá un único paso o máquina que determine el rendimiento total. Este paso es la restricción.
El rendimiento de la limitación es el rendimiento de todo el proceso de fabricación, ya que es el paso más lento. Para identificar la limitación, busca el paso que tenga el menor rendimiento. Si la línea está diseñada para funcionar a una sola velocidad, entonces la limitación es el equipo que realiza el trabajo principal.

Ejemplo
Trabajas en la empresa Bubbly Beer Company, que cuenta con tres líneas de embotellado. El equipamiento de cada línea de embotellado es el siguiente:
- Un desapilador de vidrio (para descargar palés de botellas de vidrio limpias y listas para el llenado)
- Una llenadora/tapadora (para sellar la cerveza Bubbly en botellas)
- Una etiquetadora (para colocar etiquetas en las botellas)
- Una encajadora (para colocar las botellas en cajas de cartón)
- Un paletizador (para cargar las cajas de cerveza en palés para su envío)
Tras analizar la velocidad máxima de cada máquina, el equipo ha determinado que la llenadora es el equipo más lento (el cuello de botella). Esto es habitual en una línea de embotellado. El equipo decide medir las pérdidas en la llenadora.
Recopilar información sobre las pérdidas
¿Qué hacemos?
El estándar de referencia para medir las pérdidas en la fabricación es el OEE, con un desglose de las pérdidas de OEE en las seis grandes pérdidas y un desglose adicional de las pérdidas de disponibilidad en sus causas.
En los procesos de fabricación con múltiples pasos, es importante distinguir entre:
- Paradas internas (el cuello de botella está inactivo debido a algo que ocurre en el propio cuello de botella)
- Paradas externas (el cuello de botella está inactivo debido a algo que ocurre en una etapa anterior o posterior)
Al medir las pérdidas en el punto de cuello de botella, y desde la perspectiva de este, se pueden priorizar las actividades de mejora del OEE en los equipos que más afectan al rendimiento de la línea.
Ejemplo
El director de operaciones, Mario, tiene experiencia previa con el OEE y quiere empezar por lo sencillo: con la recogida manual de datos. También sabe que es mejor recoger menos información pero hacerlo bien que recoger mucha información de forma deficiente. Por eso, Bubbly Beer empieza por recoger la siguiente información sobre pérdidas:
- Averías de los equipos: cualquier parada no planificada de más de cinco minutos se registra en una hoja de control con diez (10) motivos para las paradas internas, además de un motivo adicional para las paradas por falta de material (por parte de los equipos situados antes en la cadena de producción) y por bloqueo (por parte de los equipos situados después en la cadena de producción).
- Configuración y ajustes: Se registra cada cambio desde la última botella de un sabor hasta la primera botella del siguiente sabor.
- Pérdida de rendimiento: Mario sabe que es muy difícil hacer un seguimiento manual de la diferencia entre paradas menores y reducción de velocidad, y no quiere que los operarios se distraigan con ello; por eso, decide que la pérdida de rendimiento se calculará (a partir del tiempo de ciclo ideal, el total de piezas y el tiempo de funcionamiento).
- Rechazos de producción: Los operarios registran los defectos que más afectan al rendimiento en la restricción (defectos en la etapa de restricción o posteriores) restando el recuento de botellas que entran en la llenadora del número de botellas enviadas (calculado a partir de las cajas paletizadas).
- Rechazos de puesta en marcha: Los operarios llevan un recuento de defectos independiente durante la puesta en marcha y tras cada cambio de producción.
Tras dos semanas recopilando información sobre las pérdidas, el equipo tiene una buena comprensión de las pérdidas en la llenadora. También saben que su OEE es del 54,65 %. ¡Hay mucho margen de mejora!

Decisión
Las decisiones son el eje entre la información y la acción. Es el momento en el que se analiza la información y se decide un curso de acción. Aquí es donde tomamos decisiones como:
- ¿Qué vamos a cambiar?
- ¿En qué plazo?
- ¿Quién se encargará del cambio?
Recomendamos trabajar en ciclos de mejora de dos semanas. Es un plazo lo suficientemente largo como para realizar cambios significativos y lo suficientemente corto como para mantener la concentración y el sentido de urgencia.
Elige una de las principales pérdidas
¿Qué hacemos?
Una de las formas más rápidas de mejorar es centrarse sin descanso en las principales pérdidas. En otras palabras, centra tu atención en el conjunto más reducido de medidas de mejora que puedan generar grandes resultados.
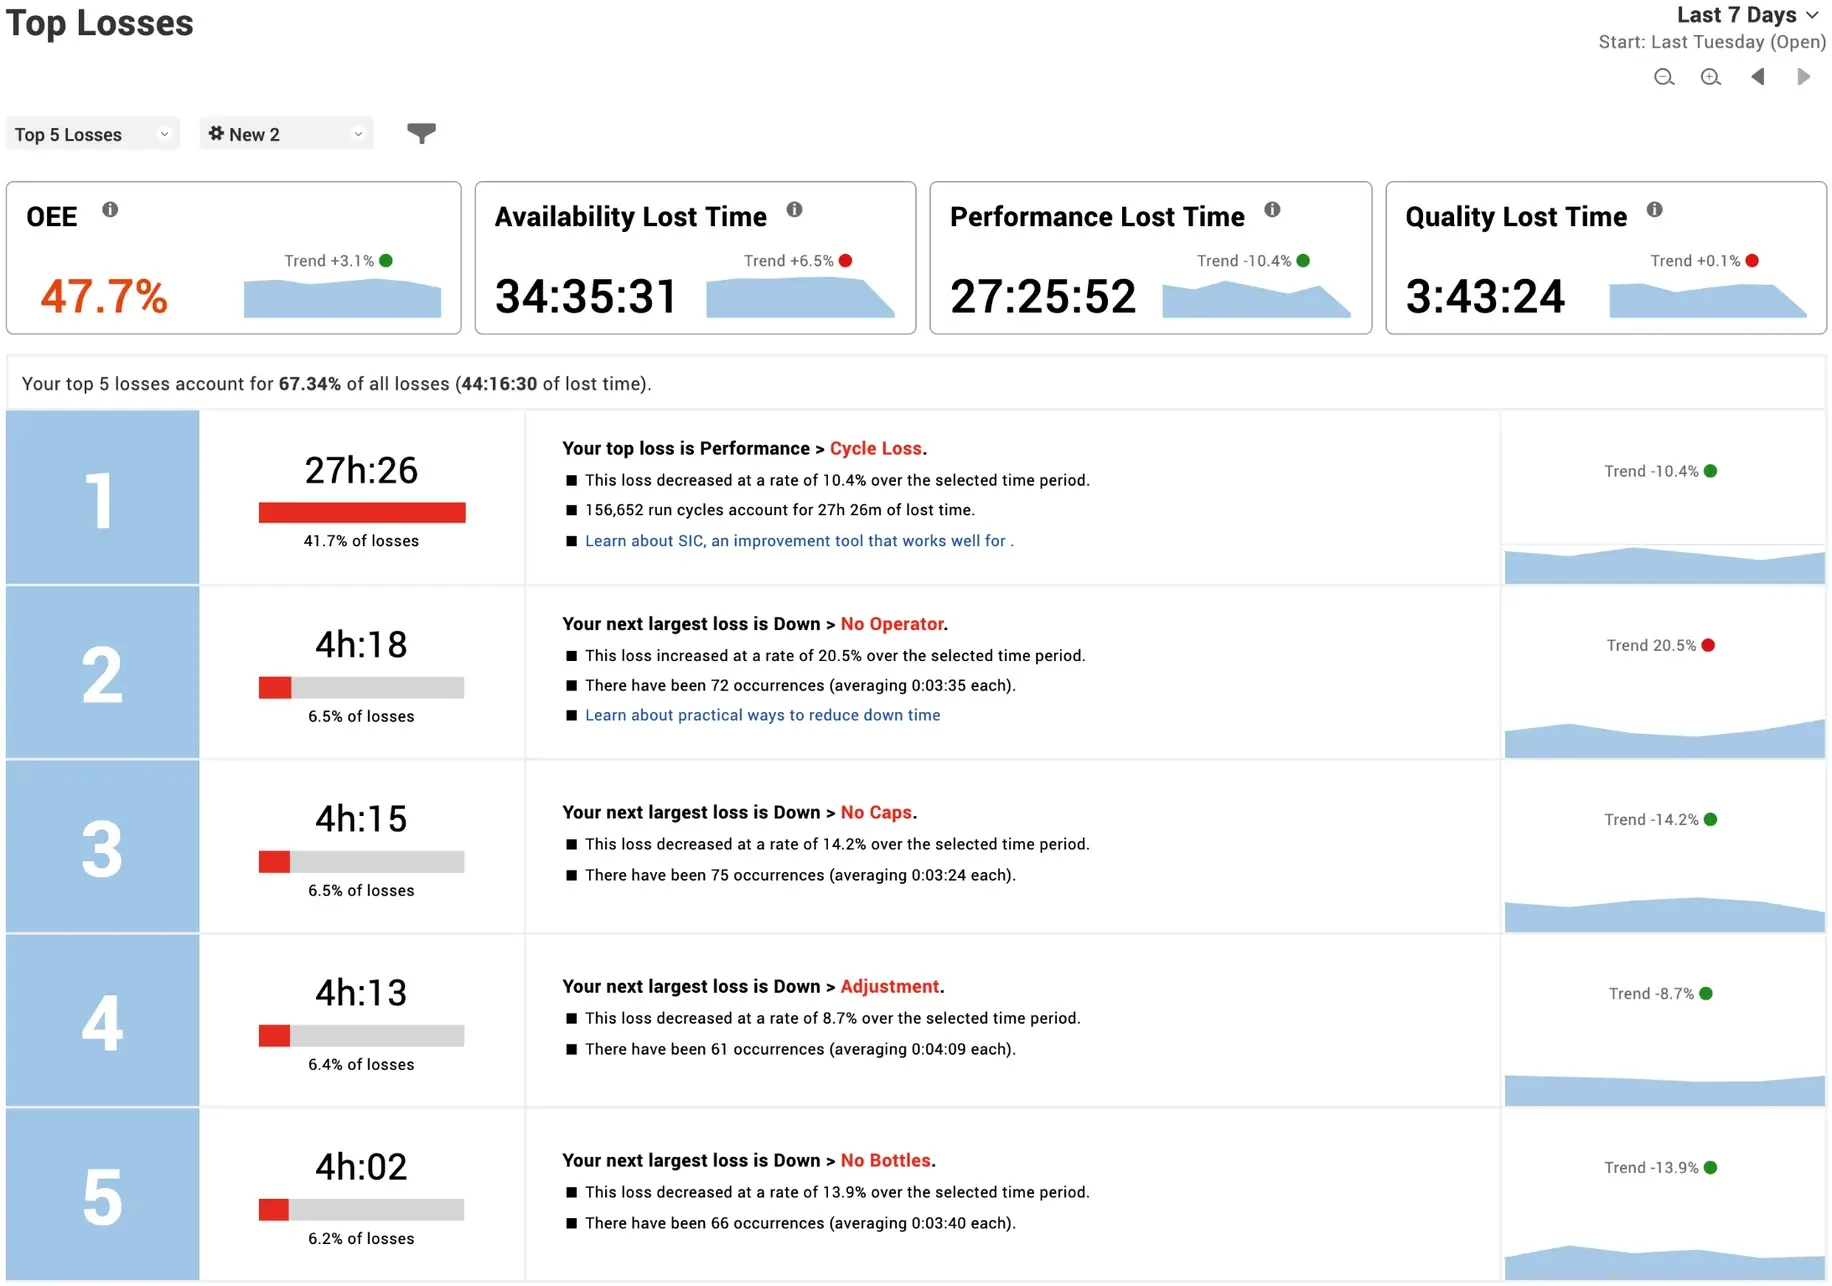
Elige la mayor pérdida en la que:
- Tu equipo tenga ideas sobre las medidas que puede tomar.
- Se requieran recursos externos mínimos.
- Se pueda actuar de inmediato.
Ejemplo
El equipo de producción de Bubbly Beer se reúne para analizar sus principales pérdidas, que han recopilado en una sencilla hoja de cálculo:
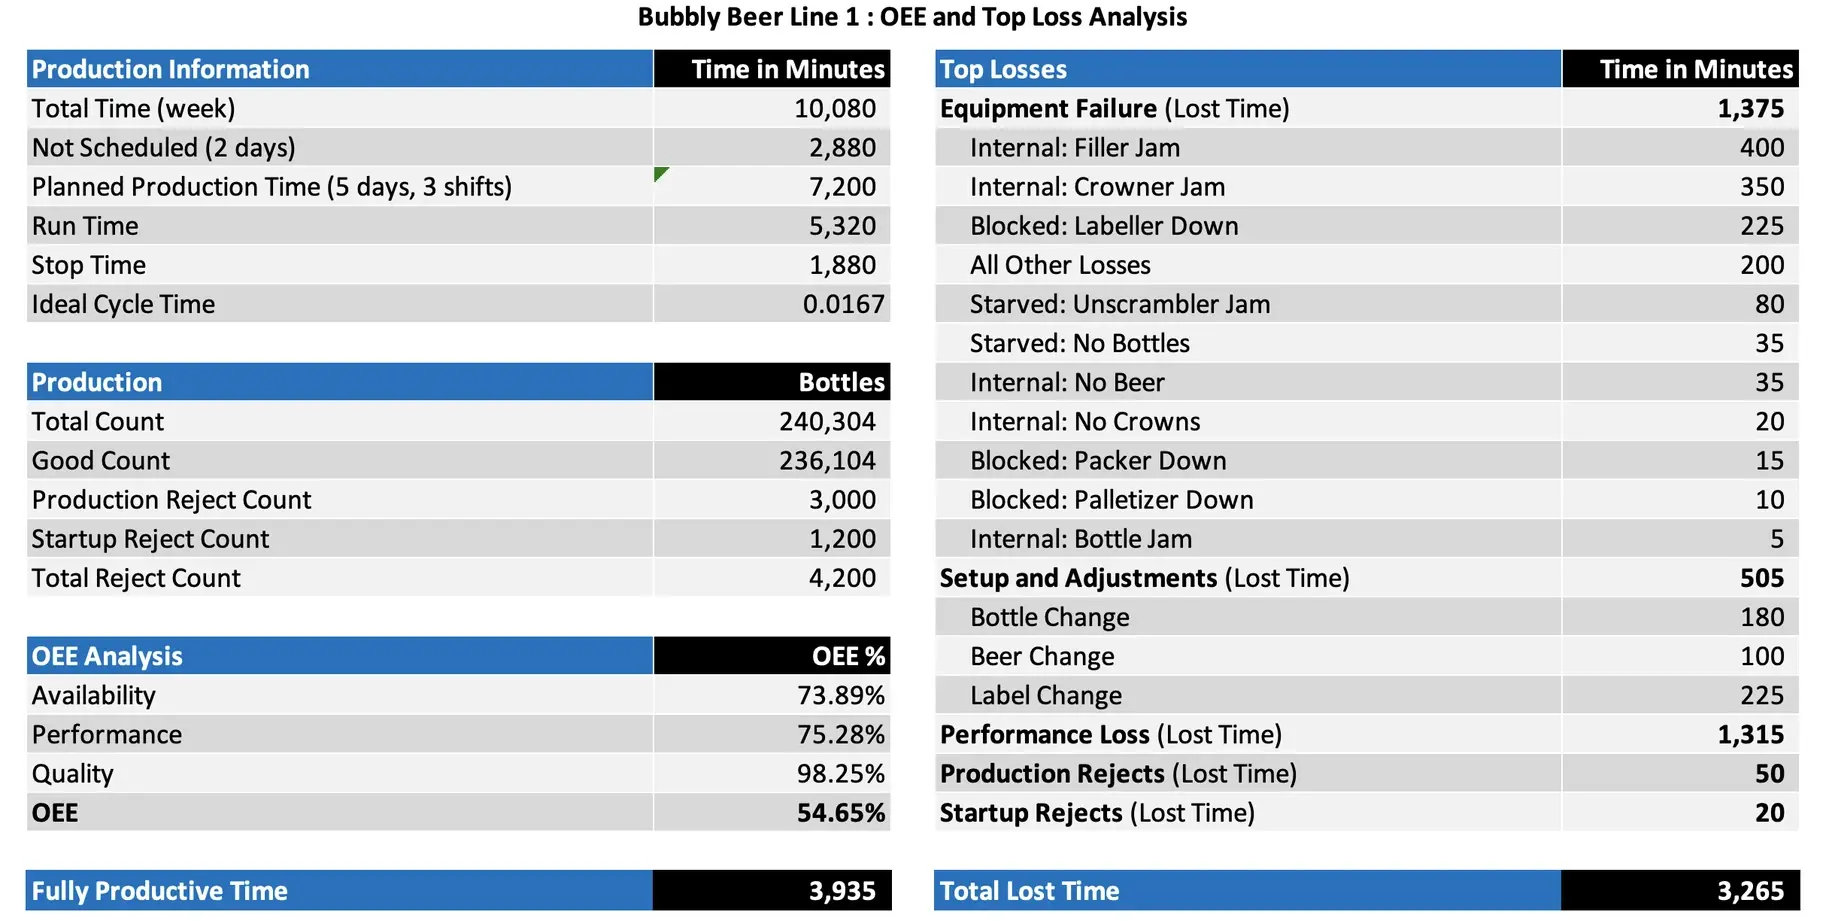
El rendimiento del OEE es considerablemente inferior al esperado; han perdido 1.315 minutos de tiempo de producción debido a pequeñas paradas y ciclos lentos. Esto equivale casi al total de pérdidas causadas por averías en los equipos y por las operaciones de configuración y ajuste.
Frank, uno de los operarios con más experiencia, menciona que la llenadora se detiene con frecuencia durante uno o dos minutos debido a atascos. Y lo que es mejor: comparte algunas observaciones e ideas para reducir el número de atascos. Rápidamente se llega a un consenso: el equipo quiere abordar la pérdida de rendimiento.
Decidir las contramedidas
¿Qué hacemos?
El siguiente paso es seleccionar una o varias medidas correctoras.
- Empieza con una lluvia de ideas. El objetivo de la lluvia de ideas es ampliar el abanico de posibilidades. Anota todas las ideas sin juzgar su viabilidad. Por ahora, todas las ideas son buenas ideas.
- Termina refinando. El objetivo del refinamiento es reducir el abanico de posibilidades. Reduce la lista al conjunto más prometedor de medidas correctivas que se puedan completar en el plazo del ciclo de mejora seleccionado (normalmente dos semanas).
Asegúrate de que cada medida correctiva sea «responsabilidad» de un miembro del equipo y de que todos se hayan comprometido a completar su trabajo dentro del plazo establecido.
Ejemplo
El equipo de producción celebra una sesión de lluvia de ideas de 30 minutos y se le ocurren siete ideas para reducir la pérdida de rendimiento:
- Restablecer la máquina de llenado a su estado original (campaña intensiva de 5S, actividad de lubricación y sustitución de piezas desgastadas).
- Establecer una velocidad fija para cada producto (en lugar de que los operarios la fijen de forma arbitraria).
- Instalar una luz en la máquina de llenado que indique cuándo funciona a una velocidad inferior a la fijada.
- Comprobar las marcas de ajuste de cada producto para mejorar la precisión.
- Revisar el plan de mantenimiento de la llenadora y asegurarse de que el mantenimiento esencial se realice según lo programado de forma continua.
- Incluir un sistema de refrigeración en el plan de inversiones para enfriar el producto antes del embotellado.
- Revisar la pérdida de rendimiento cada dos (2) horas para identificar mejor las causas de dicha pérdida.
El equipo también se da cuenta de que no dispone de datos concretos que expliquen la pérdida de rendimiento en la llenadora. Por ello, añade un octavo punto:
- Colocar una hoja de verificación en el punto de cuello de botella para registrar las 10 principales causas de las pequeñas paradas y los ciclos lentos, de modo que los operarios puedan marcar cada pérdida a medida que se produzca (para obtener información más detallada).
El equipo se compromete a completar los puntos 1, 3, 4 y 8 en las próximas dos semanas. Un miembro del equipo asume la responsabilidad («titularidad») de cada una de las cuatro contramedidas.
Acción
La acción es donde las posibilidades teóricas se transforman en avances tangibles; donde las decisiones se convierten en resultados. Aplica las decisiones con rapidez y coherencia para generar avances tangibles.
Poner en práctica contramedidas
¿Qué hacemos?
Aquí es donde se llevan a cabo las acciones y se genera el cambio.
Para maximizar el impacto de tus acciones, es recomendable asegurarte de que todos los recursos estén coordinados antes de emprender cualquier cambio significativo. Por ejemplo:
- Informar y formar a los miembros del equipo (para que todos estén en sintonía)
- Desglosar el ciclo de mejora en tareas (rellenar los detalles según sea necesario)
- Coordinarse con el departamento de planificación (para asignar tiempo para trabajar en el equipo)
- Adquirir los materiales necesarios (como piezas de recambio)
- Dirige activamente el proyecto (mantén una actitud positiva y motivada, céntrate en el plan y celebra los logros a lo largo del camino)
Ejemplo
Allen, el jefe de turno, dirige una reunión de 15 minutos con las partes interesadas clave para revisar el plan de mejoras. Explica cómo la pérdida de rendimiento ha afectado a la producción y cómo están trabajando para aumentar la productividad de su equipo actual, de modo que puedan introducir la cerveza «Bubbly Beer» en varios nuevos mercados de prueba sin grandes gastos de capital.
Mario reserva una hora cada mañana para realizar un recorrido diario por el «gemba» con Allen, con el fin de transmitir el apoyo de la alta dirección a su proyecto.
A continuación, Allen dirige otra reunión de 15 minutos con miembros clave del equipo de la línea de embotellado para debatir el plan de acción específico para la llenadora y asignar cada contramedida en una pizarra. Se asignan recursos a:
| Contramedida | Tarea | Responsable de la tarea |
|---|---|---|
| Reparación del equipo | Investigación inicial sobre el mantenimiento autónomo y las 5S | Allen (supervisor) |
| Reparación de equipos | Programar dos (2) horas de parada planificada para las 5S | Sarah (Planificación) |
| Restablecer el equipo | Hacer fotos de la zona antes de la aplicación de 5S | Allen (supervisor) |
| Restaurar el equipo | Comprar un juego completo de piezas de desgaste de relleno | Lea (Almacén) |
| Poner a punto el equipo | Formar a los operarios en un proceso sencillo de 5S | Allen (supervisor) |
| Restaurar el equipo | Llevar a cabo un ejercicio de 5S | Allen (supervisor) |
| Luz de velocidad de llenado | Especificar y adquirir la luz de alerta | Bill (ingeniero) |
| Luz de velocidad de llenado | Instalar la luz de alerta durante la parada programada | Bill (ingeniero) |
| Marcas de configuración | Entrevistar a los operarios sobre las marcas de ajuste actuales | Dave (Mantenimiento) |
| Marcas de configuración | Identificar los mejores ajustes con los operadores | Dave (Mantenimiento) |
| Marcas de configuración | Aplicar y probar los mejores ajustes con los operarios | Dave (Mantenimiento) |
| Hoja de verificación | Diseñar una hoja de verificación de motivos de pérdida de rendimiento | Amy (Administración) |
| Hoja de verificación | Formar a los supervisores y operadores en el uso de la nueva hoja de control | Amy (Admin) |
| Hoja de control | Recopilar las hojas cada semana y presentarlas al equipo | Amy (Administración) |
Durante la próxima semana, el equipo:
- Limpia, lubrica y sustituye las piezas desgastadas de la máquina de llenado.
- Llevará a cabo un ejercicio de 5S. El equipo observa que dos piezas están muy desgastadas y deben sustituirse.
- Identifica que la llenadora funciona a un ritmo más lento que el tiempo de ciclo ideal porque una de las variantes del producto se atasca al alcanzar dicho tiempo. Elaboran un gráfico que muestra los ajustes óptimos para cada producto.
- Rellena la hoja de control para recopilar más información de cara a la próxima ronda de mejoras.
- Descubre que un componente mecánico crítico está a punto de fallar (lo que habría provocado al menos un día de parada). Mario autoriza inmediatamente el pedido de una pieza de recambio y Sarah programa una franja horaria para que Dave lleve a cabo la sustitución.
Recopila lo que has aprendido
¿Qué hacemos?
Cada ciclo de mejora debe concluir con una breve retrospectiva en la que se respondan tres preguntas:
- ¿Qué ha salido bien?
- ¿Qué podría haber salido mejor?
- ¿Qué deberíamos cambiar de cara al futuro?
La respuesta a la última pregunta debe plasmarse en procesos de trabajo estandarizados. Asegura que las mejoras se mantengan documentándolas como nuevas buenas prácticas para tu operación de fabricación.
Ejemplo
El equipo coincide en que se centraron en la pérdida correcta y en que el proyecto estuvo bien organizado. Coinciden en que podrían haber dedicado más tiempo de parada a realizar una limpieza y lubricación más exhaustivas de la llenadora. Acuerdan reservar más tiempo para este tipo de actividades en el futuro.
Allen consolida lo aprendido actualizando los documentos de trabajo estandarizados. También se asegura de que los operarios de los tres turnos reciban formación sobre las mejoras. Además, habla con Mario sobre la implantación de las mejoras en las otras dos líneas de embotellado.
La hoja de control de Amy identifica que un número considerable de pequeñas paradas se deben a atascos de botellas y que parecen producirse principalmente con un nuevo tipo de botella que empezaron a utilizar hace varios meses. Como resultado, el equipo de compras de materiales se incluirá en el próximo ciclo de mejora.
Resultados
Cuando gestionas los insumos (IDA), los resultados llegan por sí solos.
De hecho, resulta muy liberador dejar de obsesionarse con los resultados (que, por naturaleza, miran hacia el pasado) y, en su lugar, dedicar el tiempo y la energía a crear un proceso que genere resultados: información, decisiones y acciones.
Ahora publica tus resultados. Si has obtenido el resultado que deseabas, celebra el éxito. Si no has obtenido el resultado que deseabas, reevalúa cómo has aplicado el IDA para identificar los puntos débiles de tu proceso (¿Eran los datos lo suficientemente precisos? ¿Tomaste las decisiones correctas? ¿Lograste que el equipo se centrara en una única área de pérdidas? ¿Llevaste a cabo todas las acciones acordadas?).
Ejemplo
El equipo de Bubbly Beer redujo la pérdida de rendimiento en 416 minutos, recuperando casi siete (7) horas de tiempo de producción en los tres turnos.
¡Es un resultado fantástico! Mario está encantado, ya que esta mejora ha permitido que el equipo de ventas consiga dos nuevos contratos con clientes sin que ello suponga un coste adicional para la planta.
Para celebrarlo, Mario organiza una parada de la producción de dos horas la semana que viene para celebrar un picnic del equipo con servicio de catering. ¡Incluso contrata a una empresa de catering local para que traiga un horno de pizza al aire libre, de modo que el equipo pueda pedir sus propias pizzas a medida!
Evalúa tu equilibrio IDA
Como se ha descrito anteriormente, los resultados óptimos se obtienen al equilibrar la información, la decisión y la acción. Para realizar una rápida evaluación del estado de la eficacia de tus prácticas de IDA, aplica las siguientes auditorías de IDA basadas en el OEE. Cada auditoría de IDA basada en el OEE se puede descargar como documento PDF para que la utilices en tu fábrica.
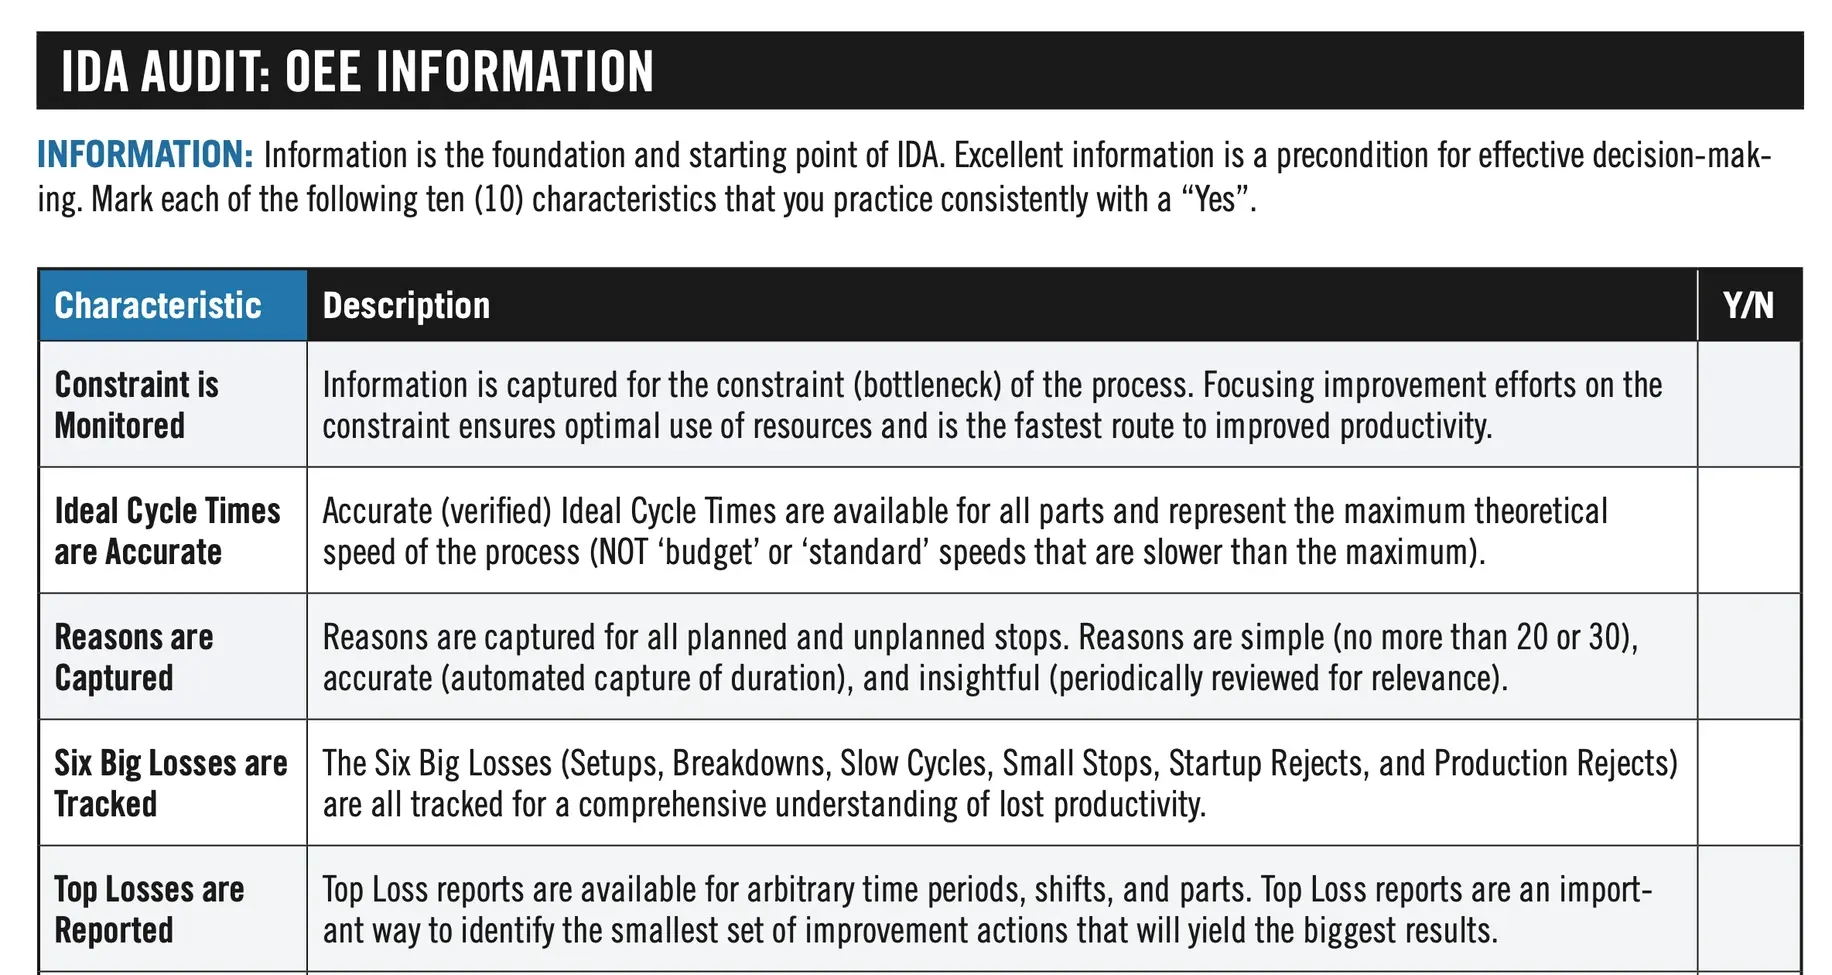
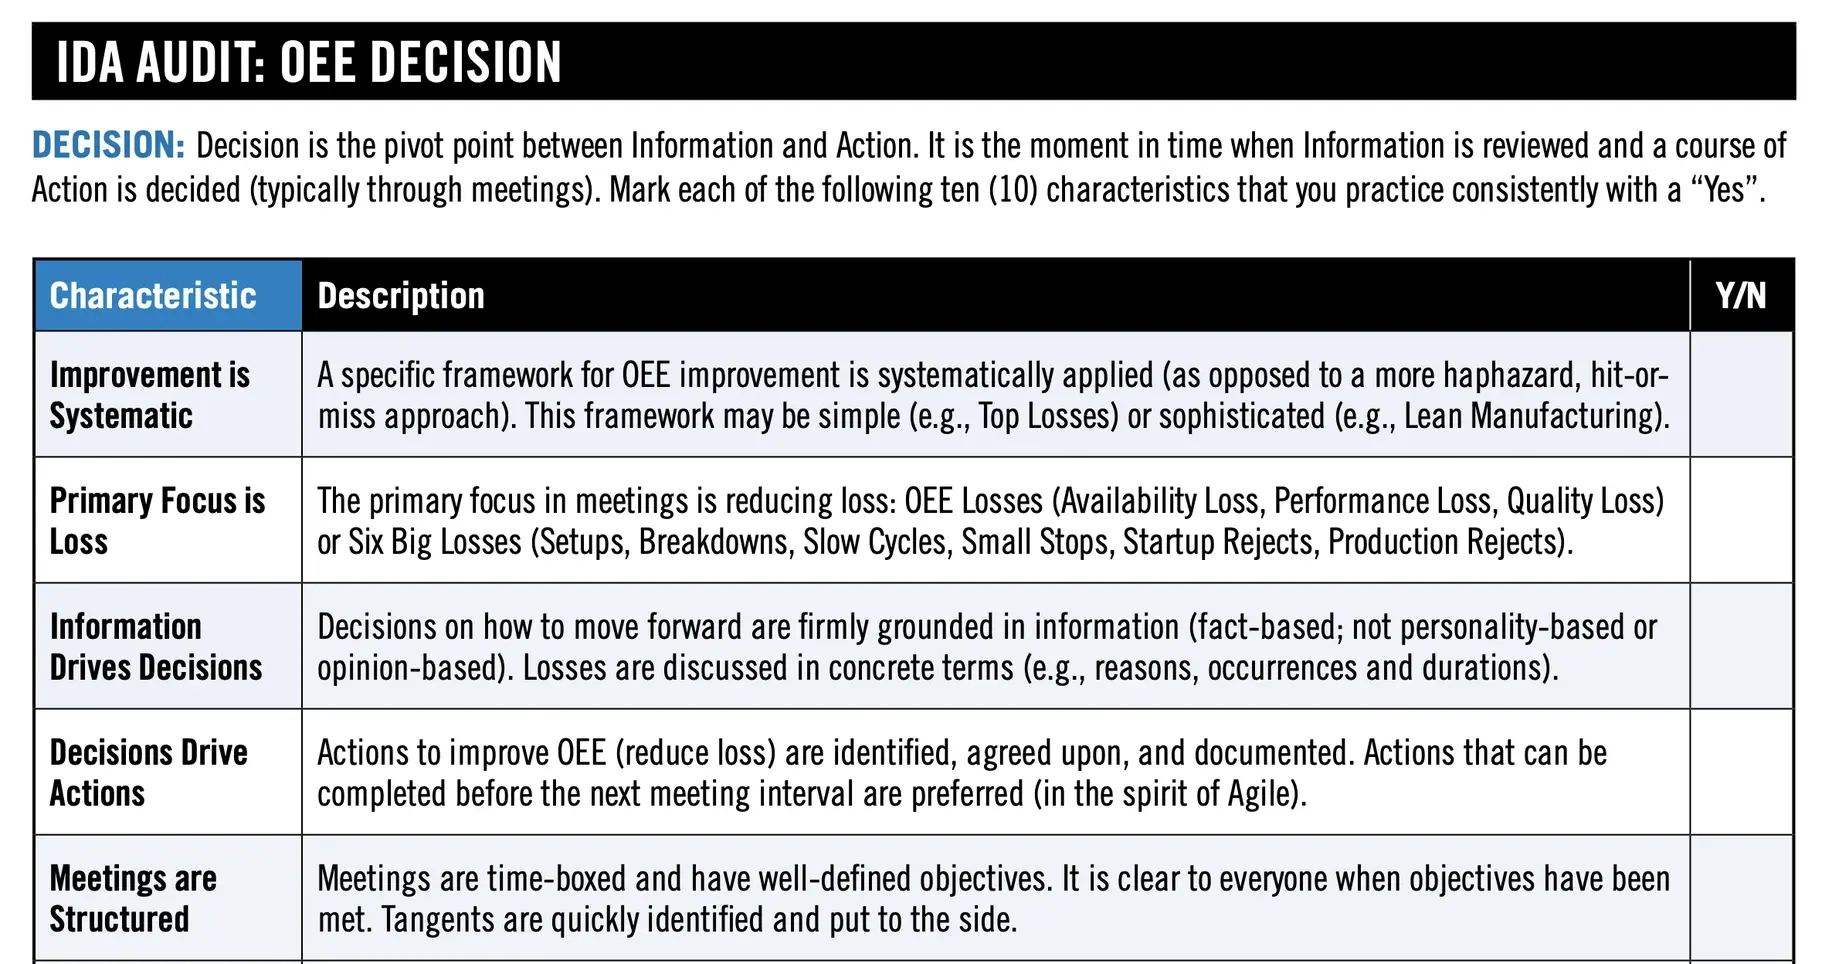
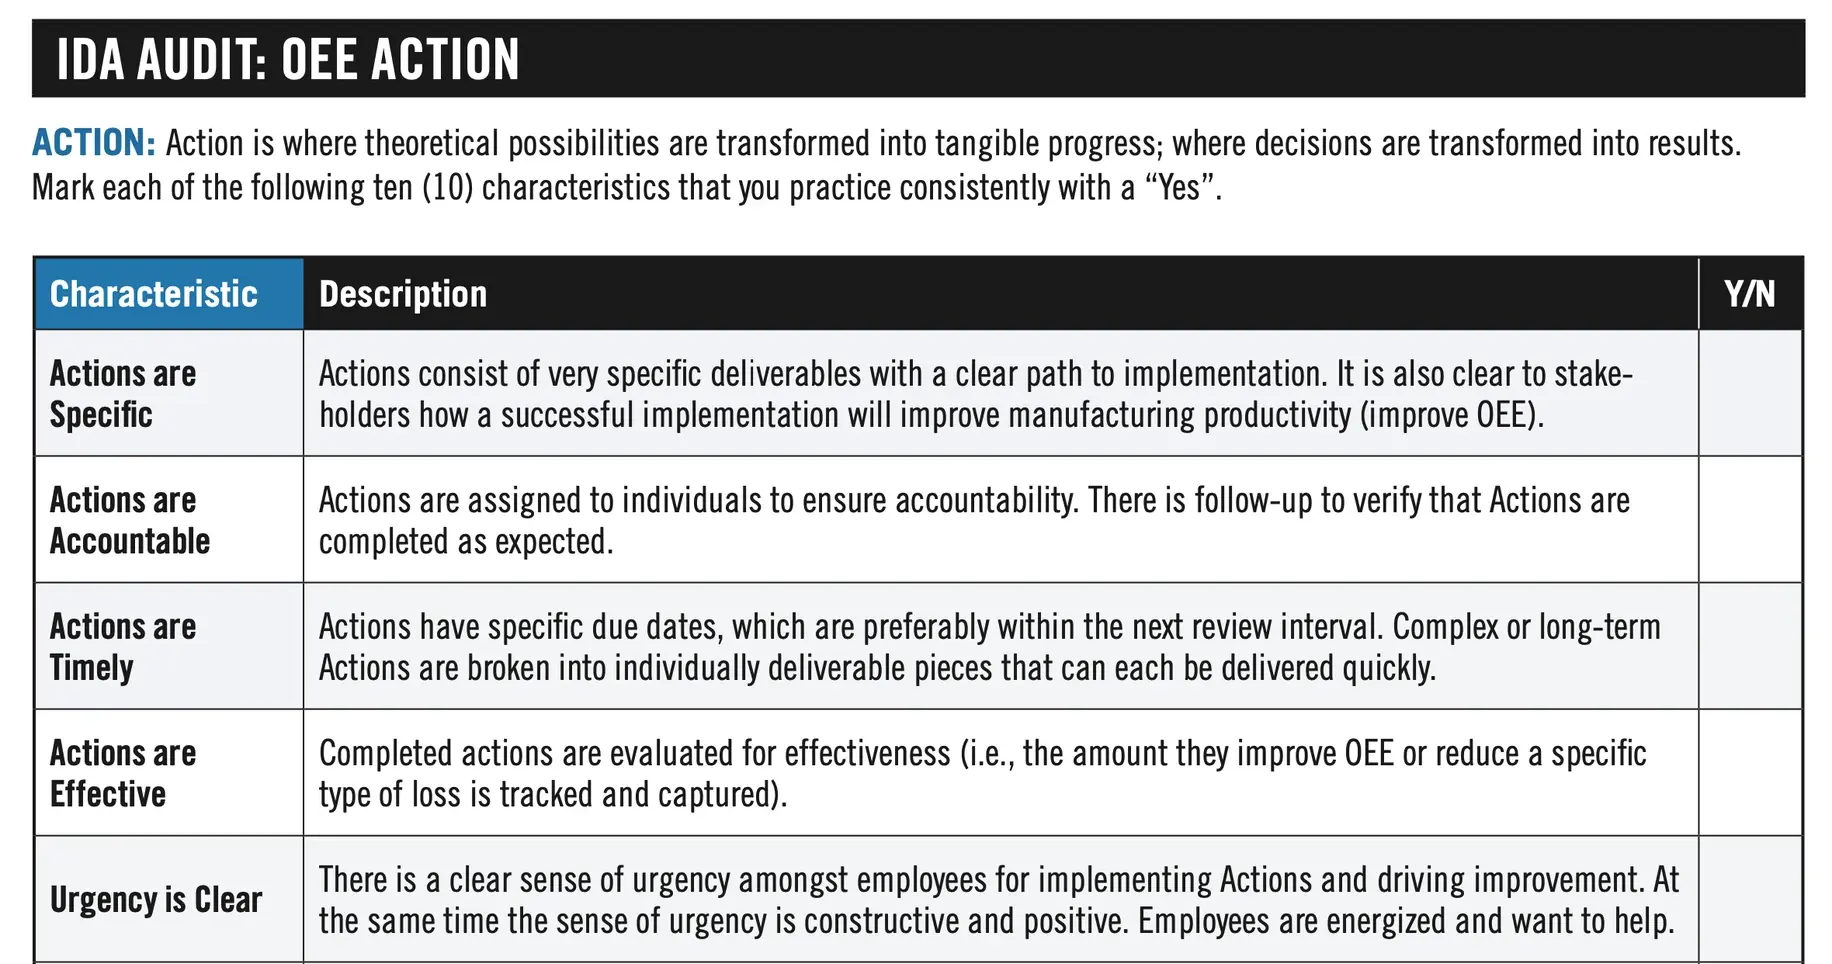
Nota: El proceso IDA se basa en el trabajo pionero de OptimumFX, una empresa con sede en el Reino Unido formada por líderes de opinión y expertos en la mejora de los procesos de fabricación.
Lo que deberías hacer a continuación...
1. Descubre cómo nuestro producto, Vorne XL, puede ayudarte a eliminar el desperdicio y a mejorar significativamente la OEE.
Vorne XL es la forma más sencilla y rápida de supervisar y mejorar la producción. Se trata de un gasto único y su instalación solo lleva un día. Además, puedes probarlo de forma totalmente gratuita durante 90 días.
Más información2. Descarga nuestro paquete GRATUITO de herramientas para potenciar al máximo la productividad de tu empresa de fabricación
El paquete incluye lecciones sobre liderazgo, guías de formación, plantillas para reuniones e informes, resúmenes de conceptos clave, organizadores de proyectos y mucho más. Además, recibirás nuestro boletín mensual de forma gratuita. Puedes darte de baja en cualquier momento.
DESCARGAR HERRAMIENTAS GRATUITAS DE OEE3. Suscríbete a nuestro boletín mensual
Recibe actualizaciones mensuales gratuitas con métodos probados para mejorar la productividad en la fabricación. Puedes darte de baja en cualquier momento.