
Comment améliorer le taux de disponibilité globale des équipements (OEE)

Trois méthodologies pour améliorer le Taux de Rendement Global (TRG) dans le secteur industriel
Les trois méthodologies d’amélioration de la production les plus répandues sont le Lean Manufacturing, Six Sigma et la Théorie des contraintes. L’OEE a été développé dans le cadre du Lean Manufacturing – plus précisément dans le cadre du processus d’amélioration puissant et holistique connu sous le nom de TPM (Maintenance productive totale).
Toutes ces méthodologies ont beaucoup à apporter à l’amélioration de la production. Aucune d’entre elles n’est facile à mettre en œuvre. C’est pourquoi on nous demande souvent : existe-t-il un moyen de se lancer tout en mettant en place un programme complet ? La réponse est oui.
Une quatrième méthodologie : l’IDA
Cette page présente une méthodologie simple et universelle permettant de mener toute activité d’amélioration et vous montre comment l’appliquer au Taux de Rendement Global (TRG). Cette méthodologie est connue sous le nom d’IDA (Information, Décision, Action).
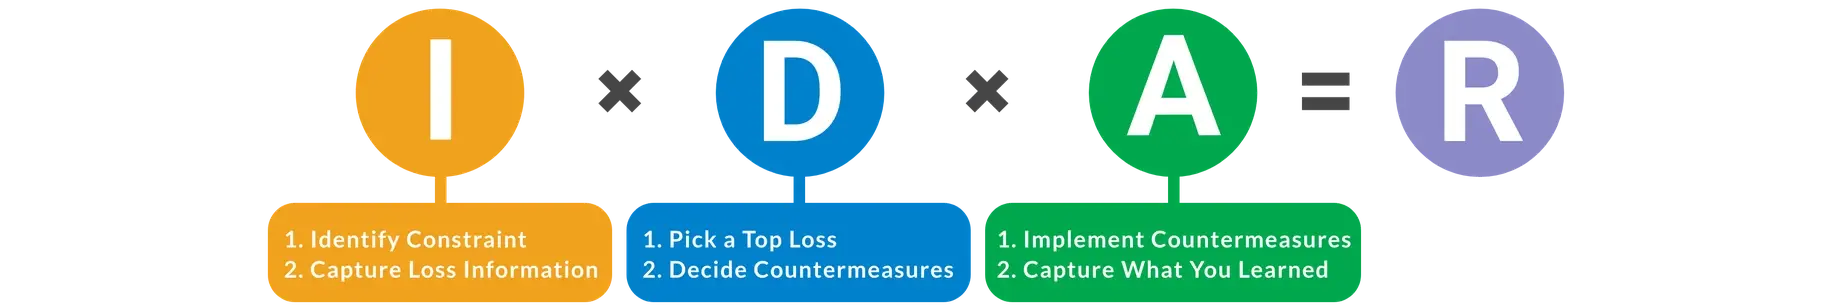
L'IDA met l'accent sur trois facteurs :
- L'information : l'information est le fondement et le point de départ de l'IDA. Une information de qualité (c'est-à-dire précise, pertinente et facile à comprendre) est une condition préalable à une prise de décision efficace.
- Décision : la décision est le pivot entre l’information et l’action. C’est le moment où l’information est examinée et où une ligne de conduite est définie.
- Action : c’est dans l’action que les possibilités théoriques se transforment en progrès concrets ; c’est là que les décisions se concrétisent en résultats.
L’IDA est simple et universelle. Vous avez peut-être remarqué que cette équation ressemble beaucoup à celle de l’OEE. Trois facteurs sont multipliés entre eux pour obtenir un résultat :
Disponibilité × Performance × Qualité = OEE
Information × Décision × Action = Résultat
Tout comme pour l’OEE, ces trois facteurs sont indispensables pour obtenir un bon résultat. Voici un exemple. Imaginez que vous soyez pilote et que votre mission consiste à transporter des passagers en toute sécurité de Chicago à Londres. Dans chacun des trois scénarios suivants, un problème lié à l’IDA vous empêchera d’atteindre votre objectif :
- Les jauges sont imprécises ou défectueuses (problèmed’information )
- Les jauges sont précises, mais vous ne les utilisez pas pour tracer votre route (problèmede décision )
- Les instruments sont précis et vous les consultez, mais vous ne prenez pas la peine d’ajuster les commandes de vol (problèmed’action )
À l’instar d’une chaîne, la force de l’IDA dépend de son maillon le plus faible. Ces trois facteurs (information, décision et action) doivent être présents et en équilibre pour obtenir des résultats optimaux.
L’IDA est suffisamment simple pour être compris par tous les collaborateurs et suffisamment large pour servir d’outil central permettant de faire progresser les objectifs de l’entreprise. En mettant en place des comportements qui optimisent les intrants (information, décision et action), les extrants (résultats) suivront naturellement.
Information
L’information est le fondement d’une prise de décision efficace. L’objectif est de générer des données précises et pertinentes, accessibles à toutes les parties prenantes.
Identifier la contrainte
Que faisons-nous ?
La première étape consiste à s’assurer que vous collectez les informations au bon endroit dans le processus de fabrication. Que vous remplissiez des bouteilles, emballiez des cartons, estampilliez du métal ou assembliez des bus, il y aura toujours une étape ou une machine qui détermine votre débit. Cette étape est la contrainte.
Les performances de la contrainte déterminent celles de l’ensemble du processus de fabrication, car il s’agit de l’étape la plus lente. Pour identifier la contrainte, recherchez l’étape qui présente le débit le plus faible. Si la ligne est conçue pour fonctionner à une seule vitesse, la contrainte est alors l’équipement qui effectue le travail principal.

Exemple
Vous travaillez chez Bubbly Beer Company, qui dispose de trois lignes d’embouteillage. Chaque ligne d’embouteillage est équipée des machines suivantes :
- Un démêleur de bouteilles (pour décharger les palettes de bouteilles en verre propres et prêtes à être remplies)
- Une remplisseuse-capsuleuse (pour sceller la bière Bubbly dans les bouteilles)
- Une étiqueteuse (pour apposer les étiquettes sur les bouteilles)
- Une encaisseuse (pour placer les bouteilles dans des cartons)
- Un palettiseur (pour charger les caisses de bière sur des palettes en vue de l'expédition)
Après avoir examiné la vitesse maximale de chaque machine, l’équipe a identifié que la remplisseuse est l’équipement le plus lent (le goulot d’étranglement). C’est courant sur une ligne d’embouteillage. L’équipe décide de mesurer les pertes au niveau de la remplisseuse.
Recueillir les informations sur les pertes
Que faire ?
La référence absolue pour mesurer les pertes de production est le Taux de Rendement Global (TRG), qui ventile les pertes de TRG en six grandes catégories de pertes et subdivise les pertes de disponibilité en causes spécifiques.
Pour les processus de fabrication comportant plusieurs étapes, il est important de distinguer :
- les arrêts internes (le goulot d’étranglement est à l’arrêt en raison d’un événement survenant au niveau de celui-ci)
- Les arrêts externes (le goulot d’étranglement est à l’arrêt en raison d’un événement survenant en amont ou en aval)
En mesurant les pertes au niveau de la contrainte, et du point de vue de celle-ci, vous pouvez hiérarchiser les actions d’amélioration de l’OEE sur les équipements qui influencent le plus le débit de la ligne.
Exemple
Le directeur des opérations, Mario, a déjà une expérience de l’OEE et souhaite commencer par quelque chose de simple : la saisie manuelle des données. Il sait également qu’il vaut mieux saisir moins d’informations de manière très précise que davantage d’informations de manière approximative. Ainsi, Bubbly Beer commence par saisir les informations suivantes relatives aux pertes :
- Pannes d’équipement : tout arrêt imprévu de plus de cinq minutes est consigné sur une feuille de suivi comportant dix (10) motifs d’arrêts internes, auxquels s’ajoutent un motif supplémentaire pour les arrêts dus à un manque d’alimentation (par l’équipement en amont) et un autre pour les blocages (par l’équipement en aval).
- Réglages et ajustements : chaque changement de production est enregistré, depuis la dernière bouteille d’une saveur jusqu’à la première bouteille de la saveur suivante.
- Perte de rendement : Mario sait qu’il est très difficile de suivre manuellement la différence entre les arrêts mineurs et la réduction de vitesse, et il ne veut pas que les opérateurs soient distraits par cela ; il décide donc que la perte de rendement sera calculée (à partir du temps de cycle idéal, du nombre total de pièces et du temps de fonctionnement).
- Rejets de production : les opérateurs recensent les défauts qui affectent le plus le débit au niveau de la contrainte (défauts survenant à l’étape de la contrainte ou en aval) en soustrayant le nombre de bouteilles entrant dans la remplisseuse du nombre de bouteilles expédiées (tel que calculé à partir des caisses palettisées).
- Rejets au démarrage : les opérateurs tiennent un décompte distinct des défauts lors du démarrage et après chaque changement de série.
Après deux semaines de collecte des données sur les pertes, l’équipe a une bonne compréhension des pertes au niveau de la remplisseuse. Elle sait également que son Taux de rendement global (TRG) est de 54,65 %. Il y a donc une marge d’amélioration considérable !

Décision
Les décisions constituent le pivot entre l’information et l’action. C’est le moment où l’information est examinée et où une ligne de conduite est définie. C’est là que nous prenons des décisions telles que :
- Que va-t-on changer ?
- Sur quelle période ?
- Qui sera responsable de ce changement ?
Nous recommandons de travailler selon des cycles d’amélioration de deux semaines. C’est suffisamment long pour apporter des changements significatifs et suffisamment court pour conserver un sentiment de concentration et d’urgence.
Identifiez la principale source de perte
Que faire ?
L'un des moyens les plus rapides de s'améliorer consiste à se concentrer sans relâche sur les principales sources de pertes. En d'autres termes, concentrez votre attention sur le plus petit ensemble d'actions d'amélioration susceptibles de produire des résultats importants.
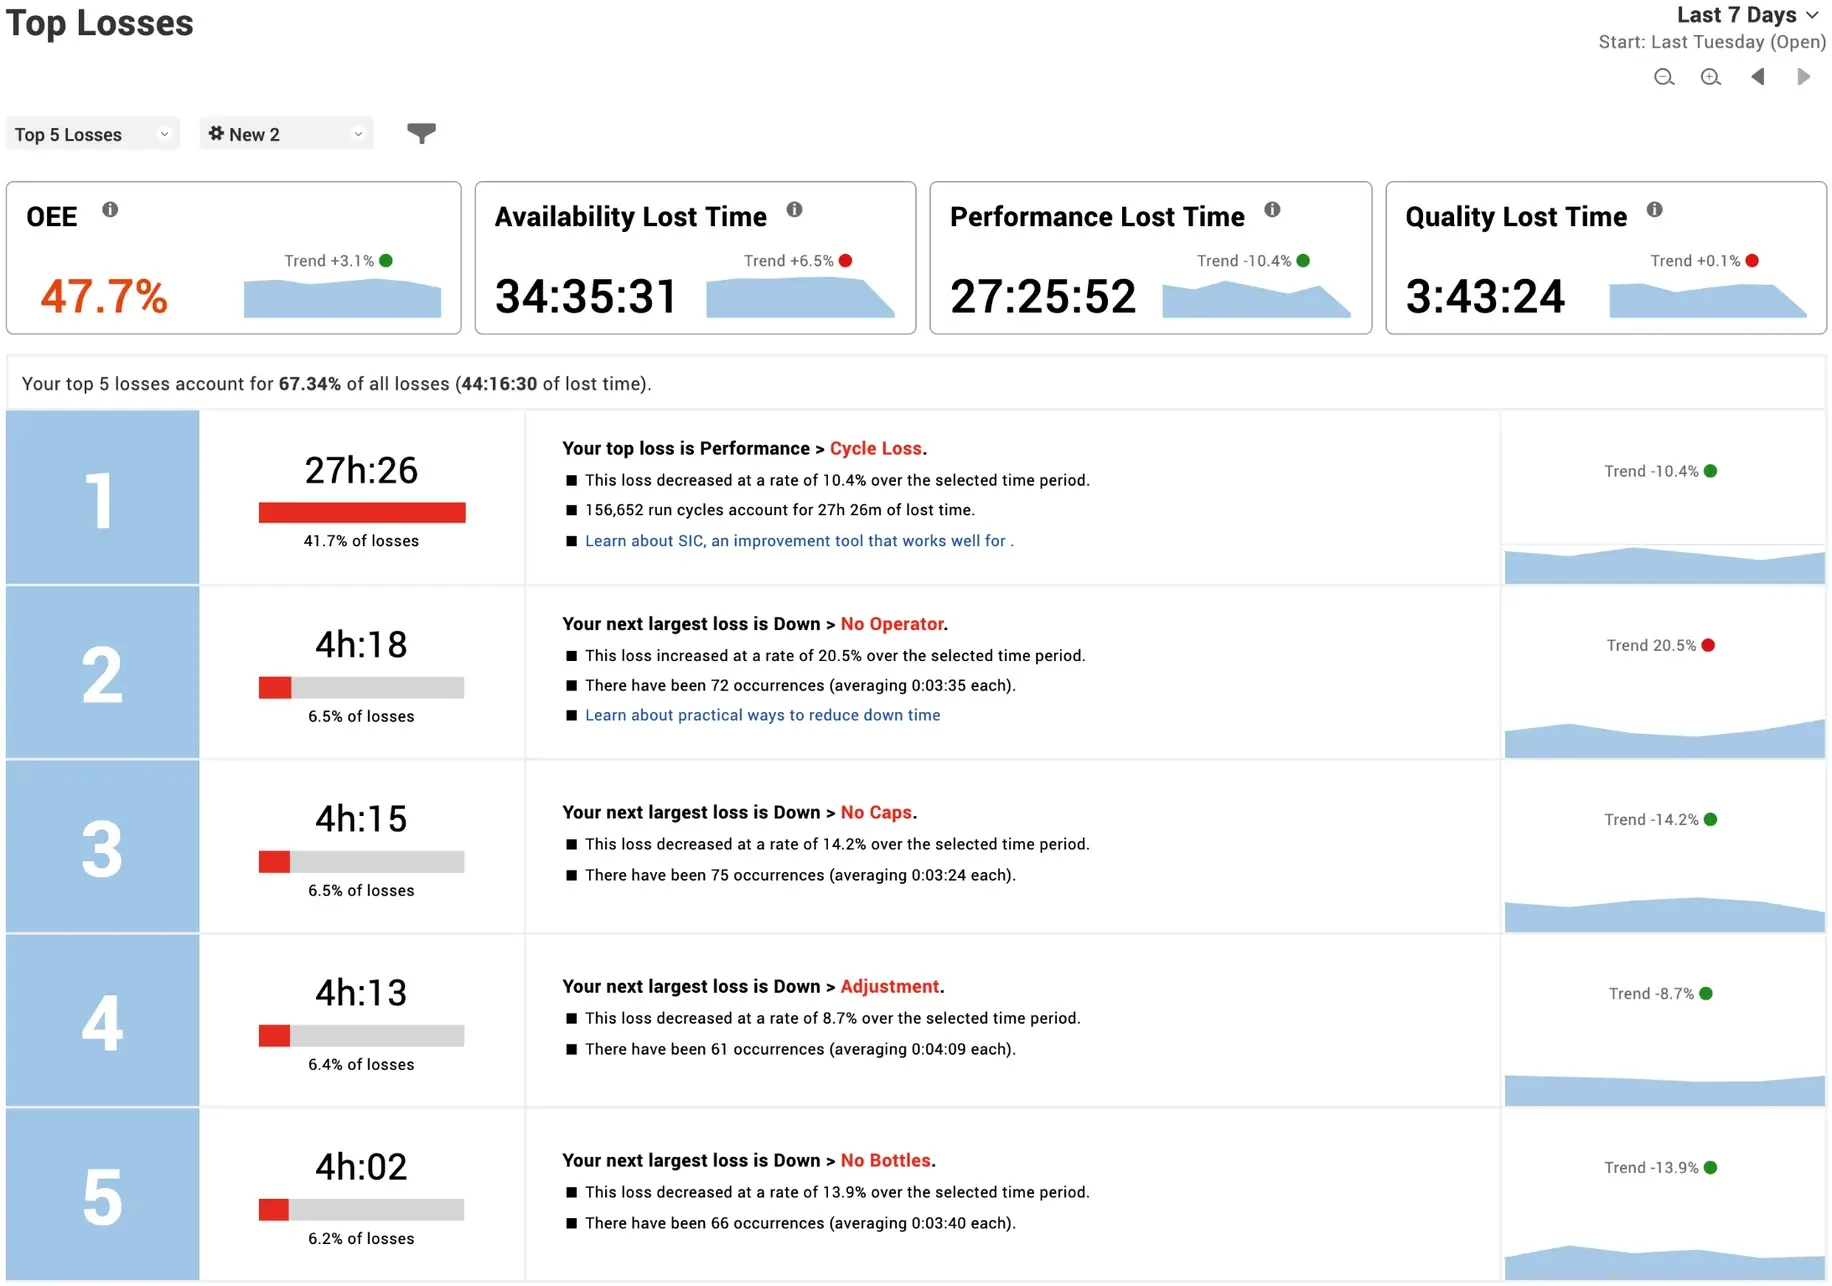
Choisissez la perte la plus importante pour laquelle :
- votre équipe a des idées d'actions à mener.
- Les ressources externes nécessaires sont minimes.
- Des mesures peuvent être prises immédiatement.
Exemple
L'équipe de production de Bubbly Beer se réunit pour passer en revue ses principales pertes, qu'elle a répertoriées dans un simple tableur :
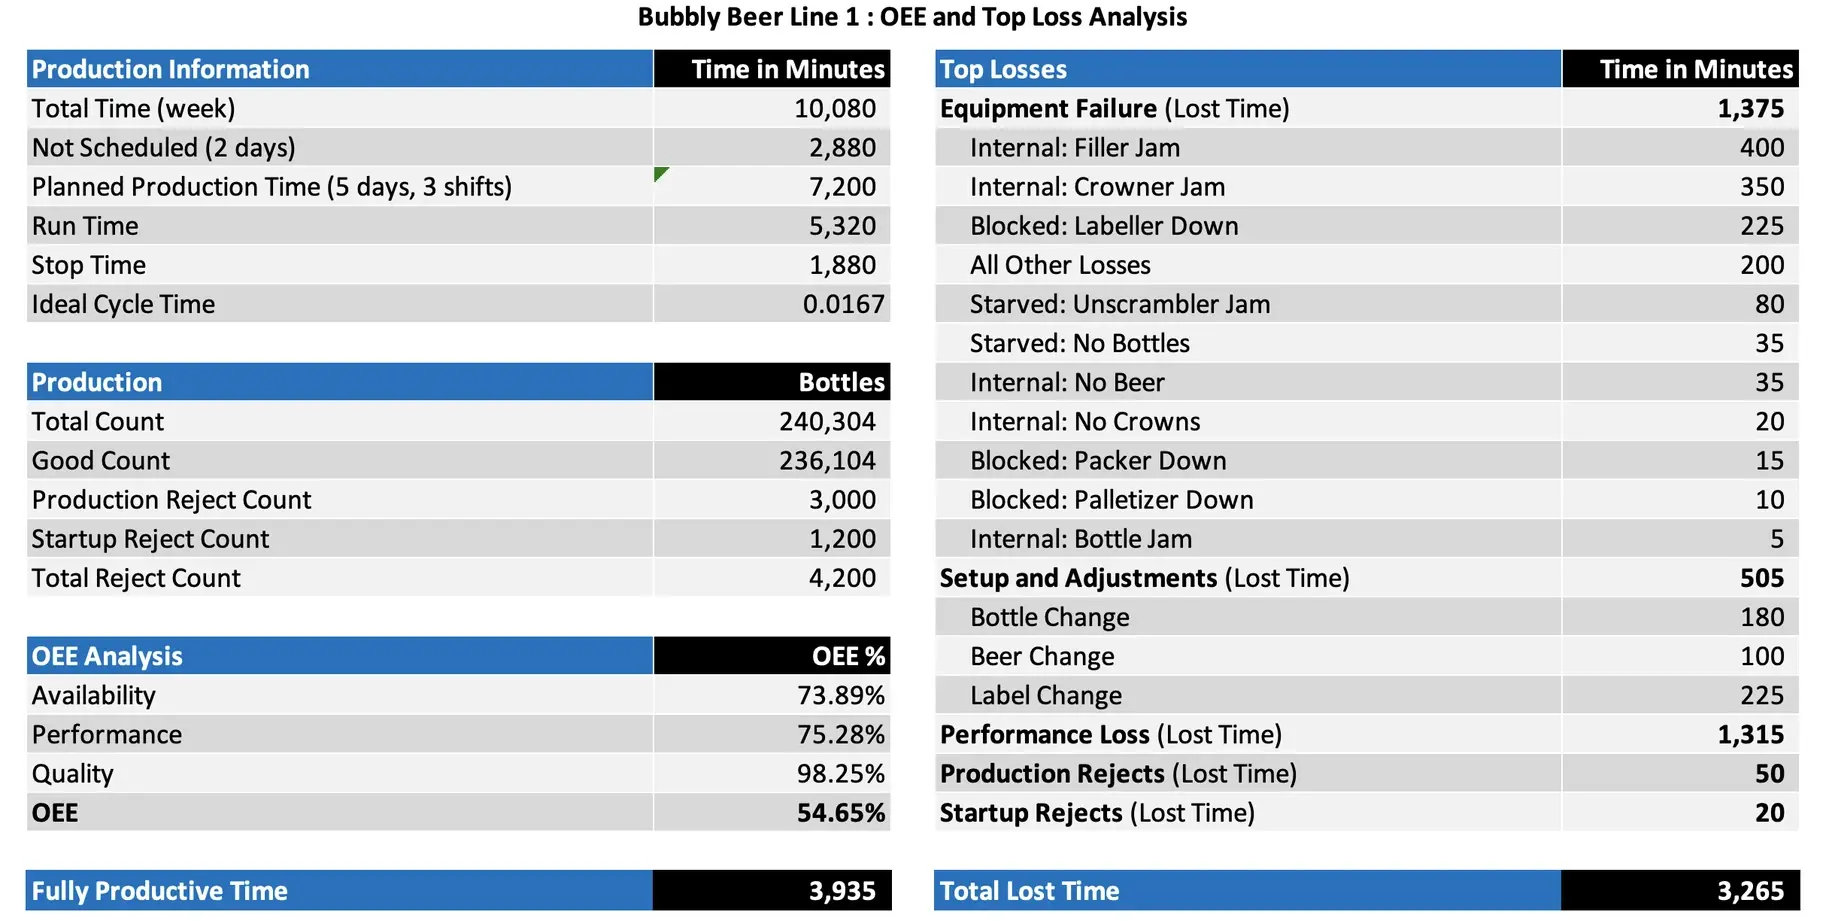
Les performances en termes de Taux de disponibilité (OEE) sont nettement inférieures à leurs prévisions ; ils ont perdu 1 315 minutes de temps de production à cause de petits arrêts et de cycles lents. Cela représente presque autant que la perte totale due aux pannes d’équipement, aux réglages et aux ajustements.
Frank, l’un des opérateurs les plus expérimentés, signale que la remplisseuse est fréquemment arrêtée pendant une minute ou deux à cause de bourrages. Mieux encore, il partage quelques observations et idées pour réduire le nombre de bourrages. Un consensus se dégage rapidement : l’équipe souhaite remédier à cette perte de performance.
Définir des mesures correctives
Que faire ?
L’étape suivante consiste à sélectionner une ou plusieurs mesures correctives.
- Commencez par un brainstorming. L’objectif du brainstorming est d’élargir l’éventail des possibilités. Notez chaque idée sans porter de jugement sur sa faisabilité. Pour l’instant, chaque idée est une bonne idée.
- Terminez par un affinage. L’objectif de l’affinage est de réduire l’éventail des possibilités. Affinez la liste pour ne retenir que les mesures correctives les plus prometteuses pouvant être mises en œuvre dans le délai imparti pour le cycle d’amélioration (en principe deux semaines).
Assurez-vous que chaque mesure corrective soit « prise en charge » par un membre de l’équipe et que chacun se soit engagé à mener à bien sa tâche dans les délais impartis.
Exemple
L’équipe de production organise une séance de brainstorming de 30 minutes et propose sept idées pour réduire la perte de performance :
- Remettre les dispositifs de remplissage dans leur état d’origine (campagne 5S, lubrification et remplacement des pièces d’usure).
- Définir une vitesse fixe pour chaque produit (au lieu de laisser les opérateurs régler la vitesse de manière arbitraire).
- Installer un voyant lumineux sur la machine de remplissage qui s’allume lorsque celle-ci fonctionne à une vitesse inférieure à la vitesse fixe.
- Vérifier les repères de réglage pour chaque produit afin d’améliorer la précision.
- Vérifier le plan de maintenance de la remplisseuse et s'assurer que les opérations de maintenance essentielles sont effectuées comme prévu, de manière continue.
- Ajouter un système de refroidissement au plan d’investissement afin de refroidir le produit avant la mise en bouteille.
- Analyser les baisses de rendement toutes les deux (2) heures afin de mieux cerner leurs causes.
L’équipe se rend également compte qu’elle ne dispose d’aucune donnée concrète permettant d’expliquer les baisses de rendement de la remplisseuse. Elle ajoute donc un huitième point :
- Mettre en place une fiche de suivi sur le goulot d’étranglement afin de recenser les 10 principales causes des petits arrêts et des cycles lents, de sorte que les opérateurs puissent cocher chaque perte au fur et à mesure qu’elle se produit (pour obtenir des informations plus détaillées).
L’équipe s’engage à mener à bien les points 1, 3, 4 et 8 au cours des deux prochaines semaines. Un membre de l’équipe assume la responsabilité (« ownership ») de chacune des quatre contre-mesures.
Action
L'action, c'est là où les possibilités théoriques se transforment en progrès concrets ; là où les décisions se transforment en résultats. Mettez en œuvre les décisions rapidement et de manière cohérente pour générer des progrès concrets.
Mettre en œuvre des contre-mesures
Que faisons-nous ?
C’est là que les actions sont menées – et que le changement s’opère.
Pour maximiser l’impact de vos actions, il est judicieux de vous assurer que toutes les ressources sont alignées avant de vous lancer dans des changements importants. Par exemple :
- Informer et former les membres de l’équipe (afin que tout le monde soit sur la même longueur d’onde)
- Définir les étapes du cycle d’amélioration (en précisant les détails si nécessaire)
- Vérifier le planning (pour allouer du temps au travail sur l’équipement)
- Achetez tout le matériel nécessaire (comme les pièces de rechange)
- Dirigez activement le projet (restez positif et motivé, concentrez-vous sur le plan et célébrez les réussites au fur et à mesure)
Exemple
Allen, le chef d’équipe, anime une réunion de 15 minutes avec les principales parties prenantes afin de passer en revue le plan d’amélioration. Il explique en quoi la perte de performance a affecté la production et comment ils s’efforcent d’augmenter la productivité de leur équipement existant afin de pouvoir lancer la « Bubbly Beer » sur plusieurs nouveaux marchés tests sans dépenses d’investissement majeures.
Mario réserve une heure chaque matin pour une visite quotidienne sur le terrain (Gemba walk) avec Allen afin de manifester le soutien de la direction à leur projet.
Allen anime ensuite une autre réunion de 15 minutes avec les membres clés de l’équipe de la chaîne d’embouteillage afin de discuter du plan d’action spécifique à la remplisseuse et de répartir chaque mesure corrective sur un tableau blanc. Les ressources sont allouées à :
| Contre-mesure | Tâche | Responsable de la tâche |
|---|---|---|
| Remise en état de l’équipement | Recherche préliminaire sur la maintenance autonome et la méthode 5S | Allen (superviseur) |
| Remise en état de l'équipement | Prévoir deux (2) heures d'arrêt planifié pour la mise en œuvre de la méthode 5S | Sarah (Planification) |
| Remise en état de l'équipement | Prendre des photos de la zone avant la mise en œuvre de la méthode 5S | Allen (superviseur) |
| Remise en état du matériel | Acheter un jeu complet de pièces d'usure de remplissage | Lea (Magasin) |
| Remettre l'équipement en état | Former les opérateurs à un processus 5S simple | Allen (superviseur) |
| Remise en état du matériel | Mener un exercice 5S | Allen (superviseur) |
| Feu de signalisation de vitesse de remplissage | Spécifier et acheter un voyant d'alerte | Bill (ingénieur) |
| Voyant de vitesse de remplissage | Installer le voyant d'alerte lors d'un arrêt programmé | Bill (ingénieur) |
| Repères de réglage | Interroger les opérateurs sur les repères de réglage actuels | Dave (Maintenance) |
| Repères de réglage | Déterminer les meilleurs réglages avec les opérateurs | Dave (Maintenance) |
| Repères de réglage | Mettre en œuvre et tester les meilleurs réglages avec les opérateurs | Dave (Maintenance) |
| Fiche de contrôle | Concevoir une fiche de suivi des causes de perte de performance | Amy (Administration) |
| Fiche de contrôle | Former les superviseurs et les opérateurs à l'utilisation de la nouvelle fiche | Amy (Admin) |
| Fiche de contrôle | Regrouper les fiches chaque semaine et les présenter à l'équipe | Amy (Admin) |
Au cours de la semaine suivante, l'équipe :
- Nettoiera, lubrifiera et remplacera les pièces d'usure de la machine de remplissage.
- Effectuera un exercice 5S. L'équipe constate que deux pièces sont trop usées et doivent être remplacées.
- Constate que la remplisseuse fonctionne plus lentement que le temps de cycle idéal, car l’une des variantes de produit provoque un bourrage à ce temps de cycle. Elle établit un tableau indiquant les réglages optimaux pour chaque produit.
- Remplira la fiche de contrôle afin de recueillir davantage d’informations en vue de la prochaine série d’améliorations.
- Découvre qu’un composant mécanique essentiel est sur le point de tomber en panne (ce qui aurait entraîné au moins une journée d’arrêt). Mario autorise immédiatement la commande d’une pièce de rechange et Sarah planifie un créneau pour que Dave procède au remplacement.
Consignez ce que vous avez appris
Que faire ?
Chaque cycle d’amélioration doit se terminer par une brève rétrospective au cours de laquelle vous répondez à trois questions :
- Qu'est-ce qui s'est bien passé ?
- Qu'est-ce qui aurait pu mieux se passer ?
- Que devrions-nous changer à l'avenir ?
La réponse à cette dernière question doit être intégrée dans des processus de travail standardisés. Consolidez toutes les améliorations en les documentant sous forme de nouvelles bonnes pratiques pour votre activité de production.
Exemple
L'équipe s'accorde à dire qu'elle s'est concentrée sur la bonne source de perte et que le projet a été bien organisé. Elle estime qu'elle aurait pu consacrer davantage de temps d'arrêt à un nettoyage et à une lubrification plus approfondis de la remplisseuse. Elle convient de prévoir plus de temps pour ce type d'activité à l'avenir.
Allen pérennise les enseignements tirés en mettant à jour les documents de travail standardisés. Il s’assure également que les opérateurs des trois équipes soient formés à ces améliorations. Il discute également avec Mario de la mise en œuvre de ces améliorations sur les deux autres lignes d’embouteillage.
La fiche de contrôle d’Amy révèle qu’un nombre important de petits arrêts est dû à des bourrages de bouteilles, qui semblent survenir principalement avec un nouveau type de bouteille utilisé depuis plusieurs mois. En conséquence, l’équipe chargée des achats de matériel sera associée au prochain cycle d’amélioration.
Résultats
Lorsque vous gérez les intrants (IDA), les résultats suivent naturellement.
C’est en réalité très libérateur de cesser de se focaliser sur les résultats (qui sont par nature rétrospectifs) et de consacrer plutôt son temps et son énergie à la création d’un processus générateur de résultats : informations, décisions et actions.
Publiez maintenant vos résultats. Si vous avez obtenu le résultat souhaité, célébrez vos succès. Si vous n’avez pas obtenu le résultat escompté, réévaluez la manière dont vous avez mis en œuvre l’IDA afin d’identifier les faiblesses de votre processus (les données étaient-elles suffisamment précises ? Avez-vous pris les bonnes décisions ? Avez-vous aligné l’équipe pour qu’elle se concentre sur un seul domaine de perte ? Avez-vous mené à bien toutes les actions convenues ?).
Exemple
L’équipe de Bubbly Beer a réduit les pertes de performance de 416 minutes, récupérant ainsi près de sept (7) heures de temps de production sur les trois équipes.
C’est un excellent résultat ! Mario est ravi, car cette amélioration permet à l’équipe commerciale de décrocher deux nouveaux contrats clients sans entraîner de coûts supplémentaires pour l’usine.
Pour fêter cela, Mario organise un arrêt de production de deux heures la semaine prochaine afin d’organiser un pique-nique d’équipe avec traiteur. Il fait même appel à une entreprise de restauration locale pour qu’elle apporte un four à pizza d’extérieur afin que l’équipe puisse commander ses propres pizzas sur mesure !
Évaluez votre équilibre IDA
Comme décrit précédemment, les résultats optimaux découlent d’un équilibre entre l’information, la décision et l’action. Pour effectuer un rapide bilan de l’efficacité de vos pratiques IDA, appliquez les audits IDA basés sur l’OEE ci-dessous. Chaque audit IDA basé sur l’OEE peut être téléchargé au format PDF pour que vous puissiez l’utiliser dans votre usine.
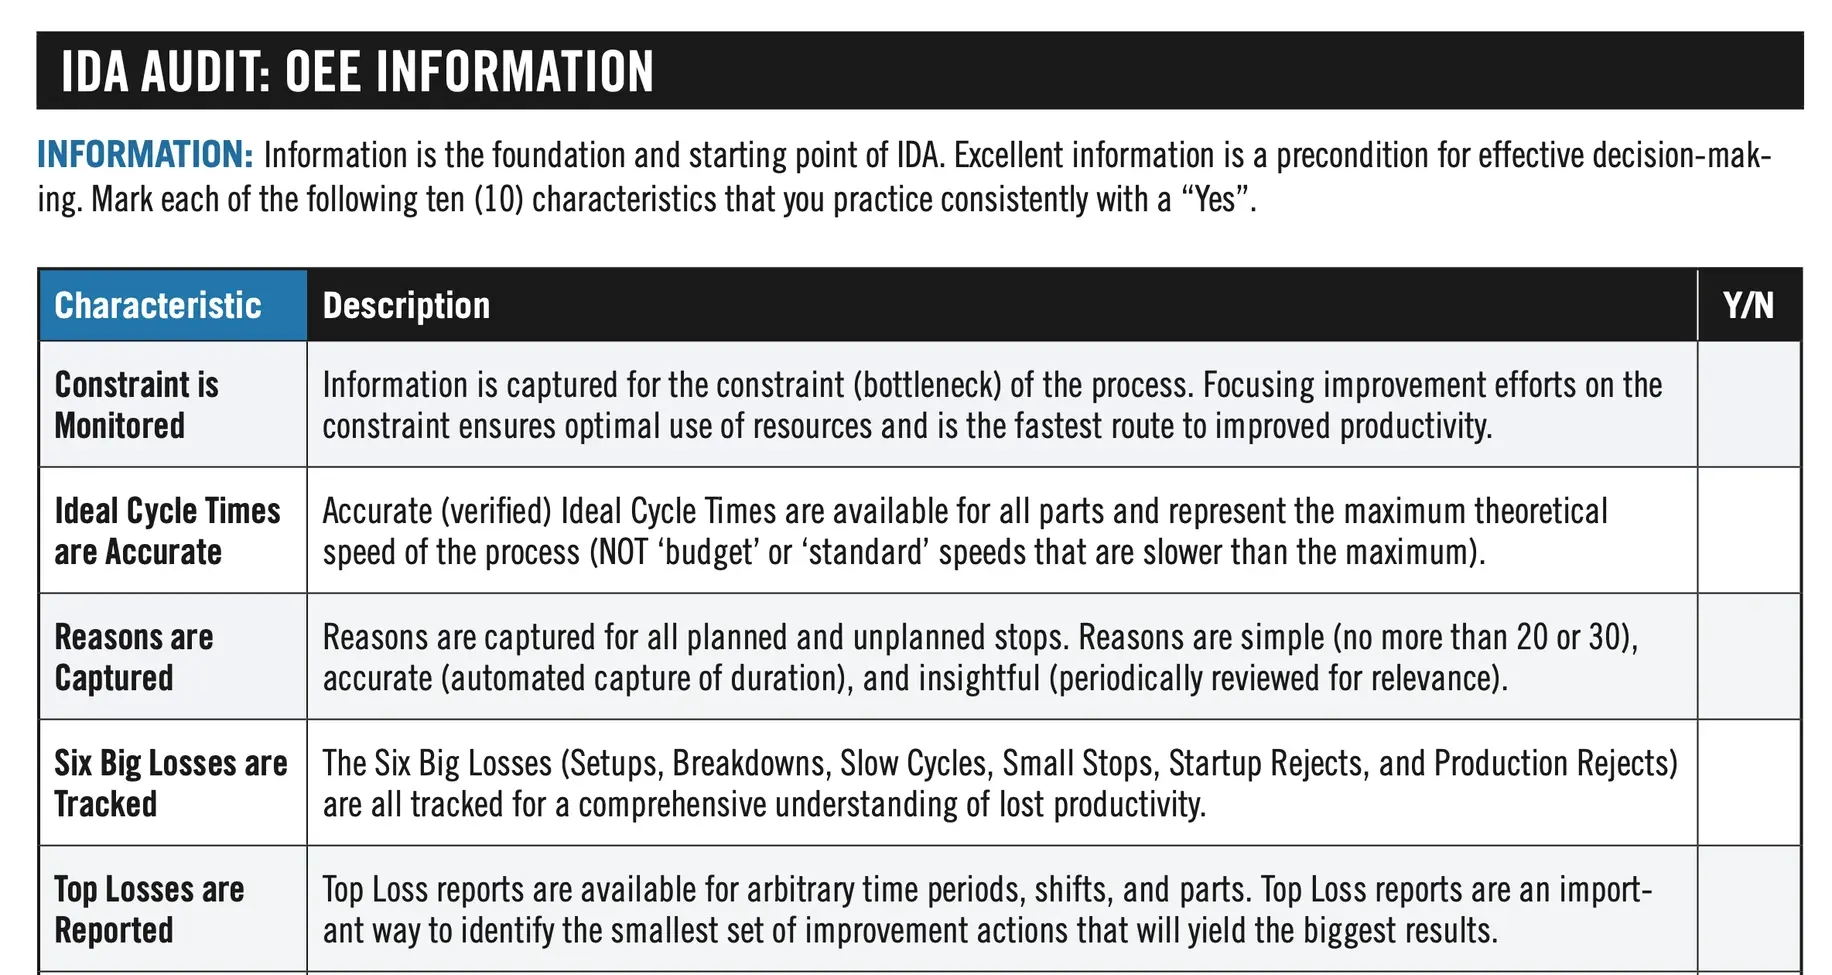
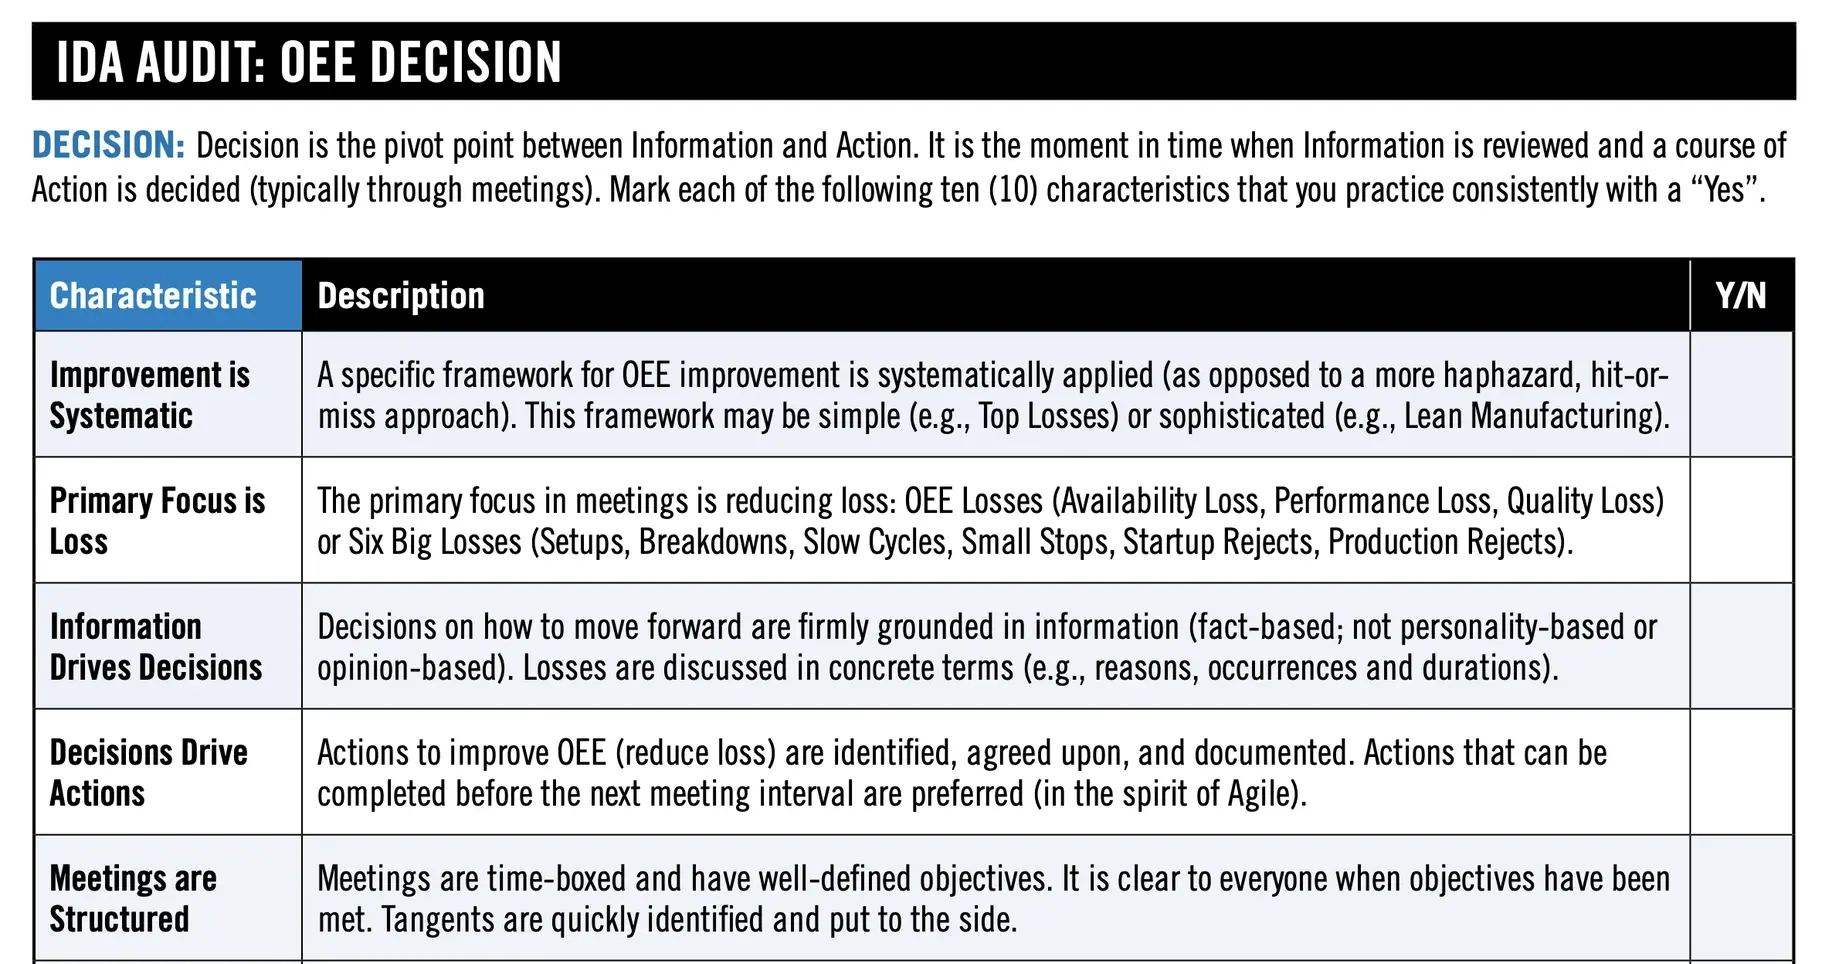
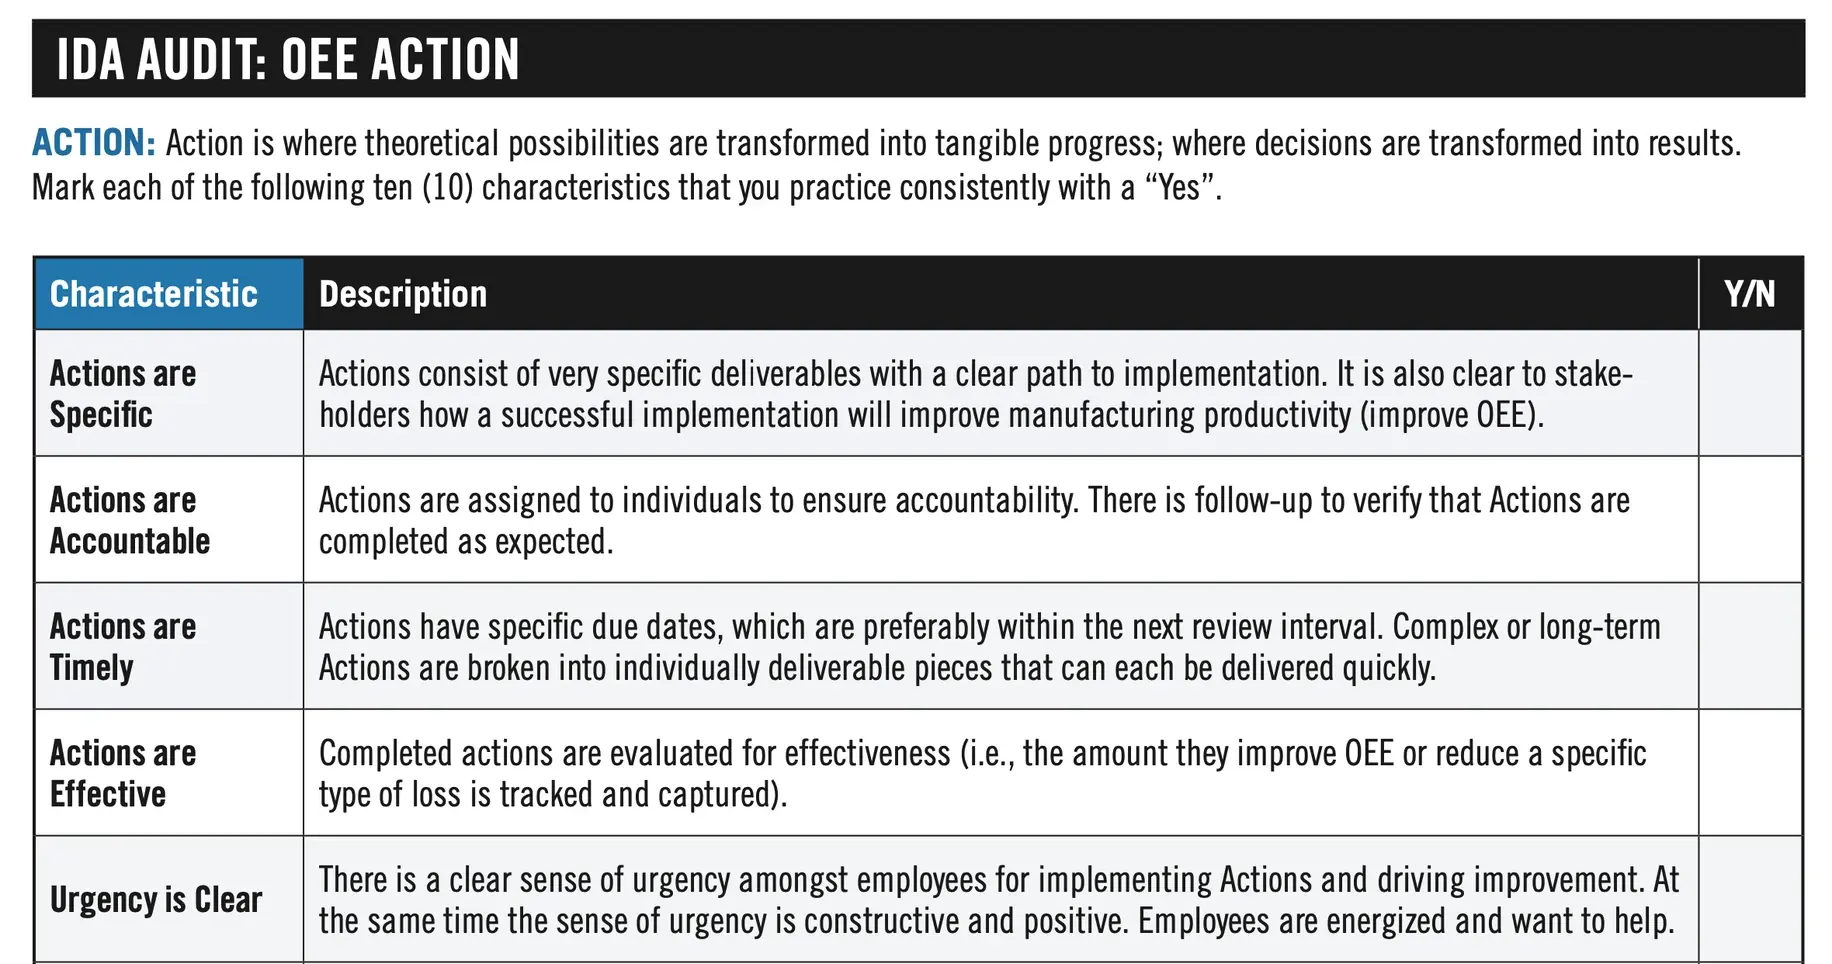
Remarque : le processus IDA s'inspire des travaux pionniers d'OptimumFX, une société britannique reconnue comme référence et experte en matière d'amélioration des processus de fabrication.
Ce que vous devriez faire ensuite...
1. Découvrez comment notre produit, Vorne XL, peut vous aider à réduire le gaspillage et à améliorer considérablement le taux de rendement global (OEE).
Vorne XL est le moyen le plus simple et le plus rapide de surveiller et d'améliorer la production. Il s'agit d'un investissement ponctuel et son installation ne prend qu'une journée. De plus, vous pouvez l'essayer gratuitement pendant 90 jours.
En savoir plus2. Téléchargez notre ensemble d'outils GRATUIT pour booster la productivité de votre entreprise manufacturière
Ce pack comprend des leçons sur le leadership, des guides de formation, des modèles de comptes rendus et de réunions, des résumés des concepts clés, des outils d'organisation de projets, et bien plus encore. Vous recevrez également gratuitement notre newsletter mensuelle. Vous pouvez vous désabonner à tout moment.
TÉLÉCHARGER DES OUTILS OEE GRATUITS3. Inscrivez-vous à notre lettre d'information mensuelle
Recevez chaque mois des mises à jour gratuites proposant des méthodes éprouvées pour améliorer la productivité de notre production. Vous pouvez vous désabonner à tout moment.