
Come migliorare l'OEE
Tre metodologie per migliorare l’OEE nella produzione
Le tre metodologie più diffuse per il miglioramento della produzione sono la Produzione Snella (Lean Manufacturing), Six Sigma e la Teoria dei Vincoli (Theory of Constraints). L’OEE è stato sviluppato nell’ambito della Produzione Snella, in particolare come parte del potente e olistico processo di miglioramento noto come TPM (Manutenzione Produttiva Totale).
Tutte queste metodologie hanno molto da offrire per il miglioramento della produzione. Nessuna di queste metodologie è semplice. Di conseguenza, ci viene spesso chiesto: esiste un modo per iniziare mentre si mette in atto un programma completo? La risposta è sì.
Una quarta metodologia: IDA
Questa pagina presenta una metodologia semplice e universale per guidare qualsiasi attività di miglioramento e illustra come applicarla all’OEE. La metodologia è nota come IDA (Informazione, Decisione, Azione).
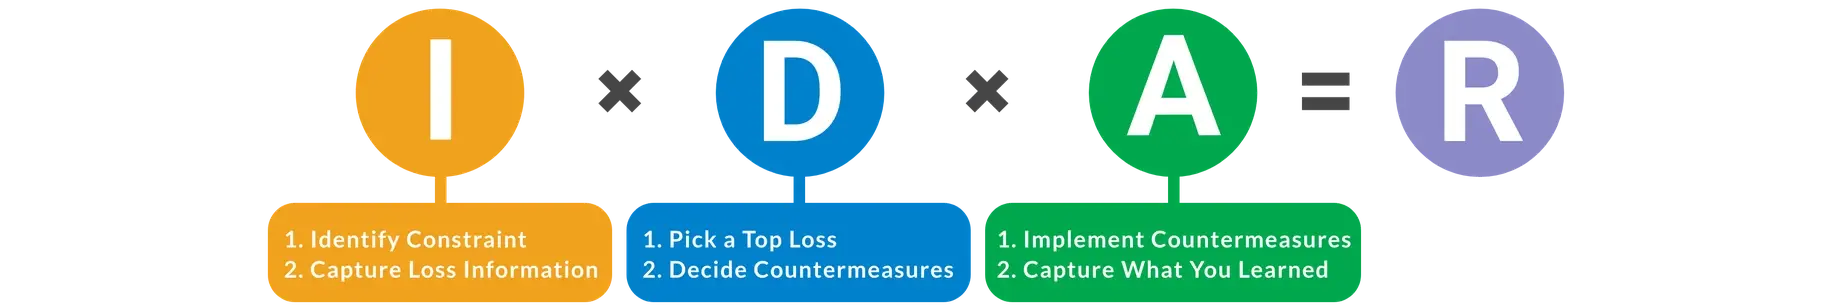
L'IDA pone l'accento su tre fattori:
- Informazione: l’informazione è il fondamento e il punto di partenza dell’IDA. Un’informazione di qualità (ovvero accurata, pertinente e di facile comprensione) è un presupposto indispensabile per un processo decisionale efficace.
- Decisione: le decisioni costituiscono il perno tra informazione e azione. Rappresentano il momento in cui l’informazione viene valutata e si decide una linea d’azione.
- Azione: l’azione è il momento in cui le possibilità teoriche si trasformano in progressi tangibili; dove le decisioni si trasformano in risultati.
L’IDA è semplice e universale. Avrete forse notato che l’equazione assomiglia molto all’OEE. I tre fattori vengono moltiplicati tra loro per ottenere un risultato:
Disponibilità × Prestazione × Qualità = OEE
Informazione × Decisione × Azione = Risultato
Proprio come nell’OEE, tutti e tre i fattori sono necessari per ottenere un buon risultato. Ecco un esempio. Immaginate di essere un pilota e che il vostro compito sia quello di trasportare in sicurezza i passeggeri da Chicago a Londra. In ciascuno dei tre scenari seguenti c’è un problema legato all’IDA che vi impedirà di raggiungere il vostro obiettivo:
- Gli strumenti di misura sono imprecisi o guasti (problemadi informazione )
- Gli indicatori sono precisi ma non li usi per tracciare la rotta (problemadi decisione )
- Gli indicatori sono precisi e li guardi, ma non ti preoccupi di apportare alcuna regolazione ai comandi di volo (problemadi azione )
Come una catena, l’IDA è forte solo quanto il suo anello più debole. Tutti e tre i fattori (Informazione, Decisione e Azione) devono essere presenti e in equilibrio per ottenere risultati ottimali.
L’IDA è abbastanza semplice da essere compreso da tutti i dipendenti e abbastanza ampio da fungere da strumento fondamentale per il raggiungimento degli obiettivi aziendali. Stabilendo comportamenti che ottimizzino gli input (Informazione, Decisione e Azione), gli output (Risultati) verranno da sé.
Informazione
L’informazione è il fondamento di un processo decisionale efficace. L’obiettivo è generare dati accurati e pertinenti che siano a disposizione di tutte le parti interessate.
Identificare il vincolo
Cosa facciamo?
Il primo passo è assicurarsi di raccogliere le informazioni nel punto giusto del processo di produzione. Che si tratti di riempire bottiglie, imballare scatole, stampare metalli o assemblare autobus, ci sarà sempre una singola fase o macchina che determina la produttività complessiva. Questa fase è il vincolo.
Le prestazioni del collo di bottiglia determinano quelle dell’intero processo produttivo, poiché rappresenta la fase più lenta. Per individuare il collo di bottiglia, occorre individuare la fase con la produttività più bassa. Se la linea è progettata per funzionare a una sola velocità, il collo di bottiglia è l’attrezzatura che svolge il lavoro principale.

Esempio
Lavori presso la Bubbly Beer Company, che dispone di tre linee di imbottigliamento. Le attrezzature presenti su ciascuna linea di imbottigliamento sono:
- Un disimpilatore di bottiglie di vetro (per lo scarico dei pallet contenenti bottiglie di vetro pulite e pronte per il riempimento)
- Una riempitrice/tappatrice (per sigillare la Bubbly Beer nelle bottiglie)
- Un'etichettatrice (per applicare le etichette sulle bottiglie)
- Un incartonatore (per inserire le bottiglie in scatole di cartone)
- Un pallettizzatore (per caricare le casse di birra sui pallet in vista della spedizione)
Dopo aver esaminato la velocità massima di ogni macchina, il team ha individuato che la riempitrice è l’attrezzatura più lenta (il collo di bottiglia). Ciò è tipico di una linea di imbottigliamento. Il team decide di misurare le perdite a livello della riempitrice.
Raccogliere le informazioni sulle perdite
Cosa facciamo?
Lo standard di riferimento per la misurazione delle perdite di produzione è l’OEE, con una suddivisione delle perdite OEE nelle Sei Grandi Perdite e un’ulteriore suddivisione delle perdite di disponibilità in cause specifiche.
Per i processi di produzione con più fasi, è importante distinguere tra:
- Fermate interne (il collo di bottiglia è inattivo a causa di un evento che si verifica proprio a livello del collo di bottiglia)
- Fermate esterne (il collo di bottiglia è inattivo a causa di un evento che si verifica a monte o a valle)
Misurando le perdite sul collo di bottiglia, e dal punto di vista del collo di bottiglia stesso, è possibile stabilire le priorità delle attività di miglioramento dell’OEE sulle attrezzature che incidono maggiormente sulla produttività della linea.
Esempio
Il direttore operativo, Mario, ha già esperienza con l’OEE e vuole iniziare in modo semplice, con l’acquisizione manuale dei dati. Sa anche che è meglio acquisire poche informazioni in modo accurato piuttosto che molte in modo approssimativo. Pertanto, Bubbly Beer inizia a registrare le seguenti informazioni relative alle perdite:
- Guasti alle attrezzature: ogni fermo non pianificato di durata superiore a cinque minuti viene registrato su un foglio di controllo con dieci (10) motivi per i fermi interni, più un motivo aggiuntivo per i casi di mancanza di materiale (da parte delle attrezzature a monte) e di blocco (da parte delle attrezzature a valle).
- Configurazione e regolazioni: ogni cambio di produzione viene registrato dall’ultima bottiglia di un gusto alla prima bottiglia del gusto successivo.
- Perdita di rendimento: Mario sa che è molto difficile monitorare manualmente la differenza tra «fermi minori» e «velocità ridotta» e non vuole che gli operatori si distraggano per questo; decide quindi che la perdita di rendimento verrà calcolata (in base al tempo di ciclo ideale, al numero totale di pezzi e al tempo di funzionamento).
- Scarti di produzione: gli operatori tengono traccia dei difetti che incidono maggiormente sulla produttività nel punto di collo (difetti nella fase di collo o successive) sottraendo il numero di bottiglie in entrata nella riempitrice dal numero di bottiglie spedite (calcolato in base alle casse pallettizzate).
- Scarti all’avvio: gli operatori tengono un conteggio separato dei difetti durante l’avvio e dopo ogni cambio di produzione.
Dopo due settimane di raccolta dei dati sulle perdite, il team ha acquisito una buona comprensione delle perdite della riempitrice. Sa inoltre che il proprio OEE è pari al 54,65%. C’è ampio margine di miglioramento!

Decisione
Le decisioni sono il punto di snodo tra informazione e azione. È il momento in cui si valutano le informazioni e si decide una linea d’azione. È qui che prendiamo decisioni quali:
- Cosa cambieremo?
- In quale arco di tempo?
- Chi sarà responsabile del cambiamento?
Consigliamo di lavorare con cicli di miglioramento di due settimane. È un periodo abbastanza lungo da consentire cambiamenti significativi e abbastanza breve da mantenere un senso di concentrazione e urgenza.
Scegli una perdita principale
Cosa facciamo?
Uno dei modi più rapidi per migliorare è concentrarsi senza sosta sulle perdite principali. In altre parole, concentrate la vostra attenzione sul numero più ridotto possibile di azioni di miglioramento che possano produrre grandi risultati.
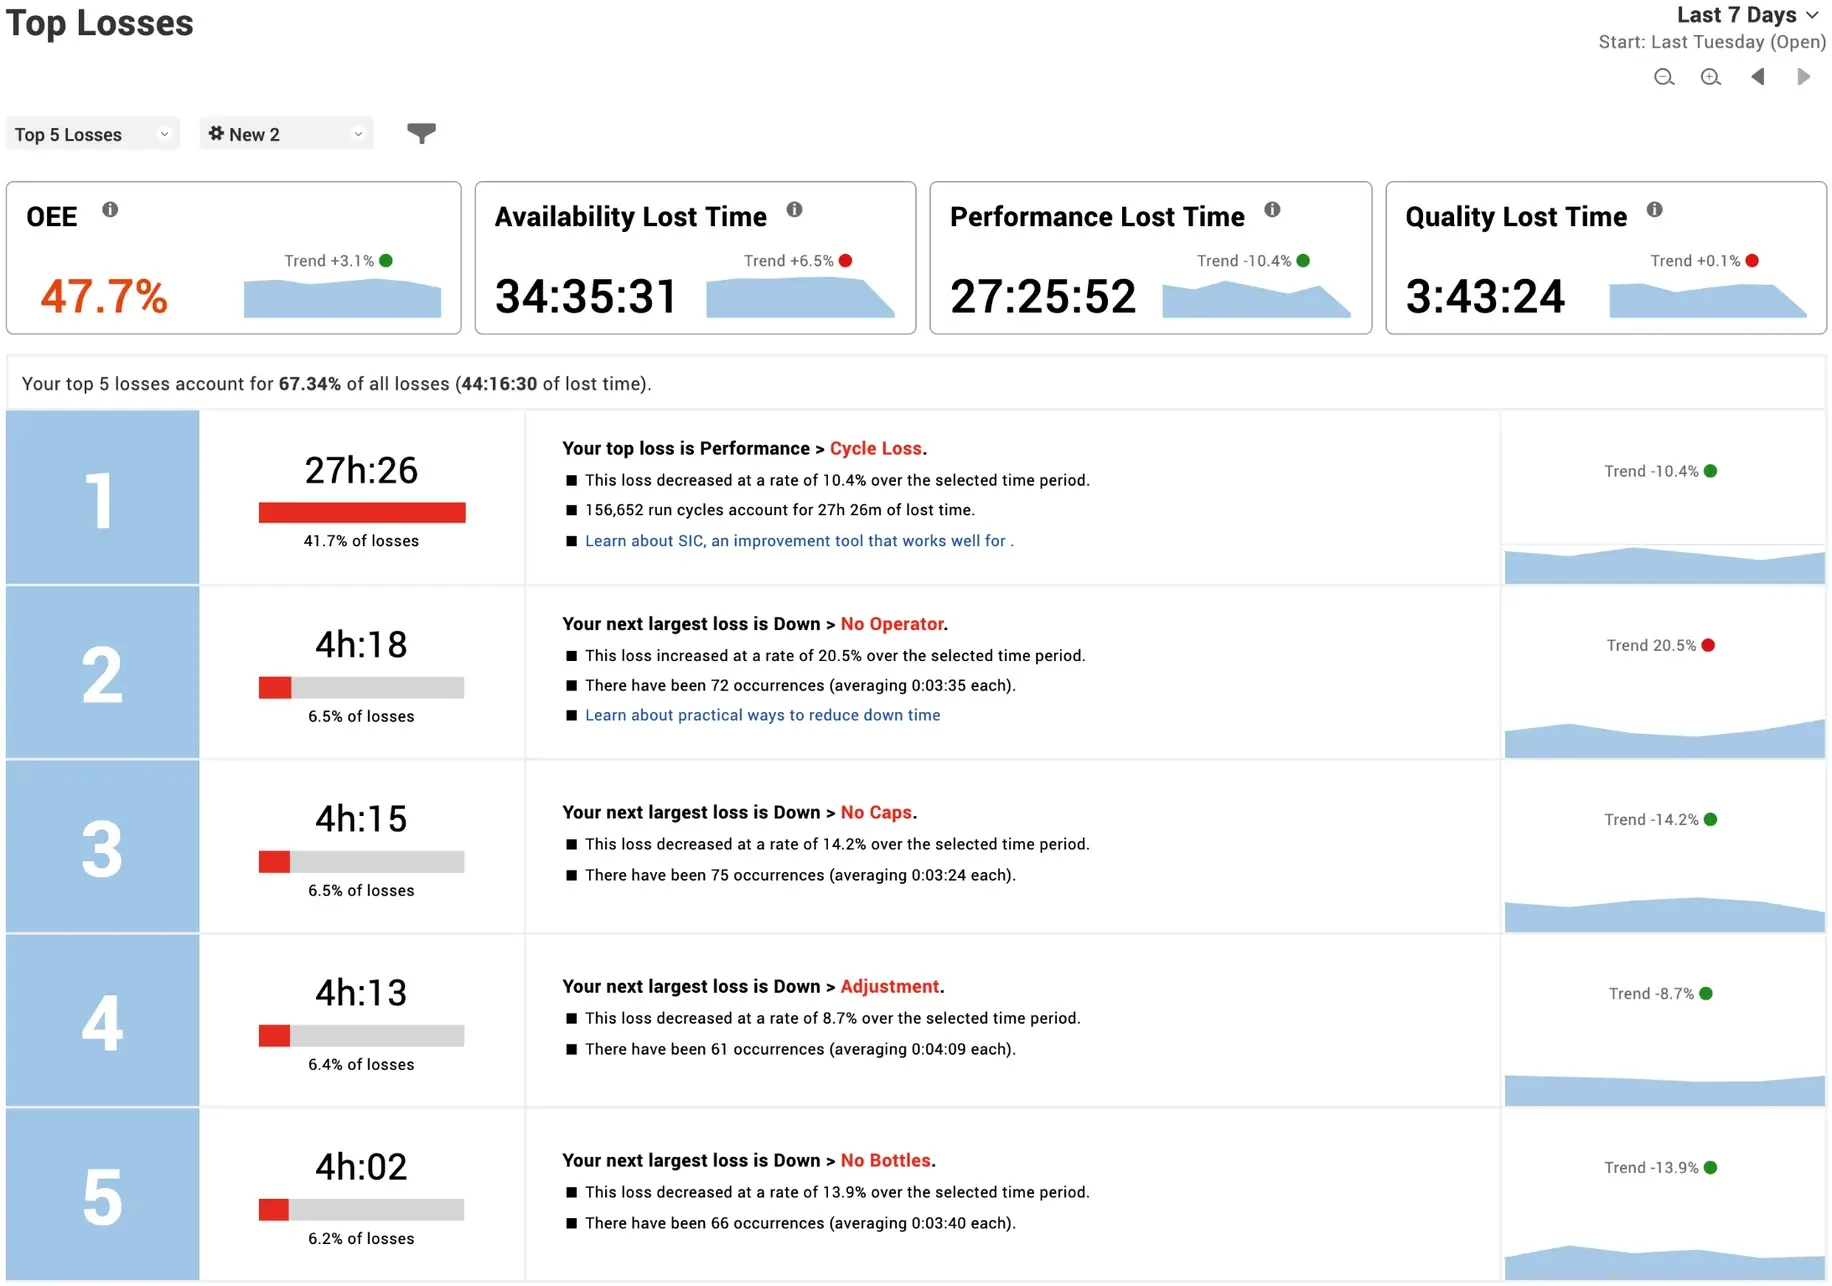
Scegli la perdita maggiore in cui:
- il tuo team abbia idee sulle azioni che può intraprendere.
- Sono necessarie risorse esterne minime.
- Si possa agire immediatamente.
Esempio
Il team di produzione della Bubbly Beer si riunisce per esaminare le perdite più rilevanti, che ha raccolto in un semplice foglio di calcolo:
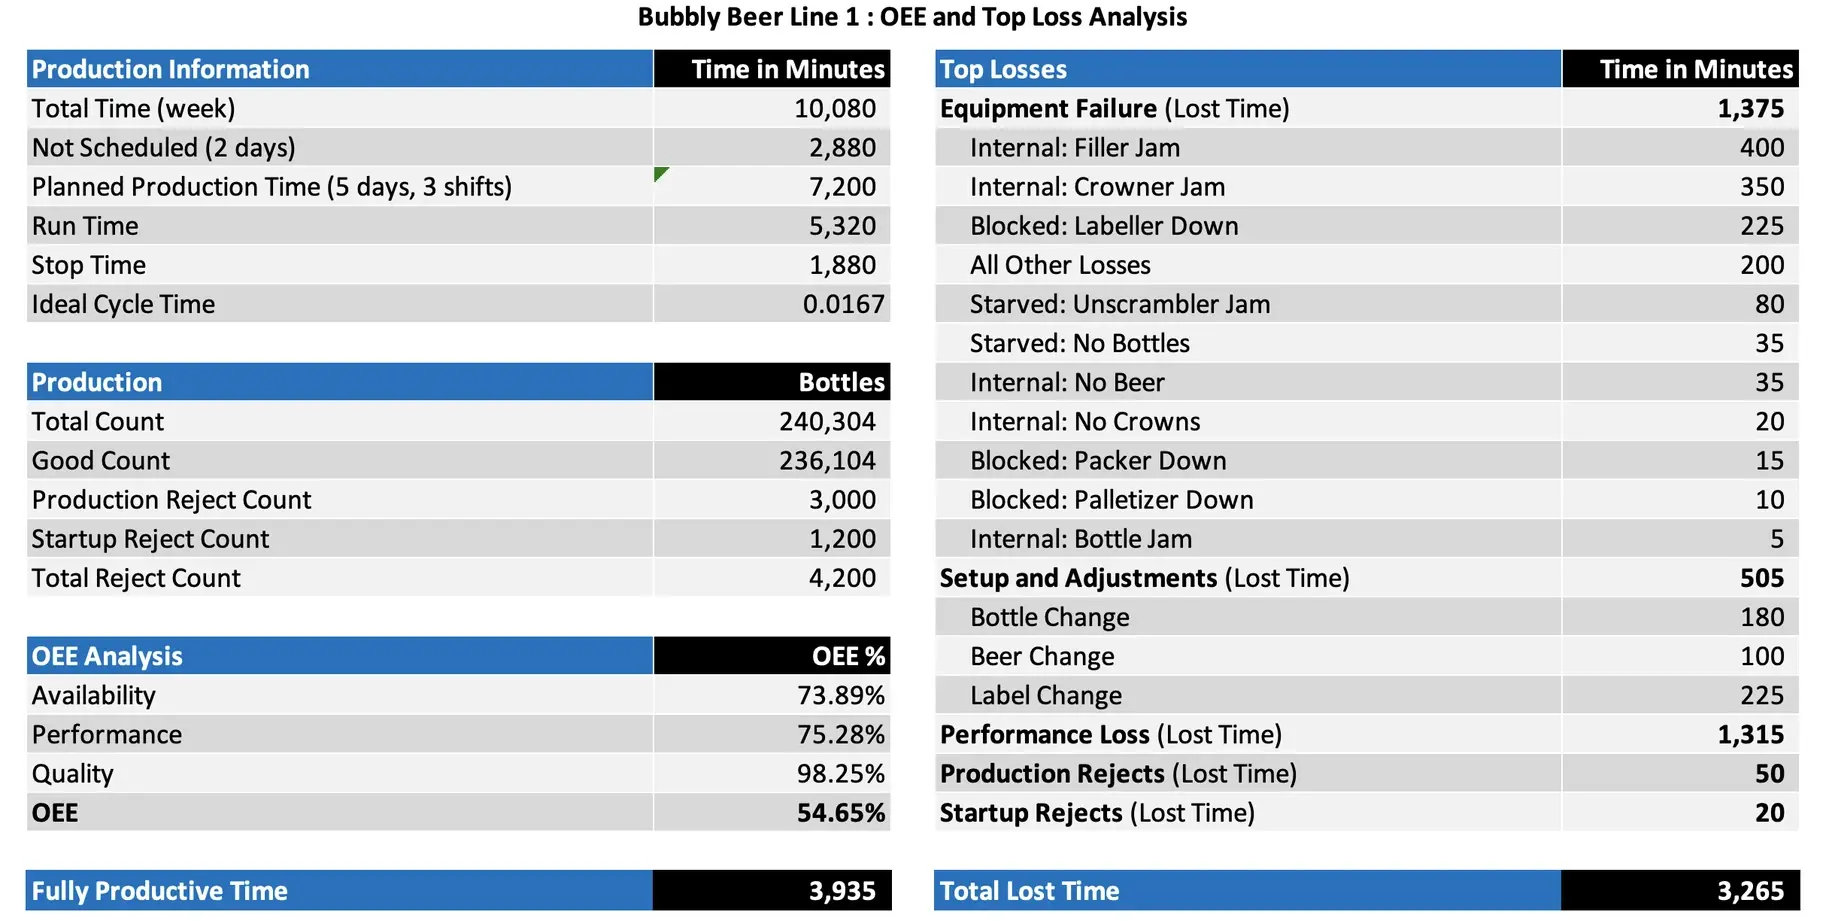
Le prestazioni OEE sono notevolmente inferiori alle aspettative; si sono persi 1.315 minuti di tempo di produzione a causa di piccoli arresti e cicli lenti. Si tratta di un valore quasi pari alla perdita totale causata da guasti alle attrezzature, configurazioni e regolazioni.
Frank, uno degli operatori più esperti, fa notare che la riempitrice viene spesso fermata per un minuto o due a causa di inceppamenti. Ma c’è di più: condivide alcune osservazioni e idee per ridurre il numero di inceppamenti. Si raggiunge rapidamente un consenso: il team vuole affrontare il problema della perdita di rendimento.
Decidere le contromisure
Cosa facciamo?
Il passo successivo consiste nel selezionare una o più contromisure.
- Iniziate con un brainstorming. Lo scopo del brainstorming è ampliare il ventaglio di possibilità. Annotate ogni idea senza esprimere giudizi sulla sua fattibilità. Per ora, ogni idea è una buona idea.
- Concludete con la selezione. Lo scopo della selezione è restringere il campo delle possibilità. Affinate l’elenco fino a individuare l’insieme più promettente di contromisure che possano essere completate entro il periodo di tempo previsto per il ciclo di miglioramento (nominalmente due settimane).
Assicuratevi che ogni contromisura sia “assegnata” a un membro del team e che tutti si siano impegnati a portare a termine il proprio lavoro entro il periodo di tempo stabilito.
Esempio
Il team di produzione tiene una sessione di brainstorming di 30 minuti e formula sette idee per ridurre la perdita di prestazioni:
- Riportare il riempitore alle condizioni originali (blitz 5S, attività di lubrificazione e sostituzione delle parti soggette a usura).
- Impostare una velocità fissa per ciascun prodotto (anziché lasciare che siano gli operatori a impostare la velocità in modo arbitrario).
- Installare una spia sulla riempitrice che indichi quando il funzionamento è più lento della velocità fissa.
- Controllare i segni di riferimento per ciascun prodotto per migliorare la precisione.
- Verificare il piano di manutenzione della riempitrice e assicurarsi che la manutenzione essenziale venga completata come da programma su base continuativa.
- Aggiungere un sistema di raffreddamento al piano di investimenti per raffreddare il prodotto prima dell’imbottigliamento.
- Esaminare la perdita di rendimento ogni due (2) ore per individuare meglio le cause di tale perdita.
Il team si rende inoltre conto di non disporre di dati concreti per spiegare la perdita di rendimento sulla riempitrice. Aggiunge quindi un ottavo punto:
- Inserire una scheda di controllo sul punto critico per individuare le 10 principali cause di piccoli arresti e cicli lenti, in modo che gli operatori possano spuntare ogni calo di rendimento man mano che si verifica (per ottenere informazioni più dettagliate).
Il team si impegna a portare a termine i punti 1, 3, 4 e 8 nelle prossime due settimane. Un membro del team si assume la responsabilità (“ownership”) di ciascuna delle quattro contromisure.
Azione
L'azione è il momento in cui le possibilità teoriche si trasformano in progressi tangibili; dove le decisioni si trasformano in risultati. Applicare le decisioni in modo rapido e coerente per creare progressi tangibili.
Attuare contromisure
Cosa facciamo?
È qui che si mettono in atto le azioni e si genera il cambiamento.
Per massimizzare l’impatto delle vostre azioni, è consigliabile assicurarsi che tutte le risorse siano allineate prima di intraprendere qualsiasi cambiamento significativo. Ad esempio:
- Informare e istruire i membri del team (in modo che tutti siano sulla stessa lunghezza d’onda)
- Definire le attività del ciclo di miglioramento (aggiungendo i dettagli necessari)
- Verificare la disponibilità di tempo (per dedicarsi alla manutenzione delle attrezzature)
- Acquistare i materiali necessari (come i pezzi di ricambio)
- Guidare attivamente il progetto (mantenere un atteggiamento positivo e motivato, concentrarsi sul piano e festeggiare i successi man mano che si ottengono)
Esempio
Allen, il capoturno, conduce una riunione di 15 minuti con le principali parti interessate per esaminare il piano di miglioramento. Spiega in che modo la perdita di rendimento ha influito sulla produzione e come stanno lavorando per aumentare la produttività delle attrezzature esistenti, in modo da poter introdurre la "Bubbly Beer" in diversi nuovi mercati di prova senza grandi spese in conto capitale.
Mario dedica un’ora ogni mattina a un giro quotidiano sul posto di lavoro (Gemba walk) con Allen per dimostrare il sostegno ai massimi livelli al loro progetto.
Allen conduce poi un’altra riunione di 15 minuti con i membri chiave del team della linea di imbottigliamento per discutere il piano d’azione specifico per la riempitrice e assegnare ogni contromisura su una lavagna bianca. Le risorse vengono allocate a:
| Contromisura | Compito | Responsabile dell’attività |
|---|---|---|
| Ripristino delle attrezzature | Ricerca iniziale sulla Manutenzione Autonoma e sulle 5S | Allen (Supervisore) |
| Ripristino delle attrezzature | Pianificare due (2) ore di fermo programmato per le 5S | Sarah (Pianificazione) |
| Ripristino delle attrezzature | Scattare foto dell'area prima dell'intervento 5S | Allen (Supervisore) |
| Ripristino delle attrezzature | Acquistare un set completo di parti di ricambio per le riempitrici | Lea (Magazzino) |
| Ripristinare le attrezzature | Formare gli operatori su un semplice processo 5S | Allen (Supervisore) |
| Ripristino delle attrezzature | Eseguire un'attività 5S | Allen (Supervisore) |
| Luce di segnalazione velocità di riempimento | Specificare e acquistare la spia di allarme | Bill (Ingegnere) |
| Luce di segnalazione velocità riempimento | Installare la spia di allarme durante una fermata programmata | Bill (Ingegnere) |
| Segni di riferimento | Intervistare gli operatori per conoscere i segni di regolazione attuali | Dave (Manutenzione) |
| Segni di regolazione | Individuare le impostazioni ottimali con gli operatori | Dave (Manutenzione) |
| Punti di regolazione | Implementare e testare le impostazioni ottimali con gli operatori | Dave (Manutenzione) |
| Foglio di controllo | Progettare un foglio di controllo per le cause di calo delle prestazioni | Amy (Amministrazione) |
| Scheda di controllo | Formare i supervisori e gli operatori all'uso del nuovo foglio di controllo | Amy (Amministratore) |
| Foglio di controllo | Raccogliere i fogli ogni settimana e presentarli al team | Amy (Amministratrice) |
Nel corso della prossima settimana il team:
- Pulirà, lubrificherà e sostituirà le parti soggette a usura nella riempitrice.
- Completa un esercizio 5S. Il team nota che due parti sono eccessivamente usurate e devono essere sostituite.
- Rileva che la riempitrice funziona a una velocità inferiore al tempo di ciclo ideale perché una delle varianti di prodotto si inceppa al tempo di ciclo ideale. Il team redige un grafico che illustra le impostazioni ottimali per ciascun prodotto.
- Compila il foglio di controllo per raccogliere ulteriori informazioni in vista della prossima fase di miglioramenti.
- Scopre che un componente meccanico critico sembra prossimo al guasto (il che avrebbe causato almeno un giorno di fermo macchina). Mario autorizza immediatamente l’ordine di un pezzo di ricambio e Sarah programma un intervento di Dave per effettuare la sostituzione.
Cattura ciò che hai imparato
Cosa facciamo?
Ogni ciclo di miglioramento dovrebbe concludersi con una breve retrospettiva in cui si risponde a tre domande:
- Cosa è andato bene?
- Cosa avrebbe potuto andare meglio?
- Cosa dovremmo cambiare in futuro?
La risposta all’ultima domanda dovrebbe essere integrata nei processi di lavoro standardizzati. Consolidate i miglioramenti documentandoli come nuove best practice per la vostra attività produttiva.
Esempio
Il team concorda sul fatto di essersi concentrato sulla perdita giusta e che il progetto sia stato ben organizzato. I membri concordano sul fatto che avrebbero potuto dedicare più tempo di fermo macchina per eseguire una pulizia e una lubrificazione più approfondite della riempitrice. Concordano quindi di prevedere più tempo per questo tipo di attività in futuro.
Allen consolida quanto appreso aggiornando i documenti di lavoro standardizzati. Si assicura inoltre che gli operatori di tutti e tre i turni ricevano una formazione sui miglioramenti. Discute inoltre con Mario della possibilità di implementare i miglioramenti anche sulle altre due linee di imbottigliamento.
Il foglio di controllo di Amy evidenzia che un numero consistente di piccoli arresti è causato da inceppamenti delle bottiglie, che sembrano verificarsi principalmente con un nuovo tipo di bottiglia che hanno iniziato a utilizzare diversi mesi fa. Di conseguenza, il team addetto agli acquisti dei materiali sarà coinvolto nel prossimo ciclo di miglioramento.
Risultati
Quando si gestiscono gli input (IDA), i risultati vengono da sé.
In realtà è molto liberatorio smettere di ossessionarsi per i risultati (che sono intrinsecamente rivolti al passato) e dedicare invece tempo ed energie alla creazione di un processo che generi risultati: informazioni, decisioni e azioni.
Ora pubblica i tuoi risultati. Se hai ottenuto il risultato desiderato, festeggia il successo. Se non avete ottenuto il risultato desiderato, rivalutate come avete implementato l’IDA per identificare i punti deboli del vostro processo (I dati erano sufficientemente accurati? Avete preso le decisioni giuste? Avete allineato il team per concentrarsi su un’unica area di perdita? Avete completato tutte le azioni concordate?).
Esempio
Il team di Bubbly Beer ha ridotto le perdite di produttività di 416 minuti, recuperando quasi sette (7) ore di tempo di produzione nei tre turni.
È un risultato straordinario! Mario è entusiasta perché questo miglioramento ha permesso al team di vendita di acquisire due nuovi contratti con i clienti senza aggiungere costi aggiuntivi allo stabilimento.
Per festeggiare, Mario organizza una pausa di due ore nella produzione la prossima settimana per un picnic di gruppo con catering. Si è persino rivolto a un’azienda di catering locale per far portare un forno per pizza all’aperto, così il team potrà ordinare le proprie pizze personalizzate!
Valuta il tuo equilibrio IDA
Come descritto in precedenza, i risultati ottimali derivano dall’equilibrio tra Informazione, Decisione e Azione. Per una rapida verifica dello stato di salute dell’efficacia delle vostre pratiche IDA, applicate i seguenti audit IDA basati sull’OEE. Ogni audit IDA basato sull’OEE può essere scaricato come documento PDF da utilizzare nel vostro stabilimento.
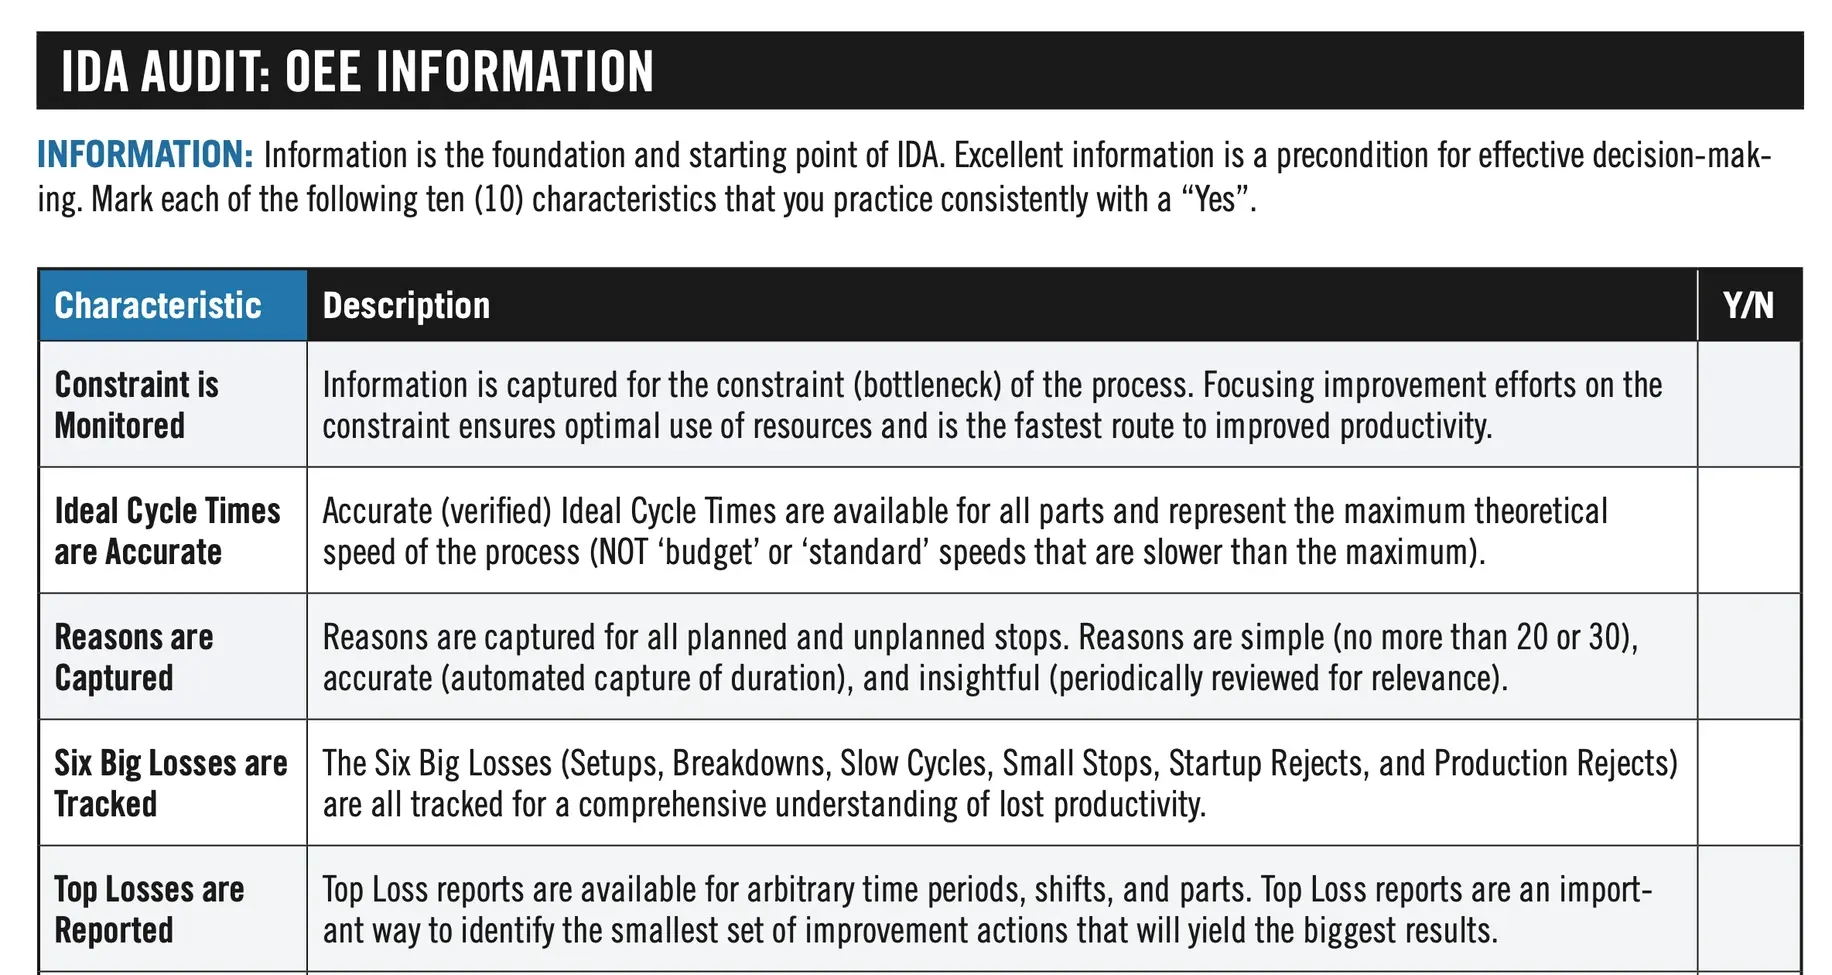
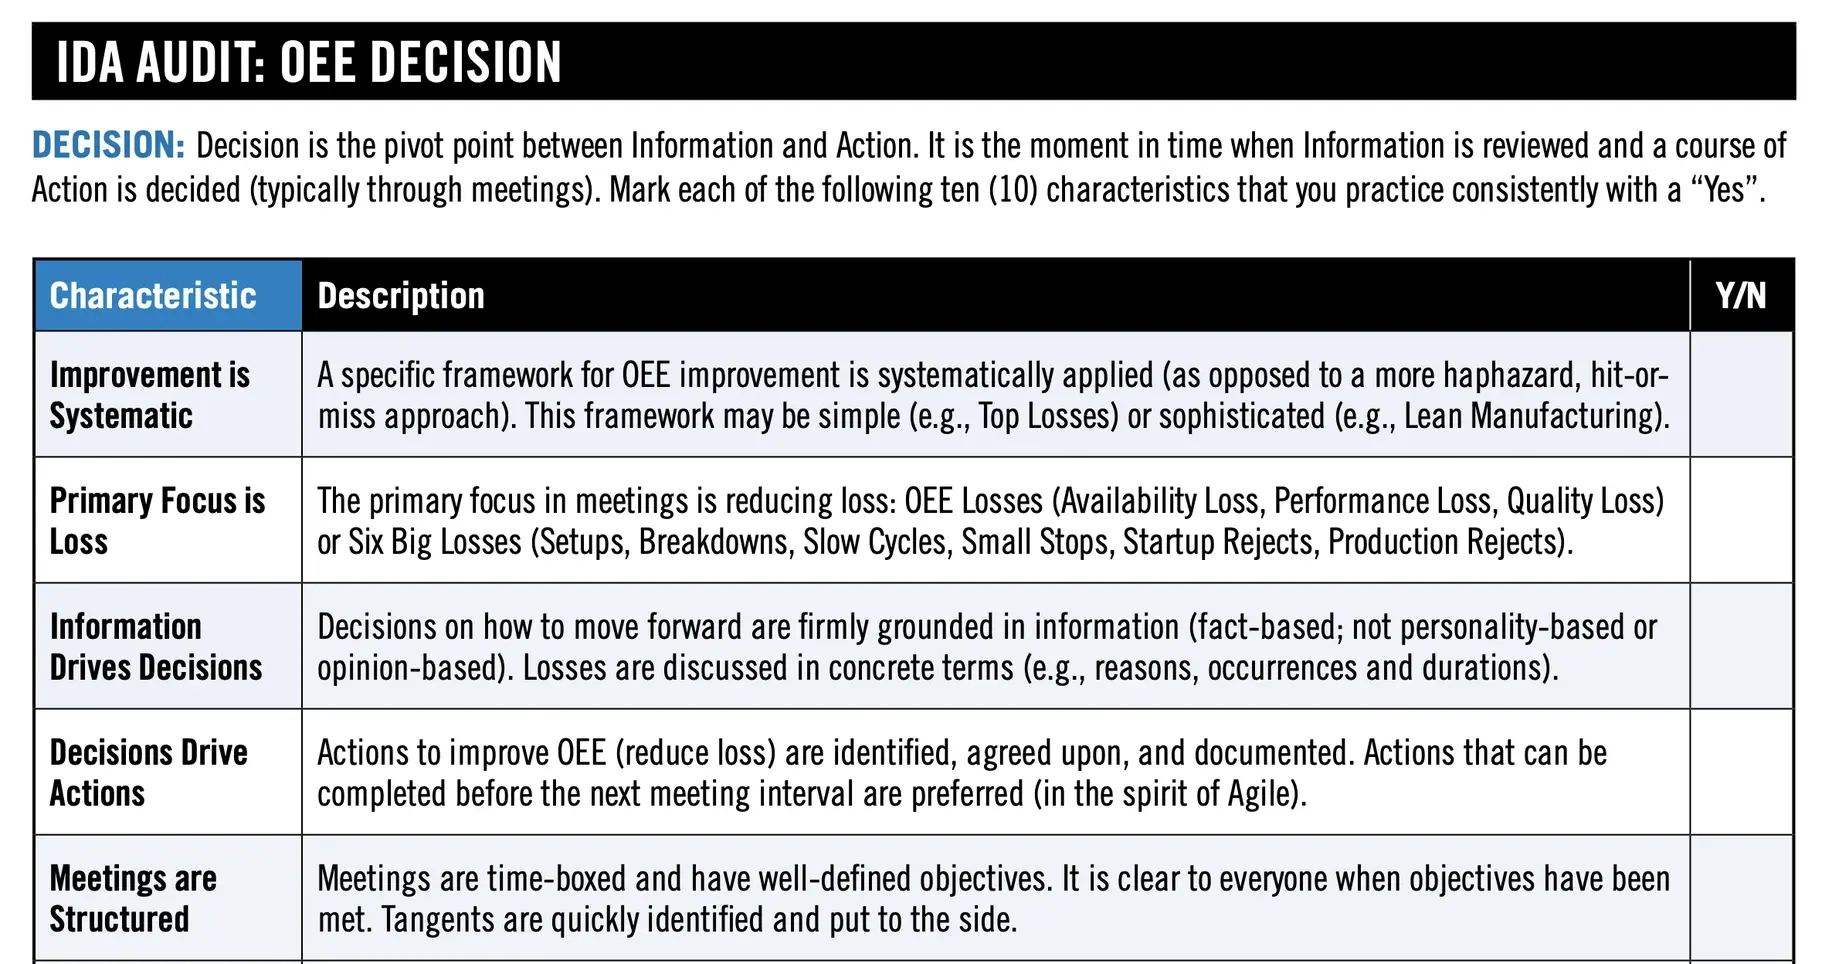
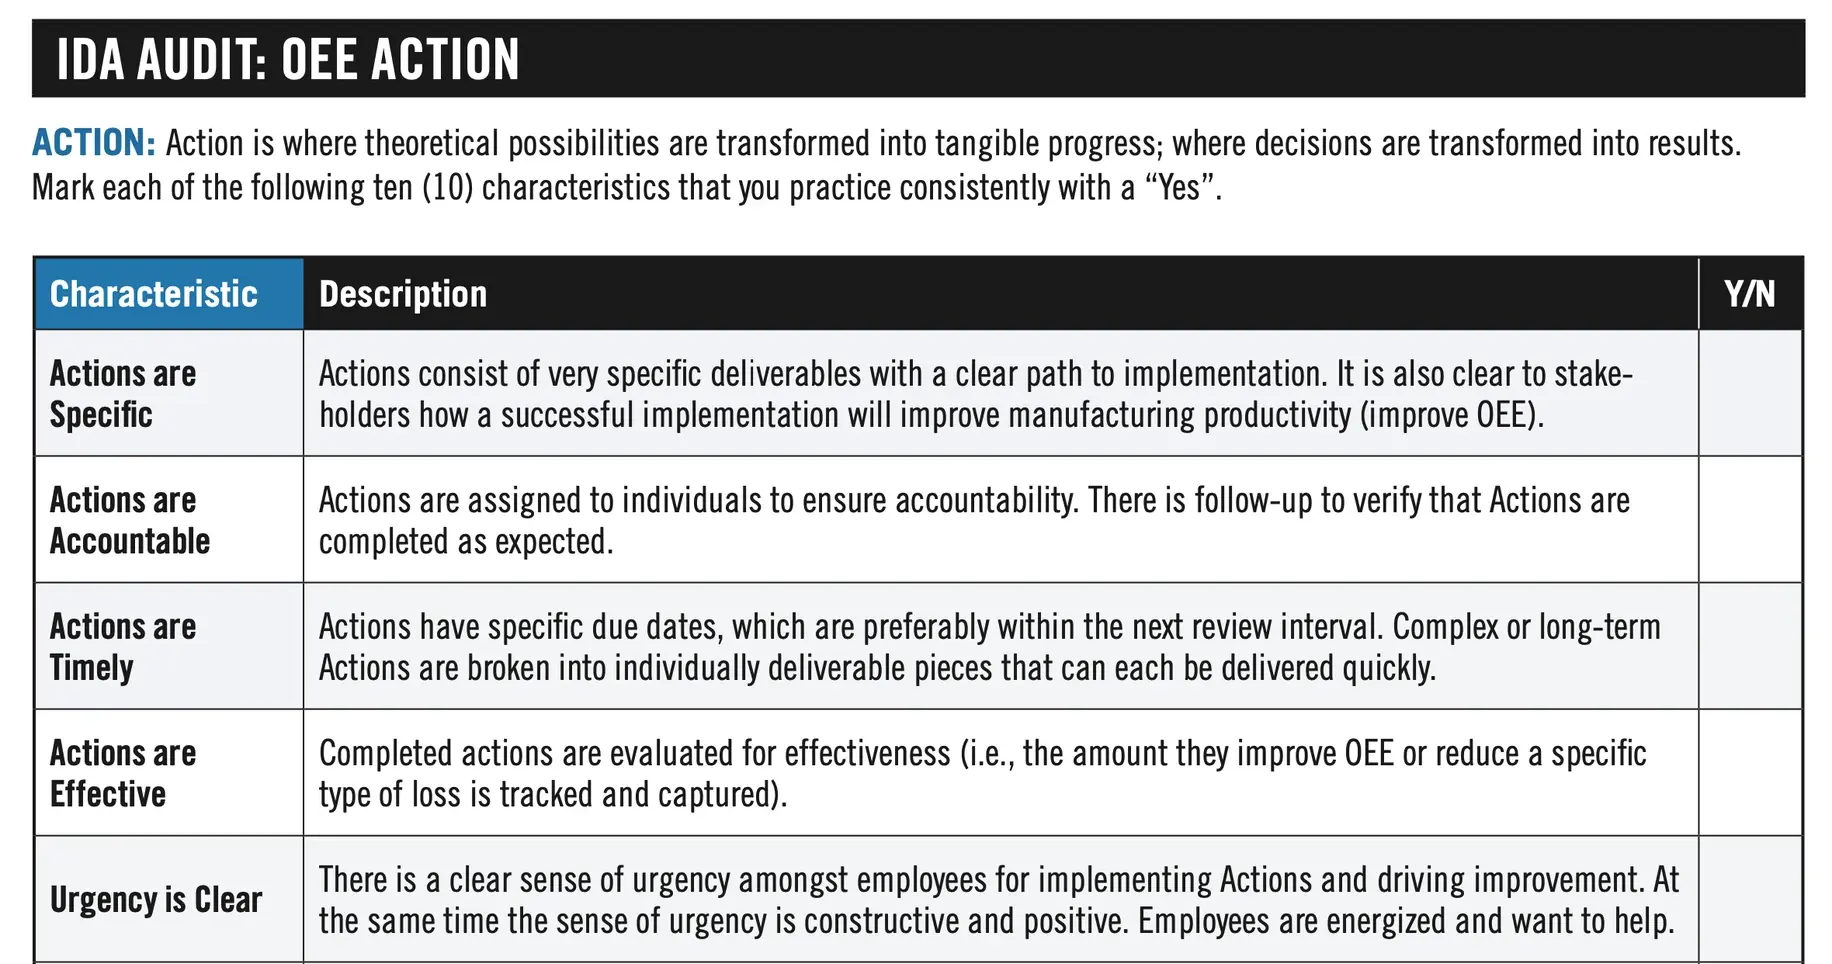
Nota: Il processo IDA è stato sviluppato sulla base del lavoro pionieristico di OptimumFX, azienda con sede nel Regno Unito che vanta leader di pensiero ed esperti nel campo del miglioramento dei processi produttivi.
Cosa dovresti fare ora...
1. Scopri di più su come il nostro prodotto, Vorne XL, può aiutarti a eliminare gli sprechi e a migliorare significativamente l'OEE.
Vorne XL è il modo più semplice e veloce per monitorare e migliorare la produzione. Si tratta di un costo una tantum e l'installazione richiede solo un giorno. Inoltre, puoi provarlo gratuitamente per 90 giorni.
Scopri di più2. Scarica il nostro pacchetto GRATUITO di strumenti per potenziare la produttività della tua azienda manifatturiera
Il pacchetto comprende lezioni sulla leadership, guide formative, modelli per riunioni e relazioni, sintesi dei concetti chiave, strumenti per l'organizzazione dei progetti e altro ancora. Riceverai inoltre gratuitamente la nostra newsletter mensile. Puoi annullare l'iscrizione in qualsiasi momento.
SCARICA STRUMENTI OEE GRATUITI3. Iscriviti alla nostra newsletter mensile
Ricevi aggiornamenti mensili gratuiti con metodi collaudati per migliorare la produttività della nostra produzione. Puoi annullare l'iscrizione in qualsiasi momento.