
Factores que influyen en el OEE

Introducción a los factores del OEE
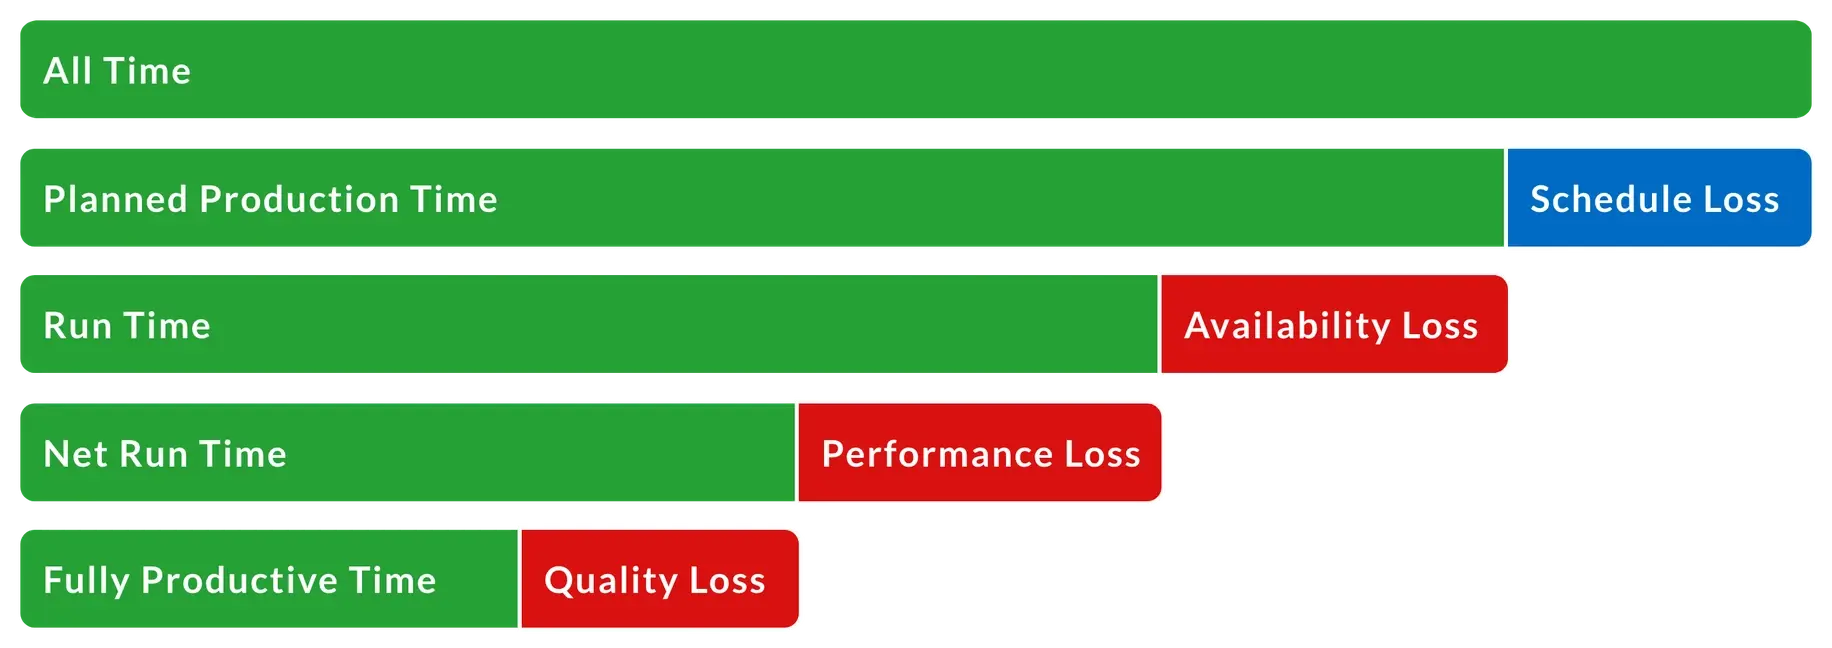
Empecemos por el principio: con «Todo el tiempo». También se denomina «tiempo 24/7» (incluye cada minuto de cada día).
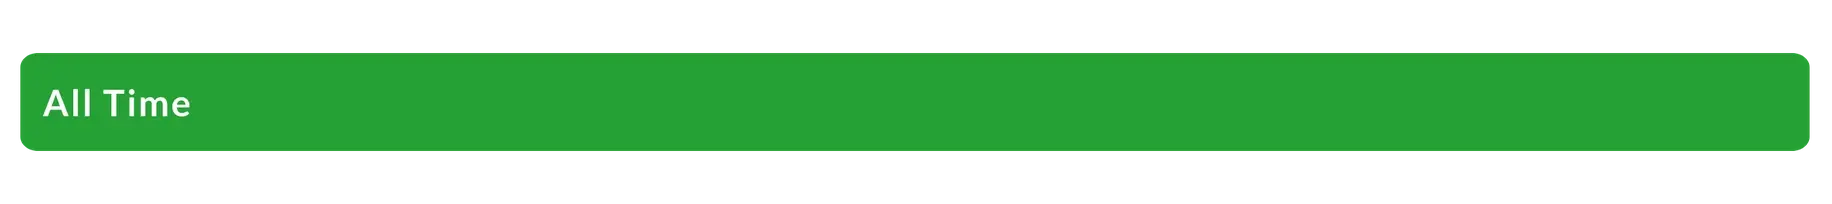
Del «Tiempo total» se resta la «Pérdida por programación», que incluye todo el tiempo que debe excluirse del análisis del OEE porque no hay intención de llevar a cabo la producción durante ese tiempo (por ejemplo, paradas de la planta, descansos o almuerzos, o periodos en los que no hay pedidos). La «pérdida por programación» forma parte del TEEP (rendimiento efectivo total de los equipos). No forma parte del OEE.
El tiempo restante es el «tiempo de producción planificado». El OEE parte del «tiempo de producción planificado» y analiza minuciosamente todas las pérdidas de eficiencia y productividad que se producen durante ese tiempo, con el objetivo de reducir o eliminar dichas pérdidas.
A continuación, analizaremos los tres factores del OEE, cada uno de los cuales tiene en cuenta un tipo diferente de pérdida. Estos son: disponibilidad, rendimiento y calidad.
Disponibilidad del OEE
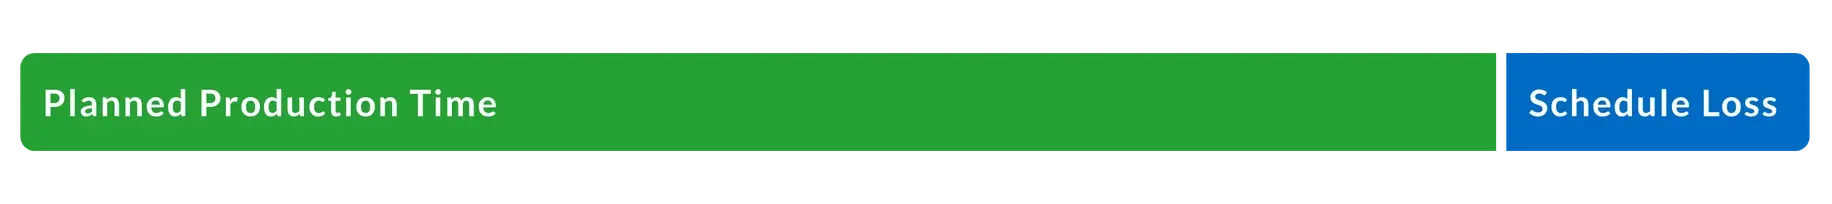
La disponibilidad del OEE es la relación entre el tiempo de funcionamiento y el tiempo de producción previsto. La disponibilidad tiene en cuenta la pérdida de disponibilidad, que incluye cualquier evento que detenga la producción prevista durante un periodo de tiempo apreciable (normalmente varios minutos, lo suficiente para que un operario registre el motivo).
Entre los ejemplos de factores que provocan una pérdida de disponibilidad se incluyen las paradas no planificadas (como averías en los equipos y falta de material) y las paradas planificadas (como el tiempo de cambio de producción). El tiempo de cambio de serie se incluye en el análisis del OEE, ya que es tiempo que, de otro modo, podría dedicarse a la fabricación. Aunque quizá no sea posible eliminar por completo el tiempo de cambio de serie, en la mayoría de los casos puede reducirse significativamente. Reducir el tiempo de cambio de serie es el objetivo del SMED (cambio de serie en un minuto).
El tiempo restante tras restar la pérdida de disponibilidad se denomina «tiempo de funcionamiento».
Rendimiento del OEE
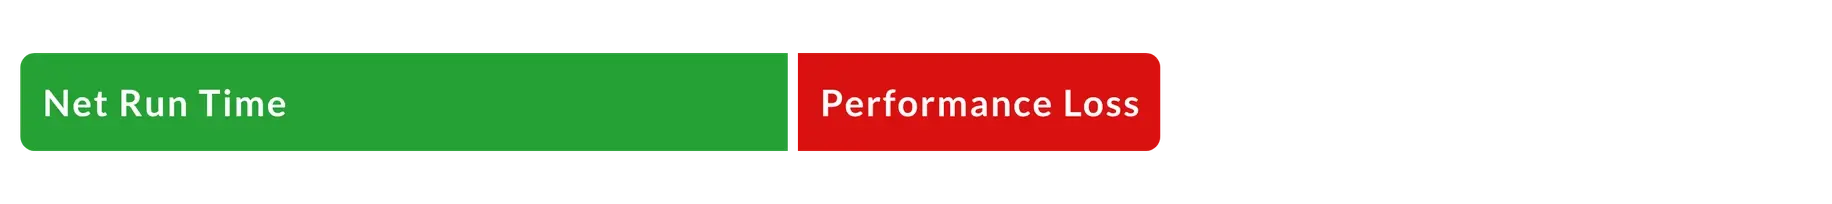
El rendimiento del OEE tiene en cuenta la pérdida de rendimiento, que abarca todo aquello que hace que el proceso de fabricación funcione a una velocidad inferior a la máxima posible cuando está en marcha (incluidos tanto los ciclos lentos como las pequeñas paradas).
Entre los ejemplos de factores que provocan la pérdida de rendimiento se incluyen el desgaste de la máquina, los materiales de calidad inferior, las alimentaciones incorrectas y los atascos.
El tiempo restante tras restar la pérdida de rendimiento se denomina «tiempo neto de funcionamiento».
Calidad de la OEE
La calidad tiene en cuenta la pérdida de calidad, que se refiere a las piezas fabricadas que no cumplen los estándares de calidad.
Entre los ejemplos de factores que generan pérdida de calidad se incluyen los desechos y las piezas que requieren reelaboración. La calidad del OEE es similar al rendimiento a la primera, ya que define las piezas buenas como aquellas que superan con éxito el proceso de fabricación a la primera sin necesidad de reelaboración.
El tiempo restante tras restar la pérdida de calidad se denomina «tiempo totalmente productivo».
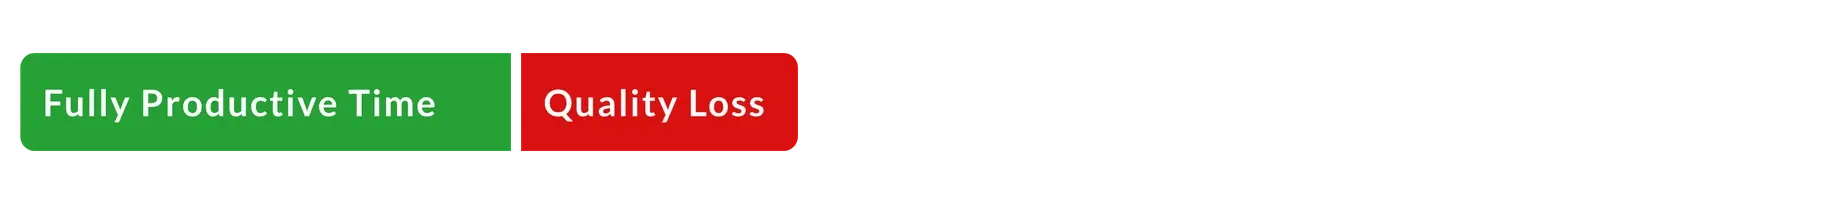
Nuestro objetivo no es simplemente medir el OEE, sino maximizar el tiempo de plena productividad.

Resumen rápido
Ahora que ya has visto cómo se definen los tres factores del OEE, podemos repasar rápidamente cada tipo de pérdida y su relación con los factores del OEE.
| Pérdida | Factor del OEE |
|---|---|
| Pérdida de programación |
|
| Pérdida de disponibilidad |
|
| Pérdida de rendimiento |
|
| Pérdida de calidad |
|
Como se puede observar, los conceptos básicos del OEE son bastante sencillos y los tres factores del OEE nos ayudan realmente a centrarnos en las causas subyacentes de la pérdida de productividad.
Podemos profundizar aún más en las pérdidas de productividad comprendiendo las «Seis Grandes Pérdidas».
También podemos ampliar el análisis del OEE un paso más allá teniendo en cuenta un cuarto factor: la utilización. Esto nos lleva al ámbito del TEEP.
Lo que deberías hacer a continuación...
1. Descubre cómo nuestro producto, Vorne XL, puede ayudarte a eliminar el desperdicio y a mejorar significativamente la OEE.
Vorne XL es la forma más sencilla y rápida de supervisar y mejorar la producción. Se trata de un gasto único y su instalación solo lleva un día. Además, puedes probarlo de forma totalmente gratuita durante 90 días.
Más información2. Descarga nuestro paquete GRATUITO de herramientas para potenciar al máximo la productividad de tu empresa de fabricación
El paquete incluye lecciones sobre liderazgo, guías de formación, plantillas para reuniones e informes, resúmenes de conceptos clave, organizadores de proyectos y mucho más. Además, recibirás nuestro boletín mensual de forma gratuita. Puedes darte de baja en cualquier momento.
DESCARGAR HERRAMIENTAS GRATUITAS DE OEE3. Suscríbete a nuestro boletín mensual
Recibe actualizaciones mensuales gratuitas con métodos probados para mejorar la productividad en la fabricación. Puedes darte de baja en cualquier momento.