
Facteurs de l'OEE
Introduction aux facteurs de l'OEE
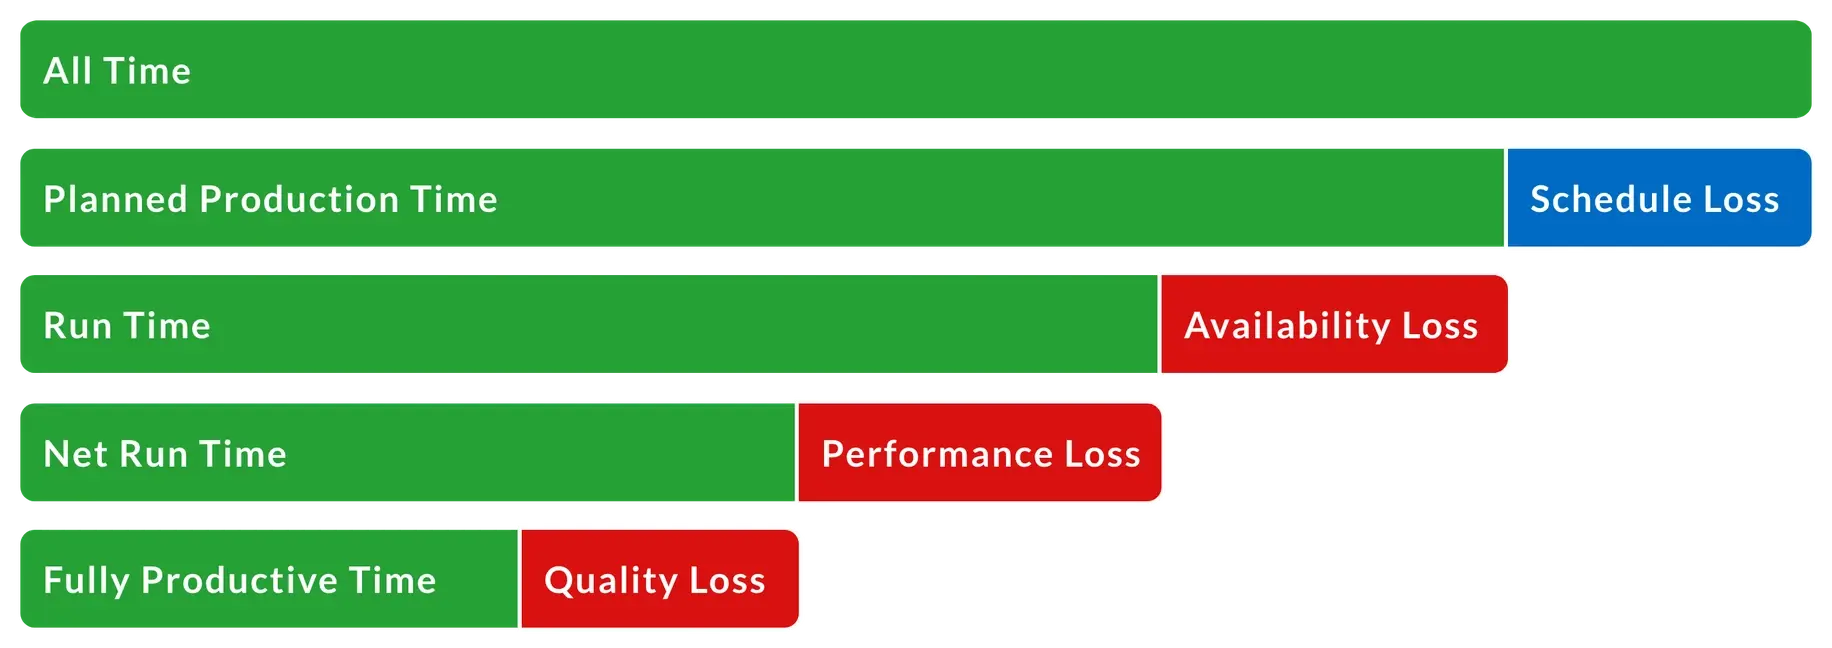
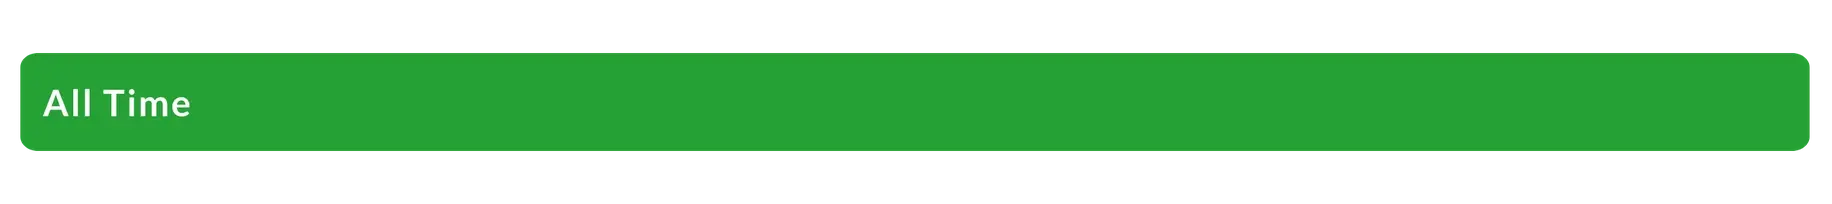
Commençons par le début : la période « All Time ». On l'appelle également « 24/7 » (elle inclut chaque minute de chaque jour).
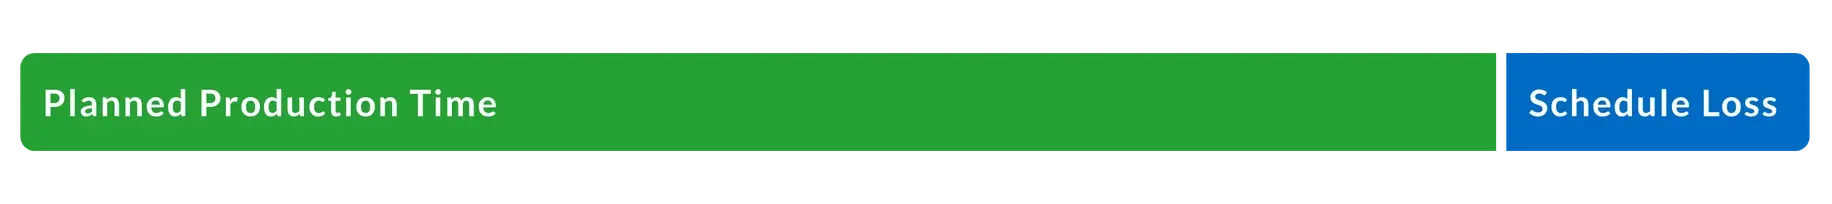
Du temps total, on soustrait les pertes liées au planning, qui comprennent tout le temps devant être exclu de l'analyse du TRG car il n'est pas prévu d'assurer la production pendant ces périodes (par exemple, les arrêts de l'usine, les pauses/déjeuners ou les périodes sans commandes). La « perte de temps de planification » fait partie du TEEP (rendement total effectif des équipements). Elle n’entre pas dans le calcul de l’OEE.
Le temps restant correspond à votre « temps de production prévu ». L’OEE prend en compte ce temps de production prévu et examine minutieusement toutes les pertes d’efficacité et de productivité qui surviennent pendant cette période, dans le but de réduire ou d’éliminer ces pertes.
Nous allons maintenant examiner les trois facteurs de l'OEE, qui prennent chacun en compte un type de perte différent. Il s'agit de la disponibilité, de la performance et de la qualité.
Disponibilité de l'OEE
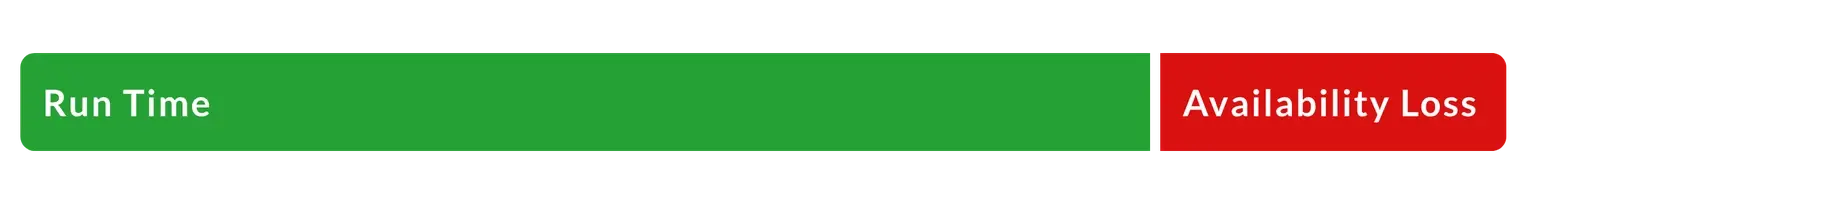
La disponibilité de l’OEE correspond au rapport entre le temps de fonctionnement et le temps de production prévu. La disponibilité tient compte des pertes de disponibilité, qui englobent tous les événements interrompant la production prévue pendant une durée appréciable (généralement plusieurs minutes, soit suffisamment longtemps pour qu’un opérateur puisse en consigner la raison).
Parmi les exemples de situations entraînant une perte de disponibilité, on peut citer les arrêts imprévus (tels que les pannes d’équipement et les pénuries de matériaux) et les arrêts planifiés (tels que le temps de changement de série). Le temps de changement de série est inclus dans l’analyse de l’OEE, car il s’agit d’un temps qui pourrait autrement être consacré à la fabrication. S’il n’est pas toujours possible d’éliminer le temps de changement de série, il peut, dans la plupart des cas, être considérablement réduit. La réduction du temps de changement de série est l’objectif du SMED (Single-Minute Exchange of Die, ou changement de série en une minute).
Le temps restant après déduction de la perte de disponibilité est appelé « temps de fonctionnement ».
Performance OEE
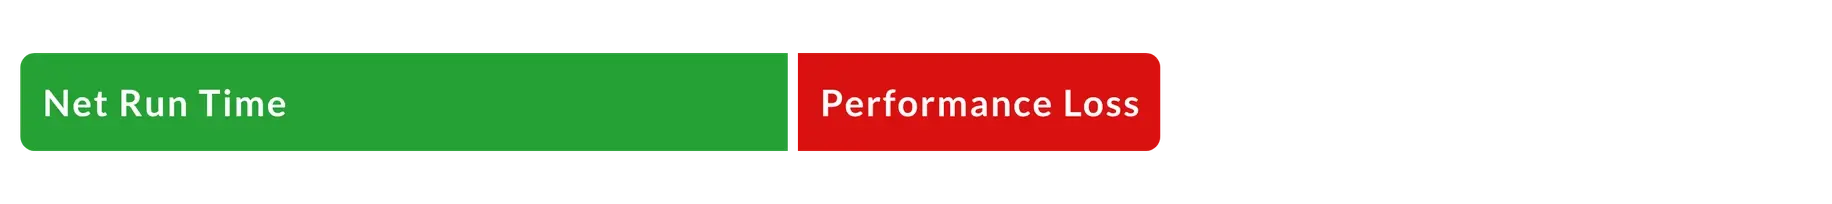
La performance OEE prend en compte les pertes de performance, qui englobent tout ce qui empêche le processus de fabrication de fonctionner à sa vitesse maximale lorsqu'il est en marche (y compris les cycles lents et les petits arrêts).
Parmi les facteurs à l'origine de la perte de rendement, on peut citer l'usure des machines, les matériaux non conformes, les erreurs d'alimentation et les bourrages.
Le temps restant après déduction de la perte de performance est appelé « temps de fonctionnement net ».
Qualité OEE
La qualité prend en compte la perte de qualité, qui correspond aux pièces fabriquées ne répondant pas aux normes de qualité.
Parmi les éléments à l'origine de la perte de qualité, on peut citer les rebuts et les pièces nécessitant une retouche. La qualité OEE s'apparente au rendement de première passe, dans la mesure où elle définit les « bonnes pièces » comme celles qui passent avec succès le processus de fabrication dès le premier passage, sans nécessiter de retouche.
Le temps restant après déduction de la perte de qualité est appelé « temps de production effective ».
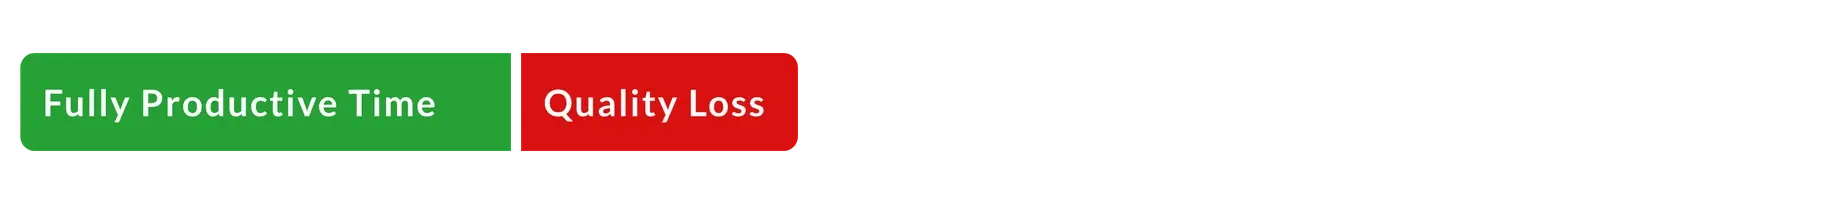
Notre objectif n'est pas simplement de mesurer l'OEE, mais de maximiser le temps de production effective.

Bref récapitulatif
Maintenant que vous avez découvert comment sont définis les trois facteurs de l'OEE, nous pouvons passer rapidement en revue chaque type de perte et son lien avec les facteurs de l'OEE.
| Perte | Facteur de l'OEE |
|---|---|
| Perte de planification |
|
| Perte de disponibilité |
|
| Perte de performance |
|
| Perte de qualité |
|
Comme vous pouvez le constater, les concepts fondamentaux de l’OEE sont assez simples et les trois facteurs de l’OEE nous aident réellement à nous concentrer sur les causes sous-jacentes des pertes de productivité.
Nous pouvons approfondir encore davantage l’analyse des pertes de productivité en comprenant les « six grandes pertes ».
Nous pouvons également pousser l’analyse de l’OEE un peu plus loin en prenant en compte un quatrième facteur : l’utilisation. Cela nous amène dans le domaine du TEEP.
Ce que vous devriez faire ensuite...
1. Découvrez comment notre produit, Vorne XL, peut vous aider à réduire le gaspillage et à améliorer considérablement le taux de rendement global (OEE).
Vorne XL est le moyen le plus simple et le plus rapide de surveiller et d'améliorer la production. Il s'agit d'un investissement ponctuel et son installation ne prend qu'une journée. De plus, vous pouvez l'essayer gratuitement pendant 90 jours.
En savoir plus2. Téléchargez notre ensemble d'outils GRATUIT pour booster la productivité de votre entreprise manufacturière
Ce pack comprend des leçons sur le leadership, des guides de formation, des modèles de comptes rendus et de réunions, des résumés des concepts clés, des outils d'organisation de projets, et bien plus encore. Vous recevrez également gratuitement notre newsletter mensuelle. Vous pouvez vous désabonner à tout moment.
TÉLÉCHARGER DES OUTILS OEE GRATUITS3. Inscrivez-vous à notre lettre d'information mensuelle
Recevez chaque mois des mises à jour gratuites proposant des méthodes éprouvées pour améliorer la productivité de notre production. Vous pouvez vous désabonner à tout moment.