
Fattori che influenzano l'OEE

Introduzione ai fattori OEE
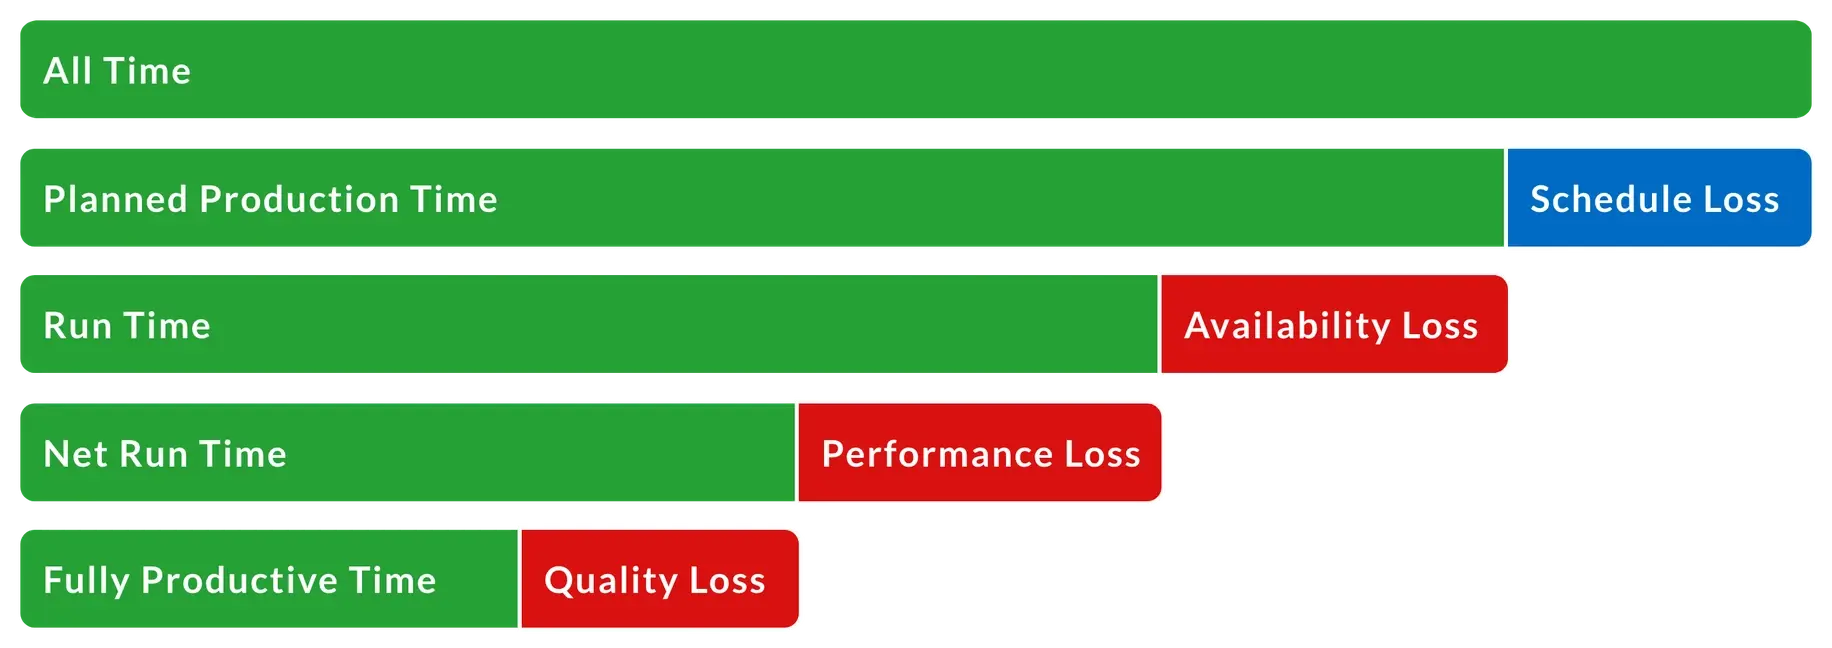
Partiamo dall’inizio, con il periodo “All Time”. Questo periodo è anche denominato “24/7” (comprende ogni minuto di ogni giorno).
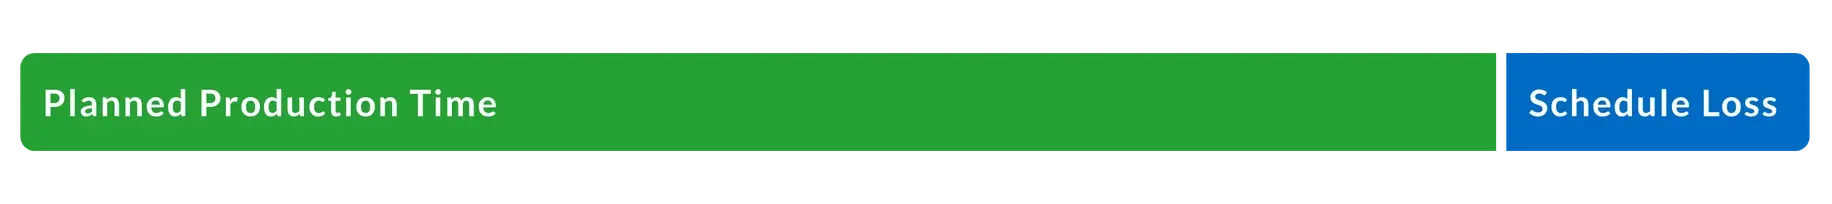
Dal tempo totale si sottrae la “perdita di programma”, che comprende tutto il tempo che deve essere escluso dall’analisi dell’OEE poiché non è prevista alcuna attività produttiva in tali periodi (ad esempio, fermi impianto, pause/pranzi o periodi in cui non vi sono ordini). La "perdita di programma" fa parte del TEEP (Total Effective Equipment Performance, ovvero la prestazione effettiva totale delle attrezzature). Non fa parte dell’OEE.
Il tempo rimanente costituisce il "Tempo di produzione pianificato". L’OEE parte dal "Tempo di produzione pianificato" ed esamina attentamente tutte le perdite di efficienza e produttività che si verificano in quel lasso di tempo, con l’obiettivo di ridurre o eliminare tali perdite.
Ora esamineremo i tre fattori dell'OEE, ciascuno dei quali tiene conto di un diverso tipo di perdita. Si tratta di disponibilità, prestazioni e qualità.
Disponibilità dell’OEE
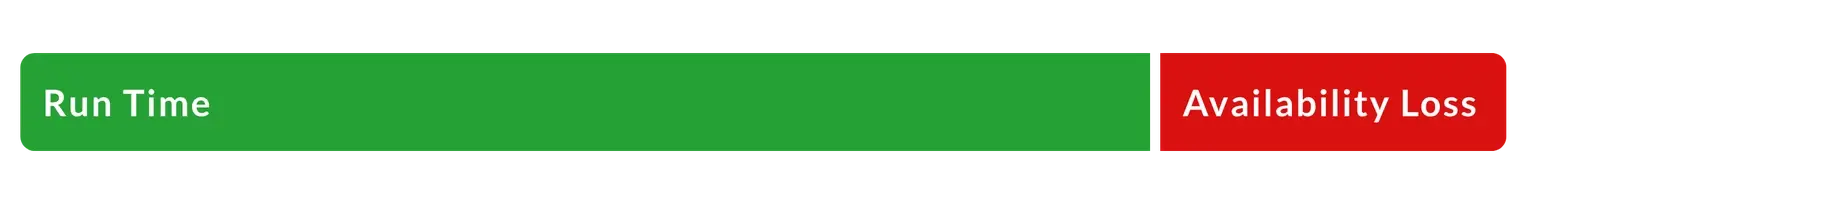
La disponibilità dell’OEE è il rapporto tra il tempo di funzionamento e il tempo di produzione pianificato. La disponibilità tiene conto della perdita di disponibilità, che comprende qualsiasi evento che interrompa la produzione pianificata per un periodo di tempo apprezzabile (di solito diversi minuti, sufficienti affinché un operatore possa registrare il motivo).
Esempi di fattori che causano una perdita di disponibilità includono le fermate non pianificate (come guasti alle attrezzature e carenze di materiale) e le fermate pianificate (come i tempi di cambio formato). Il tempo di cambio formato è incluso nell’analisi OEE poiché si tratta di tempo che altrimenti potrebbe essere impiegato per la produzione. Sebbene non sia sempre possibile eliminare il tempo di cambio formato, nella maggior parte dei casi è possibile ridurlo in modo significativo. La riduzione del tempo di cambio formato è l’obiettivo dello SMED (Single-Minute Exchange of Die).
Il tempo rimanente dopo aver sottratto la perdita di disponibilità è denominato «tempo di funzionamento».
Prestazioni OEE
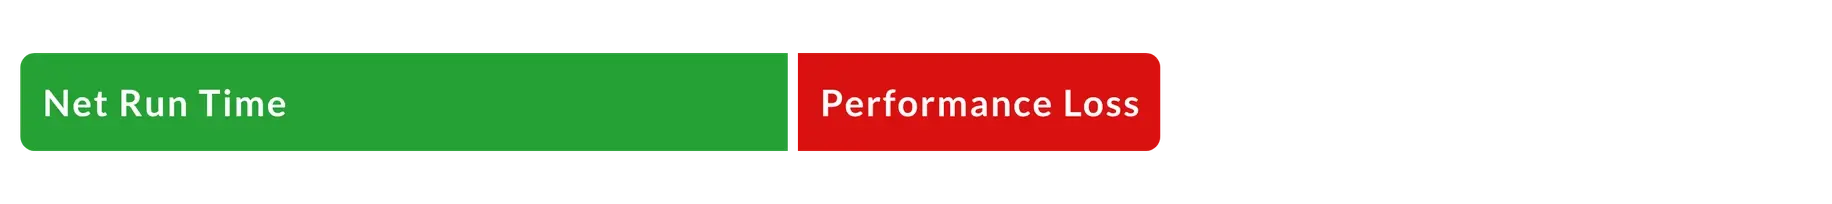
Le prestazioni OEE tengono conto della perdita di rendimento, che comprende tutto ciò che impedisce al processo di produzione di funzionare alla massima velocità possibile durante il funzionamento (compresi sia i cicli lenti che i piccoli arresti).
Esempi di fattori che causano la perdita di rendimento includono l'usura della macchina, materiali non conformi, errori di alimentazione e inceppamenti.
Il tempo rimanente dopo aver sottratto la perdita di rendimento viene definito «tempo di funzionamento netto».
Qualità OEE
La qualità tiene conto della perdita di qualità, che riguarda i pezzi prodotti che non soddisfano gli standard di qualità.
Esempi di fattori che causano la perdita di qualità includono gli scarti e i pezzi che necessitano di rilavorazione. La qualità OEE è simile alla resa al primo passaggio (First Pass Yield), in quanto definisce i pezzi conformi come quelli che superano con successo il processo di produzione al primo tentativo senza necessitare di alcuna rilavorazione.
Il tempo rimanente dopo aver sottratto la perdita di qualità è denominato «tempo pienamente produttivo».
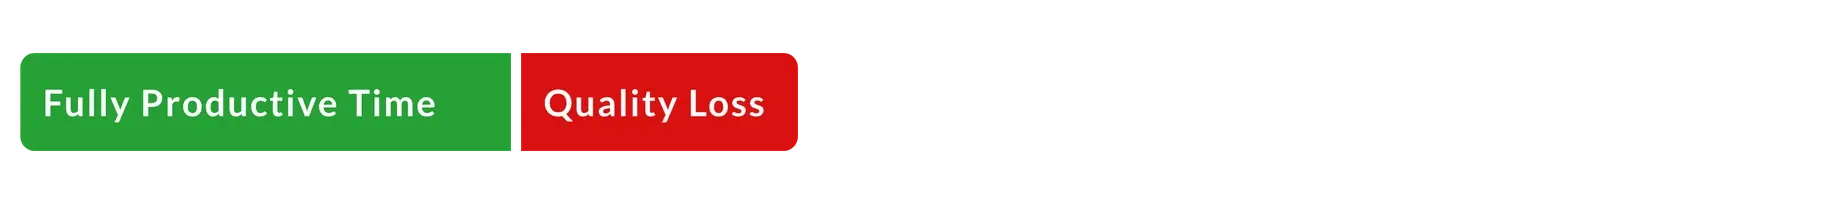
Il nostro obiettivo non è semplicemente misurare l'OEE, ma massimizzare il tempo di piena produttività.

Breve riepilogo
Ora che avete visto come sono definiti i tre fattori dell’OEE, possiamo esaminare rapidamente ogni tipo di perdita e la sua relazione con i fattori dell’OEE.
| Perdita | Fattore OEE |
|---|---|
| Perdita di programma |
|
| Perdita di disponibilità |
|
| Perdita di rendimento |
|
| Perdita di qualità |
|
Come si può notare, i concetti fondamentali dell’OEE sono piuttosto semplici e i tre fattori dell’OEE aiutano davvero a concentrarci sulle cause alla base della perdita di produttività.
Possiamo approfondire ulteriormente le perdite di produttività comprendendo le Sei Grandi Perdite.
Possiamo inoltre estendere l’analisi dell’OEE di un ulteriore passo avanti tenendo conto di un quarto fattore: l’utilizzo. Questo ci porta nel campo del TEEP.
Cosa dovresti fare ora...
1. Scopri di più su come il nostro prodotto, Vorne XL, può aiutarti a ridurre gli sprechi e a migliorare in modo significativo l'OEE.
Vorne XL è il modo più semplice e veloce per monitorare e migliorare la produzione. Si tratta di un costo una tantum e l'installazione richiede solo un giorno. Inoltre, puoi provarlo gratuitamente per 90 giorni.
Scopri di più2. Scarica il nostro pacchetto GRATUITO di strumenti per potenziare la produttività della tua azienda manifatturiera
Il pacchetto comprende lezioni sulla leadership, guide formative, modelli per riunioni e relazioni, sintesi dei concetti chiave, strumenti per l'organizzazione dei progetti e altro ancora. Riceverai inoltre gratuitamente la nostra newsletter mensile. Puoi annullare l'iscrizione in qualsiasi momento.
SCARICA STRUMENTI OEE GRATUITI3. Iscriviti alla nostra newsletter mensile
Ricevi aggiornamenti mensili gratuiti con metodi collaudati per migliorare la produttività della nostra produzione. Puoi annullare l'iscrizione in qualsiasi momento.