
Seis grandes derrotas
Pérdidas relacionadas con el OEE y el TPM
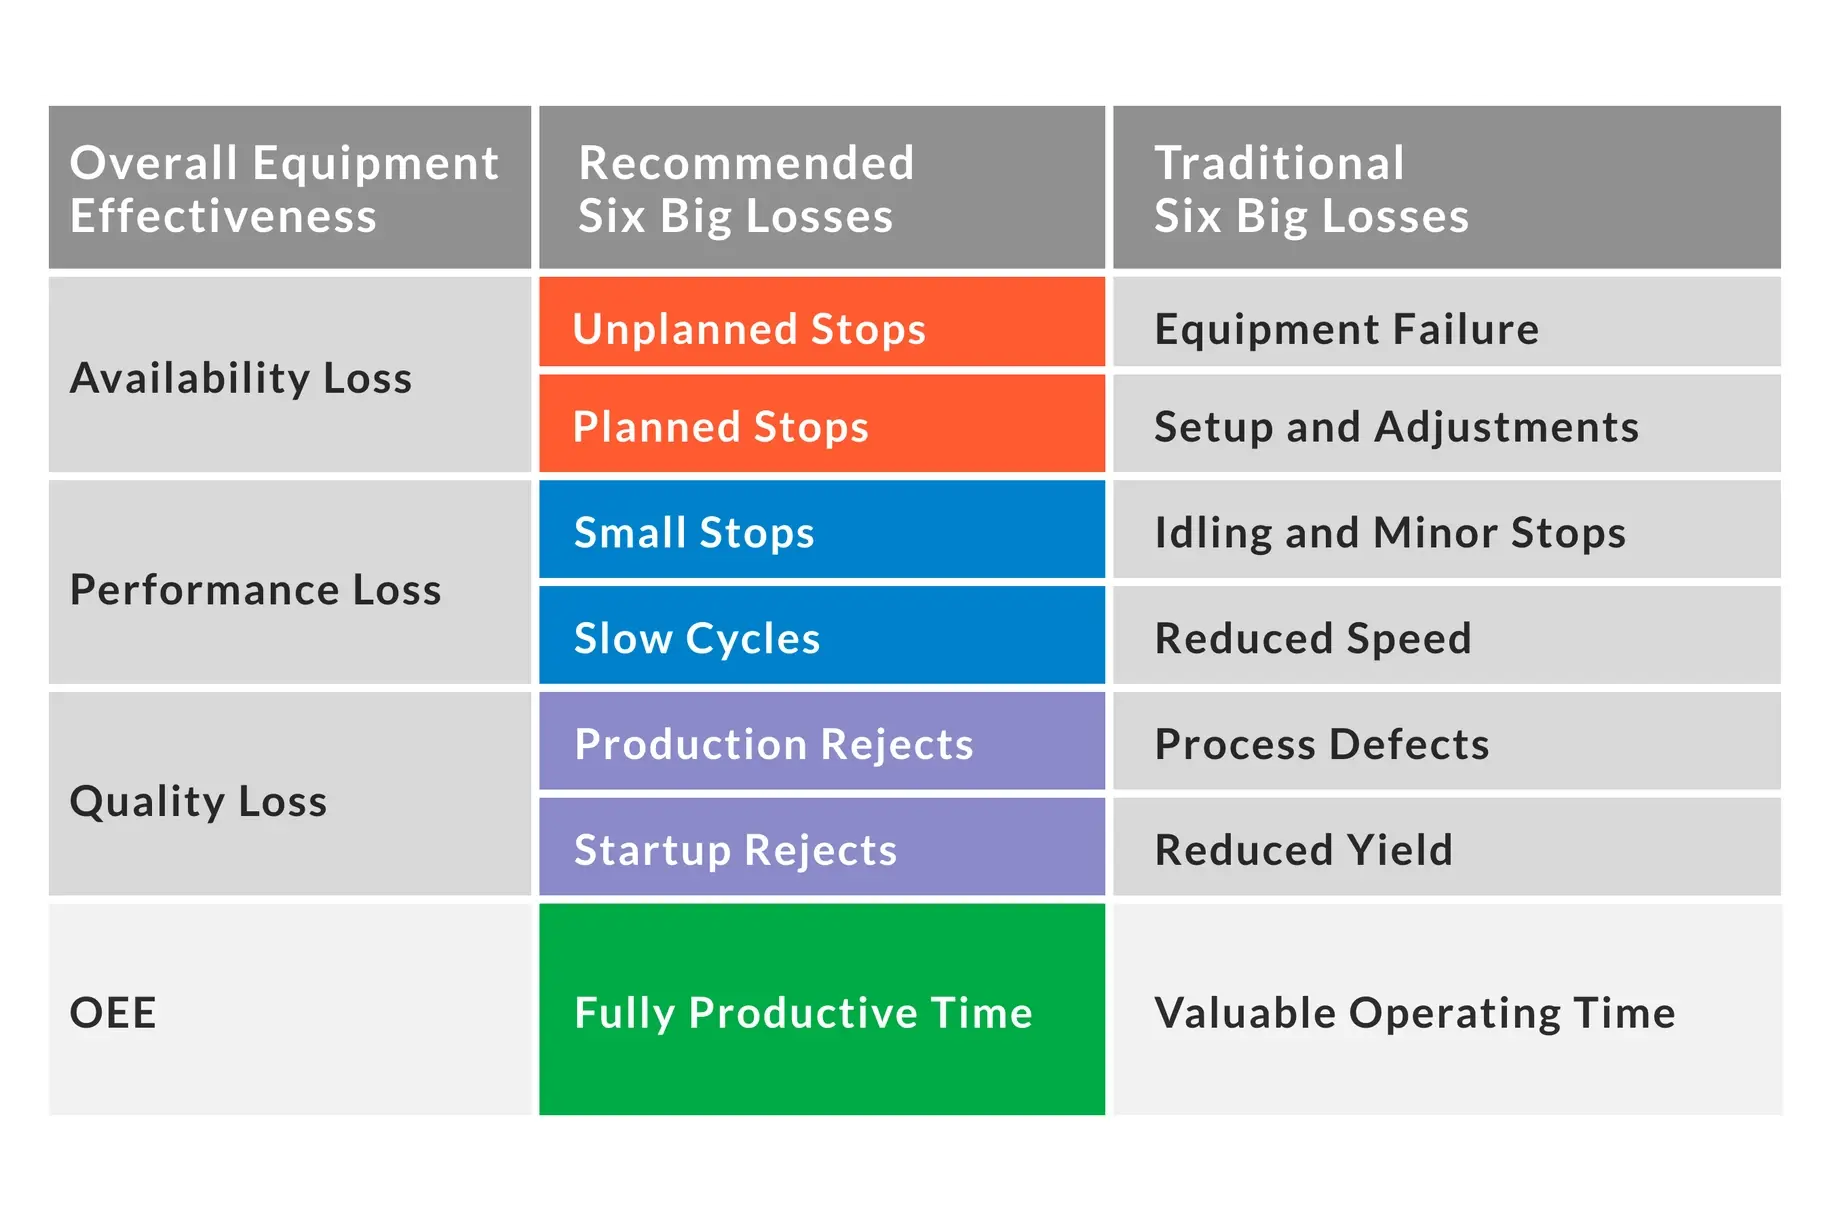
Uno de los principales objetivos de los programas de TPM y OEE es reducir o eliminar las denominadas «seis grandes pérdidas», que son las causas más comunes de la pérdida de productividad relacionada con los equipos en el sector manufacturero.
En primer lugar, definamos las «Seis Grandes Pérdidas».
Avería de los equipos
El fallo de equipos se refiere a cualquier periodo de tiempo significativo en el que un equipo está programado para la producción, pero no está en funcionamiento debido a algún tipo de fallo. Una forma más generalizada de entender el fallo de equipos es considerarlo como cualquier parada o tiempo de inactividad no planificado. El fallo de equipos supone una pérdida de disponibilidad.
Entre los motivos habituales de las averías de maquinaria se incluyen fallos en las herramientas, averías y mantenimiento no planificado. Desde una perspectiva más amplia de las paradas no planificadas, otros motivos habituales son la falta de operarios o de materiales, la falta de suministro por parte de la maquinaria anterior en la cadena de producción o el bloqueo por parte de la maquinaria posterior.
Existe flexibilidad a la hora de establecer el umbral entre una avería de equipo (una pérdida de disponibilidad) y una parada menor (una pérdida de rendimiento). Una buena regla general es establecer ese umbral basándose en su política de seguimiento de causas. Por ejemplo, su política podría establecer que cualquier tiempo de inactividad superior a dos minutos debe tener una causa asociada y, por lo tanto, se considerará un fallo del equipo.
Configuración y ajustes
La categoría «Configuración y ajustes» abarca cualquier periodo de tiempo significativo en el que el equipo está programado para la producción, pero no está en funcionamiento debido a un cambio de serie u otro ajuste del equipo. Una forma más generalizada de entender la categoría «Configuración y ajustes» es considerarla como cualquier parada planificada. La «Configuración y ajustes» constituye una pérdida de disponibilidad.
Entre los motivos habituales de «Configuración y ajustes» se incluyen la puesta a punto, los cambios de producción, los ajustes importantes y los ajustes de utillaje. Desde una perspectiva más amplia de las paradas planificadas, otros motivos habituales son la limpieza, el tiempo de calentamiento, el mantenimiento planificado y las inspecciones de calidad.
La mayor fuente de tiempo dedicado a la puesta a punto y los ajustes suele ser el cambio de producción (también denominado «preparación» o «puesta a punto»), que puede abordarse mediante un programa SMED (cambio de matriz en un minuto).
Inactividad y paradas menores
El tiempo de inactividad y las paradas menores corresponden al tiempo en el que el equipo se detiene durante un breve periodo (normalmente uno o dos minutos) y la parada es resuelta por el operario. Otro nombre para el tiempo de inactividad y las paradas menores es «paradas pequeñas». El tiempo de inactividad y las paradas menores constituyen una pérdida de rendimiento.
Entre los motivos habituales de las paradas por inactividad y las paradas menores se incluyen alimentaciones incorrectas, atascos de material, flujo de producto obstruido, ajustes incorrectos, sensores desalineados u obstruidos, problemas de diseño del equipo y limpiezas rápidas periódicas.
Esta categoría suele incluir paradas que duran bastante menos de cinco minutos y que no requieren la intervención del personal de mantenimiento. Los problemas subyacentes suelen ser crónicos (el mismo problema, pero en días diferentes), lo que puede hacer que los operadores no sean plenamente conscientes de su impacto. La mayoría de las empresas no realizan un seguimiento preciso de las paradas por inactividad y las paradas menores.

Velocidad reducida
La velocidad reducida se refiere al tiempo durante el cual el equipo funciona más lentamente que el tiempo de ciclo ideal (el tiempo teórico más rápido posible para fabricar una pieza). Otro nombre para la velocidad reducida es «ciclos lentos». La velocidad reducida supone una pérdida de rendimiento.
Entre los motivos habituales de la velocidad reducida se incluyen: equipos sucios o desgastados, lubricación deficiente, materiales de calidad inferior, condiciones ambientales adversas, inexperiencia del operario, puesta en marcha y parada.
Esta categoría incluye cualquier factor que impida que el proceso funcione a su velocidad máxima teórica (también conocida como «ritmo de producción ideal» o «capacidad nominal») cuando el proceso de fabricación está realmente en marcha.
Defectos del proceso
Los defectos de proceso se refieren a las piezas defectuosas producidas durante la producción estable (en estado estacionario). Esto incluye tanto las piezas desechadas como aquellas que pueden reacondicionarse, ya que el OEE mide la calidad desde la perspectiva del rendimiento a la primera. Los defectos de proceso constituyen una pérdida de calidad.
Entre los motivos habituales de los defectos de proceso se incluyen ajustes incorrectos de los equipos, errores de manejo por parte del operario o del equipo, y la caducidad de los lotes (por ejemplo, en plantas farmacéuticas).
Rendimiento reducido
El rendimiento reducido corresponde a las piezas defectuosas producidas desde la puesta en marcha hasta que se alcanza la producción estable (en estado estacionario). Esto incluye tanto las piezas desechadas como las que pueden reacondicionarse, ya que el OEE mide la calidad desde la perspectiva del rendimiento a la primera. El rendimiento reducido puede producirse tras cualquier puesta en marcha del equipo; sin embargo, se suele registrar con mayor frecuencia tras los cambios de producción. El rendimiento reducido supone una pérdida de calidad.
Entre los motivos habituales de la reducción del rendimiento se incluyen los cambios de producción subóptimos, los ajustes incorrectos al producir una nueva pieza, los equipos que necesitan ciclos de calentamiento o los equipos que generan residuos de forma inherente tras la puesta en marcha (por ejemplo, una rotativa).
Uso del marco de las «Seis grandes pérdidas»
El uso del marco de las «Seis grandes pérdidas» establece una vía concreta para mejorar su índice de OEE.
- Trabajar para reducir la pérdida de disponibilidad en forma de fallos de los equipos o de configuraciones y ajustes le protege contra paradas no planificadas o tiempos de inactividad evitables, además de minimizar cualquier parada planificada.
- Abordar la pérdida de rendimiento derivada del ralentí y las paradas menores, así como de la reducción de la velocidad, evita que se acumulen las pequeñas paradas y los ciclos lentos.
- Por último, minimizar la «pérdida de calidad» en forma de «defectos de proceso» y «rendimiento reducido» reduce el número de piezas inservibles producidas antes y durante la producción en estado estable.
En conjunto, las «Seis Grandes Pérdidas» nombran y clasifican los problemas a los que se enfrentan los fabricantes a diario. Trabajar de forma sistemática dentro de este marco para tomar medidas, una pérdida tras otra, dará como resultado una mejora constante de la puntuación de la OEE.
Lo que deberías hacer a continuación...
1. Descubre cómo nuestro producto, Vorne XL, puede ayudarte a eliminar el desperdicio y a mejorar significativamente la OEE.
Vorne XL es la forma más sencilla y rápida de supervisar y mejorar la producción. Se trata de un gasto único y su instalación solo lleva un día. Además, puedes probarlo de forma totalmente gratuita durante 90 días.
Más información2. Descarga nuestro paquete GRATUITO de herramientas para potenciar al máximo la productividad de tu empresa de fabricación
El paquete incluye lecciones sobre liderazgo, guías de formación, plantillas para reuniones e informes, resúmenes de conceptos clave, organizadores de proyectos y mucho más. Además, recibirás nuestro boletín mensual de forma gratuita. Puedes darte de baja en cualquier momento.
DESCARGAR HERRAMIENTAS GRATUITAS DE OEE3. Suscríbete a nuestro boletín mensual
Recibe actualizaciones mensuales gratuitas con métodos probados para mejorar la productividad de nuestra producción. Puedes darte de baja en cualquier momento.