
Six lourdes défaites

Pertes liées à l'OEE et au TPM
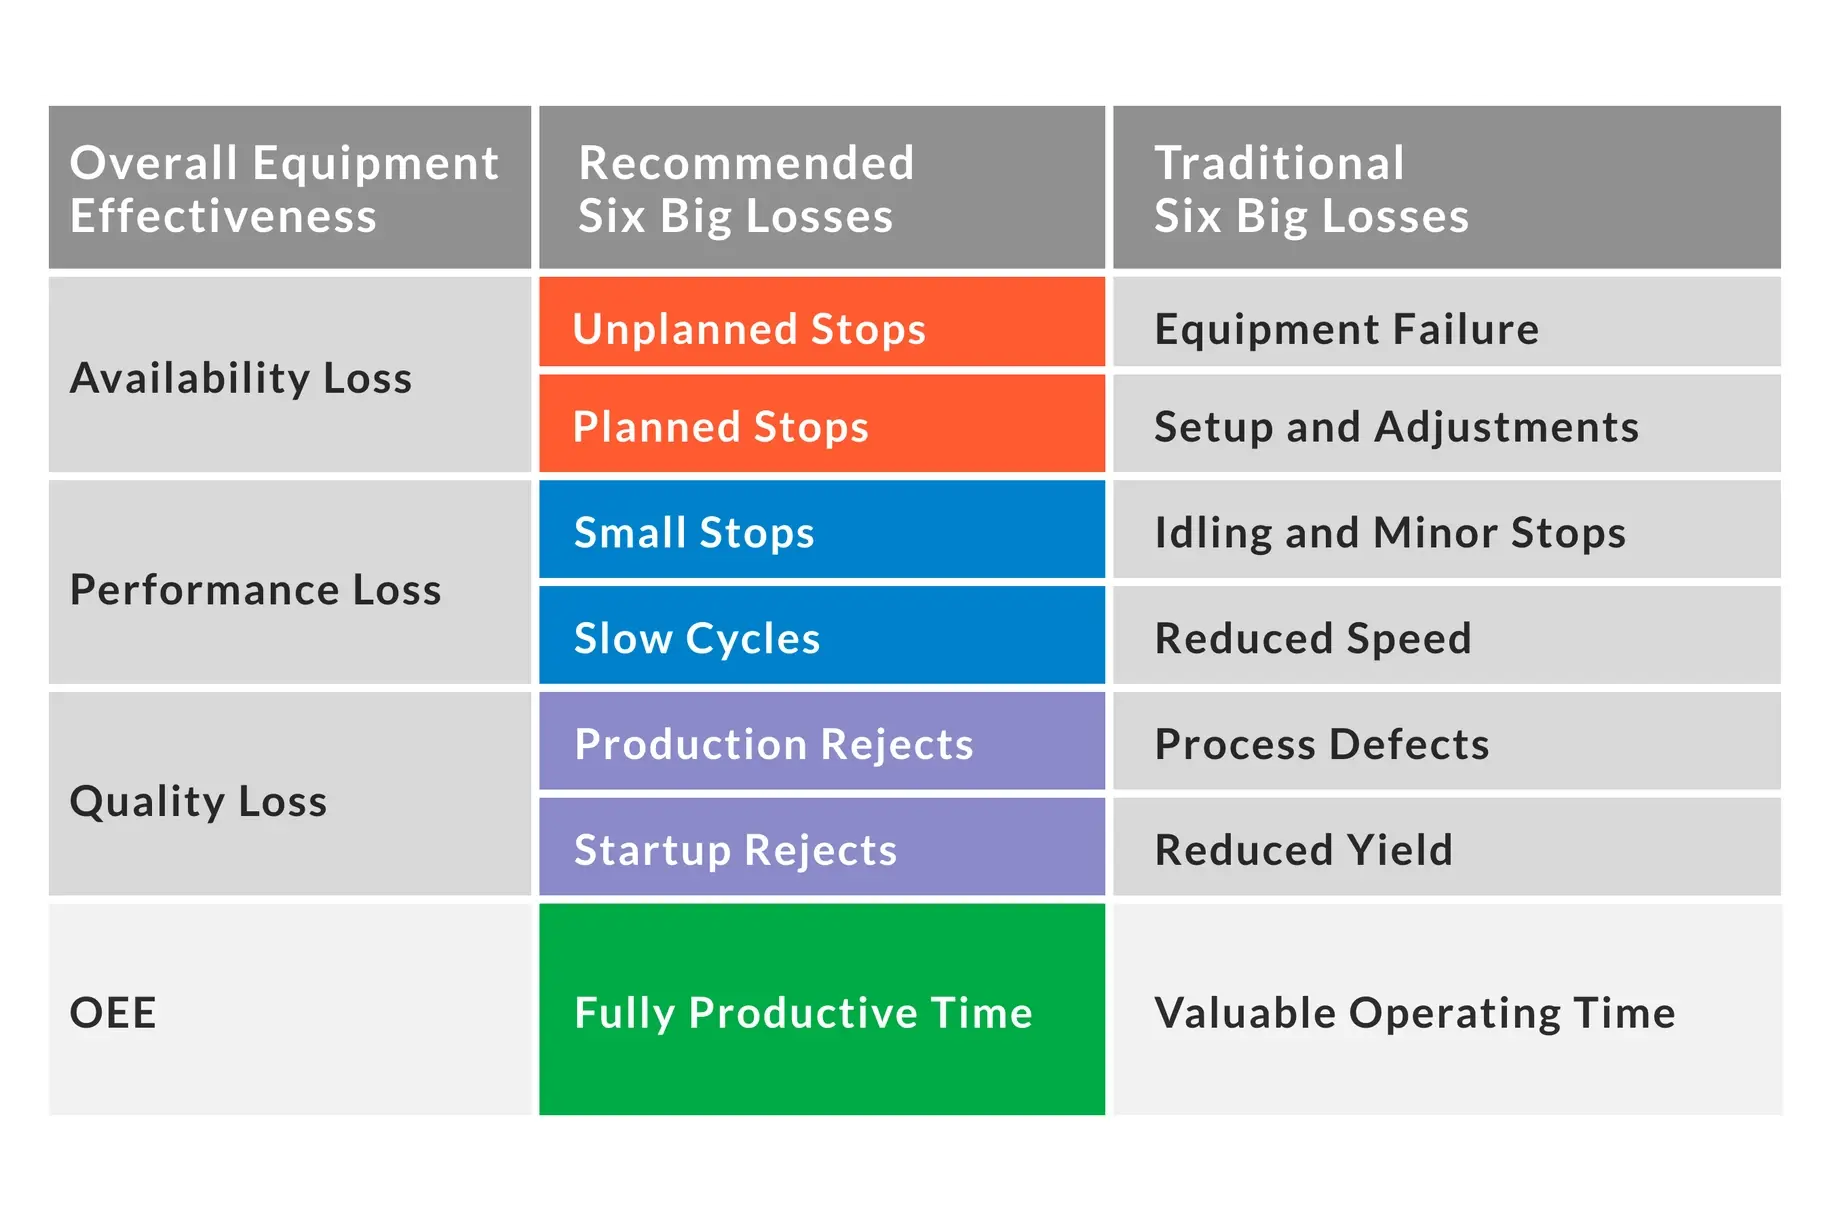
L'un des principaux objectifs des programmes TPM et OEE est de réduire et/ou d'éliminer ce que l'on appelle les « six grandes pertes », c'est-à-dire les causes les plus courantes de perte de productivité liée aux équipements dans le secteur industriel.
Commençons par définir ces « six grandes pertes ».
Panne d'équipement
Une panne d’équipement correspond à toute période significative durant laquelle un équipement est prévu pour la production mais ne fonctionne pas en raison d’une défaillance quelconque. De manière plus générale, on peut considérer une panne d’équipement comme tout arrêt ou temps d’arrêt imprévu. Une panne d’équipement constitue une perte de disponibilité.
Parmi les causes courantes de panne d’équipement, on peut citer les défaillances d’outillage, les pannes techniques et les interventions de maintenance imprévues. Dans le cadre plus large des arrêts imprévus, d’autres causes courantes incluent le manque d’opérateurs ou de matériaux, un manque d’approvisionnement en amont ou un blocage en aval.
Il existe une certaine flexibilité quant à la définition du seuil entre une panne d’équipement (une perte de disponibilité) et un arrêt mineur (une perte de performance). Une bonne règle empirique consiste à définir ce seuil en fonction de votre politique de suivi des causes. Par exemple, votre politique pourrait stipuler que tout temps d’arrêt supérieur à deux minutes doit être associé à une cause – et doit donc être considéré comme une défaillance d’équipement.
Réglages et ajustements
La catégorie « Mise en place et réglages » prend en compte toutes les périodes significatives pendant lesquelles un équipement est prévu pour la production mais ne fonctionne pas en raison d’un changement de série ou d’un autre réglage de l’équipement. De manière plus générale, on peut considérer la catégorie « Mise en place et réglages » comme tout arrêt planifié. La catégorie « Mise en place et réglages » correspond à une perte de disponibilité.
Parmi les raisons courantes justifiant des temps de « Mise en place et réglages », on peut citer la mise en place, les changements de série, les réglages majeurs et les ajustements d’outillage. Dans une perspective plus large des arrêts planifiés, d’autres raisons courantes incluent le nettoyage, le temps de préchauffage, la maintenance planifiée et les contrôles qualité.
Les changements de série (également appelés « préparation » ou « mise en place ») constituent généralement la principale source de temps de mise en place et de réglage ; ils peuvent être gérés à l’aide d’un programme SMED (Single-Minute Exchange of Die, ou « changement de matrice en une minute »).
Temps d’inactivité et arrêts mineurs
Les temps d’inactivité et les arrêts mineurs correspondent aux moments où l’équipement s’arrête pendant une courte période (généralement une ou deux minutes), l’arrêt étant résolu par l’opérateur. Les temps d’inactivité et les arrêts mineurs sont également appelés « petits arrêts ». Les temps d’inactivité et les arrêts mineurs constituent une perte de performance.
Parmi les causes courantes de ces temps d’inactivité et arrêts mineurs, on peut citer les erreurs d’alimentation, les bourrages de matière, l’obstruction du flux de produits, des réglages incorrects, des capteurs mal alignés ou bloqués, des problèmes de conception de l’équipement et les nettoyages rapides périodiques.
Cette catégorie comprend généralement les arrêts d’une durée bien inférieure à cinq minutes et qui ne nécessitent pas l’intervention du personnel de maintenance. Les problèmes sous-jacents sont souvent chroniques (même problème, jour après jour), ce qui peut rendre les opérateurs quelque peu insensibles à leur impact. La plupart des entreprises ne suivent pas avec précision les temps d’inactivité et les arrêts mineurs.

Vitesse réduite
La vitesse réduite correspond au temps pendant lequel l'équipement fonctionne plus lentement que le temps de cycle idéal (le temps théorique le plus rapide possible pour fabriquer une pièce). On parle également de « cycles lents » pour désigner la vitesse réduite. La vitesse réduite constitue une perte de performance.
Parmi les causes courantes de la vitesse réduite, on peut citer : un équipement sale ou usé, une lubrification insuffisante, des matériaux de qualité inférieure, de mauvaises conditions environnementales, le manque d’expérience de l’opérateur, le démarrage et l’arrêt.
Cette catégorie englobe tout ce qui empêche le processus de fonctionner à sa vitesse maximale théorique (également appelée « cadence de fonctionnement idéale » ou « capacité nominale ») lorsque le processus de fabrication est effectivement en cours.
Défauts de processus
Les défauts de processus correspondent aux pièces défectueuses produites pendant une phase de production stable (en régime permanent). Cela inclut les pièces mises au rebut ainsi que celles pouvant être retravaillées, puisque le TRG mesure la qualité du point de vue du rendement au premier passage. Les défauts de processus constituent une perte de qualité.
Parmi les causes courantes de défauts de processus, on peut citer des réglages incorrects des équipements, des erreurs de manipulation de la part de l’opérateur ou liées à l’équipement, ainsi que l’expiration des lots (par exemple, dans les usines pharmaceutiques).
Rendement réduit
Le rendement réduit correspond aux pièces défectueuses produites depuis le démarrage jusqu’à ce que la production stable (en régime permanent) soit atteinte. Cela inclut les pièces mises au rebut ainsi que celles pouvant être retravaillées, car l’OEE mesure la qualité du point de vue du rendement au premier passage. Le rendement réduit peut survenir après tout démarrage d’un équipement ; toutefois, il est le plus souvent suivi après les changements de série. Le rendement réduit constitue une perte de qualité.
Parmi les causes courantes de la baisse de rendement, on peut citer des changements de série sous-optimaux, des réglages incorrects lors de la production d’une nouvelle pièce, des équipements nécessitant des cycles de préchauffage ou des équipements qui génèrent intrinsèquement des déchets après leur mise en service (par exemple, une presse à bobines).
Utilisation du modèle des « six grandes pertes »
L’utilisation du cadre des « six grandes pertes » offre une voie concrète pour améliorer votre score OEE.
- En vous efforçant de réduire les pertes de disponibilité liées aux pannes d’équipement ou aux réglages et ajustements, vous vous prémunissez contre les arrêts imprévus évitables et minimisez les arrêts planifiés.
- S'attaquer aux pertes de performance résultant de la marche à vide et des arrêts mineurs, ainsi que de la réduction de la vitesse, empêche l'accumulation des petits arrêts et des cycles lents.
- Enfin, minimiser les pertes de qualité sous forme de défauts de processus et de rendement réduit permet de réduire le nombre de pièces inutilisables produites avant et pendant la production en régime de croisière.
Au total, les « six grandes pertes » identifient et classent les problèmes auxquels les fabricants sont confrontés au quotidien. Travailler de manière cohérente dans ce cadre pour agir, une perte à la fois, se traduira par une amélioration constante du taux de rendement global (OEE).
Ce que vous devriez faire ensuite...
1. Découvrez comment notre produit, Vorne XL, peut vous aider à réduire le gaspillage et à améliorer considérablement le taux de disponibilité global (OEE).
Vorne XL est le moyen le plus simple et le plus rapide de surveiller et d'améliorer la production. Il s'agit d'un investissement ponctuel et son installation ne prend qu'une journée. De plus, vous pouvez l'essayer gratuitement pendant 90 jours.
En savoir plus2. Téléchargez notre ensemble d'outils GRATUIT pour booster la productivité de votre entreprise manufacturière
Ce pack comprend des leçons sur le leadership, des guides de formation, des modèles de comptes rendus et de réunions, des résumés des concepts clés, des fiches d'organisation de projets, et bien plus encore. Vous recevrez également gratuitement notre newsletter mensuelle. Vous pouvez vous désabonner à tout moment.
TÉLÉCHARGER DES OUTILS OEE GRATUITS3. Inscrivez-vous à notre lettre d'information mensuelle
Recevez chaque mois des mises à jour gratuites proposant des méthodes éprouvées pour améliorer la productivité de notre production. Vous pouvez vous désabonner à tout moment.