
Sei grandi perdite

Perdite relative a OEE e TPM
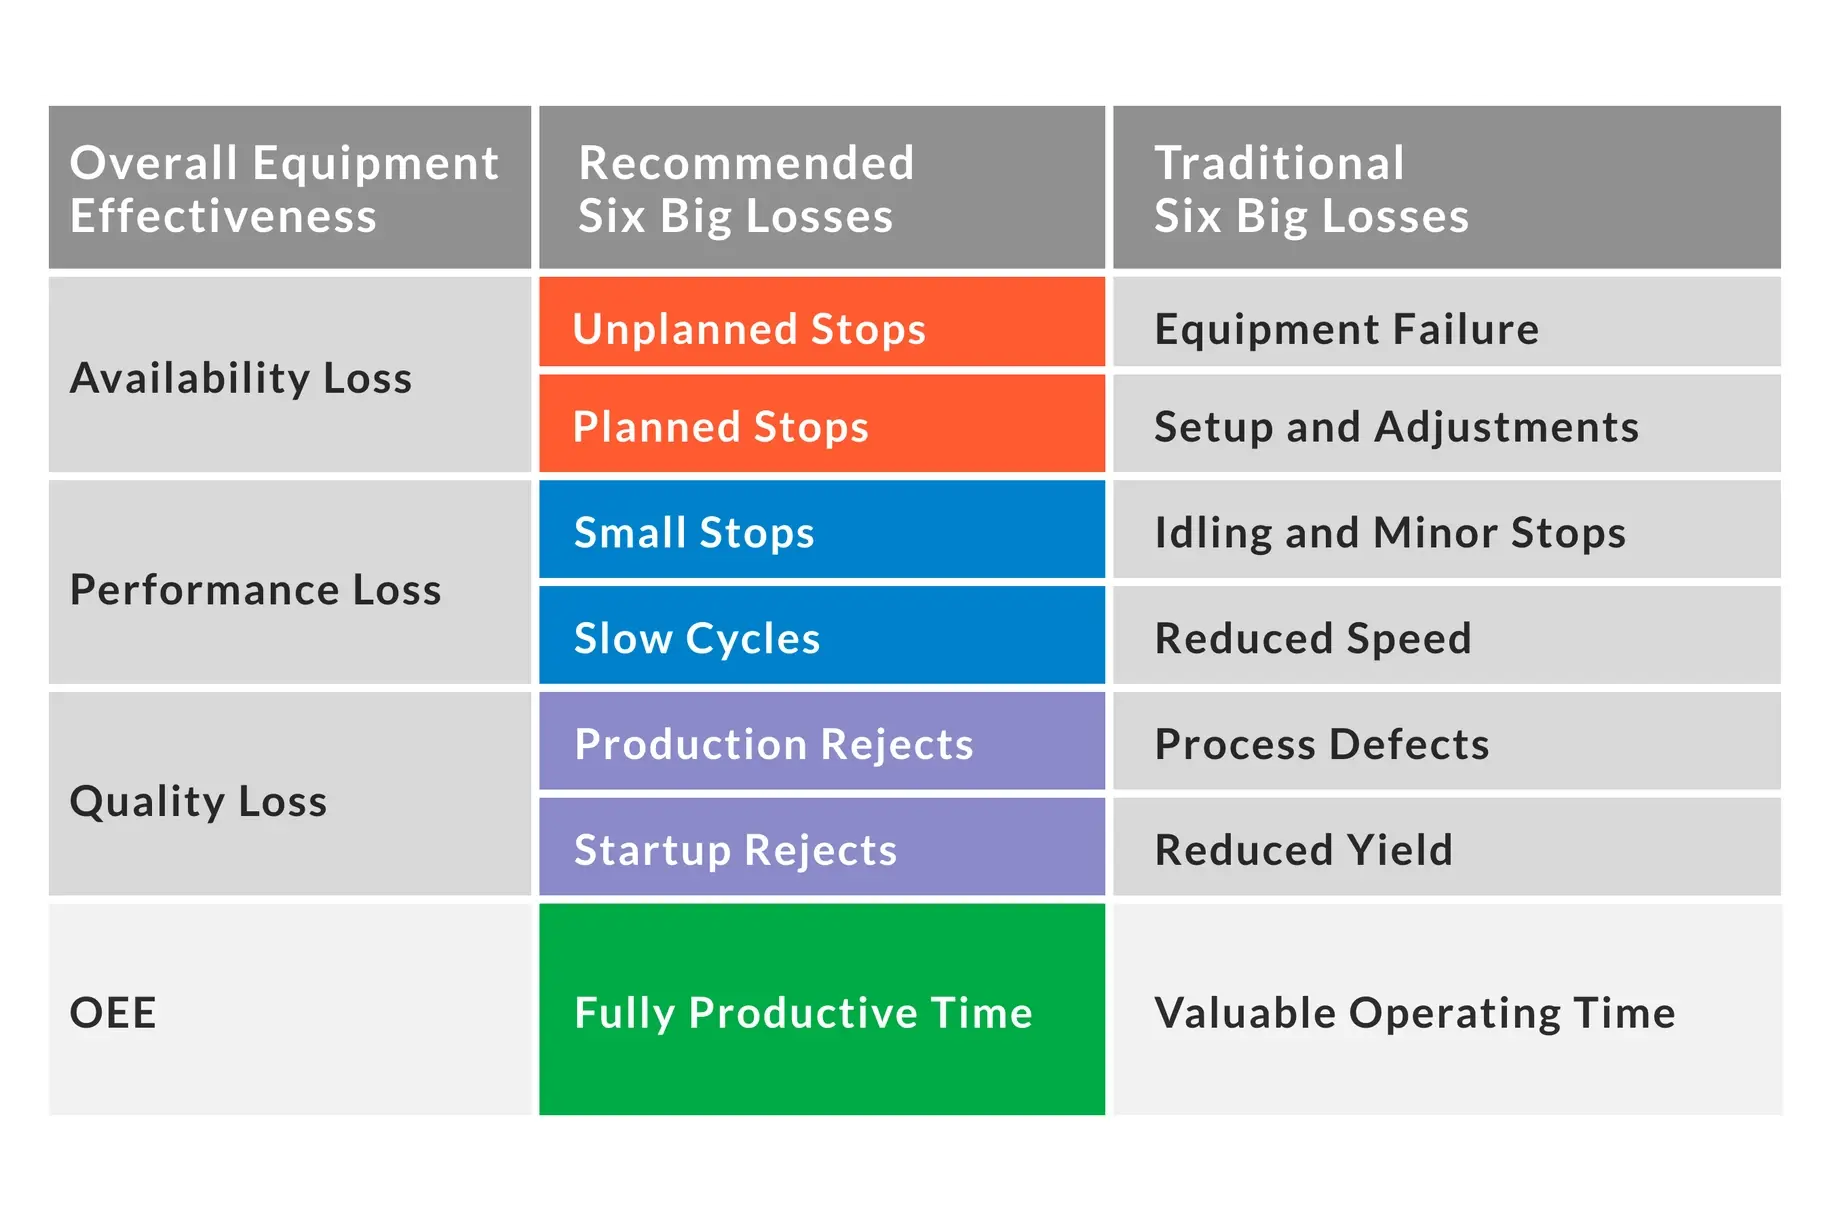
Uno degli obiettivi principali dei programmi TPM e OEE è quello di ridurre e/o eliminare le cosiddette "Sei Grandi Perdite", ovvero le cause più comuni di perdita di produttività legata alle attrezzature nel settore manifatturiero.
Per prima cosa, definiamo le Sei Grandi Perdite.
Guasto alle attrezzature
Per guasto alle attrezzature si intende qualsiasi periodo di tempo significativo in cui le attrezzature sono programmate per la produzione ma non sono in funzione a causa di un guasto di qualche tipo. In termini più generali, un guasto alle attrezzature può essere definito come qualsiasi arresto o fermo non pianificato. Il guasto alle attrezzature costituisce una perdita di disponibilità.
Esempi di cause comuni di guasto alle attrezzature includono malfunzionamenti degli utensili, avarie e interventi di manutenzione non pianificati. Da una prospettiva più ampia dei fermi non pianificati, altre cause comuni includono la mancanza di operatori o di materiali, il mancato rifornimento da parte delle attrezzature a monte o il blocco da parte delle attrezzature a valle.
C’è una certa flessibilità su dove fissare la soglia tra il guasto dell’attrezzatura (una perdita di disponibilità) e un arresto minore (una perdita di prestazione). Una buona regola empirica consiste nel fissare tale soglia in base alla propria politica di tracciamento delle cause. Ad esempio, la vostra politica potrebbe prevedere che a qualsiasi fermo superiore a due minuti debba essere associata una causa – e che pertanto debba essere considerato un guasto alle apparecchiature.
Configurazione e regolazioni
La voce «Configurazione e regolazioni» comprende qualsiasi periodo di tempo significativo in cui l’attrezzatura è programmata per la produzione ma non è in funzione a causa di un cambio di produzione o di altre regolazioni dell’attrezzatura. Un modo più generico di considerare la voce «Configurazione e regolazioni» è quello di considerarla come qualsiasi fermo pianificato. La voce «Configurazione e regolazioni» rappresenta una perdita di disponibilità.
Esempi di motivi comuni per "Configurazione e regolazioni" includono l’allestimento, i cambi di produzione, le regolazioni importanti e le regolazioni degli utensili. Da una prospettiva più ampia delle interruzioni pianificate, altri motivi comuni includono la pulizia, il tempo di riscaldamento, la manutenzione programmata e i controlli di qualità.
La principale fonte di tempo dedicato all’allestimento e alla regolazione è tipicamente rappresentata dai cambi di produzione (noti anche come “preparazione” o “allestimento”), che possono essere affrontati attraverso un programma SMED (Single-Minute Exchange of Die).
Inattività e arresti minori
Il tempo di inattività e le piccole interruzioni rappresentano il tempo in cui l’attrezzatura si ferma per un breve periodo (in genere uno o due minuti) e l’interruzione viene risolta dall’operatore. Un altro nome per il tempo di inattività e le piccole interruzioni è “piccole interruzioni”. Il tempo di inattività e le piccole interruzioni costituiscono una perdita di rendimento.
Esempi di cause comuni di inattività e arresti minori includono errori di alimentazione, inceppamenti del materiale, flusso del prodotto ostruito, impostazioni errate, sensori disallineati o bloccati, problemi di progettazione delle attrezzature e pulizie rapide periodiche.
Questa categoria comprende solitamente arresti di durata ben inferiore ai cinque minuti e che non richiedono l’intervento del personale di manutenzione. I problemi alla base sono spesso cronici (stesso problema, giorno diverso), il che può rendere gli operatori in qualche modo inconsapevoli del loro impatto. La maggior parte delle aziende non tiene traccia con precisione dei tempi di inattività e delle fermate minori.

Velocità ridotta
La velocità ridotta indica il tempo in cui l'attrezzatura funziona a una velocità inferiore al tempo di ciclo ideale (il tempo teoricamente più veloce possibile per produrre un pezzo). Un altro nome per la velocità ridotta è "cicli lenti". La velocità ridotta costituisce una perdita di prestazioni.
Tra le cause più comuni della velocità ridotta figurano attrezzature sporche o usurate, lubrificazione inadeguata, materiali di qualità inferiore agli standard, condizioni ambientali sfavorevoli, inesperienza dell’operatore, avviamento e arresto.
Questa categoria comprende tutto ciò che impedisce al processo di funzionare alla sua velocità massima teorica (nota anche come “velocità di funzionamento ideale” o “capacità nominale”) quando il processo di produzione è effettivamente in corso.
Difetti di processo
I difetti di processo riguardano i pezzi difettosi prodotti durante la produzione stabile (a regime). Ciò include sia i pezzi scartati sia quelli che possono essere rilavorati, poiché l’OEE misura la qualità dal punto di vista della resa al primo passaggio. I difetti di processo rappresentano una perdita di qualità.
Esempi di cause comuni dei difetti di processo includono impostazioni errate delle attrezzature, errori di gestione da parte dell’operatore o delle attrezzature e scadenza dei lotti (ad esempio, negli stabilimenti farmaceutici).
Resa ridotta
La resa ridotta comprende i pezzi difettosi prodotti dall’avvio fino al raggiungimento della produzione stabile (a regime). Ciò include sia i pezzi scartati sia quelli che possono essere rilavorati, poiché l’OEE misura la qualità dal punto di vista della resa al primo passaggio. La resa ridotta può verificarsi dopo qualsiasi avvio dell’attrezzatura, tuttavia viene monitorata più comunemente dopo i cambi di produzione. La resa ridotta rappresenta una perdita di qualità.
Esempi di cause comuni della resa ridotta includono cambi di produzione non ottimali, impostazioni errate quando viene prodotto un nuovo pezzo, attrezzature che necessitano di cicli di riscaldamento o attrezzature che generano intrinsecamente scarti dopo l’avvio (ad esempio, una rotativa a bobina).
Utilizzo delle "Sei grandi perdite"
L’utilizzo del modello delle “Sei Grandi Perdite” crea un percorso concreto per migliorare il proprio punteggio OEE.
- Impegnarsi a ridurre la perdita di disponibilità sotto forma di guasti alle attrezzature o di operazioni di configurazione e regolazione vi protegge da arresti o tempi di inattività non pianificati e prevenibili, oltre a ridurre al minimo eventuali arresti pianificati.
- Affrontare la perdita di prestazione derivante dal funzionamento a vuoto e dai fermi minori, nonché dalla velocità ridotta, impedisce l’accumularsi di piccoli fermi e cicli lenti.
- Infine, ridurre al minimo le perdite di qualità sotto forma di difetti di processo e resa ridotta riduce il numero di parti inutilizzabili prodotte prima e durante la produzione a regime.
Nel complesso, le “Sei Grandi Perdite” identificano e classificano i problemi che i produttori devono affrontare quotidianamente. Lavorare costantemente all’interno di questo quadro per intervenire, una perdita alla volta, porterà a un miglioramento costante del punteggio OEE.
Cosa dovresti fare ora...
1. Scopri di più su come il nostro prodotto, Vorne XL, può aiutarti a eliminare gli sprechi e a migliorare significativamente l'OEE.
Vorne XL è il modo più semplice e veloce per monitorare e migliorare la produzione. Si tratta di un costo una tantum e l'installazione richiede solo un giorno. Inoltre, puoi provarlo gratuitamente per 90 giorni.
Scopri di più2. Scarica il nostro pacchetto GRATUITO di strumenti per potenziare la produttività della tua azienda manifatturiera
Il pacchetto comprende lezioni sulla leadership, guide formative, modelli per riunioni e relazioni, sintesi dei concetti chiave, strumenti per l'organizzazione dei progetti e altro ancora. Riceverai inoltre gratuitamente la nostra newsletter mensile. Puoi annullare l'iscrizione in qualsiasi momento.
SCARICA STRUMENTI OEE GRATUITI3. Iscriviti alla nostra newsletter mensile
Ricevi aggiornamenti mensili gratuiti con metodi collaudati per migliorare la produttività della nostra produzione. Puoi annullare l'iscrizione in qualsiasi momento.