
OEE práctica
Fundamentos del OEE
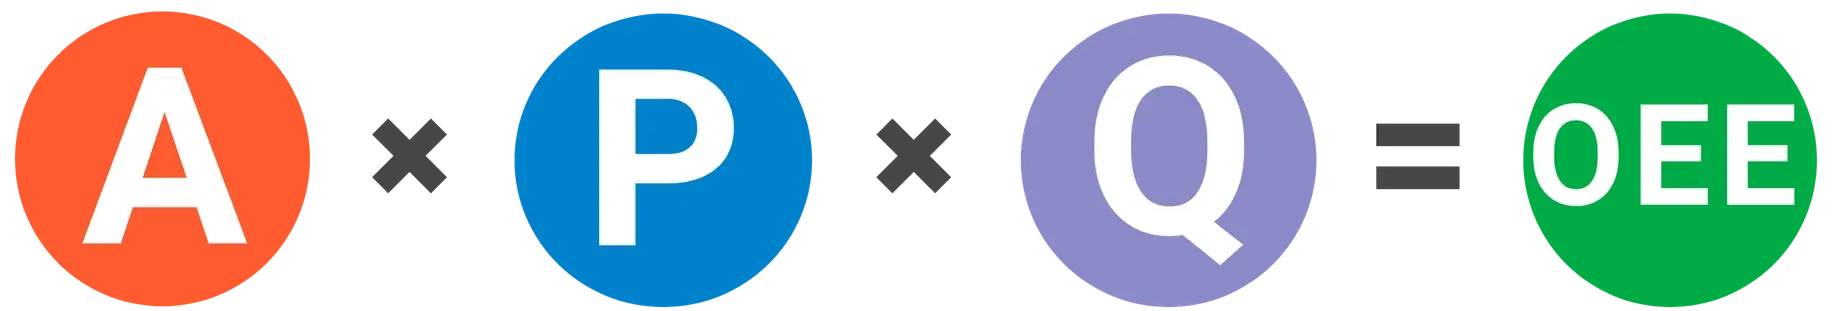
Empecemos por algunos conceptos básicos del OEE. El OEE mide en qué medida se acerca uno a una producción perfecta (fabricar únicamente piezas en buen estado, lo más rápido posible y sin tiempos de inactividad). Se calcula a partir de tres factores fundamentales: disponibilidad, rendimiento y calidad.
- Una puntuación de disponibilidad del 100 % significa que el proceso está siempre en marcha durante el tiempo de producción previsto (nunca se detiene). Las pérdidas que afectan a la disponibilidad incluyen los tiempos de inactividad, los cambios de producción y el mantenimiento.
- Una puntuación de rendimiento del 100 % significa que, cuando el proceso está en marcha, funciona a la máxima velocidad posible (cada ciclo se realiza en el tiempo de ciclo ideal). Las pérdidas que afectan al rendimiento incluyen los ciclos lentos y las pequeñas paradas.
- Una puntuación de calidad del 100 % significa que no hay defectos (solo se producen piezas buenas). Las pérdidas que afectan a la calidad incluyen todas las formas de rechazos que se producen durante la primera pasada de fabricación (incluidas las piezas que pueden reelaborarse).
El OEE se calcula multiplicando estos tres factores.
El mayor error en la OEE
El error más común, con diferencia, que observamos en las implementaciones de OEE es el uso de tiempos de ciclo ideales inexactos. Por ejemplo, muchas empresas utilizan velocidades «presupuestadas» o «estándar» que son más lentas que el tiempo de ciclo ideal. Esto infla el OEE, oculta las pérdidas y subestima el rendimiento real del proceso.
El tiempo de ciclo ideal (o ICT) es el rendimiento máximo teórico del proceso. No debe reducirse debido a factores como la antigüedad de la máquina o la calidad del material. Por el contrario, este tipo de factores de pérdida deben considerarse oportunidades de mejora.
Dos enfoques habituales para determinar el tiempo de ciclo ideal son:
- Capacidad nominal: es el valor que especifica el fabricante del equipo (por ejemplo, se puede comprar una prensa con una capacidad nominal de 120 golpes por minuto).
- Estudio de tiempos: Mide la velocidad máxima absoluta que el proceso puede soportar (no una velocidad media o normal). Ten cuidado de no incluir ningún tipo de pérdida de velocidad (es decir, ciclos lentos o pequeñas paradas).
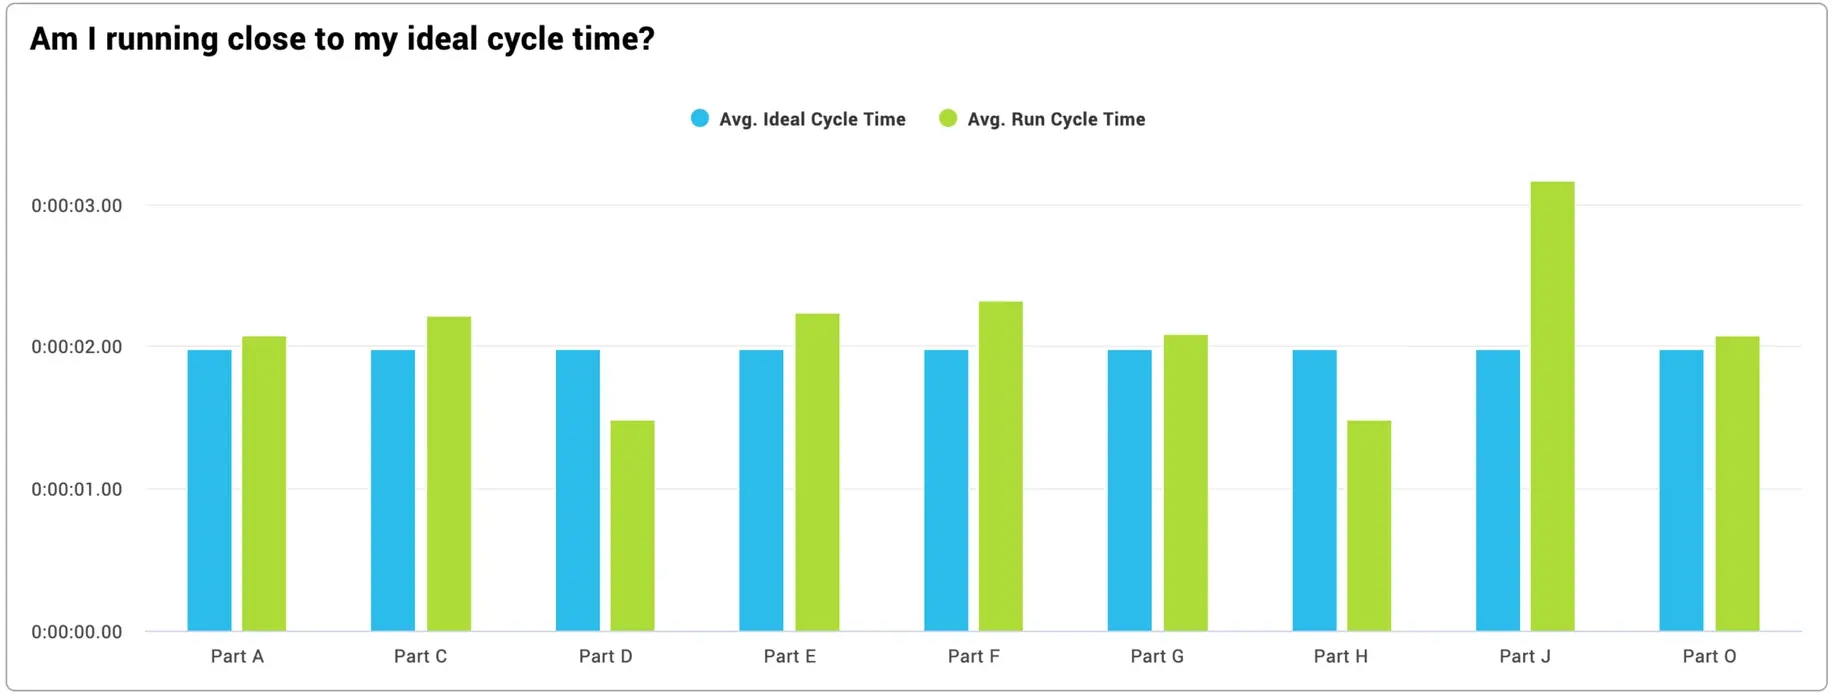
¡Aquí tienes un ejercicio divertido! ¿Puedes identificar qué piezas de las siguientes tienen un ICT inexacto? Si tu respuesta es la pieza D y la pieza H, has acertado. Un tiempo de ciclo ideal (ICT) superior al tiempo de ciclo de funcionamiento está fijado demasiado alto. En la práctica, vemos este problema constantemente.
¿Y qué hay de la pieza J? Puede que simplemente se trate de una pieza que funcionó mal, con muchos ciclos lentos. Sin embargo, también puede ser una pieza en la que el ICT se haya fijado en un valor demasiado bajo. Al tratarse de un valor atípico, sin duda merece la pena investigarlo un poco.
La puntuación OEE
¿Qué se considera una buena puntuación de OEE?
Empecemos por lo que no es. No se trata de una cifra arbitraria, como el 85 % de OEE de «clase mundial» que se cita con frecuencia. En cambio, una buena puntuación de OEE es aquella que mejora de forma constante. Determina tu puntuación de OEE de referencia y céntrate en mejorar de forma constante y gradual a partir de ese punto. No podemos insistir lo suficiente en esto. Se trata del porcentaje de mejora, NO del porcentaje alcanzado.
Te recomendamos que determines con precisión tu nivel de referencia de OEE para cada proceso y establezcas objetivos que impulsen una mejora significativa y gradual. Cada paso debe ser un objetivo ambicioso que se pueda alcanzar en un par de meses. Lo suficientemente corto como para mantener el compromiso del personal, y lo suficientemente largo como para lograr una mejora significativa.
Se trata, en definitiva, de un enfoque ágil de la mejora. El método ágil es, por naturaleza, incremental: divide las grandes tareas, objetivos y proyectos en pequeños hitos. Los principios del método ágil se aplican muy bien a los proyectos de mejora de la fabricación y al OEE.
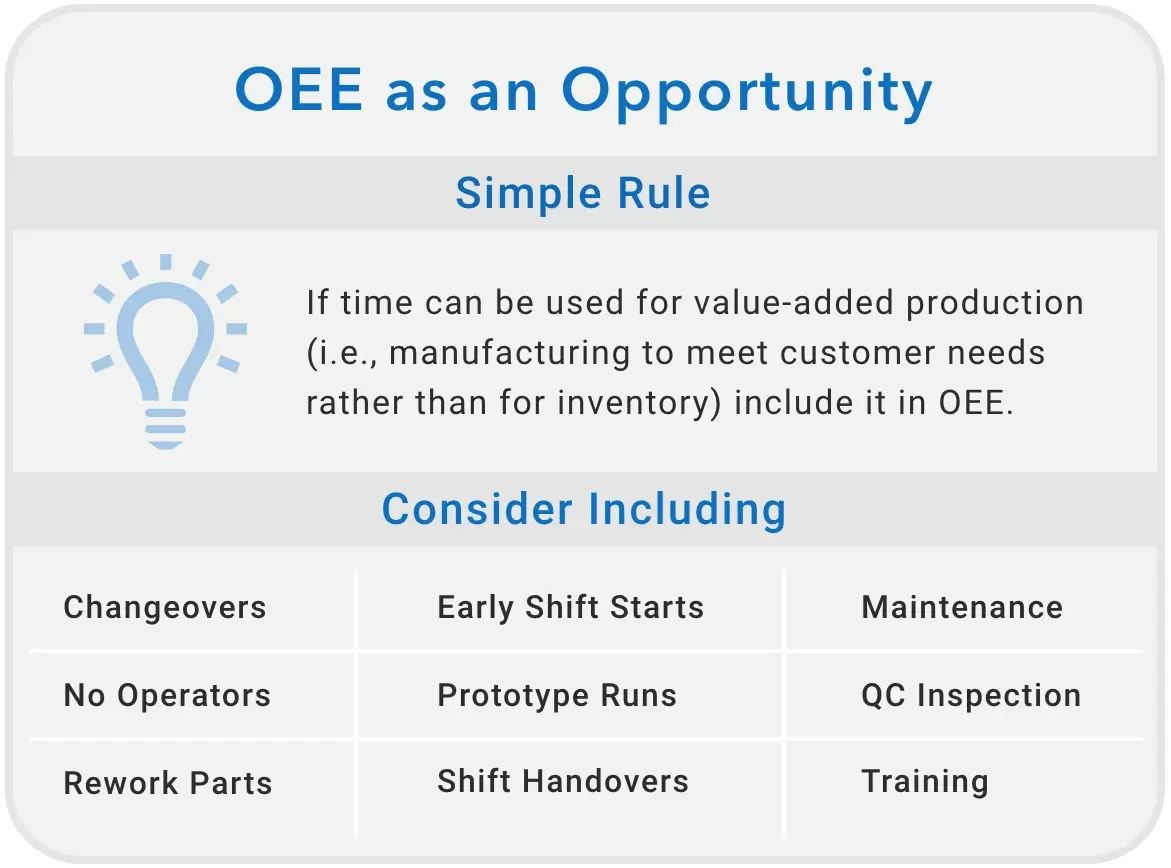
Un consejo más: deja que el OEE sea una medida implacable. No pasa nada si te da un poco de pena ver tu «verdadera» puntuación de OEE. Tómatelo como una oportunidad. Muchas empresas excluyen pequeños fragmentos de tiempo del OEE, todas ellas con justificaciones muy razonables. No caigas en la tentación. Cuantas más pérdidas se pongan de manifiesto, más terreno fértil tendrás para la mejora.
El OEE como herramienta eficaz
¿Por qué medir el OEE?
Es fácil centrarse tanto en la puntuación del OEE que se pierda de vista el motivo por el que se mide. Piensa en el OEE como una herramienta para impulsar tus objetivos empresariales. Por lo general, eso significa centrarse menos en la puntuación del OEE y más en las pérdidas subyacentes que lo afectan. Supervisar el OEE por sí solo no resulta tan útil para mejorar la producción.
Analicemos el seguimiento del OEE desde tres perspectivas: la del operario, la del supervisor y la de las pérdidas.
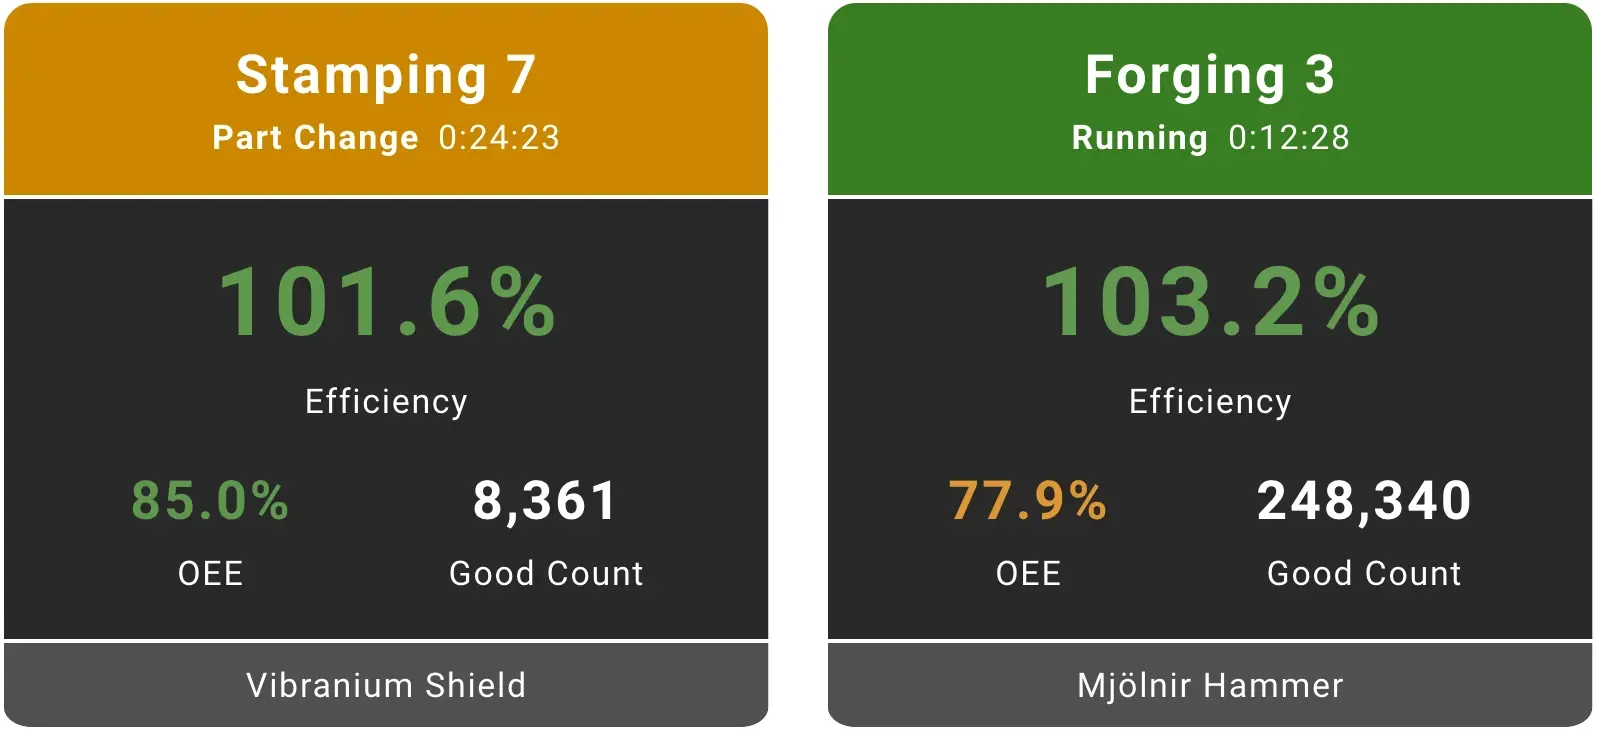
Desde la perspectiva del operario, el OEE es una medida algo abstracta. Aunque, sin duda, se puede establecer un objetivo de OEE para los operarios e incluso supervisarlo en tiempo real, una excelente alternativa es centrarse en la eficiencia (medida como la relación entre el recuento de piezas buenas y el recuento objetivo). La ventaja de la eficiencia es que permite a los operarios «ganarse su turno» al alcanzar el 100 % de su objetivo (es decir, una eficiencia del 100 %). Se trata de un motivador muy potente, especialmente cuando los operarios pueden ver su puntuación de eficiencia en tiempo real.
Otra ventaja de centrarse en la eficiencia es que se calcula a partir del tiempo takt. Esto permite establecer un objetivo explícito para los operarios, mientras que la dirección mantiene su atención en las capacidades reales del proceso basadas en el tiempo de ciclo ideal.
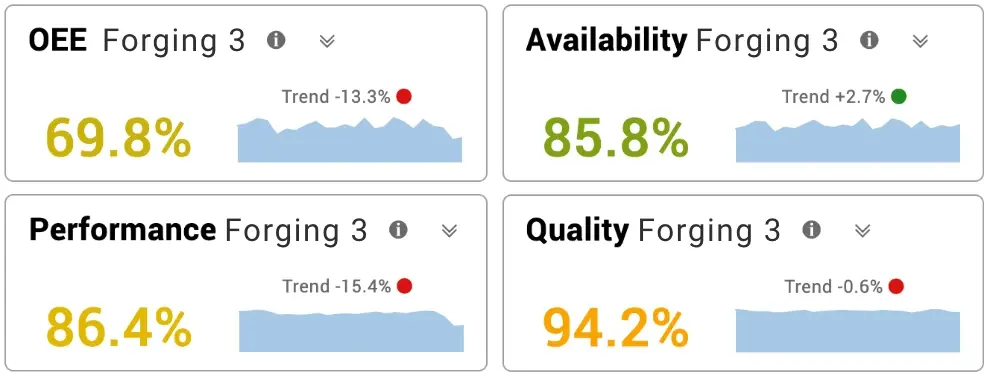
Desde el punto de vista de un supervisor, el OEE es una herramienta analítica de alto nivel muy útil, especialmente cuando se considera como una tendencia que muestra si el proceso está mejorando o no con el tiempo. Como herramienta analítica, es muy importante desglosar el OEE en sus tres factores subyacentes: disponibilidad, rendimiento y calidad. Estos tres factores son la clave para comprender las pérdidas subyacentes que afectan al OEE.
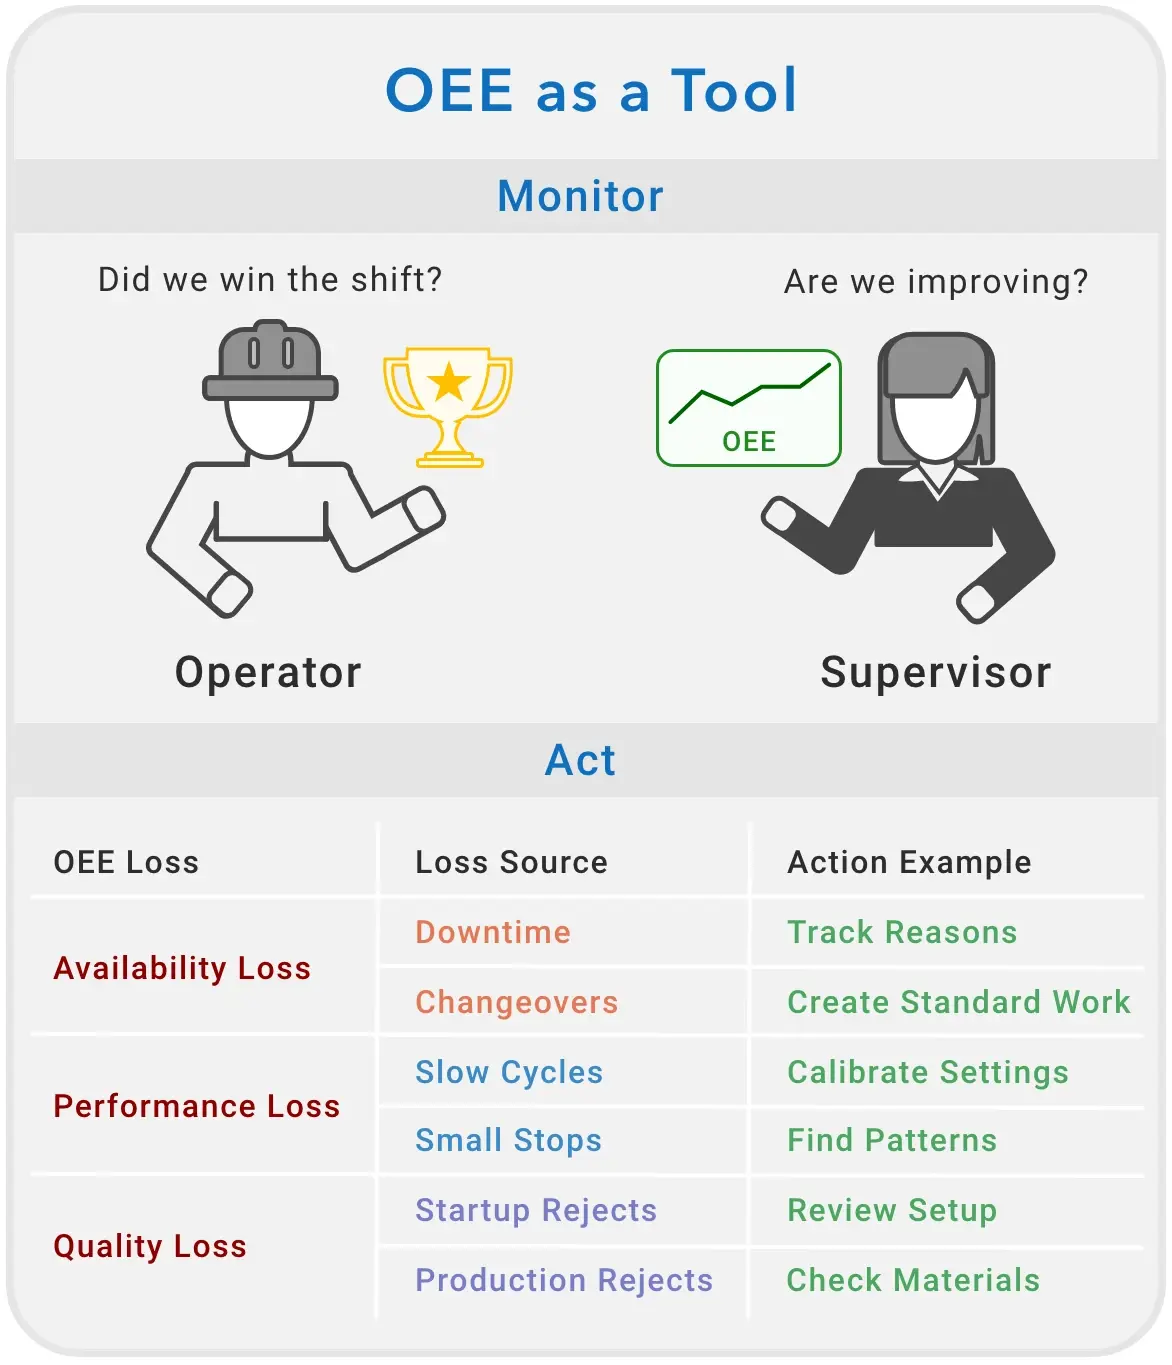
Desde el punto de vista de las pérdidas, el OEE es el punto de partida para tomar medidas. Tu puntuación de OEE te indica en qué punto te encuentras, pero no qué debes hacer para mejorar. El verdadero potencial y el valor real del OEE residen en comprender las pérdidas subyacentes —pérdida de disponibilidad, pérdida de rendimiento y pérdida de calidad— y actuar en consecuencia. Si tomas medidas eficaces para reducir estas pérdidas, tu puntuación global de OEE mejorará de forma natural.
Los tres tipos de pérdidas del OEE pueden clasificarse en seis categorías universales de pérdidas (también conocidas como las «seis grandes pérdidas»). A partir de ahí, resulta mucho más fácil aplicar herramientas y medidas específicas para hacer frente a las pérdidas.
Lo que deberías hacer a continuación...
1. Descubre cómo nuestro producto, Vorne XL, puede ayudarte a eliminar el desperdicio y a mejorar significativamente la OEE.
Vorne XL es la forma más sencilla y rápida de supervisar y mejorar la producción. Se trata de un gasto único y su instalación solo lleva un día. Además, puedes probarlo de forma totalmente gratuita durante 90 días.
Más información2. Descarga nuestro paquete GRATUITO de herramientas para potenciar al máximo la productividad de tu empresa de fabricación
El paquete incluye lecciones sobre liderazgo, guías de formación, plantillas para reuniones e informes, resúmenes de conceptos clave, organizadores de proyectos y mucho más. Además, recibirás nuestro boletín mensual de forma gratuita. Puedes darte de baja en cualquier momento.
DESCARGAR HERRAMIENTAS GRATUITAS DE OEE3. Suscríbete a nuestro boletín mensual
Recibe actualizaciones mensuales gratuitas con métodos probados para mejorar la productividad en la fabricación. Puedes darte de baja en cualquier momento.