
OEE pratico
Nozioni fondamentali sull’OEE
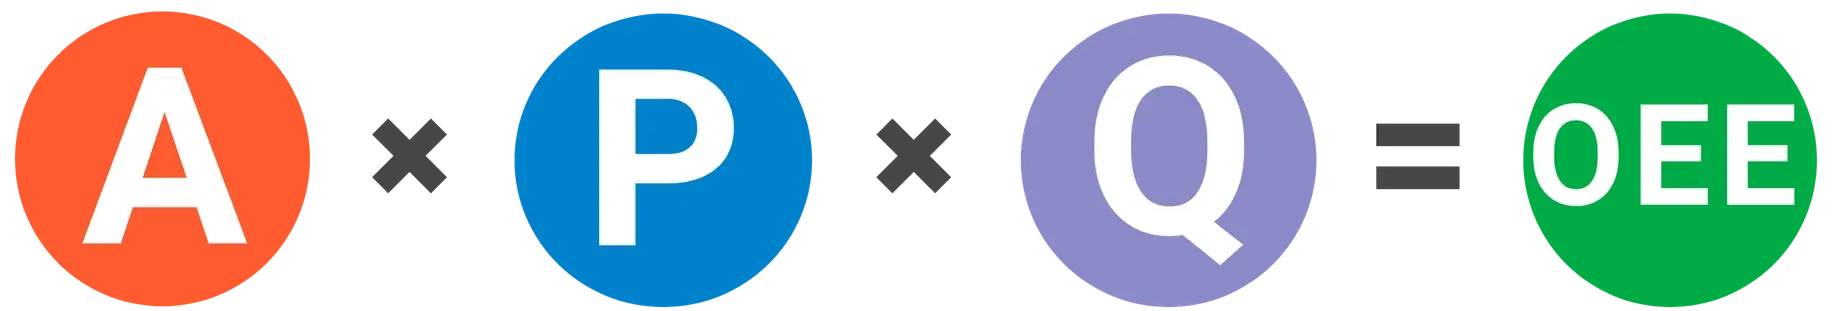
Iniziamo con alcuni fondamenti dell’OEE. L’OEE misura quanto ci si avvicina alla produzione perfetta (produzione esclusiva di pezzi conformi, alla massima velocità possibile, senza tempi di fermo). Viene calcolato sulla base di tre fattori fondamentali: disponibilità, rendimento e qualità.
- Un punteggio di disponibilità pari al 100% significa che il processo è sempre in funzione durante il tempo di produzione pianificato (non subisce mai interruzioni). Le perdite che incidono sulla disponibilità includono i tempi di inattività, i cambi di produzione e la manutenzione.
- Un punteggio di Prestazione del 100% significa che, quando il processo è in funzione, procede alla massima velocità possibile (ogni ciclo al Tempo di Ciclo Ideale). Le perdite che incidono sulla Prestazione includono cicli lenti e piccole interruzioni.
- Un punteggio di qualità pari al 100% indica l’assenza di difetti (vengono prodotti solo pezzi conformi). Le perdite che incidono sulla qualità includono tutte le forme di scarti che si verificano durante il primo passaggio di produzione (compresi i pezzi che possono essere rilavorati).
L’OEE si calcola moltiplicando i tre fattori.
L'errore più grave nell'OEE
L'errore di gran lunga più comune che riscontriamo nelle implementazioni dell'OEE è l'impostazione di tempi di ciclo ideali imprecisi. Ad esempio, molte aziende utilizzano velocità "di budget" o "standard" inferiori al tempo di ciclo ideale. Ciò gonfia l'OEE, nasconde le perdite e sottostima la produttività effettiva del processo.
Il tempo di ciclo ideale (o ICT) rappresenta la produttività massima teorica del processo. Non dovrebbe essere ridotto a causa di fattori quali l’età della macchina o la qualità del materiale. Al contrario, questi tipi di fattori di perdita dovrebbero essere considerati come opportunità di miglioramento.
Due approcci comuni per determinare il tempo di ciclo ideale sono:
- Capacità nominale: si tratta del valore specificato dal costruttore dell’apparecchiatura (ad esempio, si può acquistare una pressa con una capacità nominale di 120 colpi al minuto).
- Studio dei tempi: misurate la velocità massima assoluta che il processo è in grado di sostenere (non una velocità media o normale). Fate attenzione a non includere alcuna forma di perdita di velocità (ad esempio, cicli lenti o brevi arresti).
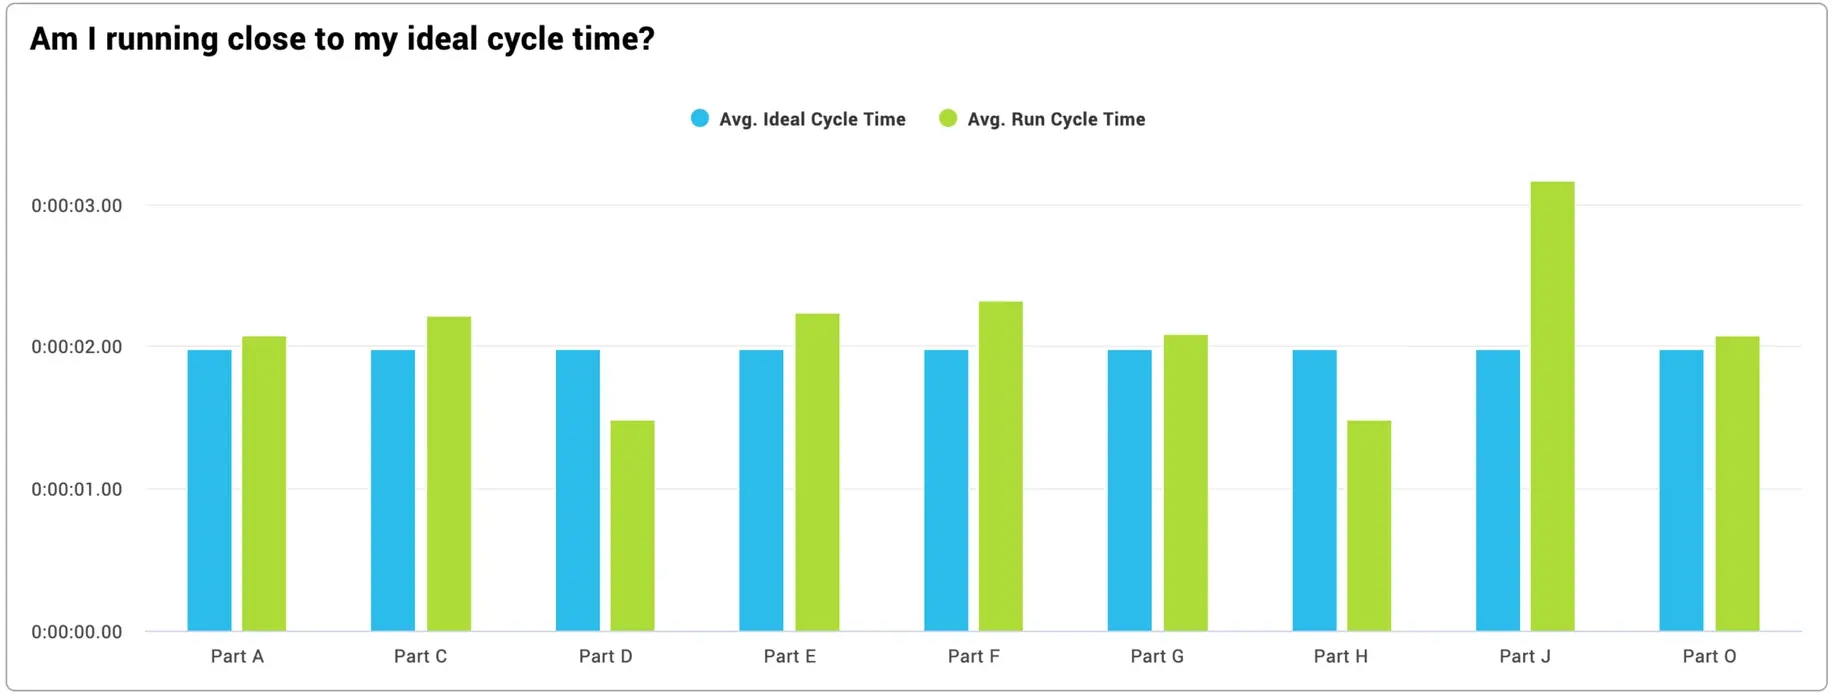
Ecco un esercizio divertente! Riuscite a identificare quali dei pezzi riportati di seguito presentano un ICT impreciso? Se la vostra risposta è il pezzo D e il pezzo H, avete perfettamente ragione. Un tempo di ciclo ideale superiore al tempo di ciclo effettivo è impostato a un valore troppo alto. Nella realtà, questo problema si presenta continuamente.
E la parte J? Potrebbe semplicemente trattarsi di una parte che ha funzionato male, con molti cicli lenti. Tuttavia, potrebbe anche essere una parte in cui l’ICT è impostato a un valore troppo basso. Trattandosi di un valore anomalo, vale sicuramente la pena approfondire la questione.
Il punteggio OEE
Qual è un buon punteggio OEE?
Cominciamo col dire cosa non è. Non è un numero arbitrario come l’85% di OEE di livello mondiale spesso citato. Al contrario, un buon punteggio OEE è quello che migliora costantemente. Determinate il vostro punteggio OEE di riferimento e concentratevi sul miglioramento costante e graduale a partire da quel punto. Non lo sottolineeremo mai abbastanza. Ciò che conta è la percentuale di miglioramento, NON la percentuale raggiunta.
Si raccomanda di determinare con precisione il valore di riferimento dell’OEE per ciascun processo e di fissare obiettivi che favoriscano un miglioramento significativo e incrementale. Ogni fase dovrebbe rappresentare un obiettivo ambizioso ma raggiungibile entro un paio di mesi: un arco di tempo sufficientemente breve da mantenere vivo l’impegno delle persone, ma sufficientemente lungo da consentire il raggiungimento di un miglioramento significativo.
Si tratta, in sostanza, di un approccio agile al miglioramento. L’agilità è per sua natura incrementale: consiste nel suddividere compiti, obiettivi e progetti di ampia portata in piccoli risultati intermedi. I principi dell’agilità si applicano molto bene ai progetti di miglioramento della produzione e all’OEE.
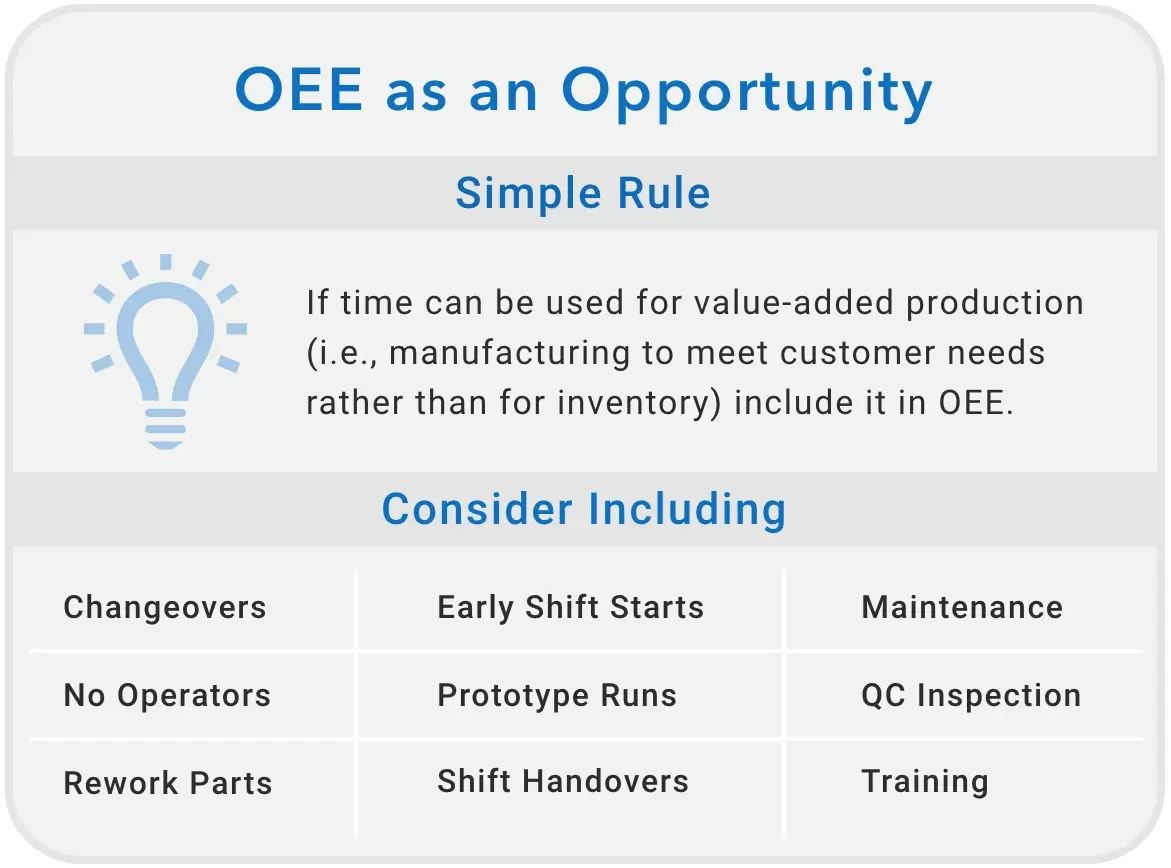
Un altro consiglio: lasciate che l’OEE sia una misura spietata. È normale sussultare un po’ quando vedete il vostro “vero” punteggio OEE. Consideratelo un’opportunità. Molte aziende escludono frazioni di tempo dall’OEE, tutte con giustificazioni molto ragionevoli. Non cedete alla tentazione. Più perdite vengono messe in luce, più terreno fertile avrete per il miglioramento.
L'OEE come strumento efficace
Perché misurare l’OEE?
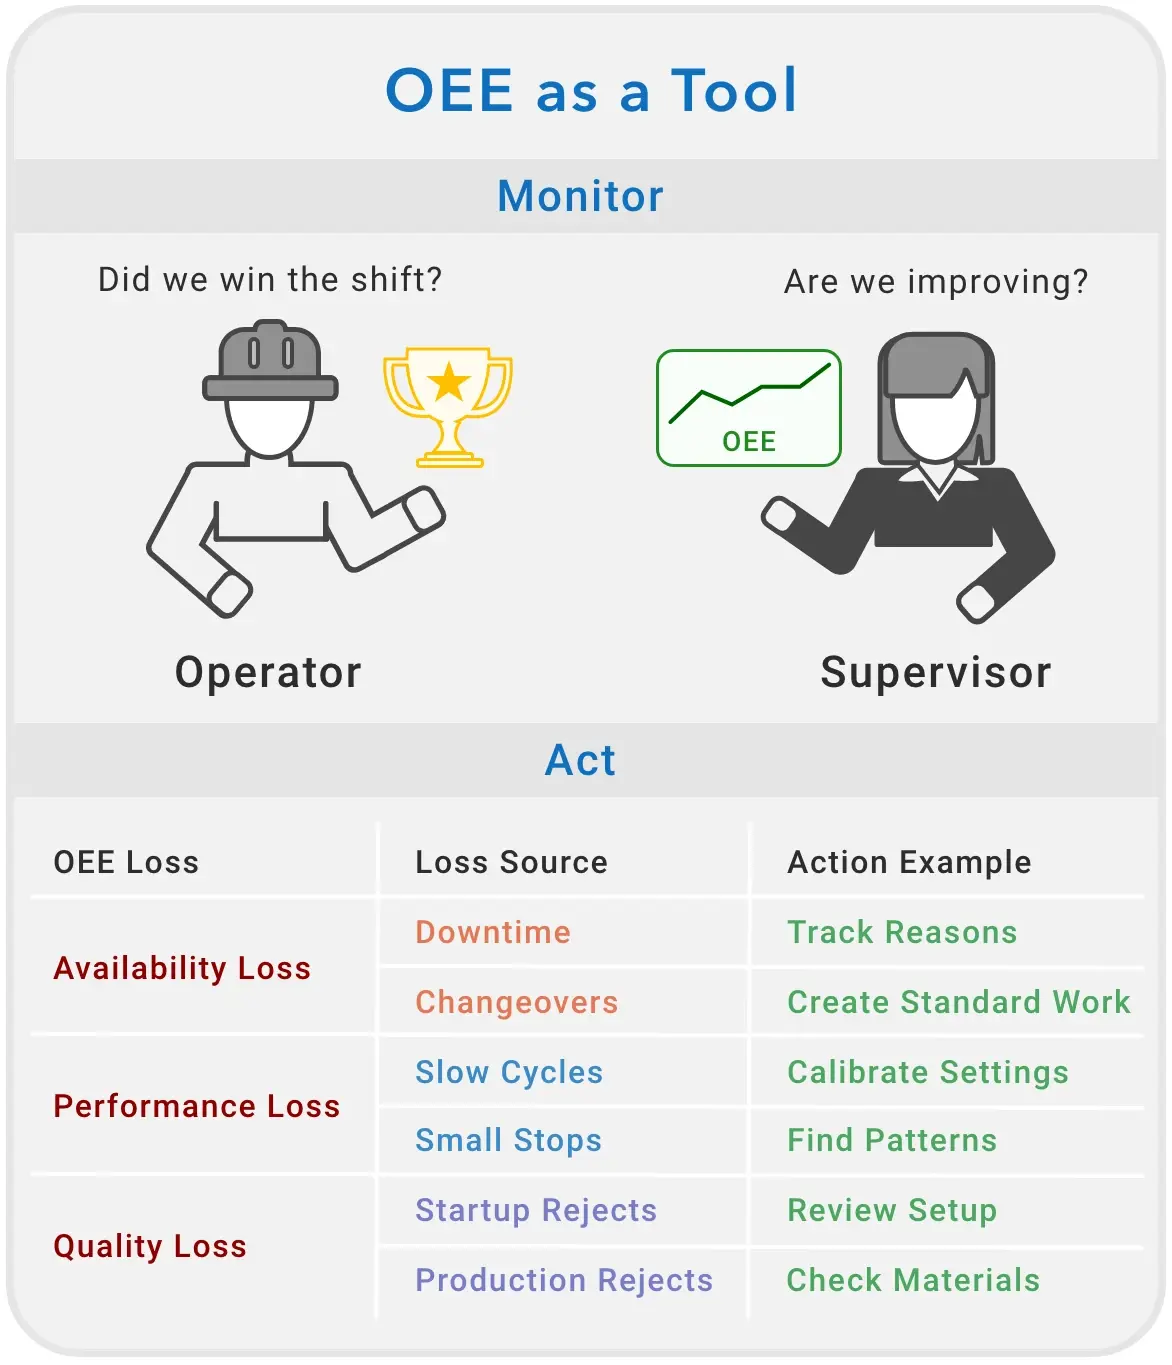
È facile concentrarsi così tanto sul proprio punteggio OEE da perdere di vista il motivo per cui lo si sta misurando. Considerate l’OEE come uno strumento per promuovere i vostri obiettivi aziendali. Di solito ciò significa concentrarsi meno sul punteggio OEE e più sulle perdite di OEE sottostanti. Il monitoraggio dell’OEE di per sé non è poi così utile per migliorare la produzione.
Esaminiamo il monitoraggio dell’OEE da tre prospettive: operatore, supervisore e perdite.
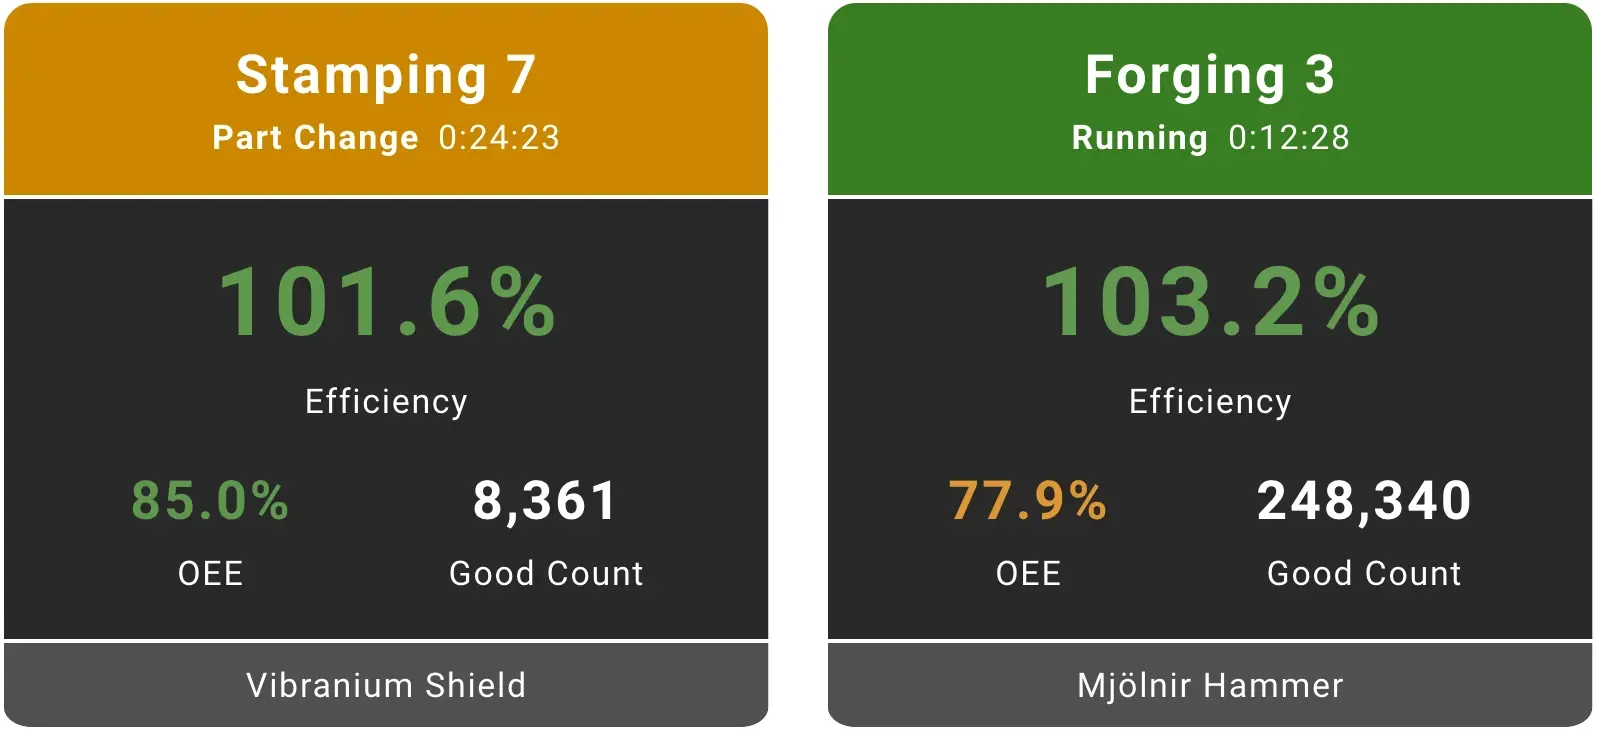
Dal punto di vista dell’operatore, l’OEE è una misura piuttosto astratta. Sebbene sia certamente possibile fissare un obiettivo di OEE per gli operatori e persino monitorarlo in tempo reale, un’ottima alternativa è concentrarsi sull’Efficienza (misurata come rapporto tra il numero di prodotti conformi e il numero target). Il vantaggio dell’Efficienza è che consente agli operatori di “vincere il proprio turno” raggiungendo il 100% del proprio obiettivo (ovvero, il 100% di Efficienza). Si tratta di un fattore motivazionale molto potente, specialmente quando gli operatori possono visualizzare il proprio punteggio di Efficienza in tempo reale.
Un altro vantaggio di concentrarsi sull’Efficienza è che essa viene calcolata a partire dal Takt Time. Ciò consente di fissare un obiettivo esplicito per gli operatori, mentre la direzione mantiene l’attenzione sulle reali capacità del processo basate sul Tempo di Ciclo Ideale.
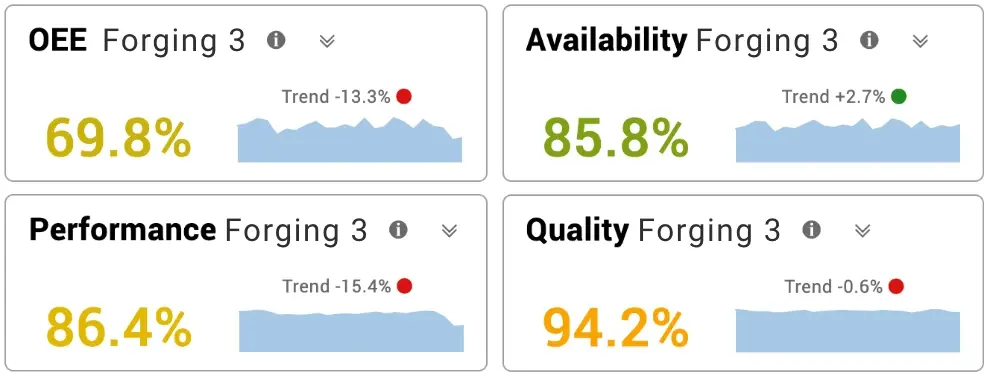
Dal punto di vista di un supervisore, l’OEE è uno strumento analitico di alto livello molto utile, soprattutto se considerato come un andamento che mostra se il processo sta migliorando o meno nel tempo. In quanto strumento analitico, è fondamentale scomporre l’OEE nei tre fattori sottostanti: disponibilità, rendimento e qualità. Questi tre fattori costituiscono il punto di partenza per comprendere le perdite sottostanti che incidono sull’OEE.
Dal punto di vista delle perdite, l’OEE rappresenta il punto di partenza per intervenire. Il vostro punteggio OEE vi indica a che punto siete, ma non cosa dovete fare per migliorare. La vera forza e il vero valore dell’OEE derivano dalla comprensione e dall’intervento sulle perdite sottostanti: perdita di disponibilità, perdita di prestazioni e perdita di qualità. Adottate misure efficaci per ridurre queste perdite e il vostro punteggio OEE di alto livello migliorerà naturalmente.
I tre tipi di perdite dell’OEE possono essere ricondotti a sei categorie universali di perdita (note anche come le «Sei Grandi Perdite»). A quel punto diventa molto più facile applicare strumenti e azioni specifici per affrontare tali perdite.
Cosa dovresti fare ora...
1. Scopri di più su come il nostro prodotto, Vorne XL, può aiutarti a ridurre gli sprechi e a migliorare in modo significativo l'OEE.
Vorne XL è il modo più semplice e veloce per monitorare e migliorare la produzione. Si tratta di un costo una tantum e l'installazione richiede solo un giorno. Inoltre, puoi provarlo gratuitamente per 90 giorni.
Scopri di più2. Scarica il nostro pacchetto GRATUITO di strumenti per potenziare la produttività della tua azienda manifatturiera
Il pacchetto include lezioni sulla leadership, guide di formazione, modelli per riunioni e relazioni, sintesi dei concetti chiave, strumenti per l'organizzazione dei progetti e altro ancora. Riceverai inoltre gratuitamente la nostra newsletter mensile. Puoi annullare l'iscrizione in qualsiasi momento.
SCARICA STRUMENTI OEE GRATUITI3. Iscriviti alla nostra newsletter mensile
Ricevi aggiornamenti mensili gratuiti con metodi collaudati per migliorare la produttività della nostra produzione. Puoi annullare l'iscrizione in qualsiasi momento.