
COMMENT FAIRE FACE AUX SIX GRANDES PERTES

Présentation
Les « six grandes pertes » offrent une perspective axée sur les équipements concernant les temps d’arrêt de production. Tout comme le Taux de Rendement Global (TRG), les « six grandes pertes » trouvent leur origine dans la Gestion Globale de la Maintenance (GGM). En effet, l’un des objectifs de la GGM est d’éliminer ces « six grandes pertes ».
L’une des voies les plus efficaces pour améliorer le Taux de Rendement Global (TRG) passe par les « Six Grandes Pertes ». Prenons quelques instants pour explorer les moyens de tirer parti des « Six Grandes Pertes » dans le cadre de votre programme d’amélioration.
Panne d'équipement
Présentation
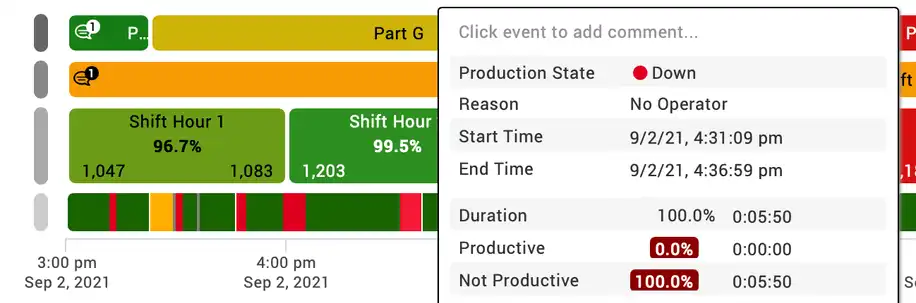
Il est essentiel de remédier aux pannes d’équipement (c’est-à-dire aux arrêts imprévus) pour améliorer le Taux de Rendement Global (TRG). Pour la plupart des entreprises, la durée des arrêts imprévus constitue la principale source de perte de temps de production.
Pour remédier efficacement aux arrêts imprévus, il est indispensable de comprendre la nature du problème. En d’autres termes, il faut attribuer à chaque cas d’arrêt imprévu une cause de perte, à l’aide de codes de cause. Cela vous permettra d’appliquer l’analyse des causes profondes à vos principales pertes.
Conseils d'utilisation des codes de motif
Voici quelques conseils pour une utilisation efficace des codes de motif :
- Commencez simplement, avec pas plus de 25 motifs.
- Créez un motif fourre-tout intitulé « Toutes les autres pertes ».
- Assurez-vous que chaque motif soit clair et sans ambiguïté par rapport aux autres motifs.
- Veillez à ce que chaque motif décrive des symptômes, plutôt que de tenter de diagnostiquer les causes profondes.
- Supprimez les motifs qui ne sont pas régulièrement utilisés.
- Ajoutez des motifs, si nécessaire, pour vous assurer que « Toutes les autres pertes » ne figure pas parmi les dix principales pertes.
Amélioration ciblée
Un processus très efficace pour réduire les temps d’arrêt imprévus consiste en une activité d’amélioration ciblée (parfois appelée « kaizen blitz »).
Dans le cadre d’une activité d’amélioration ciblée, une équipe interfonctionnelle sélectionne un type de perte à traiter (souvent issu d’un rapport sur les principales pertes). L’équipe applique ensuite l’analyse des pertes OEE via une analyse des causes profondes ou une analyse des « 5 pourquoi » afin d’identifier les causes potentielles et les solutions.
Une fois le problème résolu, il est important de mettre à jour les procédures de travail standardisées associées afin de pérenniser les améliorations (et d’éviter que le « même problème ne se reproduise un autre jour »).
Réglages et ajustements
Les réglages constituent une autre source majeure de perte de temps de production pour de nombreux fabricants (également appelés « changements de série » ou « mise en route »). Nous recommandons d’élargir la définition des « réglages et ajustements » afin d’inclure tous les arrêts planifiés (par exemple, y compris la maintenance préventive) qui surviennent pendant le temps de production prévu. Après tout, tout moment qui pourrait être utilisé de manière productive pour la fabrication constitue une opportunité d’amélioration.
Mise en place d’une politique cohérente
Un bon point de départ pour la mise en place et les ajustements consiste à veiller à la cohérence de votre méthode de mesure du temps de mise en place (afin de disposer d’une base d’informations précise). Par exemple, votre politique pourrait être la suivante :
- Le « temps de préparation » est mesuré comme le temps écoulé entre la dernière pièce conforme produite (avant la préparation) et la première pièce conforme produite (après la préparation).
Certaines entreprises préfèrent inclure le temps de démarrage ou de préchauffage dans le temps de préparation ; dans ce cas, votre politique pourrait être la suivante :
- Le temps de préparation est mesuré comme le temps écoulé entre la dernière pièce conforme produite (avant la préparation) et le premier moment où les pièces produites répondent de manière constante aux normes de qualité (après la préparation).
Les deux méthodes sont valables – veillez simplement à documenter votre politique et à l’appliquer de manière cohérente.
SMED (Single-Minute Exchange of Die)
Le SMED (Single-Minute Exchange of Die) est une méthode bien établie et très efficace pour réduire les pertes liées au réglage.
Le SMED regroupe un ensemble de techniques visant à réduire considérablement le temps nécessaire à la réalisation d’un réglage. L’objectif du SMED est de ramener les temps de réglage à moins de 10 minutes (c’est-à-dire à un nombre de minutes à un chiffre). Chaque élément du réglage est analysé afin de déterminer s’il peut être :
- Séparé (déplacé, tel quel, avant ou après le réglage)
- converti (modifié, afin de pouvoir être déplacé avant ou après le changement d’outillage)
- Rationalisé (modifié pour être plus rapide)
Voici quelques exemples de changements souvent apportés dans le cadre d’un programme SMED :
- Préparer des chariots de réglage contenant tous les outils et fournitures nécessaires pour effectuer le réglage.
- Préparer les pièces à l'avance (par exemple, préchauffer les matrices avant le réglage).
- Utiliser des réglages fixés ou marqués afin que les réglages grossiers de l'équipement ne soient plus nécessaires.
- Supprimer les boulons (par exemple, utiliser des mécanismes à dégagement rapide ou d’autres types de serre-joints fonctionnels).

Marche au ralenti, arrêts de courte durée et réduction de la vitesse
S'il est relativement facile de calculer manuellement la perte de rendement, il est en revanche nettement plus difficile de la décomposer en fonction des six grandes sources de perte sous-jacentes (marche au ralenti, arrêts mineurs et réduction de la vitesse). Pour la plupart des processus de fabrication, une mesure précise et détaillée nécessite un système automatisé capable de mesurer chaque cycle individuellement.
Les causes profondes de la marche au ralenti, des arrêts mineurs et de la réduction de la vitesse sont généralement très différentes, c’est pourquoi elles constituent des éléments indépendants de l’analyse des « six grandes pertes ». Cette section ne fait pas de distinction, car de nombreuses opérations de fabrication ne permettent pas de différencier la marche au ralenti et les arrêts mineurs (petits arrêts) de la réduction de la vitesse (cycles lents).
Temps de cycle idéal
Un bon point de départ pour remédier aux pertes de performance consiste à valider les temps de cycle idéaux (afin de s’assurer de disposer d’une base d’informations précise).
Les temps de cycle idéaux doivent être disponibles pour chaque pièce et doivent correspondre à la vitesse théorique maximale de l’équipement pour cette pièce (et NON à des vitesses « budgétaires » ou « standard » qui sont inférieures à la vitesse maximale).
Si votre taux de rendement global (OEE) dépasse jamais 100 %, examinez attentivement le temps de cycle idéal. Vous constaterez probablement qu’il est trop élevé (et qu’il masque des pertes de temps de production).
Tendances
Recherchez les tendances indiquant des baisses de performance significatives (c’est-à-dire un nombre inhabituel de cycles lents ou de petits arrêts). Par exemple, les baisses de performance peuvent être plus fréquentes :
- Après un changement de pièce ou de matériau
- Après un changement d’environnement
- Au cours d’une équipe spécifique
- Au fil du temps (une dégradation constante dans le temps)
Une fois que votre équipe a identifié une tendance, appliquez l’analyse des causes profondes ou l’analyse des « 5 pourquoi » pour identifier les causes potentielles et les solutions.
Une fois le problème résolu, il est important de mettre à jour les procédures de travail standardisées associées afin de pérenniser les améliorations (et d’éviter que le « même problème ne se reproduise un autre jour »).
Pour les équipements à grande vitesse, il peut être utile d’acquérir une caméra haute vitesse afin de filmer les cycles avec une résolution suffisante pour détecter des problèmes potentiels qui seraient autrement invisibles.
Contre-mesures
Voici quelques mesures correctives courantes en cas de perte de performance :
- Planifier des activités proactives de maintenance et de lubrification.
- Mettre en place un programme 5S pour améliorer l'état des équipements.
- Former les opérateurs aux procédures de travail standardisées.
- Renforcer les normes de qualité des matériaux.
- Améliorer la précision des points de consigne des équipements.
Défauts de processus / Rendement réduit
Les défauts de processus et la baisse de rendement surviennent à différentes étapes de la production, c'est pourquoi ils constituent des éléments distincts des « six grandes pertes » :
- Les défauts de processus (également appelés « rebuts de production ») surviennent pendant la phase de production stable.
- La baisse de rendement (également appelée « rebuts de démarrage ») survient lors du démarrage et résulte souvent des réglages et des périodes de préchauffage.
Notez que les « Six Grandes Pertes » prennent en compte le temps perdu. Elles ne prennent pas en compte les pertes de matière lorsque le produit est mis au rebut.
Réduire la variation
L’une des contre-mesures les plus efficaces face aux problèmes de qualité consiste à réduire la variation (l’un des objectifs centraux de Six Sigma). La variation est l’une des raisons pour lesquelles le taux de défauts est souvent plus élevé lors du démarrage : la variation est plus importante dans le processus.
Un moyen très efficace de réduire la variation consiste à accorder une attention particulière aux réglages des équipements et aux matériaux :
- Réglages des équipements (définir et mettre en œuvre des réglages plus précis, dans certains cas pièce par pièce)
- Matériaux (effectuer des tests sur les matériaux utilisés avec l’équipement afin de déterminer si le resserrement des tolérances a un impact positif sur la qualité)
Ces mêmes mesures correctives s’avèrent souvent efficaces pour remédier aux baisses de performance (par exemple, en réduisant le nombre de bourrages).
SIC (contrôle à intervalle court)
Le SIC (Short Interval Control) est un processus mis en œuvre en atelier visant à favoriser les améliorations de la production au cours de l’équipe. Chaque équipe est divisée en courts intervalles de temps (généralement de deux à quatre heures), au cours desquels les employés de l'atelier utilisent des données pour identifier et mettre en œuvre des actions d'amélioration. Ces actions d'amélioration peuvent être des contre-mesures visant des problèmes actuels ou émergents, ou bien des mesures destinées à améliorer la production existante.
Le SIC peut s’avérer très efficace pour tous les types de pertes, car il réduit considérablement le délai entre l’apparition d’un problème et la proposition d’une contre-mesure.
Le rôle des six grandes pertes dans le TPM
Même un programme de TPM (Maintenance productive totale) relativement simple peut avoir un impact positif significatif sur les six grandes pertes. En adoptant une philosophie de « retour aux fondamentaux », lorsque le TPM a été introduit pour la première fois au Japon, de nombreuses entreprises ont réalisé des améliorations significatives de leur Taux de Rendement Global (TRG) grâce à diverses combinaisons de :
- Mesure du Taux de Rendement Global (TRG) et des six grandes pertes : pour suivre les progrès
- Maintenance autonome : maintenance proactive assurée par les opérateurs
- Maintenance préventive : maintenance proactive assurée par le personnel de maintenance
- Travail standardisé : identification et application des meilleures pratiques
- Prévention des erreurs : la qualité dès la conception
- Formation : renforcer les compétences du personnel
Ce que vous devriez faire ensuite...
1. Découvrez comment notre produit, Vorne XL, peut vous aider à réduire le gaspillage et à améliorer considérablement le taux de rendement global (OEE).
Vorne XL est le moyen le plus simple et le plus rapide de surveiller et d'améliorer la production. Il s'agit d'un investissement ponctuel et son installation ne prend qu'une journée. De plus, vous pouvez l'essayer gratuitement pendant 90 jours.
En savoir plus2. Téléchargez notre ensemble d'outils GRATUIT pour booster la productivité de votre entreprise manufacturière
Ce pack comprend des leçons sur le leadership, des guides de formation, des modèles de comptes rendus et de réunions, des résumés des concepts clés, des outils d'organisation de projets, et bien plus encore. Vous recevrez également gratuitement notre newsletter mensuelle. Vous pouvez vous désabonner à tout moment.
TÉLÉCHARGER DES OUTILS OEE GRATUITS3. Inscrivez-vous à notre lettre d'information mensuelle
Recevez chaque mois des mises à jour gratuites proposant des méthodes éprouvées pour améliorer la productivité de notre production. Vous pouvez vous désabonner à tout moment.