
COME AFFRONTARE LE SEI GRANDI PERDITE

Panoramica
Le Sei Grandi Perdite offrono una prospettiva basata sulle attrezzature riguardo al tempo di produzione perso. Proprio come l’OEE, le Sei Grandi Perdite affondano le loro radici nel TPM (Total Productive Maintenance). Infatti, uno degli obiettivi del TPM è proprio quello di eliminare le Sei Grandi Perdite.
Uno dei percorsi più efficaci per migliorare l’OEE passa proprio attraverso le Sei Grandi Perdite. Dedichiamo un po’ di tempo ad esplorare i modi per sfruttare le Sei Grandi Perdite nell’ambito del vostro programma di miglioramento.
Guasto alle apparecchiature
Panoramica
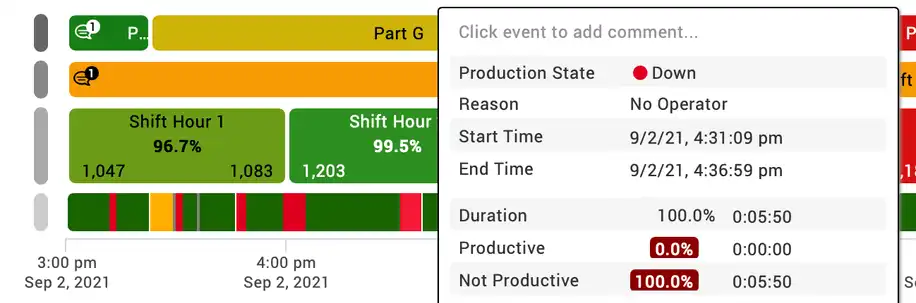
Affrontare il problema dei guasti alle attrezzature (ovvero i fermi non programmati) è fondamentale per migliorare l’OEE. Per la maggior parte delle aziende, i tempi di fermo non programmati rappresentano la principale causa di perdita di tempo di produzione.
Un prerequisito per affrontare con successo i fermi non programmati è comprendere la natura del problema. In altre parole, è necessario attribuire a ogni caso di fermo non programmato una causa specifica della perdita, tramite i codici causa. Ciò consentirà di applicare l’analisi delle cause profonde alle perdite più rilevanti.
Suggerimenti sull’uso dei codici causa
Ecco alcuni consigli per un uso efficace dei codici motivo:
- Iniziate in modo semplice, con non più di 25 motivi.
- Create una causa generica per «Tutte le altre perdite».
- Assicuratevi che ogni motivo sia chiaro e inequivocabile rispetto agli altri.
- Assicuratevi che ogni motivo descriva i sintomi, anziché tentare di diagnosticare le cause alla radice.
- Eliminate i motivi che non vengono utilizzati regolarmente.
- Aggiungi motivi, se necessario, per garantire che “Tutte le altre perdite” non figuri tra le prime dieci cause di perdita.
Miglioramento mirato
Un processo altamente efficace per ridurre i tempi di fermo non pianificati è un’attività di miglioramento mirata (talvolta denominata “kaizen blitz”).
In un'attività di miglioramento mirato, un team interfunzionale seleziona un tipo di perdita da affrontare (spesso da un rapporto sulle perdite principali). Il team applica quindi l'analisi delle perdite OEE tramite un'analisi delle cause alla radice o un'analisi dei 5 perché per identificare le cause potenziali e le soluzioni.
Una volta risolto un problema, è importante aggiornare le relative procedure di lavoro standardizzate per consolidare i miglioramenti (ed evitare il ripetersi dello stesso problema in giorni diversi).
Allestimento e regolazioni
Un’altra fonte importante di perdita di tempo di produzione per molti produttori è rappresentata dalle operazioni di avviamento (chiamate anche cambi di produzione o preparazione). Raccomandiamo di ampliare la definizione di «Configurazione e Regolazioni» in modo da includere tutte le fermate pianificate (ad esempio, compresa la manutenzione preventiva) che si verificano durante il tempo di produzione pianificato. Dopotutto, qualsiasi momento che potrebbe essere utilizzato in modo produttivo per la produzione rappresenta un’opportunità di miglioramento.
Definizione di una politica coerente
Un buon punto di partenza per l’allestimento e le regolazioni è assicurarsi di essere coerenti nel modo in cui si misura il tempo di allestimento (per garantire di disporre di una base informativa accurata). Ad esempio, la vostra politica potrebbe essere:
- Il “Tempo di allestimento” è misurato come il tempo che intercorre tra l’ultimo pezzo conforme prodotto (prima dell’allestimento) e il primo pezzo conforme prodotto (dopo l’allestimento).
Alcune aziende preferiscono includere il tempo di avvio o di riscaldamento come parte dell’allestimento; in tal caso, la vostra politica potrebbe essere:
- Il tempo di attrezzaggio viene misurato come il tempo che intercorre tra l’ultimo pezzo conforme prodotto (prima dell’attrezzaggio) e il primo momento in cui si inizia a produrre in modo costante pezzi conformi agli standard di qualità (dopo l’attrezzaggio).
Entrambe le opzioni sono valide: l’importante è documentare la propria politica e applicarla in modo coerente.
SMED (Single-Minute Exchange of Die)
Un metodo consolidato e altamente efficace per affrontare le perdite dovute all’allestimento è lo SMED (Single-Minute Exchange of Die).
Lo SMED è un insieme di tecniche volte a ridurre drasticamente il tempo necessario per completare un'attrezzatura. L'obiettivo dello SMED è ridurre i tempi di attrezzaggio a meno di 10 minuti (ovvero, a un numero di minuti a una cifra). Ogni elemento dell'attrezzaggio viene analizzato per verificare se possa essere:
- Separato (spostato, così com’è, prima o dopo l’allestimento)
- Convertito (modificato, in modo da poter essere spostato prima o dopo l’allestimento)
- Ottimizzato (modificato per renderlo più veloce)
Ecco alcuni esempi di modifiche che vengono spesso apportate nell’ambito di un programma SMED:
- Allestire carrelli di attrezzaggio con tutti gli utensili e i materiali necessari per completare l’attrezzaggio.
- Preparare i pezzi in anticipo (ad esempio, preriscaldare gli stampi prima dell’allestimento).
- Utilizzare impostazioni fisse o contrassegnate in modo che non siano più necessarie regolazioni grossolane delle attrezzature.
- Eliminare i bulloni (ad es., utilizzare meccanismi a sgancio rapido o altri tipi di morsetti funzionali).

Marcia al minimo, brevi soste e velocità ridotta
Sebbene sia abbastanza semplice calcolare manualmente la perdita di rendimento, suddividerla nelle sei principali cause di perdita (marcia al minimo, fermate brevi e riduzione della velocità) risulta notevolmente più complesso. Per la maggior parte dei processi produttivi, una misurazione accurata e dettagliata richiede un sistema automatizzato in grado di misurare i singoli cicli.
Le cause alla radice del funzionamento al minimo, delle soste minori e della velocità ridotta sono in genere piuttosto diverse, motivo per cui costituiscono elementi indipendenti nell’analisi delle Sei Grandi Perdite. Questa sezione non opera alcuna distinzione, poiché molte operazioni di produzione non hanno la capacità di differenziare tra funzionamento al minimo e soste minori (piccole interruzioni) e velocità ridotta (cicli lenti).
Tempo di ciclo ideale
Un buon punto di partenza per affrontare le perdite di rendimento consiste nel convalidare i tempi di ciclo ideali (per assicurarsi di disporre di una base informativa accurata).
I tempi di ciclo ideali dovrebbero essere disponibili per ogni pezzo e dovrebbero rappresentare la velocità teorica massima dell’attrezzatura per quel pezzo (NON velocità “di budget” o “standard” che sono inferiori alla massima).
Se la vostra prestazione OEE dovesse mai superare il 100%, rivedete attentamente il tempo di ciclo ideale. Probabilmente scoprirete che è troppo elevato (e che nasconde tempi di produzione persi).
Modelli
Cercate modelli di calo significativo delle prestazioni (ad esempio, un numero insolito di cicli lenti o di piccoli arresti). Ad esempio, il calo delle prestazioni potrebbe essere più frequente:
- Dopo un cambio di pezzo o di materiale
- Dopo un cambiamento ambientale
- Durante un turno specifico
- Nel corso del tempo (un degrado costante nel tempo)
Una volta che il vostro team ha identificato uno schema, applicate l’Analisi delle Cause Radici o l’Analisi dei 5 Perché per individuare le potenziali cause e le soluzioni.
Una volta risolto il problema, è importante aggiornare le relative procedure di lavoro standardizzate per consolidare i miglioramenti (ed evitare il ripetersi dello stesso problema in giorni diversi).
Per le apparecchiature ad alta velocità, potrebbe valere la pena acquistare una telecamera ad alta velocità per riprendere i cicli con una risoluzione sufficiente a individuare potenziali problemi che altrimenti sarebbero invisibili.
Contromisure
Alcune contromisure comuni per la perdita di prestazioni sono:
- Pianificare attività proattive di manutenzione e lubrificazione.
- Introdurre un programma 5S per migliorare le condizioni delle attrezzature.
- Formare gli operatori sulle procedure di lavoro standardizzate.
- Rafforzare gli standard di qualità dei materiali.
- Migliorare la precisione dei setpoint delle attrezzature.
Difetti di processo/Riduzione della resa
I difetti di processo e la resa ridotta si verificano durante diverse fasi della produzione, motivo per cui costituiscono elementi indipendenti delle Sei Grandi Perdite:
- I difetti di processo (noti anche come scarti di produzione) si verificano durante la produzione stabile.
- La resa ridotta (nota anche come scarti di avviamento) si verifica durante l’avviamento ed è spesso il risultato delle operazioni di messa a punto e dei periodi di riscaldamento.
Si noti che le Sei Grandi Perdite tengono conto del tempo perso. Non tengono conto del materiale perso quando il prodotto viene scartato.
Ridurre la variazione
Una delle contromisure più efficaci ai problemi di qualità consiste nel ridurre la variazione (uno degli obiettivi centrali del Six Sigma). La variazione è uno dei motivi per cui spesso si registra un tasso di difetti più elevato durante l’avvio: c’è maggiore variazione nel processo.
Un modo molto efficace per ridurre la variazione è prestare molta attenzione alle impostazioni delle attrezzature e ai materiali:
- Impostazioni delle attrezzature (definire e implementare impostazioni più precise, in alcuni casi pezzo per pezzo)
- Materiali (effettuare test sui materiali con le attrezzature per determinare se l’inasprimento delle tolleranze abbia un impatto positivo sulla qualità)
Queste stesse contromisure sono spesso efficaci anche per la perdita di prestazioni (ad esempio, con conseguente riduzione degli inceppamenti).
SIC (Controllo a intervalli brevi)
Il SIC (Controllo a Intervalli Brevi) è un processo in officina volto a promuovere miglioramenti della produzione durante il turno. Ogni turno è suddiviso in brevi intervalli di tempo (in genere da due a quattro ore), all’interno dei quali i dipendenti in officina utilizzano i dati per identificare e attuare azioni di miglioramento. Queste azioni di miglioramento possono essere contromisure a problemi in corso o emergenti, oppure azioni volte a migliorare la produzione esistente.
Il SIC può essere molto efficace per tutti i tipi di perdite, poiché riduce drasticamente il tempo che intercorre tra il verificarsi di un problema e la proposta di una contromisura.
Il ruolo delle Sei Grandi Perdite nel TPM
Anche un programma TPM (Manutenzione Produttiva Totale) relativamente semplice può avere un impatto positivo significativo sulle sei grandi perdite. Adottando una filosofia di “ritorno alle origini”, quando il TPM è stato introdotto per la prima volta in Giappone, molte aziende hanno ottenuto miglioramenti significativi nell’OEE attraverso varie combinazioni di:
- Misurazione dell’OEE e delle sei grandi perdite: per monitorare i miglioramenti
- Manutenzione autonoma: manutenzione proattiva da parte degli operatori
- Manutenzione preventiva: manutenzione proattiva da parte del personale addetto alla manutenzione
- Lavoro standardizzato: acquisizione e applicazione delle migliori pratiche
- Prevenzione degli errori: qualità fin dalla progettazione
- Formazione: potenziamento delle competenze del personale
Cosa dovresti fare ora...
1. Scopri di più su come il nostro prodotto, Vorne XL, può aiutarti a ridurre gli sprechi e a migliorare in modo significativo l'OEE.
Vorne XL è il modo più semplice e veloce per monitorare e migliorare la produzione. Si tratta di un costo una tantum e l'installazione richiede solo un giorno. Inoltre, puoi provarlo gratuitamente per 90 giorni.
Scopri di più2. Scarica il nostro pacchetto GRATUITO di strumenti per potenziare la produttività della tua azienda manifatturiera
Il pacchetto include lezioni sulla leadership, guide di formazione, modelli per riunioni e relazioni, sintesi dei concetti chiave, strumenti per l'organizzazione dei progetti e altro ancora. Riceverai inoltre gratuitamente la nostra newsletter mensile. Puoi annullare l'iscrizione in qualsiasi momento.
SCARICA STRUMENTI OEE GRATUITI3. Iscriviti alla nostra newsletter mensile
Ricevi aggiornamenti mensili gratuiti con metodi collaudati per migliorare la produttività della nostra produzione. Puoi annullare l'iscrizione in qualsiasi momento.