Le « Takt Time » par rapport aux autres indicateurs de temps de cycle

Temps de cycle dans le secteur manufacturier
Il existe de nombreux indicateurs permettant de mesurer le temps nécessaire à la fabrication d’une pièce. On pourrait même dire qu’il y en a trop. Le problème vient en partie du fait que bon nombre de ces indicateurs mesurent la même chose sous des noms différents. Cela peut prêter à confusion.
La principale source de confusion réside dans le manque de cohérence dans la dénomination et la définition de ces indicateurs. Pour y voir plus clair, nous pouvons nous inspirer des bonnes pratiques du développement logiciel, où le « langage universel » désigne la mise en place d’un vocabulaire commun utilisé par tous au sein d’un domaine donné. Établissons donc un langage universel relatif aux indicateurs de takt et de cycle.
Domaines temporels
Nous commencerons par nommer et définir les deux principaux domaines temporels auxquels s’appliquent les indicateurs basés sur le cycle :
- Temps d’exécution
- Temps d’exécution prévu
Temps de fonctionnement
Le temps de fonctionnement correspond à la période pendant laquelle le processus de fabrication est effectivement en cours (les pièces sont en cours de production). En termes de mesures de cycle, le temps de cycle idéal est l’indicateur de référence privilégié. En ce qui concerne les six grandes sources de pertes, le temps de fonctionnement inclut les cycles lents, les petits arrêts et les défauts.
Temps de fonctionnement prévu
Le temps de fonctionnement prévu correspond à la période pendant laquelle le processus de fabrication est censé être en cours (les pièces sont censées être produites). En d’autres termes, il inclut le temps de fonctionnement (fonctionnement effectif) et les temps d’arrêt (période pendant laquelle le processus devrait fonctionner). En termes de mesures de cycle, le temps de takt opérationnel est l’indicateur de référence privilégié. En ce qui concerne les six grandes pertes, le temps de fonctionnement prévu inclut les cycles lents, les petits arrêts, les défauts et les temps d’arrêt.
Temps de cycle idéal vs temps de takt opérationnel
En tant que deux domaines temporels distincts, le temps de fonctionnement et le temps de fonctionnement prévu ont chacun leur propre indicateur de référence basé sur le cycle.
| Domaine temporel | Référence basée sur le cycle |
|---|---|
| Temps de fonctionnement | Temps de cycle idéal |
| Temps d'exécution prévu | Takt-time exploitable |
Nous définirons ces termes plus en détail ci-dessous, mais pour l’instant :
- Le temps de cycle idéal correspond au temps théorique le plus court pendant lequel votre processus peut fabriquer une pièce de manière continue. Il représente une production parfaite.
- Le temps de cadence exploitable est le temps réalisable pendant lequel votre processus peut fabriquer une pièce de manière continue. Il correspond à la production réelle.
Indicateurs de cycle pour la durée de fonctionnement
Le temps de cycle idéal et le temps de cycle sont des indicateurs basés sur le cycle, mesurés sur la durée pendant laquelle le processus de fabrication est effectivement en cours. En d’autres termes, ils utilisent la durée de fonctionnement comme référence temporelle.
Temps de cycle idéal
Le temps de cycle idéal correspond au temps le plus court absolu par pièce que votre processus de fabrication peut atteindre de manière soutenue. Il est parfois appelé « capacité nominale ». Il représente la production parfaite.
Le temps de cycle idéal est un indicateur très bien défini et important en raison de son rôle essentiel dans le taux de rendement global (TRG). En effet, la formule la plus simple pour calculer le TRG est la suivante :
Le taux de disponibilité global (OEE) est calculé en multipliant le nombre de pièces conformes par le temps de cycle idéal, puis en divisant le résultat par le temps de production prévu.
Le numérateur de ce calcul, « pièces conformes × temps de cycle idéal », correspond au temps de production effective. En d’autres termes, il s’agit simplement d’une autre façon de dire que l’on fabrique uniquement des pièces conformes aussi rapidement que possible (c’est-à-dire au temps de cycle idéal) sans aucun temps d’arrêt.
Temps de cycle
Le terme « temps de cycle » est très galvaudé. Il est utilisé de nombreuses façons différentes, par des personnes occupant des rôles très variés, et dans des contextes très divers. Dans un souci de cohérence terminologique, notre définition s’appuiera sur le fait que le temps de cycle idéal est un indicateur bien établi et défini de manière cohérente (merci à l’OEE). En d’autres termes, nous définirons le temps de cycle de manière à ce qu’il s’accorde parfaitement avec le temps de cycle idéal.
- Le temps de cycle idéal correspond au temps le plus court possible par pièce que votre processus de fabrication peut atteindre de manière durable, ce qui, par définition, doit se produire pendant que le processus est en cours (sans temps d’arrêt ni arrêt planifié).
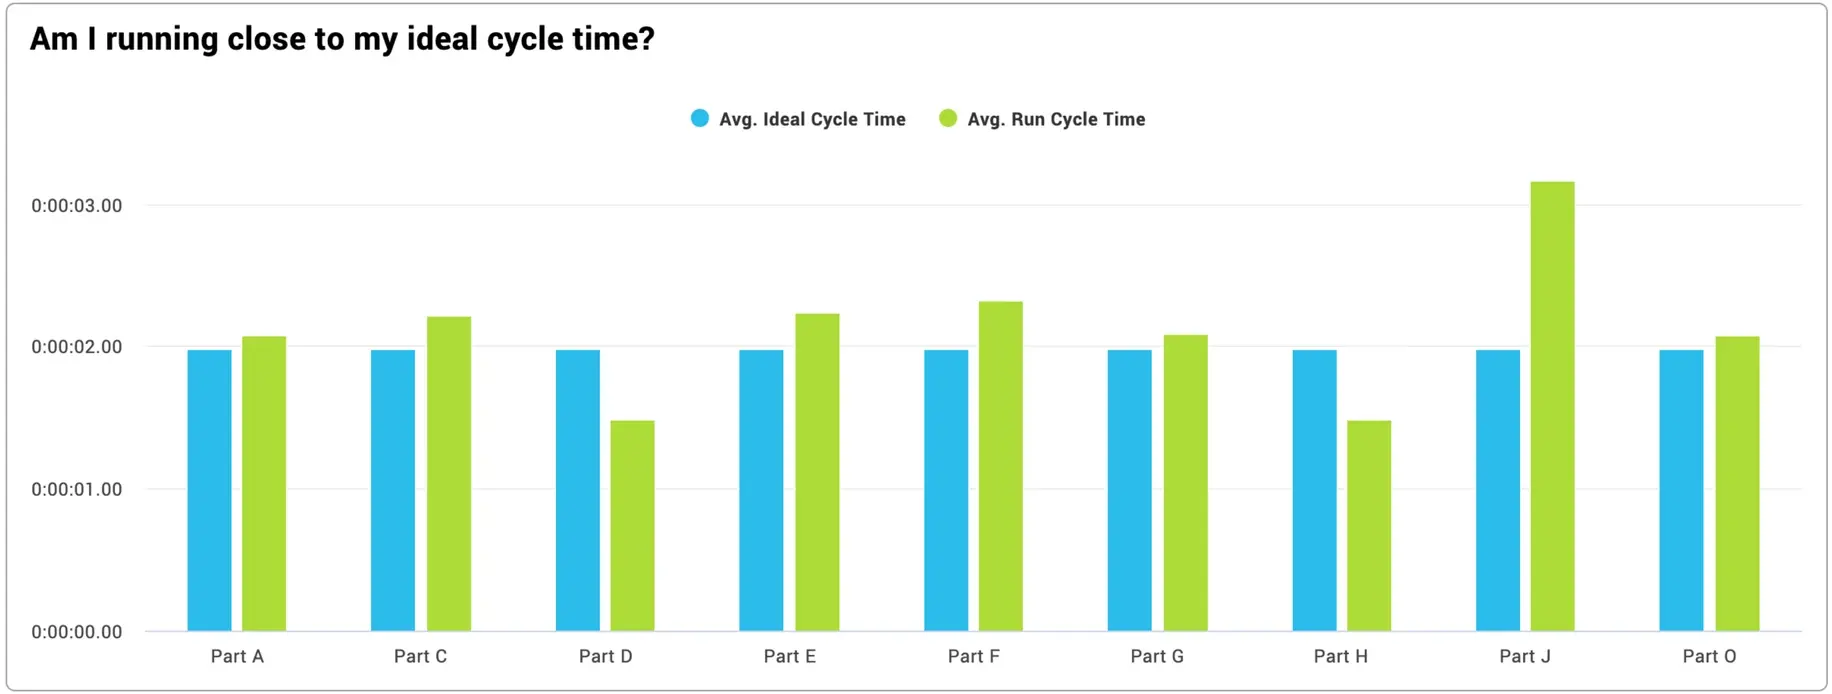
- Le temps de cycle est le temps réel mesuré par pièce atteint par votre processus de fabrication pendant son fonctionnement (sans temps d’arrêt ni arrêt planifié).
En d'autres termes, les temps de cycle ne doivent être mesurés que lorsque le processus est effectivement en cours d'exécution. La somme de tous les temps de cycle individuels (c'est-à-dire le temps de cycle total) doit être égale au temps d'exécution. Autrement dit, le temps de cycle est un phénomène lié à l'« exécution ». Il n'est en aucun cas affecté par les temps d'arrêt imprévus ou prévus.
Cette définition permet d’établir des comparaisons pertinentes entre le temps de cycle et le temps de cycle idéal, ce qui constitue un outil extrêmement précieux dans la pratique. Le temps de cycle doit toujours être inférieur ou égal au temps de cycle idéal. Si ce n’est pas le cas, c’est que le temps de cycle idéal a été mal défini (il est trop lent, ce qui masque les pertes). Cela arrive étonnamment souvent, généralement parce qu’un taux budgété (décrit plus loin) issu d’un système MES ou ERP est utilisé pour définir le temps de cycle idéal.
Indicateurs de cycle pour la durée de fonctionnement prévue
Le temps de takt, le temps de takt opérationnel et le temps de cycle effectif sont des indicateurs basés sur le cycle, mesurés sur la durée pendant laquelle le processus de fabrication est censé fonctionner. En d’autres termes, ils utilisent la durée de fonctionnement prévue comme référence temporelle. Le taux budgété est un indicateur similaire, mais il est parfois exprimé sous forme de taux.
Takt time
Le temps de takt correspond au temps de production dont vous disposez pour fabriquer chaque pièce afin de répondre exactement à la demande des clients. Il s’agit d’un indicateur centré sur le client.
Le temps de takt est un indicateur bien défini en raison de son rôle bien établi dans la production allégée, où il est utilisé pour favoriser la fluidité et l'équilibre (la production évoluant au rythme et à la cadence fixés par le temps de takt).
Formule du takt time
Traditionnellement, le temps de takt se calcule comme suit :
Le temps de cycle est traditionnellement calculé en divisant le temps de production disponible par la demande des clients.
Le temps de production disponible correspond à la période pendant laquelle le processus de fabrication est censé être en marche (les pièces devraient être en cours de production). En d'autres termes, il inclut le temps de fonctionnement (lorsque la production est effectivement en cours) et les temps d'arrêt budgétés (lorsque la production devrait être en cours mais ne l'est pas), et il exclut les temps d'arrêt planifiés (par exemple, les changements de série).
Pour une analyse plus détaillée du calcul du temps de cadence, consultez notre article intitulé « Les nuances du calcul du temps de cadence ».

Temps de cycle exploitable
Le temps de cycle opérationnel correspond au temps de production nécessaire pour fabriquer chaque pièce, en fonction des capacités réelles et actuelles de votre processus de fabrication. Il s'agit d'un indicateur axé sur la fabrication.
Le temps de cadence exploitable est une valeur mesurée, et non une valeur calculée. Il reflète le rythme de production que vous êtes en mesure d'atteindre avec vos équipements et votre personnel actuels.
Takt-temps opérationnel vs takt-temps
Le temps de cadence opérationnel est souvent utilisé de manière interchangeable avec le temps de cadence, ce qui peut être source de grande confusion. Chacun a un rôle différent à jouer :
- Le temps de cadence correspond au temps de production dont vous disposez pour fabriquer chaque pièce afin de répondre exactement à la demande des clients. Il est centré sur le client.
- Le temps de cadence opérationnel correspond au temps de production dont vous avez besoin pour fabriquer chaque pièce en fonction de votre processus actuel. Il est axé sur la fabrication.
Temps de cycle effectif
Le temps de cycle effectif correspond au temps de fabrication réel par pièce, mesuré sur une période prolongée incluant les temps d’arrêt (variation planifiée du temps de fonctionnement) ou les temps d’arrêt ainsi que les arrêts planifiés (variation planifiée du temps de production).
Il existe deux variantes courantes du temps de cycle effectif, qui utilisent des domaines temporels différents :
- le temps de fonctionnement prévu, qui comprend le temps de fonctionnement et le temps d'arrêt imprévu (c'est-à-dire les temps d'arrêt)
- Le temps de production planifié, qui inclut le temps de fonctionnement, les temps d’arrêt imprévus et les temps d’arrêt planifiés (par exemple, les changements de série)
L'une ou l'autre de ces variantes peut être utilisée, à condition de la définir clairement et de l'appliquer de manière cohérente. Nous recommandons généralement d'utiliser la durée de fonctionnement prévue comme domaine temporel, car cela permet de comparer directement le temps de cycle effectif au temps de cadence exploitable.
Rate budgétisé
Le taux budgété est le taux de production prévu utilisé pour la planification et le calcul des coûts. À ce titre, il inclut les pertes prévues ou « budgétées ». Il s’agit d’une valeur qui provient souvent des systèmes MES et ERP, et son nom est susceptible de varier en fonction du progiciel MES ou ERP utilisé.
Le taux budgété repose sur un concept similaire à celui du temps de takt opérationnel ou du temps de cycle effectif ; cependant, comme son nom l'indique, il est parfois exprimé sous forme de « taux » (par exemple, en pièces par heure) plutôt que sous forme de « temps de cycle » (par exemple, en secondes par pièce).
Il convient de noter que, lorsqu’ils sont exprimés dans les mêmes unités de temps, le taux et le temps de cycle sont inversement proportionnels l’un à l’autre.
Ce que vous devriez faire ensuite...
1. Découvrez comment notre produit, Vorne XL, peut vous aider à réduire le gaspillage et à améliorer considérablement le taux de rendement global (OEE).
Vorne XL est le moyen le plus simple et le plus rapide de surveiller et d'améliorer la production. Il s'agit d'un investissement ponctuel et son installation ne prend qu'une journée. De plus, vous pouvez l'essayer gratuitement pendant 90 jours.
En savoir plus2. Téléchargez notre ensemble d'outils GRATUIT pour booster la productivité de votre entreprise manufacturière
Ce pack comprend des leçons sur le leadership, des guides de formation, des modèles de comptes rendus et de réunions, des résumés des concepts clés, des outils d'organisation de projets, et bien plus encore. Vous recevrez également gratuitement notre newsletter mensuelle. Vous pouvez vous désabonner à tout moment.
TÉLÉCHARGER DES OUTILS OEE GRATUITS3. Inscrivez-vous à notre lettre d'information mensuelle
Recevez chaque mois des mises à jour gratuites proposant des méthodes éprouvées pour améliorer la productivité de notre production. Vous pouvez vous désabonner à tout moment.