Takt Time rispetto ad altri indicatori del tempo di ciclo

Tempi di ciclo nella produzione
Esistono molti indicatori diversi che misurano il tempo necessario per produrre un singolo pezzo. Si potrebbe dire che ce ne siano troppi. Parte del problema è che molti di questi indicatori misurano la stessa cosa con nomi diversi. Ciò può creare molta confusione.
La principale fonte di confusione è l’incoerenza nel modo in cui gli indicatori vengono denominati e definiti. Per fare chiarezza, possiamo prendere spunto dalle migliori pratiche dello sviluppo software, dove per “linguaggio ubiquitario” si intende la definizione di un vocabolario condiviso utilizzato da tutti all’interno di un determinato ambito problematico. Stabiliamo quindi un linguaggio ubiquitario relativo agli indicatori di takt e di ciclo.
Domini temporali
Inizieremo con l’identificare e definire i due principali domini temporali a cui si applicano le metriche basate sul ciclo:
- Tempo di esecuzione
- Tempo di esecuzione pianificato
Tempo di esecuzione
Il tempo di esecuzione corrisponde al periodo in cui il processo di produzione è effettivamente in corso (i pezzi vengono prodotti). In termini di metriche di ciclo, il tempo di ciclo ideale è la metrica di riferimento preferita. In termini delle sei grandi perdite, il tempo di esecuzione include i cicli lenti, i piccoli arresti e i difetti.
Tempo di funzionamento pianificato
Il tempo di funzionamento pianificato è il periodo in cui ci si aspetta che il processo di produzione sia in funzione (si prevede che i componenti vengano prodotti). In altre parole, include il tempo di funzionamento (effettivo) e i tempi di inattività (in cui il processo dovrebbe essere in funzione). In termini di metriche di ciclo, il tempo di takt operativo è la metrica di riferimento preferita. In termini delle sei grandi perdite, il tempo di funzionamento pianificato include i cicli lenti, i piccoli arresti, i difetti e i tempi di inattività.
Tempo di ciclo ideale vs. tempo di takt operativo
Essendo due domini temporali distinti, il tempo di funzionamento e il tempo di funzionamento pianificato hanno ciascuno il proprio parametro di riferimento basato sul ciclo.
| Dominio temporale | Parametro di riferimento basato sul ciclo |
|---|---|
| Tempo di funzionamento | Tempo di ciclo ideale |
| Tempo di esecuzione pianificato | Tempo di Takt operativo |
Li definiremo più dettagliatamente di seguito, ma per ora:
- Il tempo di ciclo ideale è il tempo teoricamente più veloce in cui il vostro processo è in grado di produrre un pezzo in modo continuativo. Rappresenta la produzione perfetta.
- Il tempo di takt operativo è il tempo effettivamente raggiungibile in cui il processo è in grado di produrre un pezzo in modo continuativo. Rappresenta la produzione reale.
Metriche di ciclo per il tempo di funzionamento
Il tempo di ciclo ideale e il tempo di ciclo sono metriche basate sul ciclo che vengono misurate nel corso del tempo in cui il processo di produzione è effettivamente in esecuzione. In altre parole, utilizzano il tempo di esecuzione come base temporale.
Tempo di ciclo ideale
Il tempo di ciclo ideale è il tempo assolutamente più veloce per pezzo che il processo di produzione può raggiungere in modo continuativo. Talvolta viene indicato come capacità nominale. Rappresenta la produzione perfetta.
Il tempo di ciclo ideale è un indicatore ben definito e importante, dato il suo ruolo fondamentale nell'OEE. Infatti, la formula più semplice per calcolare l'OEE è:
L'OEE si calcola moltiplicando il numero di pezzi conformi per il tempo di ciclo ideale e dividendo il risultato per il tempo di produzione pianificato.
Il numeratore di questo calcolo, Pezzi buoni × Tempo di ciclo ideale, corrisponde al tempo di piena produttività. In altre parole, è semplicemente un altro modo per dire che si producono solo pezzi buoni il più velocemente possibile (cioè al tempo di ciclo ideale) senza tempi di inattività.
Tempo di ciclo
Il termine “tempo di ciclo” è estremamente polivalente. Viene utilizzato in molti modi diversi, da persone che ricoprono ruoli diversi e in contesti diversi. Per garantire un linguaggio comune, la nostra definizione si baserà sul fatto che il tempo di ciclo ideale è una metrica consolidata e definita in modo coerente (grazie, OEE). In altre parole, definiremo il tempo di ciclo in modo che si abbini perfettamente al tempo di ciclo ideale.
- Il tempo di ciclo ideale è il tempo assolutamente più veloce possibile per pezzo che il vostro processo di produzione può raggiungere in modo sostenuto, il che, per definizione, deve avvenire mentre il processo è in funzione (senza tempi di inattività o arresti pianificati).
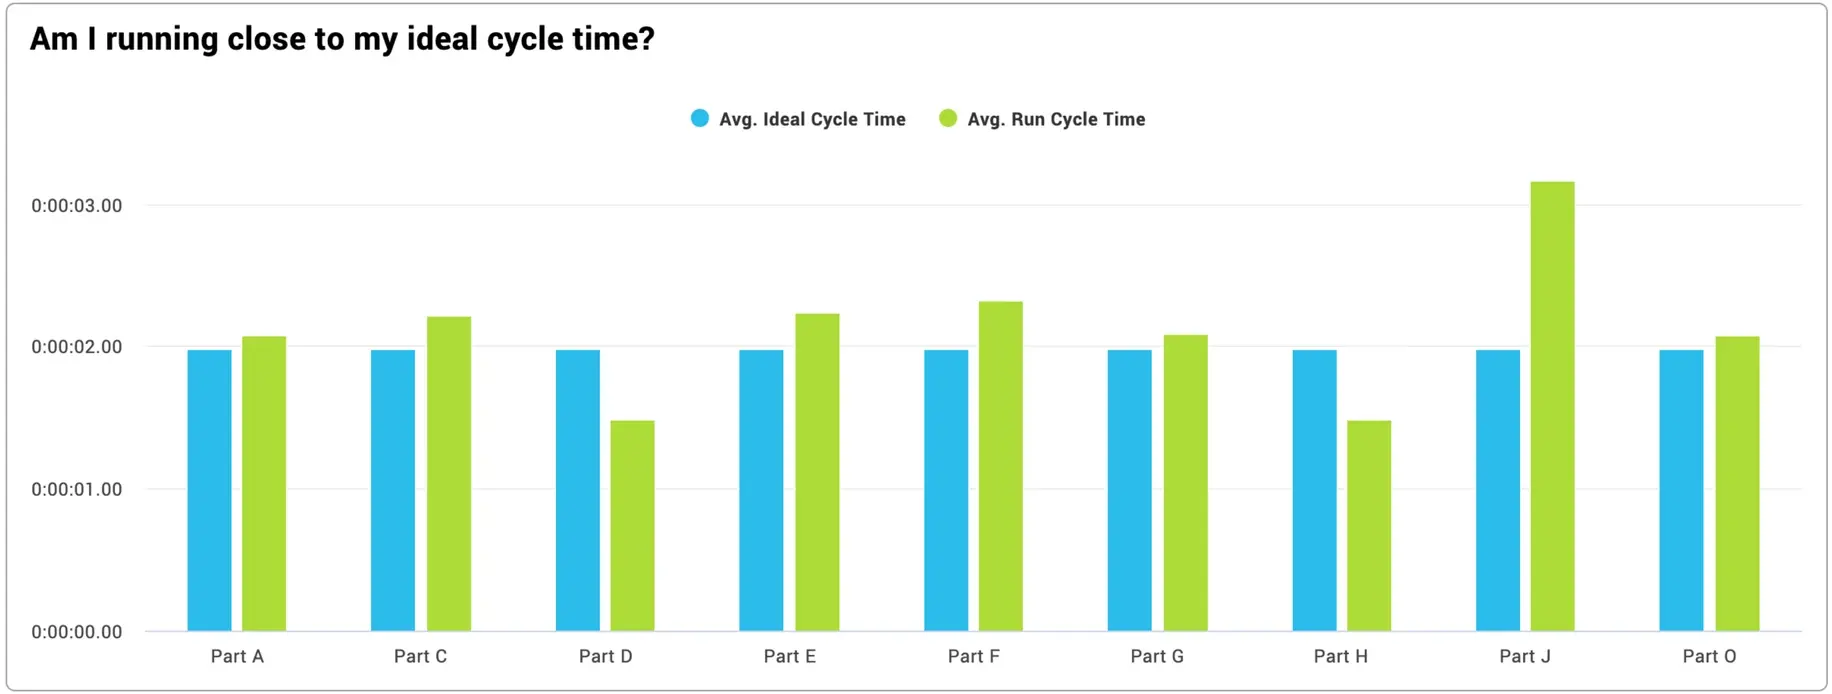
- Il tempo di ciclo è il tempo effettivo misurato per pezzo raggiunto dal vostro processo di produzione mentre è in funzione (senza tempi di inattività o arresti programmati).
In altre parole, i tempi di ciclo dovrebbero essere misurati solo mentre il processo è effettivamente in corso. La somma di tutti i singoli tempi di ciclo (ovvero il tempo di ciclo totale) dovrebbe essere pari al tempo di esecuzione. Oppure, per dirla in altro modo, il tempo di ciclo è un fenomeno legato all’“esecuzione”. Non è influenzato in alcun modo dai tempi di fermo non pianificati o da quelli pianificati.
Questa definizione consente di effettuare confronti significativi tra il tempo di ciclo e il tempo di ciclo ideale, il che rappresenta uno strumento estremamente prezioso nella pratica. Il tempo di ciclo dovrebbe essere sempre inferiore o uguale al tempo di ciclo ideale. Se così non fosse, significa che il tempo di ciclo ideale è stato specificato in modo errato (è troppo lento, il che nasconderà le perdite). Ciò accade con sorprendente frequenza, solitamente perché per specificare il tempo di ciclo ideale viene utilizzato un valore di riferimento preventivato (descritto più avanti) proveniente da un sistema MES o ERP.
Metriche di ciclo relative al tempo di funzionamento pianificato
Il takt time, il takt time operativo e il tempo di ciclo effettivo sono metriche basate sul ciclo che vengono misurate nell’arco del tempo in cui si prevede che il processo di produzione sia in funzione. In altre parole, utilizzano il tempo di funzionamento pianificato come base temporale. Il tasso preventivato è una metrica simile, ma talvolta viene espresso come tasso.
Takt time
Il takt time è il tempo di produzione a disposizione per realizzare ogni singolo pezzo al fine di soddisfare esattamente la domanda dei clienti. Si tratta di un indicatore incentrato sul cliente.
Il takt time è un indicatore ben definito grazie al suo ruolo consolidato nella produzione snella, dove viene utilizzato per favorire il flusso e l’equilibrio (la produzione che procede al ritmo e alla cadenza stabiliti dal takt time).
Formula del takt time
Tradizionalmente, il takt time viene calcolato come segue:
Il tempo di ciclo viene tradizionalmente calcolato come il tempo di produzione disponibile diviso per la domanda dei clienti.
Il tempo di produzione disponibile è definito come il tempo in cui si prevede che il processo di produzione sia in corso (i pezzi dovrebbero essere in fase di produzione). In altre parole, include il tempo di funzionamento (effettivo) e i tempi di inattività previsti (in cui la produzione dovrebbe essere in corso ma non lo è), ed esclude i tempi di fermo pianificati (ad esempio, i cambi di produzione).
Per un approfondimento sul calcolo del takt time, leggi il nostro articolo sulle sfumature del calcolo del takt time.

Tempo di ciclo operativo
Il tempo di ciclo operativo è il tempo di produzione necessario per realizzare ogni singolo pezzo, in base alle attuali capacità effettive del processo produttivo. Si tratta di un indicatore incentrato sulla produzione.
Il tempo di ciclo operativo è un valore misurato, non calcolato. Riflette il ritmo di produzione che si è in grado di raggiungere con le attrezzature e il personale attualmente disponibili.
Takt time operativo vs. takt time
Il tempo di takt operativo viene spesso utilizzato in modo intercambiabile con il tempo di takt, il che può causare notevole confusione. Ciascuno dei due ha un ruolo diverso da svolgere:
- Il tempo di takt è il tempo di produzione a disposizione per realizzare ogni singolo pezzo, al fine di soddisfare esattamente la domanda dei clienti. È incentrato sul cliente.
- Il tempo di takt operativo è il tempo di produzione necessario per realizzare ogni singolo pezzo in base al processo attuale. È incentrato sulla produzione.
Tempo di ciclo effettivo
Il tempo di ciclo effettivo è il tempo di produzione effettivo per pezzo, misurato su un periodo di tempo esteso che include gli eventi di fermo (variazione pianificata del tempo di funzionamento) oppure gli eventi di fermo più gli eventi di arresto pianificati (variazione pianificata del tempo di produzione).
Esistono due varianti comuni del tempo di ciclo effettivo, che utilizzano domini temporali diversi:
- il tempo di funzionamento pianificato, che comprende il tempo di funzionamento e il tempo di fermo non pianificato (ovvero i tempi di inattività)
- Il tempo di produzione pianificato, che comprende il tempo di funzionamento, i tempi di fermo non pianificati e i tempi di fermo pianificati (ad es. i cambi di produzione)
È possibile utilizzare entrambe le varianti, purché vengano definite chiaramente e applicate in modo coerente. Di solito consigliamo di utilizzare il tempo di funzionamento pianificato come intervallo di tempo, poiché consente di confrontare direttamente il tempo di ciclo effettivo con il tempo di takt operativo.
Ritmo di produzione preventivato
Il tasso di produzione previsto è il tasso di produzione atteso utilizzato per la pianificazione e il calcolo dei costi. In quanto tale, include le perdite previste o “previsionali”. Si tratta di un valore che spesso proviene dai sistemi MES ed ERP, e il nome può variare a seconda del pacchetto MES o ERP specifico.
Il tasso di produzione previsto è concettualmente simile al tempo di takt operativo o al tempo di ciclo effettivo; tuttavia, talvolta, come suggerisce il nome stesso, viene espresso come “tasso” (ad esempio, pezzi all’ora) anziché come “tempo di ciclo” (ad esempio, secondi per pezzo).
Si noti che, quando espressi nelle stesse unità di tempo, il tasso e il tempo di ciclo sono reciproci l’uno dell’altro.
Cosa dovresti fare ora...
1. Scopri di più su come il nostro prodotto, Vorne XL, può aiutarti a ridurre gli sprechi e a migliorare in modo significativo l'OEE.
Vorne XL è il modo più semplice e veloce per monitorare e migliorare la produzione. Si tratta di un costo una tantum e l'installazione richiede solo un giorno. Inoltre, puoi provarlo gratuitamente per 90 giorni.
Scopri di più2. Scarica il nostro pacchetto GRATUITO di strumenti per potenziare la produttività della tua azienda manifatturiera
Il pacchetto comprende lezioni sulla leadership, guide formative, modelli per riunioni e relazioni, sintesi dei concetti chiave, strumenti per l'organizzazione dei progetti e altro ancora. Riceverai inoltre gratuitamente la nostra newsletter mensile. Puoi annullare l'iscrizione in qualsiasi momento.
SCARICA STRUMENTI OEE GRATUITI3. Iscriviti alla nostra newsletter mensile
Ricevi aggiornamenti mensili gratuiti con metodi collaudati per migliorare la produttività della nostra produzione. Puoi annullare l'iscrizione in qualsiasi momento.