LEARN THE ART & SCIENCE OF MANUFACTURING IMPROVEMENT FROM VORNE

Quatre façons de tirer parti du temps de takt dans votre processus de fabrication

La grande idée
Le temps de takt est généralement considéré comme un simple indicateur permettant de définir le rythme de production nécessaire pour répondre à la demande des clients. En réalité, il s'agit d'un outil puissant qui influe sur la planification des capacités, la conception des processus, la planification de la production et les opérations en atelier.

Le temps de takt dans votre processus

Le temps de takt est bien plus qu’un simple indicateur ou calcul. Pour comprendre pourquoi, examinons quatre façons différentes dont le temps de takt peut influencer votre processus de fabrication.

Domaine d’impactComment le temps de takt peut vous aider
Planification des capacitésComprendre et quantifier les écarts entre les besoins des clients (temps de takt) et les capacités de production (temps de takt exploitable).
Conception des processusAssurez-vous de répondre à la demande des clients à moyen et long terme en modifiant le temps de takt opérationnel grâce à des changements apportés à vos processus et/ou à vos équipements.
Planification de la productionVeiller à répondre à la demande des clients à court et moyen terme en modifiant le temps de production disponible grâce à des ajustements des horaires de travail et/ou de la dotation en personnel des processus.
Opérations en atelierDéfinissez un objectif de production en temps réel basé sur le temps de cadence opérationnel, qui permette à votre équipe de production de « réussir son équipe ».

1. Planification des capacités

La planification des capacités vous aide à déterminer la capacité de production dont vous aurez besoin pour répondre à la demande des clients. Vous pouvez considérer cela comme une comparaison entre :

  • Takt time : le rythme qui répond exactement à la demande des clients compte tenu du temps de production disponible. Il s’agit d’un indicateur axé sur le client.
  • Takt-temps exploitable : le rythme que vous pouvez réellement atteindre avec vos processus et équipements actuels. Il s’agit d’un indicateur axé sur la fabrication.

Tout écart entre ces deux valeurs conduira à un résultat sous-optimal, qui peut se traduire soit par :

  • Une demande client non satisfaite (si le temps de takt opérationnel est trop lent)
  • Un excédent de stock (si le temps de takt opérationnel est trop rapide)

Par conséquent, l’objectif de la planification des capacités est d’élaborer une stratégie permettant d’aligner au mieux le temps de takt (déterminé par la demande) sur le temps de takt exploitable (déterminé par votre processus de fabrication). L’horizon temporel associé est généralement moyen à long terme (de quelques mois à plusieurs années), car pour calculer avec précision le temps de takt, vous devez avoir une compréhension claire de l’évolution de la demande dans le temps et du volume de demande que vous comptez satisfaire aujourd’hui et à l’avenir.

“
L'objectif de la planification des capacités est de définir la meilleure stratégie pour aligner le temps de takt (déterminé par la demande) sur le temps de takt opérationnel (déterminé par votre processus de fabrication).

Une fois la demande des clients prévisionnelle (et donc fixée), deux stratégies permettent d'aligner le temps de takt et le temps de takt opérationnel :

  • Modifier le processus (modifie le temps de takt opérationnel indépendamment de la durée de cycle planifiée)
  • Modifier le planning (ce qui modifie le temps de takt en modifiant la durée de cycle prévue)
Utilisez le temps de takt dans la planification des capacités pour comprendre et quantifier les écarts entre la demande des clients (temps de takt) et la capacité de production (temps de takt opérationnel).
Astuce

2. Conception des processus

La conception des processus permet de déterminer votre temps de cadence opérationnel, c'est-à-dire le rythme que vous pouvez réellement maintenir de manière durable avec vos processus et équipements actuels.

  • À court terme, le temps de takt opérationnel ne peut généralement être amélioré que de manière progressive (par exemple, grâce à des initiatives d’amélioration qui modifient le processus existant).
  • À long terme, le temps de takt opérationnel peut être amélioré de manière plus substantielle (par exemple, en modifiant la conception de vos équipements).

Il existe des parallèles très intéressants entre le temps de cycle idéal et le temps de takt opérationnel lorsqu’on examine le débit de votre processus.

  • Le temps de cycle idéal est souvent défini comme la capacité nominale. Il s’agit de la vitesse maximale à laquelle votre processus peut fonctionner dans des conditions parfaites. Fonctionner au temps de cycle idéal, sans arrêt ni défaut, correspond à une production parfaite.
  • Le temps de takt opérationnel est également un type de temps de cycle. Il s’agit de la vitesse maximale à laquelle votre processus peut fonctionner dans la réalité, de manière durable. Il inclut le temps prévu pour les pertes survenant pendant la durée de fonctionnement planifiée (petits arrêts, cycles lents, défauts, temps d’arrêt). Fonctionner au temps de takt opérationnel correspond à une production réalisable.
“
Une production optimale correspond à un temps de cycle idéal. Une production réalisable correspond à un temps de takt exploitable.

Gardez à l'esprit qu'il est pratiquement impossible que les processus fonctionnent de manière continue et parfaite. Cela reviendrait à un rendement de 100 % (chaque cycle s'exécutant aussi rapidement que possible), une disponibilité de 100 % (fonctionnement continu sans aucun temps d'arrêt) et une qualité de 100 % (aucun défaut). Il est donc important de prendre en compte les pertes dans votre temps de cycle opérationnel afin d’avoir une image précise de la capacité et du débit réels.

Utilisez le temps de takt lors de la conception des processus afin de vous assurer de répondre à la demande des clients à moyen et long terme. Modifiez votre temps de takt opérationnel en adaptant le processus et/ou les équipements.
Astuce

3. Planification de la production

La planification de la production vous permet d’ajuster le temps de cadence afin de mieux répondre à la demande des clients à court et moyen terme, en modifiant le temps de production disponible (appelé « temps de production prévu » du point de vue de la fabrication), soit :

  • directement, en modifiant les horaires des équipes
  • Indirectement, en modifiant le nombre de personnes affectées au processus

La demande des clients étant généralement considérée comme fixe, le seul « levier » dont vous disposez pour modifier le temps de takt est la durée de production planifiée.

“
S'adapter aux fluctuations de la demande en augmentant ou en réduisant la durée de fonctionnement prévue grâce à la planification des équipes et des opérateurs.

Afin de s'adapter aux fluctuations de la demande, prévoyez :

  • Moins d'équipes et/ou d'opérateurs lorsque la demande pour un produit donné diminue
  • davantage d'équipes et/ou d'opérateurs lorsque la demande augmente pour un produit donné
Utilisez le temps de takt dans la planification de la production pour vous assurer de répondre à la demande des clients à court et moyen terme. Modifiez votre temps de takt en ajustant directement la durée prévue des cycles lors de la planification des équipes ou indirectement en adaptant la dotation en personnel du processus.
Astuce
Cet outil d'amélioration de la productivité industrielle qui relève presque de la magieEn moins de 8 heures, vous pouvez bénéficier de données précises, automatisées et en temps réel.En savoir plus sur Vorne XL

Écran XL HD Run
Plus de 42 000
45 ans et plus
4 690 $
8
50 ans et plus
8Heures nécessaires au déploiement
50 ans et plusAnnées d'activité
4. Opérations en atelier

C’est sur le plancher de l’usine que le temps takt passe du concept à la pratique. C’est là que le rythme de production est mis en œuvre. Dans le langage de la production allégée, c’est le lieu du « gemba » (le lieu ou la scène réelle).

Application du temps de takt à l’atelier

Il existe des nuances importantes à prendre en compte lors de l’application du temps de takt sur le plancher de production.

La première concerne la question de savoir si le temps de takt doit être interprété comme un rythme strict à ne pas dépasser. Pour la grande majorité des fabricants, la réponse est non. À moins que vous ne deviez limiter le rythme en raison de contraintes de conception, par exemple pour contrôler les défauts, le temps de takt opérationnel doit être considéré comme un indicateur susceptible d’être amélioré. Vous souhaitez que vos opérateurs aient la possibilité et la motivation de s’améliorer. Le temps de production ainsi récupéré peut être consacré à d’autres activités productives, notamment l’amélioration des processus et la fabrication d’autres pièces.

“
Pour la grande majorité des fabricants, le temps de cadence effectif doit être considéré comme un indicateur susceptible d'être amélioré. Il est important que vos opérateurs aient la possibilité et la motivation de s'améliorer.

La deuxième question est de savoir comment traduire le « takt time » en éléments concrets pour les opérateurs. Il y a là une opportunité précieuse : utiliser un « takt time » exploitable pour définir des objectifs en temps réel, afin que les opérateurs sachent exactement où ils en sont par rapport aux attentes.

Tirer parti d’un tableau de bord d’atelier

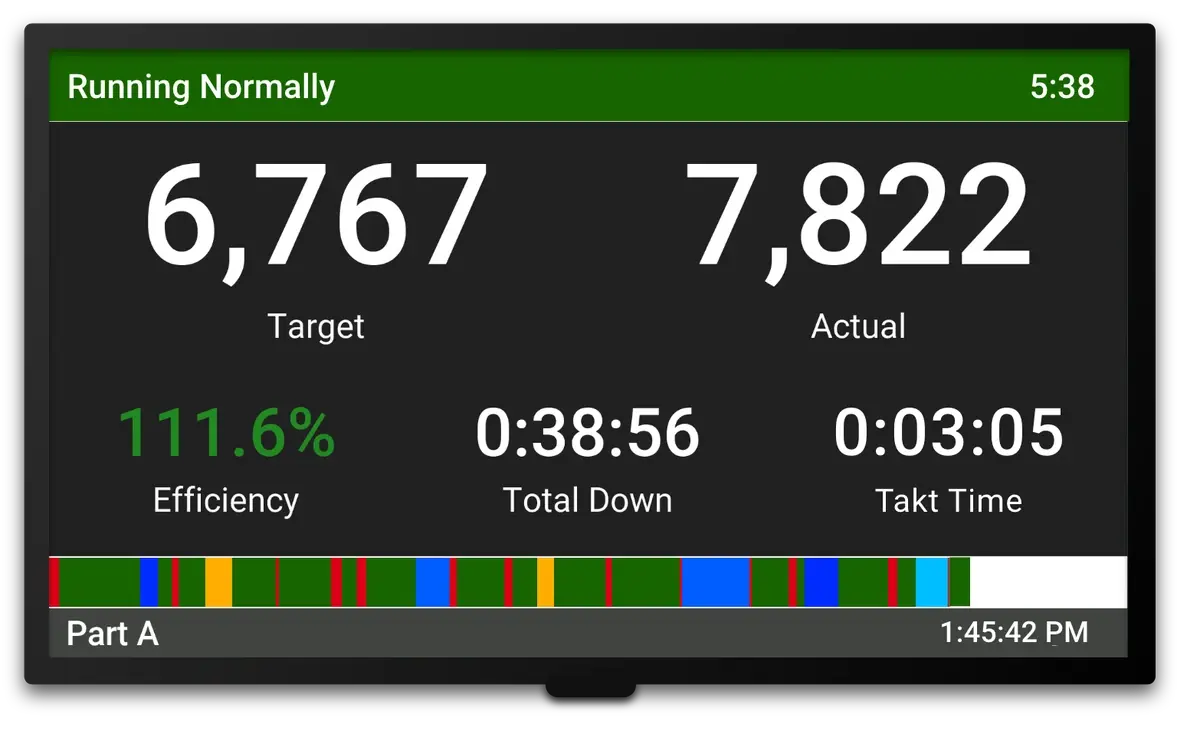
Plutôt que d’utiliser un tableau blanc ou un simple chronomètre de rythme, qui équivaut plus ou moins à un chronomètre à répétition, nous recommandons un tableau de bord intégrant les indicateurs TAED : Objectif, Réel, Efficacité, Temps d’arrêt. L’intérêt du TAED réside dans le fait qu’il transforme le temps de takt en une opportunité pour les opérateurs de « remporter leur poste ». Il motive et informe vos opérateurs en leur permettant de voir exactement où ils en sont en temps réel. La « cible » est une valeur dynamique qui indique aux opérateurs où ils devraient se situer à l’instant présent. Contrairement à un objectif statique, la valeur cible est toujours pertinente.

Un tableau d'affichage Vorne XL HD présentant les indicateurs « Objectif », « Réel », « Efficacité », « Temps d'arrêt » et « Temps de takt ».
Utilisez un tableau d'affichage pour faire connaître le temps de takt à l'ensemble du personnel de l'usine, comme dans cet exemple tiré de l'outil « Vorne XL HD Productivity Appliance ».

Plus précisément, un tableau de bord TAED affiche les indicateurs suivants en temps réel :

IndicateurDescription
Nombre cibleObjectif de pièces conformes déterminé par le temps de cadence opérationnel. Chaque fois que le temps de cadence opérationnel est atteint, le nombre cible augmente.
Nombre réelNombre réel de pièces conformes produites.
RendementCalculée en divisant le nombre réel par le nombre cible. Un taux de 100 % ou plus signifie que votre équipe « réussit son poste ».
Temps d'arrêtCe critère est inclus car il s’agit de loin de la principale source de temps perdu pour la plupart des fabricants. Il est important que les opérateurs surveillent cet indicateur.

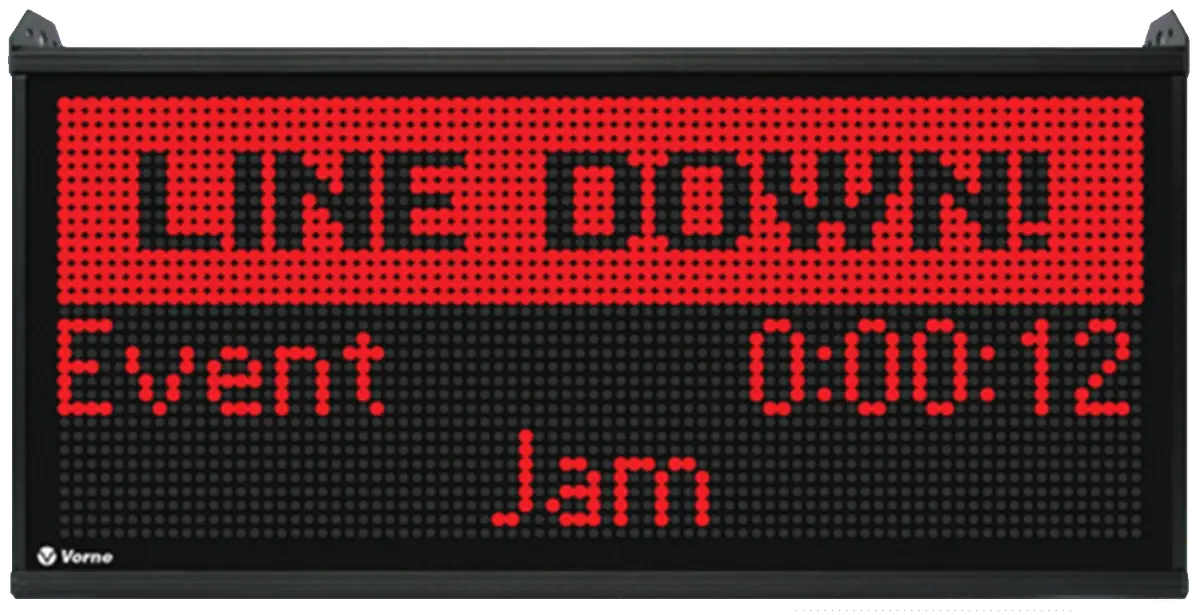
Et en parlant de temps d'arrêt : tout comme un système Andon utilise un indicateur visuel pour signaler les cas de temps d'arrêt, le tableau de bord TAED devrait également mettre en évidence les événements d'arrêt et inviter l'opérateur à sélectionner un motif ou à utiliser des outils d'intégration pour récupérer automatiquement ces informations.

Un tableau d'affichage Vorne XL affichant un grand message « Line Down ».
L'appareil de productivité Vorne XL vous alerte immédiatement lorsqu'une intervention est nécessaire.

De nombreuses entreprises constatent une amélioration immédiate de leur productivité simplement en fixant un objectif ambitieux mais réalisable (grâce à un temps de takt réalisable) et en affichant en temps réel l'état d'avancement de la production à l'intention des opérateurs.

Utilisez le temps de takt dans les opérations en atelier pour définir un objectif de production en temps réel qui permette à votre équipe d'atelier de « remporter la journée de travail ».
Astuce

Ce que vous devriez faire ensuite...

1. Découvrez comment notre produit, Vorne XL, peut vous aider à réduire le gaspillage et à améliorer considérablement le taux de rendement global (OEE).

Vorne XL est le moyen le plus simple et le plus rapide de surveiller et d'améliorer la production. Il s'agit d'un investissement ponctuel et son installation ne prend qu'une journée. De plus, vous pouvez l'essayer gratuitement pendant 90 jours.

En savoir plus

2. Téléchargez notre ensemble d'outils GRATUIT pour booster la productivité de votre entreprise manufacturière

Ce pack comprend des leçons sur le leadership, des guides de formation, des modèles de comptes rendus et de réunions, des résumés des concepts clés, des fiches d'organisation de projets, et bien plus encore. Vous recevrez également gratuitement notre newsletter mensuelle. Vous pouvez vous désabonner à tout moment.

TÉLÉCHARGER DES OUTILS OEE GRATUITS

3. Inscrivez-vous à notre lettre d'information mensuelle

Recevez chaque mois des mises à jour gratuites proposant des méthodes éprouvées pour améliorer la productivité de notre production. Vous pouvez vous désabonner à tout moment.