LEARN THE ART & SCIENCE OF MANUFACTURING IMPROVEMENT FROM VORNE

Cuatro formas de aprovechar el tiempo takt en tu proceso de fabricación

La gran idea
El tiempo de takt suele considerarse una simple métrica que establece el ritmo de producción para satisfacer la demanda de los clientes. En realidad, es una herramienta muy eficaz que influye en la planificación de la capacidad, el diseño de procesos, la programación de la producción y las operaciones en la planta de producción.

El tiempo takt en tu proceso

El tiempo takt es mucho más que una simple métrica o cálculo. Para entender por qué, veamos cuatro formas diferentes en las que el tiempo takt puede influir en su proceso de fabricación.

Ámbito de influenciaCómo ayuda el tiempo takt
Planificación de la capacidadComprender y cuantificar las diferencias entre las necesidades de los clientes (tiempo takt) y las capacidades de fabricación (tiempo takt operativo).
Diseño de procesosAsegúrese de satisfacer la demanda de los clientes a medio y largo plazo modificando el tiempo de takt operativo mediante cambios en sus procesos y/o equipos.
Programación de la producciónAsegurarse de satisfacer la demanda de los clientes a corto y medio plazo modificando el tiempo de producción disponible mediante cambios en los horarios de los turnos y/o en la dotación de personal de los procesos.
Operaciones en plantaEstablezca un objetivo de producción en tiempo real basado en el tiempo de takt operativo que permita a su equipo de planta «ganar el turno».

1. Planificación de la capacidad

La planificación de la capacidad le ayuda a determinar cuánta capacidad de producción necesitará para satisfacer la demanda de los clientes. Puede considerarlo como una comparación entre:

  • Tiempo de takt: el ritmo que satisface exactamente la demanda de los clientes, teniendo en cuenta el tiempo de producción disponible. Se trata de una métrica centrada en el cliente.
  • Tiempo de takt operativo: el ritmo que realmente puede alcanzar con su proceso y equipo actuales. Se trata de una métrica centrada en la fabricación.

Cualquier discrepancia entre ambas dará lugar a un resultado subóptimo, que puede ser:

  • Una demanda de los clientes no satisfecha (si el tiempo de takt operativo es demasiado lento)
  • Exceso de existencias (si el tiempo de takt operativo es demasiado rápido)

Por lo tanto, el objetivo de la planificación de la capacidad es diseñar la mejor estrategia para alinear el tiempo takt (determinado por la demanda) con el tiempo takt operativo (determinado por el proceso de fabricación). El horizonte temporal asociado suele ser de medio a largo plazo (de meses a años), ya que, para calcular con precisión el tiempo takt, es necesario comprender claramente la evolución de la demanda a lo largo del tiempo y qué volumen de demanda se pretende satisfacer ahora y en el futuro.

“
El objetivo de la planificación de la capacidad es definir la mejor estrategia para armonizar el tiempo de takt (determinado por la demanda) con el tiempo de takt operativo (determinado por el proceso de fabricación).

Una vez prevista (y, por tanto, fijada) la demanda de los clientes, existen dos estrategias para armonizar el tiempo takt y el tiempo takt operativo:

  • Modificar el proceso (cambia el tiempo de takt operativo independientemente del tiempo de ejecución previsto)
  • Modificar la programación (lo que modifica el tiempo de takt al cambiar el tiempo de ejecución previsto)
Utiliza el tiempo de takt en la planificación de la capacidad para comprender y cuantificar las diferencias entre la demanda de los clientes (tiempo de takt) y la capacidad de fabricación (tiempo de takt operativo).
Consejo

2. Diseño de procesos

El diseño de procesos establece el tiempo de takt operativo, que es el ritmo que realmente se puede alcanzar de forma sostenida con el proceso y el equipamiento actuales.

  • A corto plazo, el tiempo de takt operativo normalmente solo puede mejorarse de forma incremental (por ejemplo, mediante iniciativas de mejora que modifiquen el proceso existente).
  • A largo plazo, el tiempo de takt operativo puede mejorarse de forma más sustancial (por ejemplo, modificando el diseño de su equipo).

Existen paralelismos muy interesantes entre el tiempo de ciclo ideal y el tiempo de takt operativo a la hora de analizar el rendimiento de su proceso.

  • El tiempo de ciclo ideal se define a menudo como la capacidad nominal. Es la velocidad máxima a la que puede funcionar su proceso en condiciones perfectas. Funcionar al tiempo de ciclo ideal, sin paradas ni defectos, es la producción perfecta.
  • El tiempo de takt operativo es también un tipo de tiempo de ciclo. Es la velocidad máxima a la que el proceso puede funcionar en el mundo real de forma sostenida. Incluye el tiempo presupuestado para las pérdidas que se producen durante el tiempo de funcionamiento previsto (pequeñas paradas, ciclos lentos, defectos, tiempos de inactividad). Funcionar al tiempo de takt operativo es una producción alcanzable.
“
Fabricar con un tiempo de ciclo ideal es la producción perfecta. Fabricar con un tiempo de takt viable es una producción alcanzable.

Hay que tener en cuenta que es prácticamente imposible que los procesos funcionen de forma continua y perfecta. Si así fuera, se alcanzaría un rendimiento del 100 % (cada ciclo a la máxima velocidad posible), una disponibilidad del 100 % (siempre en funcionamiento, sin tiempos de inactividad) y una calidad del 100 % (sin defectos). Por lo tanto, es importante tener en cuenta las pérdidas a la hora de calcular el tiempo de takt operativo, para tener una visión precisa de la capacidad y el rendimiento reales.

Utiliza el tiempo de takt en el diseño de procesos para garantizar que se satisfaga la demanda de los clientes a medio y largo plazo. Modifica el tiempo de takt operativo cambiando el proceso y/o el equipo.
Consejo

3. Planificación de la producción

La planificación de la producción te permite ajustar el tiempo de takt para satisfacer mejor la demanda de los clientes a corto y medio plazo, modificando el tiempo de producción disponible (denominado «tiempo de ejecución planificado» desde el punto de vista de la fabricación) de una de estas dos formas:

  • Directamente, mediante cambios en los horarios de los turnos
  • Indirectamente, mediante cambios en el número de personas que trabajan en el proceso

Dado que la demanda de los clientes suele considerarse fija, la única «palanca» de la que se dispone para modificar el tiempo de takt es el tiempo de ejecución planificado.

“
Adaptarse a las fluctuaciones de la demanda aumentando o reduciendo el tiempo de funcionamiento previsto mediante la planificación de los turnos y del personal.

Para adaptarse a las fluctuaciones de la demanda, planifica:

  • Menos turnos y/o operarios cuando la demanda de un producto determinado disminuya
  • Más turnos y/o operarios cuando aumente la demanda de un producto determinado
Utiliza el tiempo takt en la planificación de la producción para garantizar que se satisfaga la demanda de los clientes a corto y medio plazo. Modifica el tiempo takt cambiando la duración prevista de la tirada, ya sea directamente a través de la planificación de turnos o indirectamente mediante la dotación de personal del proceso.
Consejo
El dispositivo para mejorar la productividad en la fabricación que parece magiaEn menos de 8 horas podrás beneficiarte de datos precisos, automatizados y en tiempo real.Más información sobre Vorne XL

Pantalla XL HD Run
Más de 42 000
45+
4.690 dólares
8
50+
8Horas necesarias para la implementación
50+Años en el sector
4. Operaciones en la planta de producción

La planta de producción es donde el tiempo takt pasa de ser un concepto a convertirse en práctica. Es donde se ejecuta el ritmo de producción. En términos de fabricación ajustada, es el lugar del «gemba» (el lugar o escenario real).

Aplicación del «takt time» en la planta de producción

Hay matices importantes que hay que tener en cuenta a la hora de aplicar el «takt time» en la planta de producción.

El primero es si el «takt time» debe interpretarse como un ritmo estricto que no debe superarse. Para la gran mayoría de los fabricantes, la respuesta es no. A menos que sea necesario limitar el ritmo debido a restricciones de diseño, como por ejemplo para controlar los defectos, el «takt time» operativo debe considerarse una métrica mejorable. Es deseable que los operarios tengan la oportunidad y el incentivo para mejorar. El tiempo de producción que se recupere puede destinarse a otras actividades productivas, como la mejora de los procesos y la fabricación de otras piezas.

“
Para la gran mayoría de los fabricantes, el tiempo de takt operativo debe considerarse un indicador susceptible de mejora. Es importante que los operarios tengan la oportunidad y el incentivo para mejorar.

La segunda cuestión es cómo traducir el tiempo takt en algo concreto para los operarios. Aquí se presenta una valiosa oportunidad: utilizar el tiempo takt operativo para establecer objetivos en tiempo real, de modo que los operarios sepan exactamente cómo están rindiendo en comparación con las expectativas.

Aprovechar un marcador de planta

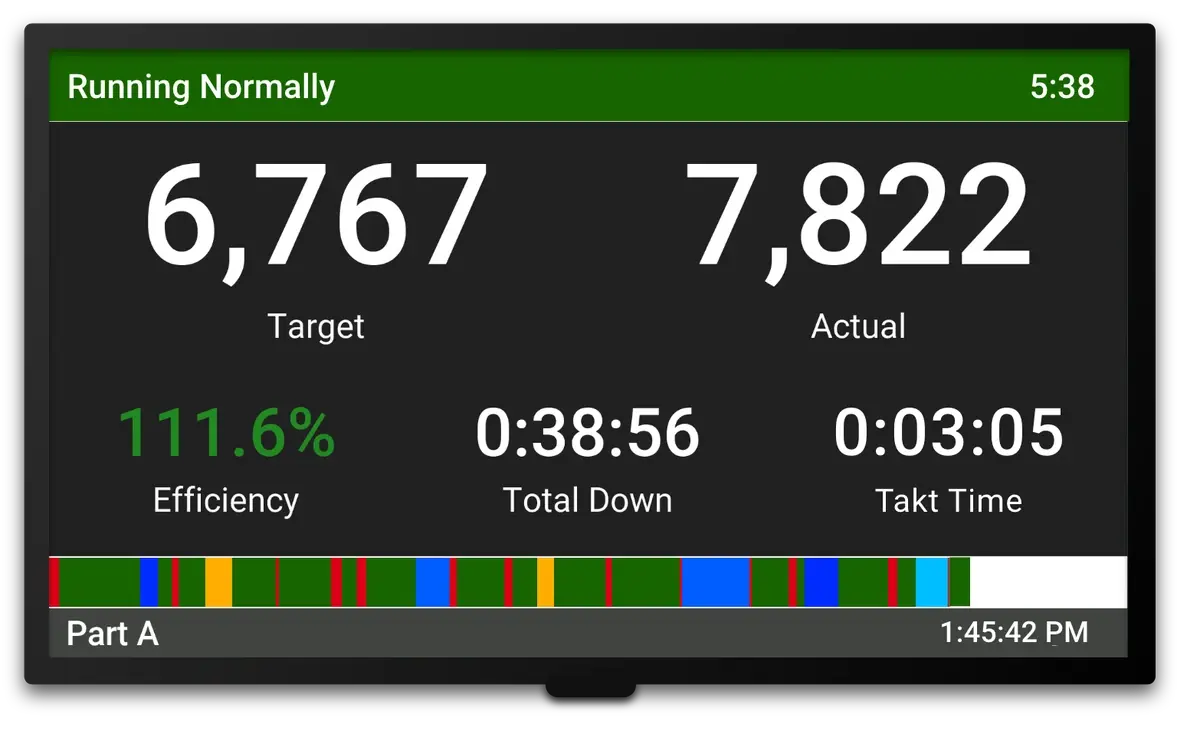
En lugar de utilizar una pizarra blanca o un simple cronómetro de ritmo —que es más o menos el equivalente a un cronómetro que se repite—, recomendamos un marcador con TAED: Objetivo, Real, Eficiencia y Tiempo de inactividad. La ventaja del TAED es que transforma el tiempo takt en una oportunidad para que los operarios «ganen el turno». Motiva e informa a los operarios al permitirles ver exactamente en qué punto se encuentran en tiempo real. El objetivo es un valor dinámico que permite a los operarios saber dónde deberían estar en ese momento. A diferencia de una meta estática, el valor objetivo siempre es relevante.

Un marcador Vorne XL HD que muestra las métricas de objetivo, valor real, eficiencia, tiempo de inactividad y tiempo de takt.
Utiliza un marcador para mostrar el tiempo takt en la planta de producción, tal y como se muestra en este ejemplo del dispositivo Vorne XL HD Productivity Appliance.

Más concretamente, un cuadro de mando de TAED muestra las siguientes métricas en tiempo real:

MétricaDescripción
Recuento objetivoUn objetivo de piezas conformes determinado por el tiempo de takt operativo. Cada vez que se alcanza el tiempo de takt operativo, el recuento objetivo aumenta.
Recuento realEl número real de piezas buenas fabricadas.
EficienciaSe calcula dividiendo el recuento real entre el recuento objetivo. Un 100 % o más significa que tu equipo está «triunfando en el turno».
Tiempo de inactividadSe incluye porque es, con diferencia, la mayor fuente de tiempo perdido para la mayoría de los fabricantes. Es recomendable que los operarios estén atentos a esta métrica.

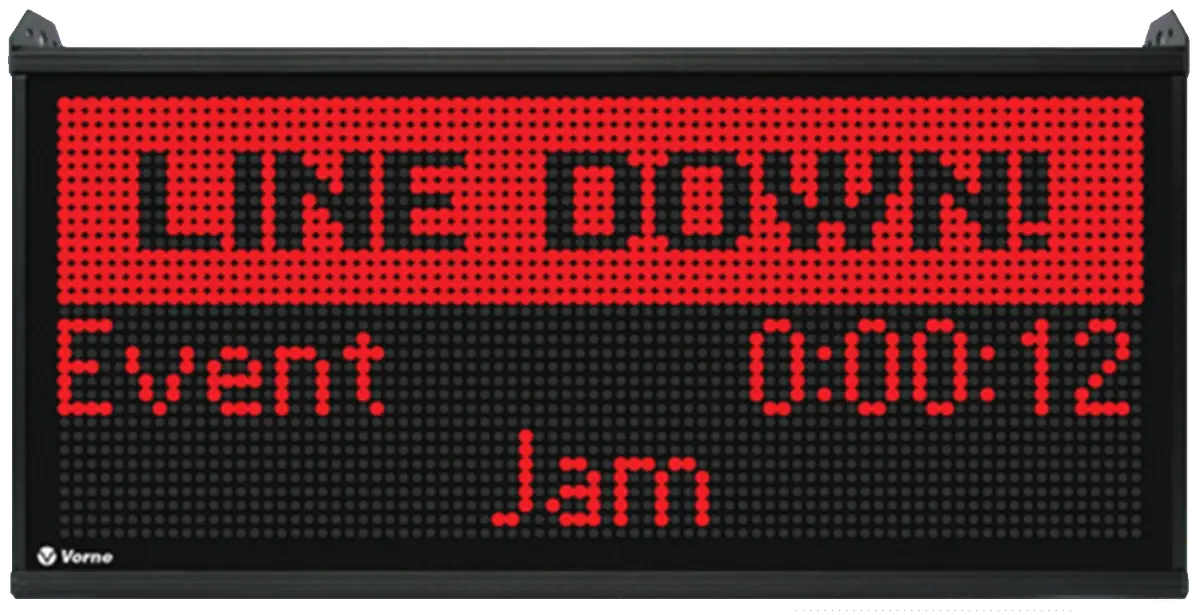
Y hablando de tiempo de inactividad: al igual que un sistema Andon utiliza un indicador visual para señalar los casos de inactividad, el cuadro de mando TAED también debería resaltar los eventos de inactividad y solicitar al operario que seleccione un motivo o utilice herramientas de integración para recuperar esa información automáticamente.

Un marcador Vorne XL en el que se muestra un mensaje grande que dice «Line Down».
El dispositivo Vorne XL Productivity Appliance indica de forma inmediata cuándo es necesario prestar atención.

Muchas empresas observan una mejora inmediata de la productividad simplemente fijando un objetivo exigente pero alcanzable (mediante un tiempo takt viable) y mostrando a los operarios el estado de la producción en tiempo real.

Utiliza el tiempo takt en las operaciones de la planta para establecer un objetivo de producción en tiempo real que permita a tu equipo de planta «triunfar en el turno».
Consejo

Lo que deberías hacer a continuación...

1. Descubre cómo nuestro producto, Vorne XL, puede ayudarte a eliminar el desperdicio y a mejorar significativamente la OEE.

Vorne XL es la forma más sencilla y rápida de supervisar y mejorar la producción. Se trata de un gasto único y su instalación solo lleva un día. Además, puedes probarlo de forma totalmente gratuita durante 90 días.

Más información

2. Descarga nuestro paquete GRATUITO de herramientas para potenciar al máximo la productividad de tu empresa de fabricación

El paquete incluye lecciones sobre liderazgo, guías de formación, plantillas para reuniones e informes, resúmenes de conceptos clave, organizadores de proyectos y mucho más. Además, recibirás nuestro boletín mensual de forma gratuita. Puedes darte de baja en cualquier momento.

DESCARGAR HERRAMIENTAS GRATUITAS DE OEE

3. Suscríbete a nuestro boletín mensual

Recibe actualizaciones mensuales gratuitas con métodos probados para mejorar la productividad en la fabricación. Puedes darte de baja en cualquier momento.