LEARN THE ART & SCIENCE OF MANUFACTURING IMPROVEMENT FROM VORNE

Quattro modi per sfruttare il Takt Time nel proprio processo produttivo

La grande idea
Il tempo di ciclo (takt time) viene solitamente considerato un semplice indicatore che definisce il ritmo di produzione necessario a soddisfare la domanda dei clienti. In realtà, si tratta di uno strumento potente che influisce sulla pianificazione della capacità produttiva, sulla progettazione dei processi, sulla programmazione della produzione e sulle operazioni in officina.

Il takt time nel vostro processo

Il takt time è molto più di una semplice metrica o di un semplice calcolo. Per capire perché, esploriamo quattro diversi modi in cui il takt time può influire sul vostro processo di produzione.

Area di impattoCome il Takt Time aiuta
Pianificazione della capacitàComprendere e quantificare le differenze tra le esigenze dei clienti (takt time) e le capacità produttive (takt time operativo).
Progettazione del processoGarantire la soddisfazione della domanda dei clienti nel medio-lungo termine modificando il takt time operativo attraverso cambiamenti al processo e/o alle attrezzature.
Pianificazione della produzioneGarantire la soddisfazione della domanda dei clienti nel breve e medio termine modificando il tempo di produzione disponibile attraverso cambiamenti agli orari dei turni e/o all’organico addetto al processo.
Operazioni in officinaStabilire un obiettivo di produzione in tempo reale basato sul tempo di takt operativo che consenta al team di produzione di “vincere il turno”.

1. Pianificazione della capacità

La pianificazione della capacità consente di determinare la capacità produttiva necessaria per soddisfare la domanda dei clienti. Si può considerare come un confronto tra:

  • Takt time: il ritmo che soddisfa esattamente la domanda dei clienti, tenuto conto del tempo di produzione disponibile. Si tratta di un indicatore incentrato sul cliente.
  • Takt time operativo: il ritmo che è effettivamente possibile raggiungere con il processo e le attrezzature attuali. Si tratta di un indicatore incentrato sulla produzione.

Qualsiasi discrepanza tra i due porterà a un risultato non ottimale, che può essere:

  • Domanda dei clienti insoddisfatta (se il takt time operativo è troppo lento)
  • Eccesso di scorte (se il takt time operativo è troppo veloce)

Pertanto, l’obiettivo della pianificazione della capacità è definire la strategia migliore per allineare il Takt Time (determinato dalla domanda) con il Takt Time operativo (determinato dal processo produttivo). L’orizzonte temporale associato è in genere medio-lungo (da mesi ad anni), poiché per calcolare con precisione il takt time è necessaria una chiara comprensione dell’andamento della domanda nel tempo e di quanta domanda si intende soddisfare ora e in futuro.

“
L'obiettivo della pianificazione della capacità produttiva è quello di definire la strategia migliore per allineare il takt time (determinato dalla domanda) con il takt time operativo (determinato dal processo di produzione).

Una volta prevista (e quindi fissata) la domanda dei clienti, esistono due strategie per allineare il takt time e il takt time operativo:

  • Modificare il processo (modifica il tempo di takt operativo indipendentemente dal tempo di esecuzione pianificato)
  • Modificare la pianificazione (modifica il tempo di takt cambiando il tempo di esecuzione pianificato)
Utilizzare il takt time nella pianificazione della capacità produttiva per comprendere e quantificare gli scostamenti tra la domanda dei clienti (takt time) e la capacità produttiva (takt time operativo).
Consiglio

2. Progettazione del processo

La progettazione del processo definisce il tempo di takt operativo, ovvero il ritmo che è effettivamente possibile mantenere in modo costante con il processo e le attrezzature attuali.

  • Nel breve termine, il tempo di takt operativo può solitamente essere migliorato solo in modo incrementale (ad esempio, attraverso iniziative di miglioramento che modificano il processo esistente)
  • Nel lungo termine, il tempo di takt operativo può essere migliorato in modo più sostanziale (ad esempio, modificando la progettazione delle attrezzature)

Esistono parallelismi molto interessanti tra il tempo di ciclo ideale e il tempo di takt operativo quando si considera la produttività del processo.

  • Il tempo di ciclo ideale è spesso definito come la capacità nominale. È la velocità massima alla quale il processo può funzionare in condizioni perfette. Operare al tempo di ciclo ideale senza arresti né difetti rappresenta la produzione perfetta.
  • Ancheil tempo di takt operativo è un tipo di tempo di ciclo. Rappresenta la velocità massima alla quale il processo può funzionare nel mondo reale in modo sostenuto. Include il tempo previsto per le perdite che si verificano durante il tempo di funzionamento pianificato (piccoli arresti, cicli lenti, difetti, tempi di inattività). Operare al tempo di takt operativo rappresenta una produzione raggiungibile.
“
Lavorare con un tempo di ciclo ideale significa una produzione perfetta. Lavorare con un tempo di takt operabile significa una produzione realizzabile.

Tenete presente che è quasi impossibile che i processi funzionino in modo continuo e perfetto. Ciò equivarrebbe a prestazioni al 100% (ogni ciclo alla massima velocità possibile), disponibilità al 100% (funzionamento costante senza tempi di inattività) e qualità al 100% (assenza di difetti). Pertanto, è importante tenere conto delle perdite nel proprio tempo di takt operativo, in modo da avere un quadro accurato della capacità e della produttività effettive.

Utilizza il tempo di takt nella progettazione dei processi per garantire il soddisfacimento della domanda dei clienti nel medio-lungo termine. Modifica il tempo di takt operativo apportando modifiche al processo e/o alle attrezzature.
Consiglio

3. Pianificazione della produzione

La pianificazione della produzione consente di adeguare il tempo di ciclo (takt time) per soddisfare al meglio la domanda dei clienti nel breve e medio termine, modificando il tempo di produzione disponibile (denominato “tempo di esecuzione pianificato” dal punto di vista produttivo) in uno dei seguenti modi:

  • direttamente, modificando gli orari dei turni
  • Indirettamente, modificando il numero di persone impegnate nel processo

Poiché la domanda dei clienti viene solitamente considerata fissa, l’unica “leva” a disposizione per modificare il tempo di takt è il tempo di esecuzione pianificato.

“
Adattarsi alle fluttuazioni della domanda aumentando o riducendo il tempo di funzionamento previsto attraverso la pianificazione dei turni e degli operatori.

Per far fronte alle fluttuazioni della domanda, pianificare:

  • un numero inferiore di turni e/o operatori quando la domanda di un determinato prodotto diminuisce
  • un numero maggiore di turni e/o di operatori quando la domanda di un determinato prodotto aumenta
Utilizza il tempo di takt nella pianificazione della produzione per garantire il soddisfacimento della domanda dei clienti nel breve e medio termine. Modifica il tempo di takt modificando direttamente il tempo di esecuzione pianificato attraverso la pianificazione dei turni oppure indirettamente attraverso la distribuzione del personale nel processo.
Consiglio
Il dispositivo per migliorare la produttività nella produzione che sembra quasi magiaIn meno di 8 ore potrai usufruire di dati accurati, automatizzati e in tempo reale.Scopri Vorne XL

Schermo XL HD Run
Oltre 42.000
45+
4.690 dollari
8
50+
8Tempo necessario per l'implementazione
50+Anni di attività
4. Operazioni in officina

L’area di produzione è il luogo in cui il takt time passa dal concetto alla pratica. È qui che viene eseguito il ritmo di produzione. Nei termini della produzione snella, è il luogo del “gemba” (il luogo o la scena reale).

Applicazione del takt time in officina

Ci sono alcune sfumature importanti da considerare quando si applica il takt time in produzione.

La prima riguarda il fatto che il takt time debba essere interpretato come un ritmo rigido che non va superato. Per la stragrande maggioranza dei produttori, la risposta è no. A meno che non sia necessario limitare il ritmo a causa di vincoli di progettazione, ad esempio per controllare i difetti, il takt time operativo dovrebbe essere considerato un parametro migliorabile. È auspicabile che gli operatori abbiano l’opportunità e l’incentivo a migliorare. Il tempo di produzione così recuperato può essere impiegato per altre attività produttive, tra cui il miglioramento dei processi e la produzione di altri componenti.

“
Per la stragrande maggioranza dei produttori, il tempo di ciclo operativo dovrebbe essere considerato un indicatore suscettibile di miglioramento. È importante che gli operatori abbiano l’opportunità e l’incentivo a migliorare.

Il secondo aspetto riguarda come tradurre il takt time in qualcosa di concreto per gli operatori. Qui si presenta un’opportunità preziosa, ovvero quella di utilizzare il takt time operativo per definire obiettivi in tempo reale, in modo che gli operatori sappiano esattamente come stanno andando rispetto alle aspettative.

Sfruttare un tabellone di controllo in officina

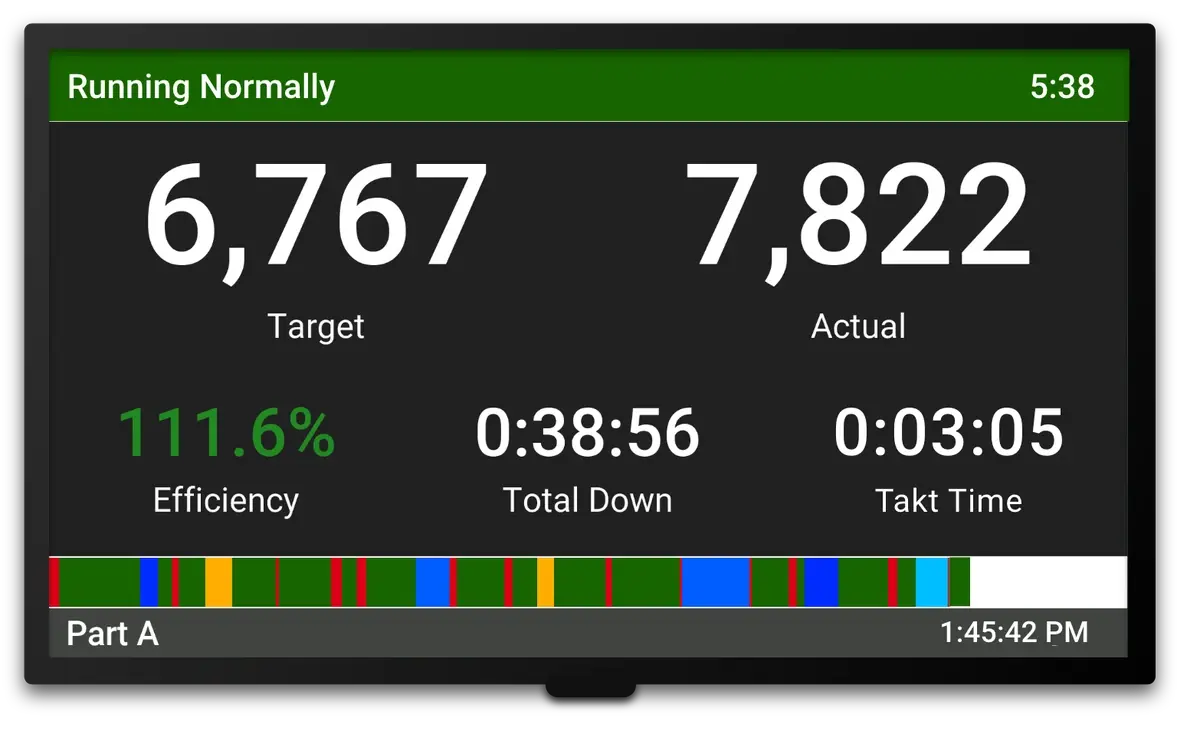
Anziché utilizzare una lavagna bianca o un semplice timer di ritmo, che è più o meno l’equivalente di un cronometro ripetitivo, raccomandiamo un tabellone con TAED: Target (Obiettivo), Actual (Effettivo), Efficiency (Efficienza), Downtime (Tempi di inattività). Il bello del TAED è che trasforma il takt time in un’opportunità per gli operatori di “vincere il turno”. Motiva e informa gli operatori consentendo loro di vedere esattamente a che punto sono in tempo reale. L’obiettivo (Target) è un valore dinamico che permette agli operatori di sapere dove dovrebbero trovarsi in quel preciso momento. A differenza di un obiettivo statico, il valore target è sempre rilevante.

Un tabellone Vorne XL HD che visualizza i dati relativi a obiettivo, valore effettivo, efficienza, tempi di inattività e tempo di ciclo.
Utilizzate un tabellone per visualizzare il takt time in officina, come in questo esempio tratto dal Vorne XL HD Productivity Appliance.

Più precisamente, un quadro di controllo TAED mostra le seguenti metriche in tempo reale:

MetricaDescrizione
Conteggio obiettivoUn obiettivo relativo ai pezzi conformi, determinato dal tempo di ciclo operativo. Ogni volta che viene raggiunto il tempo di ciclo operativo, il conteggio target aumenta.
Conteggio effettivoIl numero effettivo di pezzi conformi completati.
EfficienzaCalcolata come numero effettivo diviso per numero target. Un valore pari o superiore al 100% significa che il vostro team sta “vincendo il turno”.
Tempi di fermoInclusi poiché rappresentano di gran lunga la principale causa di perdita di tempo per la maggior parte dei produttori. È importante che gli operatori tengano d’occhio questo indicatore.

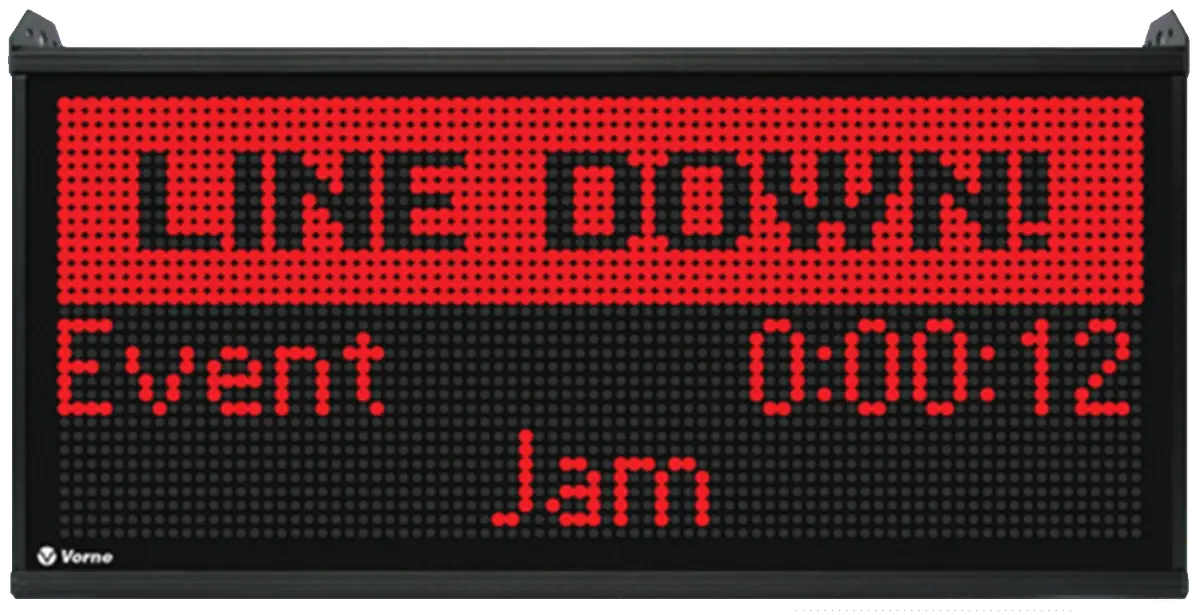
E a proposito di tempi di inattività: proprio come un sistema Andon utilizza un indicatore visivo per evidenziare i casi di inattività, anche il tabellone TAED dovrebbe evidenziare gli eventi di inattività e invitare l’operatore a selezionare un motivo o a utilizzare strumenti di integrazione per recuperare automaticamente tali informazioni.

Un tabellone Vorne XL che mostra un grande messaggio “Line Down”.
Il dispositivo Vorne XL Productivity Appliance segnala immediatamente quando è necessario prestare attenzione.

Molte aziende registrano un miglioramento immediato della produttività semplicemente fissando un obiettivo ambizioso ma raggiungibile (tramite un takt time realizzabile) e mostrando agli operatori lo stato della produzione in tempo reale.

Utilizzate il takt time nelle operazioni in produzione per definire un obiettivo di produzione in tempo reale che consenta al vostro team di produzione di “vincere il turno”.
Consiglio

Cosa dovresti fare ora...

1. Scopri di più su come il nostro prodotto, Vorne XL, può aiutarti a ridurre gli sprechi e a migliorare in modo significativo l'OEE.

Vorne XL è il modo più semplice e veloce per monitorare e migliorare la produzione. Si tratta di un costo una tantum e l'installazione richiede solo un giorno. Inoltre, puoi provarlo gratuitamente per 90 giorni.

Scopri di più

2. Scarica il nostro pacchetto GRATUITO di strumenti per potenziare la produttività della tua azienda manifatturiera

Il pacchetto comprende lezioni sulla leadership, guide formative, modelli per riunioni e relazioni, sintesi dei concetti chiave, strumenti per l'organizzazione dei progetti e altro ancora. Riceverai inoltre gratuitamente la nostra newsletter mensile. Puoi annullare l'iscrizione in qualsiasi momento.

SCARICA STRUMENTI OEE GRATUITI

3. Iscriviti alla nostra newsletter mensile

Ricevi aggiornamenti mensili gratuiti con metodi collaudati per migliorare la produttività della nostra produzione. Puoi annullare l'iscrizione in qualsiasi momento.