Tiempo de takt frente a otras métricas del tiempo de ciclo

Tiempos de ciclo en la fabricación
Existen muchas métricas diferentes que miden el tiempo que se tarda en fabricar una pieza. Se podría decir que son demasiadas. Parte del problema radica en que muchas de estas métricas miden lo mismo con nombres distintos. Esto puede resultar muy confuso.
La mayor fuente de confusión es la falta de coherencia en cómo se nombran y definen los indicadores. Para ayudar a aclarar esto, podemos inspirarnos en las mejores prácticas del desarrollo de software, donde el «lenguaje ubicuo» se refiere al establecimiento de un vocabulario compartido que utilicen todos los que forman parte de un ámbito concreto. Establezcamos un lenguaje ubicuo relacionado con los indicadores de takt y de ciclo.
Dominios temporales
Empezaremos por nombrar y definir los dos dominios temporales principales a los que se aplican las métricas basadas en el ciclo:
- Tiempo de ejecución
- Tiempo de ejecución previsto
Tiempo de ejecución
El tiempo de ejecución es el tiempo durante el cual el proceso de fabricación está realmente en marcha (se están produciendo piezas). En lo que respecta a las métricas de ciclo, el tiempo de ciclo ideal es la métrica de referencia preferida. En cuanto a las seis grandes pérdidas, el tiempo de ejecución incluye los ciclos lentos, las pequeñas paradas y los defectos.
Tiempo de funcionamiento previsto
El tiempo de funcionamiento previsto es el tiempo durante el cual se espera que el proceso de fabricación esté en marcha (se prevé que se fabriquen piezas). En otras palabras, incluye el tiempo de funcionamiento (en marcha realmente) y el tiempo de inactividad (debería estar en marcha). En cuanto a las métricas de ciclo, el tiempo de takt operativo es la métrica de referencia preferida. En cuanto a las seis grandes pérdidas, el tiempo de funcionamiento previsto incluye los ciclos lentos, las pequeñas paradas, los defectos y el tiempo de inactividad.
Tiempo de ciclo ideal frente a tiempo de takt operativo
Al tratarse de dos dominios temporales distintos, el tiempo de funcionamiento y el tiempo de funcionamiento previsto tienen cada uno su propio punto de referencia basado en el ciclo.
| Dominio temporal | Punto de referencia basado en el ciclo |
|---|---|
| Tiempo de funcionamiento | Tiempo de ciclo ideal |
| Tiempo de ejecución previsto | Tiempo de takt operativo |
A continuación definiremos estos conceptos con mayor detalle, pero por ahora:
- El tiempo de ciclo ideal es el tiempo teórico más rápido en el que tu proceso puede fabricar una pieza de forma sostenida. Representa la producción perfecta.
- El tiempo de takt operativo es el tiempo alcanzable en el que su proceso puede fabricar una pieza de forma sostenida. Representa la producción en el mundo real.
Métricas de ciclo para el tiempo de funcionamiento
El tiempo de ciclo ideal y el tiempo de ciclo son métricas basadas en el ciclo que se miden a lo largo del tiempo en que el proceso de fabricación está realmente en marcha. En otras palabras, utilizan el tiempo de funcionamiento como base temporal.
Tiempo de ciclo ideal
El tiempo de ciclo ideal es el tiempo absolutamente más rápido por pieza que puede alcanzar su proceso de fabricación de forma sostenida. A veces se denomina «capacidad nominal». Representa la producción perfecta.
El tiempo de ciclo ideal es un indicador muy bien definido e importante debido a su papel fundamental en el OEE. De hecho, la fórmula más sencilla para calcular el OEE es:
El OEE se calcula multiplicando el número de piezas correctas por el tiempo de ciclo ideal y dividiendo el resultado entre el tiempo de producción previsto.
El numerador de este cálculo, «piezas buenas × tiempo de ciclo ideal», equivale al tiempo de plena productividad. En otras palabras, es simplemente otra forma de decir que se fabrican únicamente piezas buenas lo más rápido posible (es decir, en el tiempo de ciclo ideal) sin tiempos de inactividad.
Tiempo de ciclo
El «tiempo de ciclo» es un término con múltiples acepciones. Se utiliza de muchas formas diferentes, por personas que desempeñan funciones muy diversas y en contextos muy variados. En aras de un lenguaje común, nuestra definición se basará en el hecho de que el «tiempo de ciclo ideal» es una métrica bien establecida y definida de forma coherente (gracias, OEE). En otras palabras, definiremos el tiempo de ciclo de tal forma que se corresponda perfectamente con el tiempo de ciclo ideal.
- El tiempo de ciclo ideal es el tiempo más rápido posible por pieza que tu proceso de fabricación puede alcanzar de forma sostenida, lo cual, por definición, debe producirse mientras el proceso está en marcha (sin tiempos de inactividad ni paradas programadas).
- El tiempo de ciclo es el tiempo real medido por pieza que alcanza su proceso de fabricación mientras está en marcha (sin tiempos de inactividad ni paradas programadas).
En otras palabras, los tiempos de ciclo solo deben medirse mientras el proceso está realmente en marcha. La suma de todos los tiempos de ciclo individuales (es decir, el tiempo de ciclo total) debe ser igual al tiempo de funcionamiento. O, dicho de otra forma, el tiempo de ciclo es un fenómeno relacionado con el «funcionamiento». No se ve afectado en absoluto por los tiempos de parada no planificados ni por los planificados.
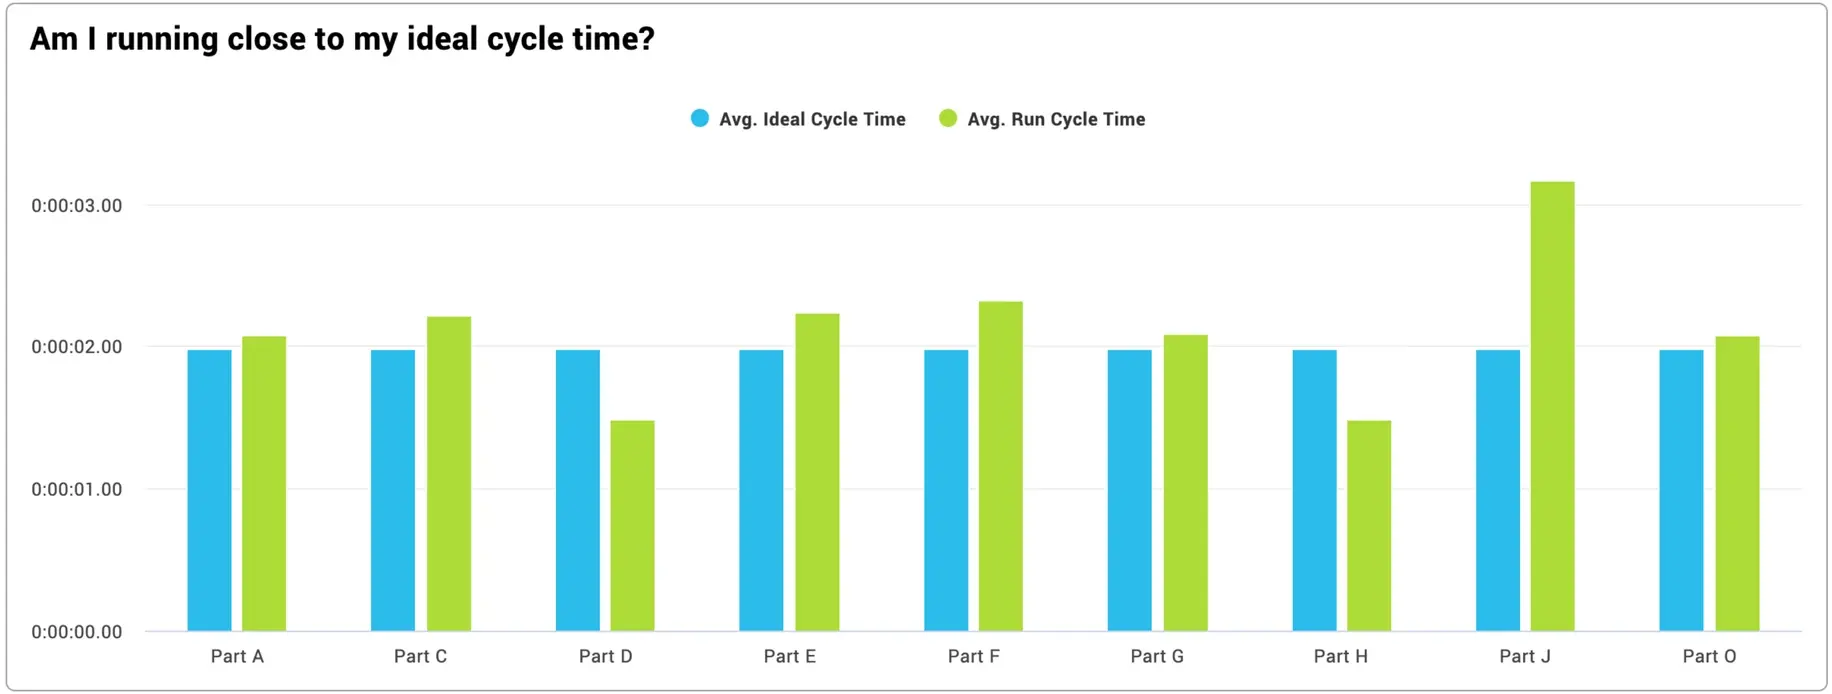
Esta definición permite realizar comparaciones significativas entre el tiempo de ciclo y el tiempo de ciclo ideal, lo que constituye una herramienta extremadamente valiosa en la práctica. El tiempo de ciclo siempre debe ser inferior o igual al tiempo de ciclo ideal. Si no es así, el tiempo de ciclo ideal se ha especificado incorrectamente (es demasiado lento, lo que ocultará las pérdidas). Esto ocurre con sorprendente frecuencia, normalmente porque se utiliza una cifra presupuestada (que se describe más adelante) procedente de un sistema MES o ERP para especificar el tiempo de ciclo ideal.
Métricas de ciclo para el tiempo de funcionamiento previsto
El tiempo takt, el tiempo takt operativo y el tiempo de ciclo efectivo son métricas basadas en el ciclo que se miden a lo largo del tiempo durante el cual se espera que el proceso de fabricación esté en marcha. En otras palabras, utilizan el tiempo de funcionamiento previsto como base temporal. La tasa presupuestada es una métrica similar, pero a veces se expresa como una tasa.
Tiempo de takt
El tiempo de takt es el tiempo de producción del que se dispone para fabricar cada pieza con el fin de satisfacer exactamente la demanda del cliente. Se trata de una métrica centrada en el cliente.
El «takt time» es un indicador bien definido debido a su papel consolidado en la fabricación ajustada, donde se utiliza para fomentar el flujo y el equilibrio (la producción avanza al ritmo y a la cadencia establecidos por el «takt time»).
Fórmula del «takt time»
Tradicionalmente, el tiempo takt se calcula de la siguiente manera:
El tiempo de takt se calcula tradicionalmente dividiendo el tiempo de producción disponible entre la demanda del cliente.
El tiempo de producción disponible se define como el tiempo durante el cual se espera que el proceso de fabricación esté en marcha (es decir, que se estén produciendo piezas). En otras palabras, incluye el tiempo de funcionamiento (cuando la línea está realmente en marcha) y el tiempo de inactividad presupuestado (cuando debería estar en marcha pero no lo está), y excluye el tiempo de parada planificado (por ejemplo, los cambios de serie).
Para obtener información más detallada sobre el cálculo del tiempo de takt, lee nuestro artículo sobre los matices del cálculo del tiempo de takt.

Tiempo de takt operativo
El tiempo de takt operativo es el tiempo de producción necesario para fabricar cada pieza, basándose en las capacidades reales y actuales de su proceso de fabricación. Se trata de una métrica centrada en la fabricación.
El tiempo de takt operativo es un valor medido, no un valor calculado. Refleja el ritmo de producción que puedes alcanzar con tu equipamiento y personal actuales.
Tiempo de takt operativo frente a tiempo de takt
El tiempo de takt operativo se utiliza a menudo indistintamente con el tiempo de takt, lo que puede generar una gran confusión. Cada uno tiene una función diferente:
- El tiempo de takt es el tiempo de producción del que se dispone para fabricar cada pieza con el fin de satisfacer exactamente la demanda del cliente. Se centra en el cliente.
- El tiempo de takt operativo es el tiempo de producción que se necesita para fabricar cada pieza según el proceso actual. Se centra en la fabricación.
Tiempo de ciclo efectivo
El tiempo de ciclo efectivo es el tiempo real de fabricación por pieza, medido a lo largo de un periodo prolongado que incluye paradas (variación planificada del tiempo de funcionamiento) o paradas más paradas planificadas (variación planificada del tiempo de producción).
Existen dos variantes habituales del tiempo de ciclo efectivo, que utilizan distintos dominios temporales:
- El tiempo de funcionamiento previsto, que incluye el tiempo de funcionamiento y el tiempo de parada no planificada (es decir, el tiempo de inactividad)
- El tiempo de producción planificado, que incluye el tiempo de funcionamiento, el tiempo de parada no planificada y el tiempo de parada planificada (por ejemplo, los cambios de serie)
Cualquiera de las dos variantes es válida, siempre y cuando se defina con claridad y se aplique de forma coherente. Normalmente recomendamos utilizar el tiempo de funcionamiento planificado como dominio temporal, ya que permite comparar directamente el tiempo de ciclo efectivo con el tiempo de takt operativo.
Tasa presupuestada
La tasa presupuestada es la tasa de producción prevista que se utiliza para la programación y el cálculo de costes. Como tal, incluye las pérdidas previstas o «presupuestadas». Se trata de un valor que suele proceder de los sistemas MES y ERP, y es probable que el nombre varíe en función del paquete específico de MES o ERP.
La tasa presupuestada es un concepto similar al tiempo de takt operativo o al tiempo de ciclo efectivo; aunque, en ocasiones, como su nombre indica, se expresa como una «tasa» (por ejemplo, piezas por hora) en lugar de como un «tiempo de ciclo» (por ejemplo, segundos por pieza).
Cabe señalar que, cuando se expresan en las mismas unidades de tiempo, la tasa y el tiempo de ciclo son recíprocos entre sí.
Lo que deberías hacer a continuación...
1. Descubre cómo nuestro producto, Vorne XL, puede ayudarte a eliminar el desperdicio y a mejorar significativamente la OEE.
Vorne XL es la forma más sencilla y rápida de supervisar y mejorar la producción. Se trata de un gasto único y su instalación solo lleva un día. Además, puedes probarlo de forma totalmente gratuita durante 90 días.
Más información2. Descarga nuestro paquete GRATUITO de herramientas para potenciar al máximo la productividad de tu empresa de fabricación
El paquete incluye lecciones sobre liderazgo, guías de formación, plantillas para reuniones e informes, resúmenes de conceptos clave, organizadores de proyectos y mucho más. Además, recibirás nuestro boletín mensual de forma gratuita. Puedes darte de baja en cualquier momento.
DESCARGAR HERRAMIENTAS GRATUITAS DE OEE3. Suscríbete a nuestro boletín mensual
Recibe actualizaciones mensuales gratuitas con métodos probados para mejorar la productividad en la fabricación. Puedes darte de baja en cualquier momento.