
Tiempo de takt
¿Qué es el «takt time»?
El tiempo takt es una herramienta que permite establecer el ritmo y la cadencia de tu proceso de fabricación y alinearlo con la demanda de los clientes. Como indicador, el tiempo takt es el tiempo «previsto» para fabricar cada pieza, por ejemplo, producir una pieza cada 22 segundos. Como herramienta, te ayuda a establecer un flujo continuo y a eliminar el desperdicio en tu proceso.
Fórmula del tiempo takt
Formalmente, el tiempo takt es el tiempo máximo previsto por unidad que aún permite satisfacer la demanda de los clientes.
Fórmula:
Tiempo de takt = Tiempo de funcionamiento disponible (planificado) ÷ Cantidad requerida
Ejemplo: si dispone de 1.920 minutos de tiempo de producción planificado en una semana y necesita 960 unidades, el tiempo takt = 1.920 ÷ 960 = 2,0 minutos/unidad.
Por lo tanto, el tiempo takt se calcula tradicionalmente a partir del tiempo de producción disponible y la demanda del cliente.
El tiempo de takt es igual al tiempo de producción disponible dividido por la demanda del cliente.
En otras palabras, toma el tiempo de producción del que dispones para ejecutar tu proceso —que, por convención, incluye el tiempo de inactividad presupuestado y excluye los cambios de producción y las pausas— y divide ese tiempo entre el número de piezas que necesitas fabricar para satisfacer la demanda de los clientes, con el fin de determinar cuánto tiempo tienes para fabricar cada pieza.
Ejemplos de «takt time»
A continuación se muestran algunos ejemplos de cómo se aplica esta fórmula en diferentes horizontes temporales y requisitos:
| Horizonte temporal | Tiempo de ejecución previsto | Cantidad requerida | Tiempo de takt |
|---|---|---|---|
| 1 turno (480 minutos) | 420 min | 210 unidades | 2,0 min/unidad |
| 1 día | 450 min | 300 unidades | 1,5 min/unidad |
| 1 semana | 1 920 min | 960 unidades | 2,0 min/unidad |
A primera vista, este cálculo parece simplista y contrario a lo que cabría esperar. ¿No es el proceso de fabricación el que determina el tiempo que se tarda en fabricar una pieza?
Analizaremos esta cuestión en un momento. Pero primero, hay que tener en cuenta que el cálculo del tiempo de takt tiene muchos matices. No se trata de un número mágico que, por sí solo, conduzca a una mejora de la producción. Más bien, piénsalo como una herramienta que te ayudará a fomentar el flujo a lo largo de todo tu proceso de fabricación y a reducir el desperdicio equilibrando la línea (de modo que cada paso avance al mismo ritmo). Analizaremos todo esto y mucho más en este artículo.
Cómo se utiliza el tiempo takt
Veamos cuatro formas diferentes en las que el «takt time» se integra en sus operaciones de fabricación.
1. Planificación de la capacidad
La planificación de la capacidad determina cuánta capacidad de producción necesitas para satisfacer la demanda de los clientes. Puedes pensar en ello como una comparación entre:
- Tiempo takt: el ritmo que satisface exactamente la demanda de los clientes, teniendo en cuenta el tiempo de producción disponible. Se trata de una métrica centrada en el cliente.
- Tiempo takt operativo: el ritmo que realmente puede alcanzar con su proceso y equipo actuales. Se trata de una métrica centrada en la fabricación.
Cualquier discrepancia entre ambos dará lugar a un resultado subóptimo: o bien una demanda de los clientes insatisfecha, o bien un exceso de existencias. Por lo tanto, en un mundo ideal, lo que se busca es que ambos estén alineados. Suponiendo que la demanda del cliente es fija, hay dos formas de alinear el tiempo takt y el tiempo takt operativo: modificar el tiempo de producción disponible (mediante la planificación de la producción) o modificar el tiempo takt operativo (mediante el diseño del proceso).

2. Diseño de procesos
El diseño de procesos te permite alinear el tiempo takt y el tiempo takt operativo modificando el tiempo takt operativo de tu proceso (es decir, el ritmo que realmente puedes alcanzar con tu proceso y tu equipamiento actuales). Se trata, por lo general, de una estrategia a medio o largo plazo. Modifique el tiempo de takt operativo de forma gradual, introduciendo cambios en su proceso actual, o de forma más sustancial, modificando el diseño de su equipamiento.
3. Planificación de la producción
La planificación de la producción permite alinear el tiempo de takt y el tiempo de takt operativo modificando el tiempo de takt del proceso. Se trata, por lo general, de una estrategia a corto o medio plazo. Si se considera que la demanda de los clientes es fija, la única palanca disponible para modificar el tiempo de takt es el tiempo de producción disponible. Una estrategia clave consiste en utilizar la planificación de la producción para modificar el tiempo disponible de forma directa (por ejemplo, mediante los horarios de los turnos) o indirecta (modificando el número de personas que trabajan en el proceso).
4. Operaciones en la planta de producción
Las operaciones en la planta de producción son el lugar donde el tiempo takt pasa de ser un concepto a convertirse en práctica. En términos de fabricación ajustada, es el lugar del «gemba» (es decir, el lugar o escenario real). Hay matices importantes que hay que tener en cuenta a la hora de aplicar el tiempo takt en la planta de producción.
El primer punto a tener en cuenta es si el «takt time» debe interpretarse o no como un ritmo estricto que no debe superarse (pista: para la mayoría de los fabricantes, la respuesta es «no»). A menos que sea necesario limitar el ritmo debido a restricciones de diseño, como por ejemplo para controlar los defectos, el «takt time» operativo debe considerarse una métrica mejorable.
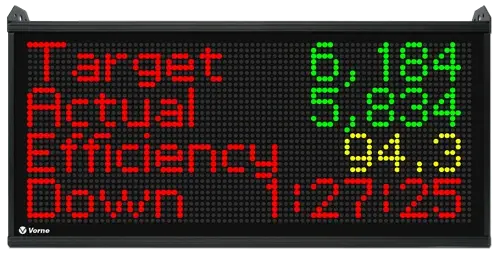
El segundo punto a tener en cuenta es la mejor forma de traducir el tiempo takt en algo concreto para los operarios. Recomendamos el método TAED: Objetivo, Real, Eficiencia, Tiempo de inactividad, donde el objetivo se basa en el tiempo takt operativo. El objetivo es un valor dinámico que permite a los operarios saber dónde deberían estar en ese momento. A diferencia de una meta estática, el objetivo siempre es relevante. La ventaja de TAED es que transforma el tiempo takt en una oportunidad para que los operarios «ganen el turno».
Descubre más sobre las cuatro formas de aprovechar el tiempo takt en tu proceso de fabricación.
¿Por qué es importante el tiempo takt?
Fabricar al ritmo marcado por el takt time es uno de los principios fundamentales de la fabricación ajustada. El takt time proporciona un punto de referencia significativo que puede aplicarse a cada paso del proceso de fabricación, lo que facilita equilibrar la línea (hasta un objetivo específico) y garantizar un flujo continuo (entre los distintos pasos).
En otras palabras, en lugar de diseñar el proceso de fabricación para que funcione lo más rápido posible, la estrategia consiste en diseñarlo para que funcione a un ritmo constante y sostenible que satisfaga la demanda con el mínimo de desperdicio.
Ventajas del tiempo takt
Aprovechar el tiempo takt de forma eficaz ofrece una amplia gama de ventajas, sobre todo porque influye en numerosos aspectos de las operaciones de fabricación. Las ventajas de la fabricación basada en el takt incluyen:
- Reducción del trabajo en curso y del inventario
- Proporcionar una base para el mapeo de la cadena de valor
- Ayudar a identificar y poner de manifiesto los cuellos de botella
- Facilitar el desarrollo de rutinas de trabajo estandarizadas
- Mejora de la planificación de la capacidad
- Proporcionar una base centrada en los datos para la programación
- Proporcionar un objetivo en tiempo real para que los operarios «ganen el turno»
En resumen, el tiempo takt ayuda a garantizar que se satisfaga la demanda de los clientes, al tiempo que fomenta la eliminación de cuellos de botella y otras ineficiencias en la línea de producción.
| Aspecto | Fabricación tradicional | Fabricación por takt |
|---|---|---|
| Ritmo | Cada paso se realiza lo más rápido posible, con una coordinación limitada entre los distintos pasos. | Cada paso se realiza al ritmo establecido por el tiempo de takt, con el objetivo de mantener el mismo ritmo de producción. |
| Resultado | Cuellos de botella, acumulación de existencias y muchas otras formas de desperdicio. | Flujo fluido y constante con poco o ningún desperdicio. |
Orígenes del «takt time»
¿Quién inventó el tiempo takt? ¿Cuáles son sus orígenes? Esta historia tiene dos partes.
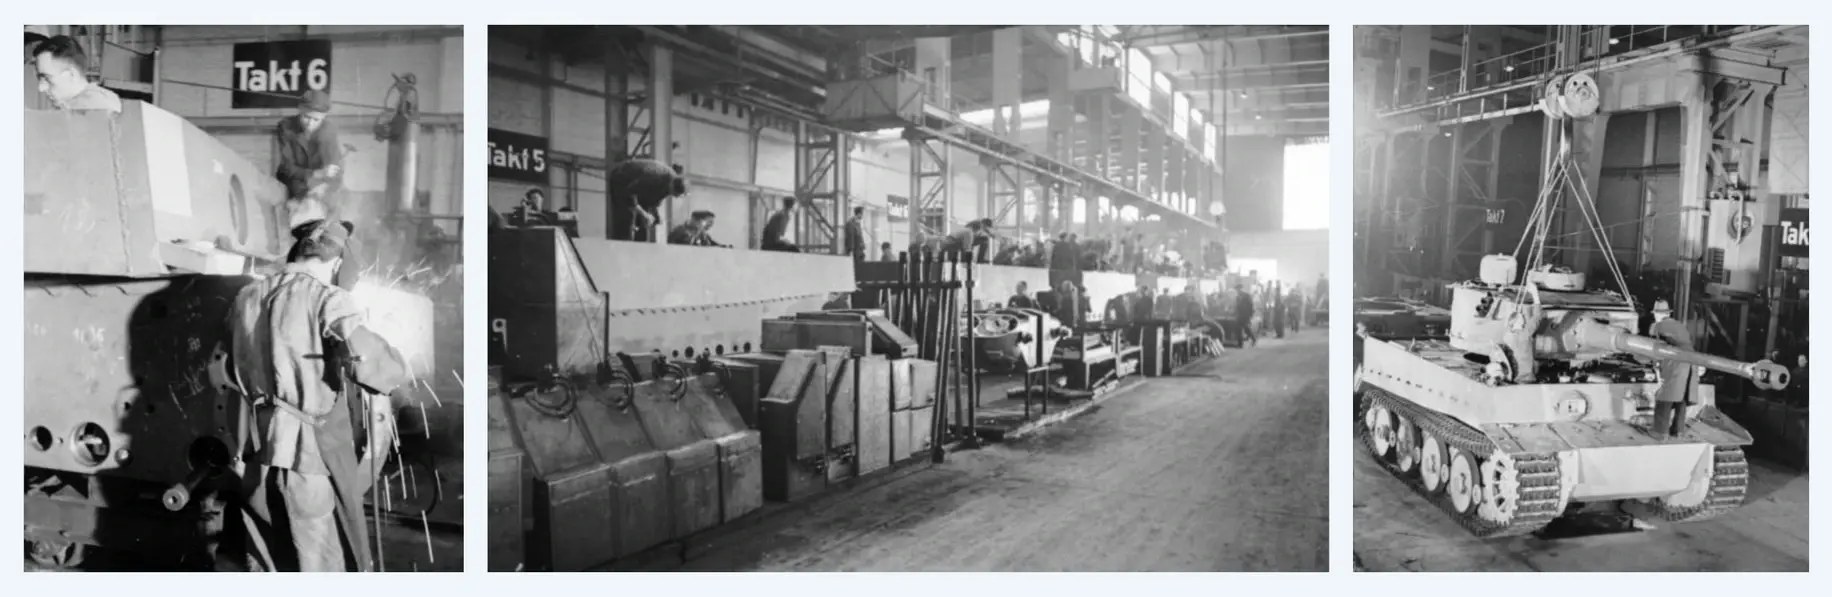
La historia comienza en Alemania tras la Primera Guerra Mundial. «Takt» es una palabra alemana cuya traducción literal es «tiempo», «ritmo», «cadencia» o «ciclo». En la década de 1920, Hugo Junkers implementó los «Takte» (intervalos de ciclo) para entregar los subconjuntos de aviones a la rama principal del proceso exactamente cuando se necesitaban. Durante la Segunda Guerra Mundial, el «Takte-System» (sistema de sincronización) de Junkers fue adoptado por el jefe de adquisiciones de la Luftwaffe, Ernst Udet, quien lo estandarizó en toda Alemania. Por ejemplo, Henschel und Sohn utilizó estaciones de takt (en la imagen inferior) para regular el ritmo de producción del tanque Tiger I, con un takt de seis horas de duración.
Como nota al margen: de forma simultánea e independiente, Ford Motor Company puso en práctica su propio estilo de producción en cadena en la planta de Willow Run, en EE. UU., donde fabricaba bombarderos B-24 mediante una línea de producción sincronizada y rítmica que funcionaba a un ritmo de 63 minutos por avión (lo que equivalía, más o menos, a producir un B-24 por hora).
La historia del takt continúa en Japón durante la Segunda Guerra Mundial, cuando los ingenieros de Junkers fueron invitados por Mitsubishi a impartir conferencias sobre el tiempo takt y los principios del flujo continuo. Posteriormente, tras la guerra, el director ejecutivo de Toyota, Kiichiro Toyoda, contrató a ingenieros de la industria aeronáutica para combinar sus técnicas de producción en lotes pequeños y flujo continuo con las técnicas de producción en masa de Ford.
La definición de «takt time» de Taiichi Ohno
Taiichi Ohno, a quien a menudo se le considera el padre del Sistema de Producción de Toyota (TPS), ofreció su propia definición del tiempo takt:
Taiichi Ohno difundió los conceptos de «takt time» y «flujo continuo» por toda la empresa Toyota y, con el tiempo, los principios del TPS se popularizaron a través de la producción ajustada. Junto con ellos, también se popularizó el «takt time».
Descubre más sobre esta fascinante historia en nuestro artículo sobre «Los orígenes del takt time».
Cómo calcular el «takt time»
Para calcular el «takt time», es importante definir primero dos datos clave que sirvan de puente entre las perspectivas del cliente y de la fabricación, y que también se basen en la definición anterior de Taiichi Ohno.
Datos clave para calcular el «takt time»
La «cantidad requerida» es la cantidad de producto que se necesita durante un horizonte temporal específico, como 1.260 unidades por semana. Esta cantidad puede derivarse exclusivamente de la demanda del cliente, o bien ajustarse para que coincida con lo que realmente se planea producir.
El tiempo de producción planificado es el tiempo del que se dispone para fabricar la pieza dentro de ese mismo horizonte temporal, por ejemplo, 32 horas (1.920 minutos) a la semana. Esto incluye únicamente el tiempo en el que se espera que el proceso esté en marcha (de ahí el nombre). En otras palabras:
El «tiempo de ejecución planificado» incluye:
- Tiempo de funcionamiento (tiempo en el que el proceso está realmente en marcha)
- Tiempo de inactividad (durante el cual se espera que el proceso esté en marcha)
El tiempo de funcionamiento previsto excluye:
- El tiempo de parada planificado (por ejemplo, cambios de producción y mantenimiento planificado)
- Tiempo no programado para la producción (por ejemplo, descansos y tiempo entre turnos)
Cálculo del tiempo de takt
A continuación se presenta el mismo cálculo que al principio de este artículo, reformulado con los nuevos términos.
El tiempo de takt se puede calcular dividiendo el tiempo de ejecución previsto entre la cantidad requerida.
Si se reorganiza la ecuación anterior y se especifica que se utilice el tiempo de takt operativo (el ritmo que realmente se puede alcanzar con el proceso y el equipamiento actuales), esta se ajusta a la perspectiva de la planificación de la producción.
El tiempo de ejecución previsto se puede calcular multiplicando el tiempo de tacto operativo por la cantidad requerida.
Si se reordena la ecuación para calcular la cantidad necesaria, esta se ajusta a la perspectiva de las operaciones en la planta de producción.
La ecuación para calcular el tiempo de takt es aparentemente sencilla, por lo que ofrecemos mucha más información en nuestro artículo sobre «Los matices del cálculo del tiempo de takt».
Comprender las métricas basadas en ciclos: tiempo takt, tiempo de ciclo y más
Las métricas basadas en ciclos pueden dividirse en dos grandes categorías en función del intervalo de tiempo en el que se miden. Los intervalos de tiempo son:
- Tiempo de ejecución
- Tiempo de ejecución planificado
Métricas de ejecución
Las métricas de ejecución se basan en el tiempo durante el cual el proceso se está ejecutando realmente. La métrica de ciclo de referencia es el tiempo de ciclo ideal, que es la velocidad teórica máxima a la que el proceso puede funcionar de forma sostenida. El tiempo de ciclo ideal representa una producción perfecta y es un elemento clave de la OEE (eficacia global de los equipos).
Métricas de funcionamiento planificado
Las métricas de funcionamiento planificadas se basan en el tiempo durante el cual se espera que el proceso esté en marcha. Además del tiempo de funcionamiento, esto también incluye el tiempo de inactividad, que es el tiempo en el que el proceso debería estar en marcha pero no lo está. La métrica de referencia del ciclo es el «tiempo takt operativo», que es el ritmo que el proceso puede alcanzar realmente de forma sostenida. Representa la producción «en el mundo real» y es un elemento clave de la Eficiencia (en qué medida el ritmo se aproxima al plan).
Un modelo temporal basado en pérdidas
El modelo anterior puede ampliarse aún más para incluir todo el tiempo y funcionar como un modelo temporal completo que abarque la OEE (eficacia global de los equipos) y el TEEP (rendimiento efectivo total de los equipos).
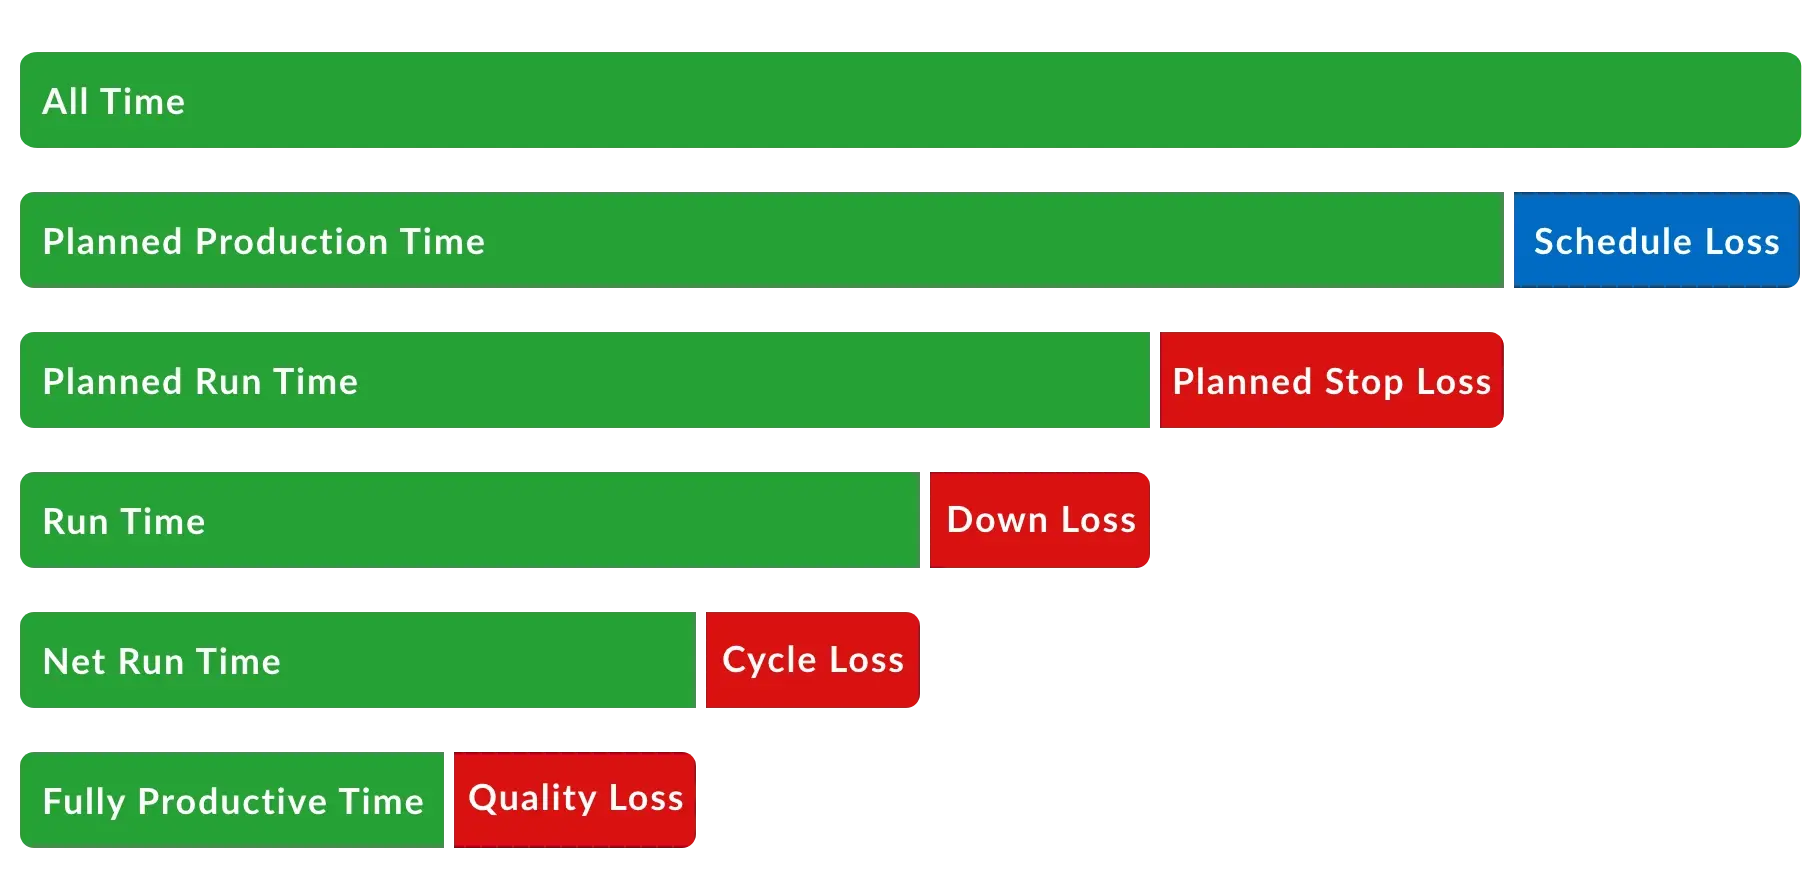
Las pérdidas por incumplimiento de plazos se incluyen en el ámbito del TEEP. El factor de cálculo subyacente es la utilización.
El resto de pérdidas se enmarcan en el ámbito del OEE. Los factores de cálculo subyacentes son la disponibilidad (pérdida por paradas planificadas, pérdida por averías), el rendimiento (pérdida por ciclo) y la calidad (pérdida por calidad).
El tiempo de plena productividad representa una producción perfecta: ¡productividad pura!
Para un análisis detallado de las métricas basadas en el ciclo, lee nuestro artículo sobre la comparación del tiempo de takt con otras métricas basadas en el ciclo.
OEE frente a eficiencia
Existen algunas comparaciones muy interesantes que se pueden establecer entre el OEE (eficacia global de los equipos) y la eficiencia. Ambas son métricas fundamentales para la fabricación.
Explorando la perfección
En primer lugar, analicemos la perfección. ¿Qué significa el 100 % en lo que respecta al tiempo de ciclo ideal (aplicado a la OEE) y al takt time (aplicado a la eficiencia)?
OEE del 100 %
Un OEE del 100 % representa una producción perfecta. Se trata de fabricar lo más rápido posible, caracterizado por un tiempo de ciclo ideal (rendimiento del 100 %), sin defectos (calidad del 100 %) y sin paradas planificadas ni imprevistas (disponibilidad del 100 %).
100 % de eficiencia
El 100 % de eficiencia representa una fabricación al ritmo esperado, caracterizada por el tiempo takt, en la que el recuento real (número de piezas buenas) es igual al recuento objetivo (un objetivo en tiempo real determinado por el tiempo takt).
Objetivos cíclicos
El objetivo cíclico para el OEE es el tiempo de ciclo ideal. En el caso de la eficiencia, es el tiempo de takt. Es sorprendente la frecuencia con la que se confunden el tiempo de ciclo ideal y el tiempo de takt en la práctica. Esto puede afectar gravemente a la precisión de las puntuaciones del OEE, por lo que es importante diferenciarlos claramente. Analicemos estas dos métricas.
Tiempo de ciclo ideal
El tiempo de ciclo ideal representa el tiempo de ciclo teórico más rápido que se puede alcanzar para un proceso de fabricación determinado y no incluye ninguna pérdida presupuestada. Es la métrica de ciclo de referencia para el OEE.
Tiempo de takt
El tiempo takt representa el tiempo de ciclo que adapta la demanda al tiempo de funcionamiento previsto. Incluye las pérdidas presupuestadas por ciclos lentos, pequeñas paradas, defectos y tiempo de inactividad (todas las pérdidas que se producen cuando se espera que el proceso de fabricación esté en marcha).
Perspectiva del operador
En general, la eficiencia (y el tiempo takt) son mucho más significativos para los operarios que el OEE (y el tiempo de ciclo ideal). El OEE es muy abstracto: no se puede mirar una puntuación de OEE y saber de inmediato si es buena o mala. Siempre es relativo. La eficiencia, por el contrario, tiene una interpretación muy clara. Si es del 100 % o superior, tus operarios están «triunfando en el turno».
| Categoría | OEE | Eficiencia |
|---|---|---|
| Métrica basada en el ciclo | Tiempo de ciclo ideal | Tiempo de takt |
| Tiempo incluido | En marcha, parado, parada programada | En marcha, parada |
| Interpretación del 100 % | Producción perfecta | Producción alcanzable |
| Público principal | Directivos | Operarios |
| Objetivo a corto plazo | Mejoras incrementales | Triunfar en el turno |
Vorne XL: tiempo de takt y mucho más
El Vorne XL Productivity Appliance™es un dispositivo avanzado de IIoT que integra a la perfección la captura de datos, la supervisión de la producción en tiempo real, un marcador de rendimiento en la planta y una amplia gama de informes para impulsar de forma rápida y drástica la mejora en todos los niveles de su operación de fabricación. Entre sus numerosas funciones, ofrece a los operarios un objetivo en tiempo real y una puntuación de eficiencia basada en el tiempo de takt operativo, para que puedan «ganar el turno». Por supuesto, también proporciona métricas completas de OEE, TEEP y las Seis Grandes Pérdidas para supervisores y directivos.
Nuestro modelo más popular cuesta 4.190 dólares y está disponible en stock para su entrega inmediata. Animamos a todos nuestros clientes a que empiecen con una prueba gratuita de 90 días. Reserva un seminario web individual y uno de nuestros expertos en productos estará encantado de analizar tu aplicación.
XL incluye más de 140 métricas, más de 20 dimensiones de datos, usuarios ilimitados, informes ilimitados, actualizaciones de software gratuitas, asistencia técnica gratuita y una garantía de 3 años líder en el sector. Hay más de 30.000 instalaciones de XL en más de 45 países.
Con XL puedes fácilmente:
- Realizar un seguimiento de más de 140 métricas en tiempo real e históricas
- Analizar métricas en más de 20 dimensiones de datos
- Capacitar a tus operadores para que «triunfen en su turno» con un marcador integrado en tiempo real
- Proporcionar información inmediata a los responsables con más de 50 informes listos para usar
- Crear informes personalizados ilimitados para adaptar los datos exactamente a tus deseos y necesidades
- Envía automáticamente alertas por correo electrónico e informes a los miembros de tu equipo
- Escalará automáticamente las alertas para llamar la atención sobre problemas urgentes
¿Ya tienes XL? Descubre las últimas funciones. ¿Tienes alguna duda? Ponte en contacto con nosotros para obtener ayuda.

Lo que deberías hacer a continuación...
1. Descubre cómo nuestro producto, Vorne XL, puede ayudarte a eliminar el desperdicio y a mejorar significativamente la OEE.
Vorne XL es la forma más sencilla y rápida de supervisar y mejorar la producción. Se trata de un gasto único y su instalación solo lleva un día. Además, puedes probarlo de forma totalmente gratuita durante 90 días.
Más información2. Descarga nuestro paquete GRATUITO de herramientas para potenciar al máximo la productividad de tu empresa de fabricación
El paquete incluye lecciones sobre liderazgo, guías de formación, plantillas para reuniones e informes, resúmenes de conceptos clave, organizadores de proyectos y mucho más. Además, recibirás nuestro boletín mensual de forma gratuita. Puedes darte de baja en cualquier momento.
DESCARGAR HERRAMIENTAS GRATUITAS DE OEE3. Suscríbete a nuestro boletín mensual
Recibe actualizaciones mensuales gratuitas con métodos probados para mejorar la productividad en la fabricación. Puedes darte de baja en cualquier momento.