
Los orígenes del «takt time»
La etimología del término «Takt Time»
La palabra «Takt» es de origen alemán y se traduce como «ritmo», «cadencia» o «ciclo». Como tal, se utilizó por primera vez en referencia al compás en la música. Una palabra relacionada es«Taktzeit», que se traduce como «tiempo de ciclo» o «intervalo». La palabra «Zeit» por sí sola se traduce como «tiempo», de ahí la expresión habitual en inglés «takt time».
Los orígenes del «takt time» como piedra angular de la fabricación ajustada constituyen una historia fascinante que se remonta a hace 100 años. La historia tiene dos partes principales:
- Alemania: el origen
- Japón: el sistema de producción de Toyota
Comencemos en Alemania, hace 100 años.
Alemania: el origen del «takt time»
Los inicios del «takt time»
Hugo Junkers, un industrial y diseñador aeronáutico alemán, experimentó con diversas técnicas de fabricación para la producción de aviones de su empresa tras la Primera Guerra Mundial. Como precursor del takt time, Junkers Aircraft Works implementó un método de montaje por pulsos. En este sistema, equipos especializados se desplazaban de forma sincronizada entre las distintas fases de fabricación. ¿El resultado? Un avión terminado cada nueve horas. Esto fue revolucionario en aquella época.
Alrededor de 1926, el «takt» como concepto de fabricación hizo su primera aparición documentada. En esa época, Junkers Aircraft Works introdujo líneas de subensamblaje que alimentaban la línea de montaje principal a intervalos fijos denominados «Takte». Este enfoque suministraba subensamblajes completos a la línea principal según se necesitaban, lo que favorecía un flujo fluido en la línea de montaje principal (Baudin).
Evolución en Junkers y adopción más amplia
A principios de la década de 1930, Lufthansa solicitó nuevas mejoras en el sistema de flujo de Junkers con el fin de aumentar las tasas de producción al realizar un pedido de aviones de transporte Ju52, refiriéndose a él como el «Taktsystem» (sistema de sincronización). Como parte del Taktsystem, Junkers estableció una Taktdauer (duración del ciclo) uniforme para cada línea de subensamblaje principal. La Taktdauer podía ajustarse según fuera necesario para adaptar la producción de los subensamblajes a la demanda.
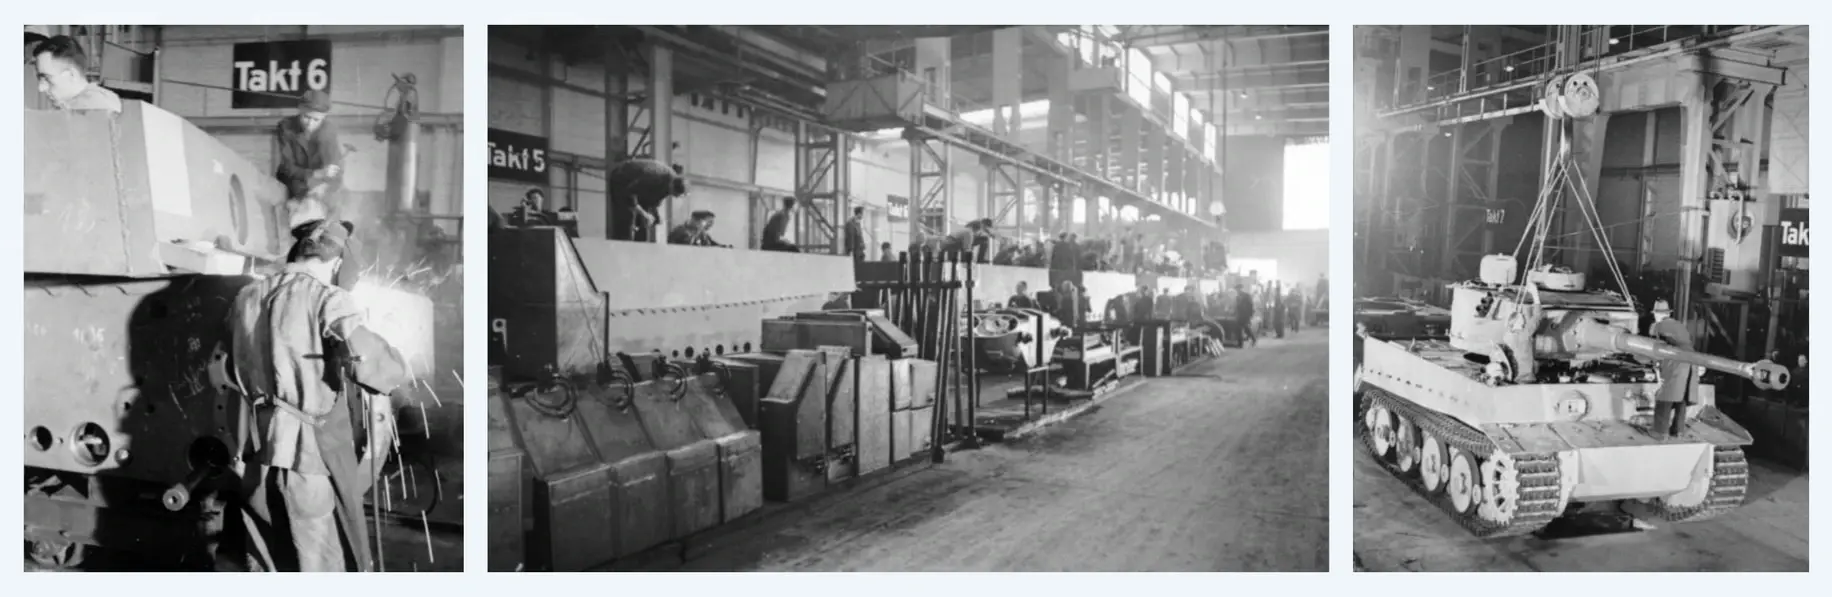
Durante una visita a las instalaciones de Junkers en Dessau a finales de la década de 1930, Ernst Udet, jefe de adquisiciones de la Luftwaffe, tomó nota del Taktsystem y lo estandarizó para las empresas estatales. Poco después, Henschel and Son utilizó nueve estaciones de Takt en su planta de Mittelfeld para regular el ritmo de producción del carro de combate Tiger I, con una duración de seis horas por cada Takt (Hanby).
Willow Run y la producción en serie estadounidense
Las teorías del flujo continuo, al igual que muchas otras ideas, se desarrollaron de forma simultánea e independiente en diferentes partes del mundo. Mientras Alemania ponía en práctica su Taktsystem, la Ford Motor Company desarrollaba un sistema similar, rítmico y cadencioso, al otro lado del mundo, en sus instalaciones de Willow Run.
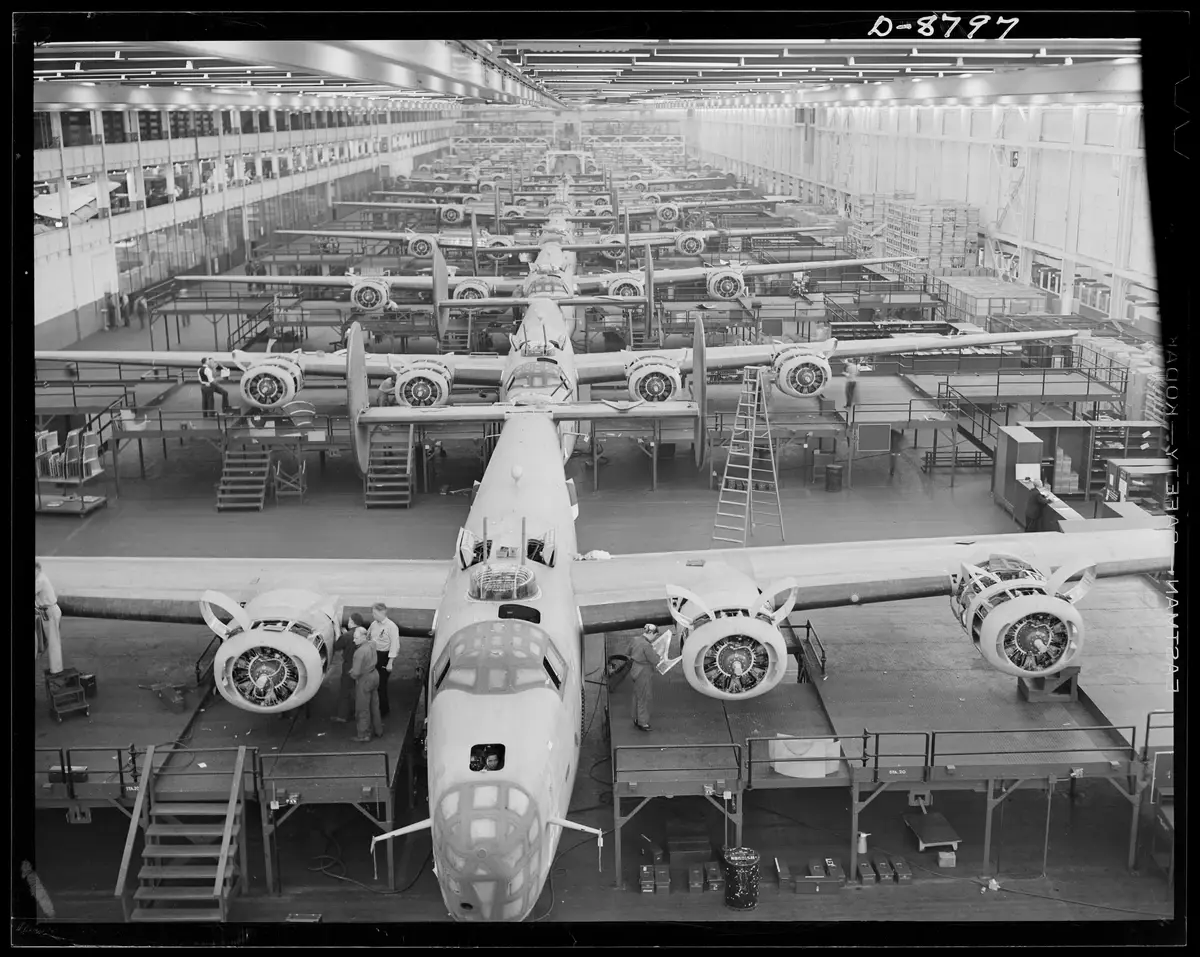
Charles Sorensen dirigió el diseño de la planta de Ford en Willow Run dedicada al B-24 Liberator e implementó, entre otras muchas técnicas de producción en serie, un reloj de ritmo con líneas de subensamblaje sincronizadas. Ambos elementos fueron cruciales para ayudar a Ford a lograr un flujo continuo y reducir el tiempo de producción de un avión al día a un avión por hora.
Aunque el «takt time» como concepto de fabricación aún no existía fuera de Alemania, el tiempo de takt del montaje del B-24 habría sido de unos asombrosos 63 minutos.
Japón: El Sistema de Producción de Toyota
La transferencia del «takt time» de Alemania a Japón
La historia continúa en Japón durante los últimos años de la Segunda Guerra Mundial. Mitsubishi, con el objetivo de aumentar la producción y mejorar el control de sus procesos, invitaba regularmente a ingenieros a impartir conferencias sobre técnicas avanzadas de fabricación. Uno de esos grupos fue un equipo de ingenieros de Junkers, que acudió a la planta de Mitsubishi en Nagoya para impartir una conferencia sobre la «fabricación en serie de fuselajes y motores» (Herrigel y Zeitlin). Sobre la adopción por parte de Mitsubishi de las ideas de los ingenieros de Junkers, se señaló lo siguiente en un editorial de un periódico de 1943:
Sin embargo, las limitaciones en las herramientas y la escasez de materiales hicieron que la implantación del sistema takt por parte de Mitsubishi no lograra un flujo verdaderamente continuo.
El tiempo takt y el Sistema de Producción de Toyota
Durante el periodo de posguerra, Toyota se interesó profundamente por la producción en flujo y la producción en masa. Cabe destacar que el director ejecutivo de Toyota, Kiichiro Toyoda, contrató a ingenieros de diseño procedentes de la industria aeronáutica para desarrollar y aprovechar las técnicas de producción desarrolladas en ese sector.
Mientras tanto, Taiichi Ohno, a quien a menudo se le considera el padre del Sistema de Producción de Toyota (TPS), trabajaba con gran entusiasmo para mejorar la productividad e implementar la producción en flujo en los talleres mecánicos de Toyota. Cuando, en 1950, Toyota puso en marcha un plan quinquenal para «…modernizar el control de la producción y las instalaciones con el fin de duplicar la producción sin aumentar la plantilla, lo que requería la introducción a gran escala de un sistema de montaje en flujo», a Ohno se le concedió la autoridad para aplicar técnicas de producción en flujo centradas en el producto de forma más amplia en toda la empresa (Wada).
La definición de «takt time» de Taiichi Ohno
Para conocer la definición de «takt time» según el TPS, recurrimos al propio Taiichi Ohno, quien escribió:
A través de su incansable defensa de la reducción de residuos y de su filosofía de fabricar solo lo necesario, cuando se necesita y en la cantidad necesaria, Taiichi Ohno difundió las ideas del flujo continuo y el tiempo takt por toda la empresa Toyota y entre sus proveedores, donde se esforzaban por producir exactamente según la demanda de los clientes. A medida que los principios de reducción de desperdicios del TPS se popularizaron a través de la fabricación ajustada, el tiempo takt ganó popularidad y llegó a un público aún más amplio.
Muchas gracias a las siguientes personas, cuyo trabajo se ha utilizado como referencia al redactar este artículo: Michel Baudin, Alan Hanby, Gary Herrigel, Taiichi Ohno, Kazuo Wada y Jonathan Zeitlin.
Lo que deberías hacer a continuación...
1. Descubre cómo nuestro producto, Vorne XL, puede ayudarte a eliminar el desperdicio y a mejorar significativamente la OEE.
Vorne XL es la forma más sencilla y rápida de supervisar y mejorar la producción. Se trata de un gasto único y su instalación solo lleva un día. Además, puedes probarlo de forma totalmente gratuita durante 90 días.
Más información2. Descarga nuestro paquete GRATUITO de herramientas para potenciar al máximo la productividad de tu empresa de fabricación
El paquete incluye lecciones sobre liderazgo, guías de formación, plantillas para reuniones e informes, resúmenes de conceptos clave, organizadores de proyectos y mucho más. Además, recibirás nuestro boletín mensual de forma gratuita. Puedes darte de baja en cualquier momento.
DESCARGAR HERRAMIENTAS GRATUITAS DE OEE3. Suscríbete a nuestro boletín mensual
Recibe actualizaciones mensuales gratuitas con métodos probados para mejorar la productividad en la fabricación. Puedes darte de baja en cualquier momento.