
Visual OEE™

Qu'est-ce que le Visual OEE™ ?
Traditionnellement, l’OEE est utilisé comme un indicateur « rétrospectif ». Voici un scénario courant :
- Pendant le poste, les opérateurs notent les temps d’arrêt et les chiffres de production sur un tableau blanc ou une feuille de suivi horaire.
- À la fin du poste, un administrateur ou un superviseur rassemble les données et génère un rapport OEE, souvent sous la forme d’une feuille de calcul Excel.
- Le lendemain, les données sont examinées dans le cadre de la réunion quotidienne de production.
Malheureusement, cette méthode d’utilisation des informations n’est pas suffisamment réactive pour permettre des améliorations significatives et proactives au niveau de l’atelier. De plus, l’expérience a démontré que la saisie manuelle des données souffre souvent de graves problèmes de précision (tels qu’une sous-déclaration importante des temps d’arrêt).
Visual OEE™ apporte les avantages de l’usine visuelle à l’OEE. L’idée centrale est d’automatiser la saisie des données, de calculer l’OEE et les six grandes pertes en temps réel, et de communiquer ces pertes en temps réel afin que l’équipe de production sache exactement comment elle s’en sort pendant le poste (ce que nous appelons « remporter le poste ») ET pour qu’elle puisse utiliser des outils tels que le SIC (Short Interval Control) afin de piloter l’amélioration pendant le poste.

Favoriser l'amélioration sur le terrain
En réalité, nous ne recommandons pas l’OEE pour l’atelier. L’OEE est un peu trop abstrait pour réellement stimuler l’amélioration sur le terrain. Ce que nous recommandons, c’est de fournir des informations sur les pertes en temps réel afin d’inciter les opérateurs à s’engager dans une démarche d’amélioration proactive.
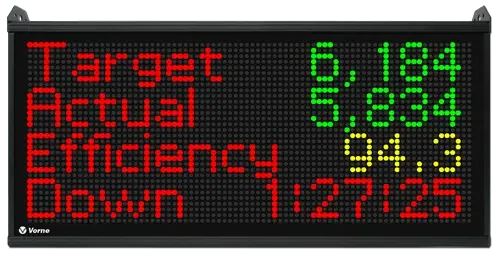
Les mêmes données que celles utilisées pour calculer l’OEE et les « Six Grandes Pertes » peuvent servir à générer un ensemble très efficace d’indicateurs de site qui permettent aux employés de voir très facilement, à tout moment, s’ils « réussissent leur poste ». Nous recommandons les indicateurs suivants pour le site de production :
- Objectif : nombre prévu de pièces conformes
- Réel : nombre réel de pièces conformes
- Efficacité : rapport entre le nombre réel et l’objectif ; un résultat de 100 % ou plus signifie que l’équipe « a réussi son poste »
- Temps d’arrêt : pour la plupart des entreprises, il s’agit de la perte la plus importante et la plus visible
Le TAED (Objectif, Réel, Efficacité, Temps d’arrêt) est simple et efficace – et il est entièrement compatible avec la mesure du TRG et des six grandes pertes. Il suffit de fournir le temps de takt (un temps de cycle qui représente le rythme de production permettant d’aligner la production sur la demande des clients).
En résumé :
- Utilisez le TAED pour motiver les opérateurs à « réussir leur poste » (indicateurs opérationnels)
- Utilisez les « Six Grandes Pertes » pour comprendre vos pertes (indicateurs tactiques)
- Utilisez le Taux de Rendement Global (OEE) pour suivre les progrès au fil du temps (indicateurs stratégiques)
Construire une base d'informations
Disposer d’un ensemble d’informations riches et précises est essentiel pour prendre des décisions intelligentes et éclairées. Heureusement, il est étonnamment facile d’automatiser la collecte des données de production et de constituer une base d’informations solide.
Plus précisément, à partir de deux capteurs, d’un temps de cycle idéal (indispensable pour tout calcul du TRG) et d’un planning de travail (permettant de déterminer le temps de production prévu), toutes les informations suivantes peuvent être générées. Les indicateurs clés de performance (KPI) recommandés sont indiqués en gras.
| Indicateurs | Un capteur | Deux capteurs | Temps de cycle idéal |
|---|---|---|---|
| OEE | Disponibilité, perte de disponibilité, temps de disponibilité perdu, nombre de pertes de disponibilité | Qualité, perte de qualité, temps de perte de qualité, nombre de pertes de qualité | OEE, temps de production effective, perte totale, temps de perte total, nombre total de pertes, performance, perte de performance, temps de perte de performance, nombre de pertes de performance |
| Les six principales pertes | Perte due à un arrêt imprévu, temps perdu dû à un arrêt imprévu, nombre de pertes dues à un arrêt imprévu, perte due à un arrêt planifié, temps perdu dû à un arrêt planifié, nombre de pertes dues à un arrêt planifié | Perte due aux rejets au démarrage, temps perdu dû aux rejets au démarrage, nombre de rejets au démarrage, perte due aux rejets en production, temps perdu dû aux rejets en production, nombre de rejets en production | Perte de cycle, temps de cycle perdu, nombre de cycles perdus, perte due à un arrêt mineur, temps perdu dû à un arrêt mineur, nombre d’arrêts mineurs |
| TEEP | TEEP, utilisation, perte de capacité, temps de capacité perdu | ||
| Nombre | Nombre total | ||
| Taux | Taux total actuel, taux total moyen | Taux de conformité actuel, taux de conformité moyen, taux de rejet actuel, taux de rejet moyen | |
| Durées et cycles | Durée de fonctionnement, durée d’arrêt imprévu, durée d’arrêt planifié, temps non programmé, pourcentage de fonctionnement, pourcentage d’arrêt imprévu, pourcentage d’arrêt planifié, nombre d’occurrences de fonctionnement, nombre d’occurrences d’arrêt imprévu, nombre d’occurrences d’arrêt planifié, temps restant, temps de changement prévu, temps de changement réel, MTBF, MTTR | Cycles standard, cycles lents, petits arrêts, nombre total de cycles, durée d’un cycle standard, durée d’un cycle lent, durée d’un petit arrêt, temps perdu sur un cycle standard, temps perdu sur un cycle lent, temps perdu sur un petit arrêt, durée actuelle du cycle, durée du cycle précédent, durée moyenne du cycle, durée moyenne d’un cycle standard, durée moyenne d’un cycle lent, durée moyenne d’un petit arrêt |
Si vous fournissez un chiffre supplémentaire, le temps de takt, vous pouvez ajouter les indicateurs basés sur des objectifs suivants à votre base d’informations et fournir le TAED en temps réel à l’atelier :
| Indicateurs | Takt Time |
|---|---|
| Cible | Efficacité, écart en pourcentage, écart de temps, écart de nombre, nombre cible, cycles cibles, minuteur de rythme, temps de takt moyen, temps de respect du takt, temps de dépassement du takt, pourcentage de respect du takt, pourcentage de dépassement du takt |
L'amélioration de la production en toute simplicité
Une fois votre base d’informations mise en place, il existe de nombreuses façons d’utiliser ces données pour favoriser l’amélioration. Les trois méthodologies les plus courantes sont le Lean Manufacturing, Six Sigma et la Théorie des contraintes. Toutes ces méthodologies ont beaucoup à offrir en matière d’amélioration de la production. Aucune d’entre elles n’est toutefois facile à mettre en œuvre.
C’est pourquoi on nous demande souvent : existe-t-il un moyen de se lancer tout en mettant en place un programme complet ? La réponse est oui. Nous vous invitons à consulter notre page « Améliorer l’OEE » pour découvrir une méthode simple mais très efficace pour vous lancer.
Vorne peut vous aider
Souhaitez-vous surveiller et améliorer votre processus de fabrication ? Disposer de meilleures informations sur vos pertes de TRG ? Êtes-vous frustré de ne pas disposer des informations nécessaires pour prendre des mesures efficaces ?
Ce site web est créé et géré par Vorne. Nous sommes experts en amélioration de la production et nous avons à cœur d’aider les entreprises à obtenir des résultats. Notre solution XL Productivity Appliance est un produit prêt à l’emploi et abordable qui peut facilement vous aider à atteindre tous les objectifs présentés sur cette page – et bien plus encore. XL a été déployé sur plus de 35 000 processus de fabrication dans plus de 45 pays.
Ce que vous devriez faire ensuite...
1. Découvrez comment notre produit, Vorne XL, peut vous aider à réduire le gaspillage et à améliorer considérablement le taux de rendement global (OEE).
Vorne XL est le moyen le plus simple et le plus rapide de surveiller et d'améliorer la production. Il s'agit d'un investissement ponctuel et son installation ne prend qu'une journée. De plus, vous pouvez l'essayer gratuitement pendant 90 jours.
En savoir plus2. Téléchargez notre ensemble d'outils GRATUIT pour booster la productivité de votre entreprise manufacturière
Ce pack comprend des leçons sur le leadership, des guides de formation, des modèles de comptes rendus et de réunions, des résumés des concepts clés, des outils d'organisation de projets, et bien plus encore. Vous recevrez également gratuitement notre newsletter mensuelle. Vous pouvez vous désabonner à tout moment.
TÉLÉCHARGER DES OUTILS OEE GRATUITS3. Inscrivez-vous à notre lettre d'information mensuelle
Recevez chaque mois des mises à jour gratuites proposant des méthodes éprouvées pour améliorer la productivité de notre production. Vous pouvez vous désabonner à tout moment.