
Calcola il TEEP

Che cos’è il TEEP?
Il TEEP (Total Effective Equipment Performance) è un indicatore di prestazione che fornisce informazioni sulla reale capacità del vostro processo produttivo. Tiene conto sia delle perdite legate alle attrezzature (misurate dall’OEE) sia delle perdite legate alla programmazione (misurate dal tasso di utilizzo).
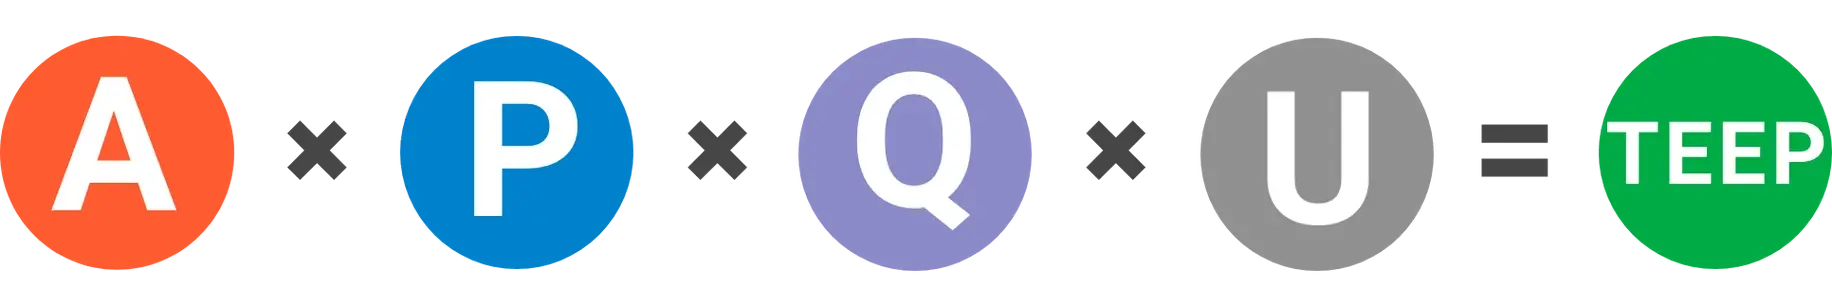
Confrontiamo brevemente l’OEE e il TEEP:
- L'OEE misura la percentuale del tempo di produzione pianificato che è effettivamente produttivo.
- Il TEEP misura la percentuale di tempo totale che è effettivamente produttiva.
Se il vostro punteggio TEEP è del 100%, significa che state producendo solo pezzi conformi, il più velocemente possibile, senza interruzioni, 24 ore su 24, 7 giorni su 7. In altre parole, non avete perdite di programma né perdite di OEE.
| Piano non attivo | Perdite di programma | Il TEEP tiene conto delle perdite di programma. |
| Produzione non programmata | ||
| Allestimento e regolazioni | Le sei grandi perdite | L'OEE tiene conto delle sei principali perdite, che corrispondono alle perdite OEE come segue:
|
| Guasti | ||
| Riduzione della velocità | ||
| Piccole interruzioni | ||
| Scarti di produzione | ||
| Scarti all'avvio | ||
| Tempo di piena produttività | OEE e TEEP |
L'OEE è il rapporto tra il tempo pienamente produttivo e il tempo di produzione pianificato. Tiene conto delle sei grandi perdite. Il TEEP è il rapporto tra il tempo pienamente produttivo e il tempo totale. Tiene conto delle perdite di programma e delle sei grandi perdite. |
Esempio di calcolo
Ora esaminiamo un esempio completo utilizzando il metodo di calcolo dell’OEE preferito. Ecco i dati registrati per il primo turno:
| Voce | Dati |
|---|---|
| Durata del turno | 8 ore (480 minuti) |
| Pause | (2) da 15 minuti e (1) da 30 minuti |
| Tempo di inattività | 47 minuti |
| Tempo di ciclo ideale | 1,0 secondi |
| Conteggio totale | 19.271 widget |
| Numero di scarti | 423 widget |
Come viene calcolato il TEEP?
Il TEEP si calcola come segue:
TEEP = OEE × Utilizzo
Il tasso di utilizzo si calcola come segue:
Utilizzo = Tempo di produzione pianificato / Tempo totale
Ecco un semplice esempio, basato su un'operazione di produzione con un punteggio OEE del 65%, che opera su due turni di 8 ore al giorno, cinque giorni alla settimana.
| Elemento | Valore | Calcolo |
|---|---|---|
| OEE | 65,00% | Come calcolare l'OEE |
| Tempo di produzione pianificato | 80 ore | 8 ore × 2 turni × 5 giorni |
| Totale | 168 ore | 24 ore × 7 giorni |
| Utilizzo | 47,62% | 80 ore / 168 ore |
| TEEP | 30,95% | 0,6500 × 0,4762 |
TEEP e la "fabbrica nascosta"
Il TEEP indica quanta capacità è in attesa di essere sbloccata nella vostra“fabbrica nascosta”. In altre parole, mostra quanto potenziale avete per aumentare la produttività con le vostre attuali attrezzature. In molti casi, recuperare tempo dalla vostra fabbrica nascosta è un’alternativa più rapida e meno costosa rispetto all’acquisto di nuove attrezzature.
Il TEEP può essere utilizzato anche per avere un’idea della vostra potenziale capacità di vendita, poiché tiene conto della capacità totale del vostro impianto di produzione. Tenete presente, tuttavia, che anche un impianto di produzione di livello mondiale che opera 24 ore su 24 raggiunge in genere solo un utilizzo della capacità totale compreso tra l’80% e il 90%.

Capacità produttiva e utilizzo delle attrezzature
La capacità può essere definita come “la quantità che può essere prodotta”. Dal punto di vista della produzione discreta, possiamo definire la capacità come “il numero massimo di pezzi che possono essere fabbricati”. La capacità è fondamentalmente un indicatore basato sui pezzi (ad esempio, la nostra capacità attuale è di 24.000 widget rossi all’ora).
L’utilizzo può essere definito come «quanto viene utilizzato qualcosa». Dal punto di vista della produzione discreta, possiamo definire l’utilizzo come «la proporzione di tempo in cui le attrezzature di produzione vengono utilizzate». L’utilizzo è fondamentalmente un indicatore basato su una percentuale (ad esempio, il nostro utilizzo attuale è del 47,62%).
TEEP e perdite
Come indicato sopra, il TEEP tiene conto sia delle perdite di programma che delle perdite di OEE. È interessante notare che le perdite possono essere considerate da tre prospettive:
- Unità di prodotto (abbiamo perso 1.000 unità di produzione potenziale)
- Unità di tempo (abbiamo perso due ore di produzione)
- Unità percentuali (abbiamo perso il 17% del nostro tempo di produzione pianificato)
Tutte e tre le prospettive possono essere utili, a seconda che si ragioni in termini di vendite/capacità (unità di produzione), manodopera/utilizzo (unità di tempo) o prestazioni di produzione (unità percentuali).
La misurazione del TEEP mette in luce queste perdite nella loro interezza, consentendovi di iniziare a comprendere e sfruttare appieno la capacità del vostro impianto.
Per saperne di più sulle perdite di produzione, consultate la sezione “Le sei grandi perdite”.
Cosa dovresti fare ora...
1. Scopri di più su come il nostro prodotto, Vorne XL, può aiutarti a ridurre gli sprechi e a migliorare significativamente l'OEE.
Vorne XL è il modo più semplice e veloce per monitorare e migliorare la produzione. Si tratta di un costo una tantum e l'installazione richiede solo un giorno. Inoltre, puoi provarlo gratuitamente per 90 giorni.
Scopri di più2. Scarica il nostro pacchetto GRATUITO di strumenti per potenziare la produttività della tua azienda manifatturiera
Il pacchetto comprende lezioni sulla leadership, guide formative, modelli per riunioni e relazioni, sintesi dei concetti chiave, schemi per l'organizzazione dei progetti e altro ancora. Riceverai inoltre gratuitamente la nostra newsletter mensile. Puoi annullare l'iscrizione in qualsiasi momento.
SCARICA STRUMENTI OEE GRATUITI3. Iscriviti alla nostra newsletter mensile
Ricevi aggiornamenti mensili gratuiti con metodi collaudati per migliorare la produttività della nostra produzione. Puoi annullare l'iscrizione in qualsiasi momento.